
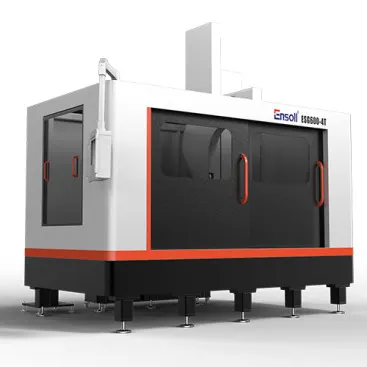
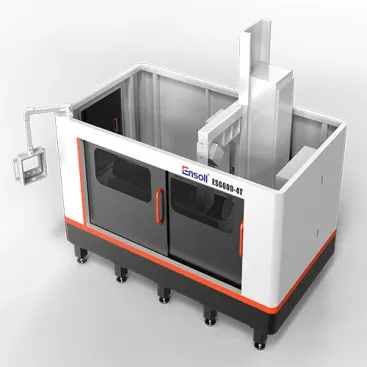
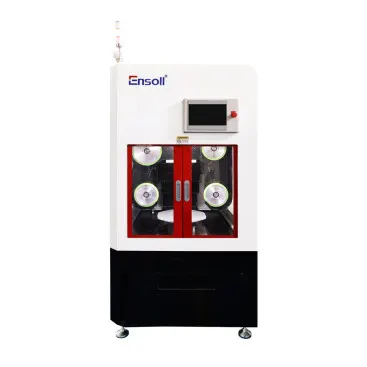
Diamond wire slicing systems for monocrystalline and polycrystalline silicon — ingot cropping, brick squaring and wafering. Configured around kerf loss, surface damage depth and through-put rather than a single headline speed.
Why silicon is cut with wire, not blades
Silicon is brittle, anisotropic in the crystallographic sense, and expensive per millimetre of kerf. An inner-diameter blade removes 200–300 µm of material per slice; a diamond wire of 0.12–0.25 mm removes roughly 130–180 µm once you account for the slurry-free wire diameter and the damaged layer. On a 210 mm ingot running 1,000+ slices, that difference is measured in wafers, not percentages.
The second reason is damage depth. A fixed-abrasive wire produces a shallower subsurface damage layer than loose-abrasive slurry, lo que acorta el paso de grabado o pulido aguas abajo. Es por eso que la industria se pasó a diamante fijo sobre núcleo de acero para el corte de obleas y mantiene el abrasivo suelto solo donde los requisitos de superficie son extremos.
Las tres operaciones de silicio son problemas diferentes
Los compradores a menudo piden "una sierra de alambre de silicio" sin separar los pasos. Se comportan de manera muy diferente:
| Operación | Qué domina | Alambre típico | Modo de falla si está mal configurado |
|---|---|---|---|
| Recorte del lingote (截断) | Velocidad de corte y vida del alambre | 0.25–0,45 mm, grano grueso | Rotura del alambre en el borde de salida; astillado en la corona |
| Acuñado de bloque (开方) | Cuadracidad e integridad de las esquinas | 0.25–0.35 mm | Desportillamiento de esquinas, paredes laterales arqueadas |
| Oblea (切片) | Pérdida de cuello de corte, TTV, profundidad de daño | 0.10–0.20 mm, grano fino | Curvatura de la oblea, marcas de sierra, ruptura del alambre por deriva térmica |
Especificar una sola sierra de alambre para los tres generalmente significa comprometer el paso de corte de obleas, cuál es el que da dinero. La mayoría de las fábricas separan el recorte/cuadrado del wafereado por exactamente esta razón.
Establecer los parámetros que realmente importan
Cuatro variables interactúan: tensión del alambre, tasa de avance, velocidad del alambre y flujo de refrigerante. Aumentar la alimentación sin aumentar la tensión produce curvatura; aumentar la tensión sin revisar la desviación del rodillo guía produce marcas de sierra; escasear el refrigerante provoca rotura del alambre por excursión térmica, no por sobrecarga mecánica.
Una secuencia práctica para un nuevo tamaño de lingote: fijar la velocidad del alambre en el tercio superior del rango de la máquina, establecer la tensión al valor nominal del proveedor del alambre, luego aumentar la alimentación en 10% incrementos hasta que veas ya sea curvatura fuera de tolerancia o aumento en la rugosidad de la superficie — retroceder un paso y registrar. Ese único punto registrado vale más que cualquier tabla de parámetros genérica, porque está ligado a la desviación de tu husillo y a la química del refrigerante.
Qué verificar en el primer artículo
- TTV y flexión en el primer y último oblea del ciclo: la diferencia te indica la desviación térmica, no sobre el alambre.
- Ancho de corte medido en tres puntos a lo largo del lingote: la variación indica deriva del alambre o desgaste de la guía.
- Daño subsuperficial mediante pulido transversal en una oblea: esto determina tu presupuesto de grabado posterior.
- Consumo de alambre por oblea — el número que decide si la línea es económica.
Frequently asked questions
¿Puede una máquina hacer recorte y corte de obleas?
Mecánicamente sí, Económicamente rara vez. El corte de obleas requiere un diámetro de alambre pequeño y control estricto de la tensión; El recorte requiere rigidez y alto rendimiento. Compartir una máquina significa ejecutar el paso de corte de obleas con un alambre más grueso del ideal, y la pérdida por corte se compone a lo largo de miles de cortes.
¿Cómo elijo entre hilo en lazo y hilo en carrete para silicio?
Carrete (extremo abierto) el hilo es estándar para el corte de obleas porque el hilo se usa una vez y el abrasivo siempre es fresco. El hilo en lazo tiene sentido para recortar y cuadrar, donde la longitud de corte es corta y el costo del hilo por corte domina.
¿Qué refrigerante debo usar?
Refrigerante a base de agua con inhibidor de corrosión para el núcleo de acero, filtrado para eliminar finos de silicio. El filtro no es opcional: los finos recirculados actúan como un abrasivo de cuerpo tercero y destruyen los rodillos guía mucho antes de que falle el hilo.
¿Por qué se rompe el hilo en el borde de salida?
Casi siempre es un problema de soporte más que un problema del hilo. El lado de salida necesita soporte de respaldo o una rampa de alimentación reducida en los últimos milímetros; without it the wire is pulled into the unsupported edge and the bending stress spikes.