
Diamond wire cutting for alumina (Al2O3), Циркония, silicon nitride and other technical ceramics — where chipping and micro-cracking, not cutting speed, decide whether the part passes.
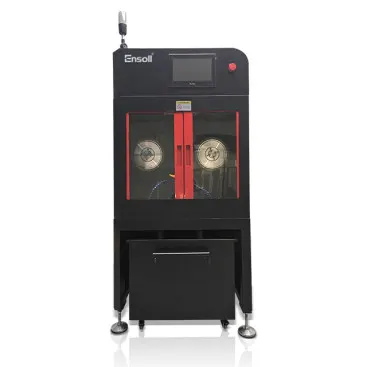
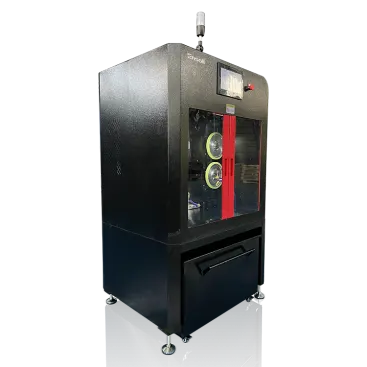
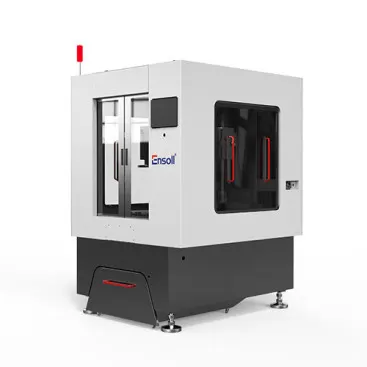
The ceramic problem: cracks start at the cut
Technical ceramics do not deform — they fracture. Every cut leaves a population of micro-cracks whose depth sets the strength of the finished part. A blade saw leaves a damage layer of roughly 20–50 µm depending on grit; a diamond wire with the right specification can hold that to under 15 мкм, and on fine-grain alumina under 10 мкм.
That is the whole commercial argument for wire on ceramics. Not speed. Strength retention.
Wire specification by ceramic family
| Материал | Wire Ø | Abrasive | Typical feed | Watch for |
|---|---|---|---|---|
| 96–99.7% alumina | 0.25–0,45 мм | D126–D181 | 0.3–1.0 mm/min | Edge chipping on thin walls |
| Циркония (Y-TZP) | 0.20–0,35 мм | D64–D126 | 0.2–0,6 мм/мин | Фазовое превращение, рост микротрещин |
| Кремний нитрид | 0.25–0,40 мм | D126 | 0.3–0,8 мм/мин | Повреждения под поверхностью при высокой подаче |
| Стеклосвязанная / пористая | 0.30–0,50 мм | D126–D181 | 0.5–1,5 мм/мин | Попадание охлаждающей жидкости в поры |
Это начальные диапазоны. Правильное число для вашей детали — то, при котором скалывание кромок прекращает расти, а подачу все еще можно увеличивать — определяется путем резки пяти деталей с увеличением подачи и осмотра каждой при 50×.
Где на самом деле ломаются детали из алюминия
Три типа отказов объясняют большинство браков при проволочной резке керамики, и ни один из них изначально не является проблемой проволоки:
- Скалывание на выходной стороне — деталь не поддерживается, когда проволока проходит через нее. Исправляется с помощью жертвенной подложки, а не снижением подачи.
- Сужение на толстых участках — проволока изгибается под нагрузкой. Fix with higher tension and closer guide spacing before touching feed.
- Coolant staining — porous ceramics absorb the fluid and it shows after firing or in service. Fix with a clean, filtered, additive-free coolant and a rinse step.
Fixturing is half the process
Ceramic parts are usually thin, flat and fragile, which makes clamping a real design problem. Wax mounting, vacuum chucks and sacrificial carrier plates all work; the criterion is whether the fixture constrains the part without introducing a point load. A part that is clamped too hard cuts fine and cracks on release.
Часто задаваемые вопросы
Can diamond wire replace grinding for alumina?
For through-cuts and near-net shaping, yes — wire removes the bulk far faster than a grinding wheel and leaves a shallower damaged layer. Для окончательных размерных допусков в диапазоне ±5 мкм, шлифовка всё ещё требуется после проволоки.
Почему моя 99% корунда откалывается больше, чем мой 96% марка?
Более высокая чистота означает большую твёрдость и меньшую вязкость разрушения на границе зерен — материал меньше способен поглощать резание. Уменьшите подачу и понизьте на один класс зернистости, вместо того чтобы менять диаметр проволоки.
Влияет ли диаметр проволоки на стоимость раскроя керамики?
Да, и это имеет большее значение, чем для металлов, потому что керамика дорога за единицу объёма. Переход с 0.45 мм до 0.30 проволоки мм возвращает примерно треть раскроя, но вы платите за это сроком службы проволоки и более узким технологическим окном.
Какой охлаждающей жидкости не следует использовать?
Любую, которая оставляет осадок в открытой пористости, и любую с содержанием хлора. Оба вызывают отказы, которые проявляются через несколько недель после принятия детали.