Quando olhas através de uma lente de câmara, um microscópio, um par de binóculos, ou mesmo o visor de uma espingarda de precisão, estás a olhar através de vidro ótico. Mas nem todo o vidro transparente é vidro ótico.
O vidro da tua janela é barato. O vidro numa lente de telescópio pode custar mais do que um carro usado.
Então, o que torna o vidro ótico tão especial? Porque é tão caro? E como é que os fabricantes cortam este material precioso sem desperdiçar metade dele?
Este guia responde a todas essas questões—e introduz a tecnologia de corte que salva o vidro ótico do lixo.
Principais Conclusões
O vidro ótico é caro principalmente devido ao rendimento do processo, não é matéria-prima: cadinhos de platina, fusão lenta e recozimento, e pequenos lotes aumentam o custo antes de ser feito um único corte.
O vidro é frágil e sensível ao choque térmico, por isso as fissuras quase sempre começam na borda de saída do corte em vez de no meio do material.
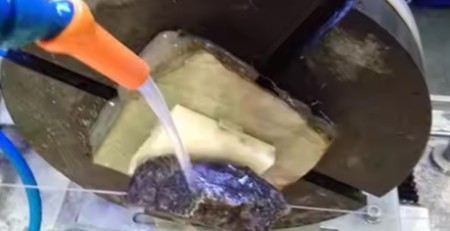
Diamond wire machining keeps cutting force low and constant, which produces crack-free edges and kerf loss as low as 0.15 mm — material that would otherwise be ground away.
Coolant delivery and feed control decide the result; cutting speed is a secondary variable.
Chapter 1: What Is Optical Glass?
Optical glass is a specially formulated type of glass designed to transmit light with minimal absorption, scattering, or distortion. Unlike ordinary soda-lime glass (window glass), optical glass has precisely controlled refractive index, dispersion, and transmittance properties.
Em termos simples: ordinary glass lets light through, but it bends, blurs, and reflects some of it. Optical glass bends light exactly where it needs to go, with almost no loss.
Key Characteristics of Optical Glass:
Propriedade
What It Means
High homogeneity
No internal bubbles, striae, or inclusions
Precise refractive index
Light bends consistently and predictably
Low dispersion
Minimal color separation (less rainbow effect)
High transmittance
Lets 95%+ of light pass through
Thermal stability
Resists cracking from temperature changes
Chapter 2: Which Glasses Are Called Optical Glass?
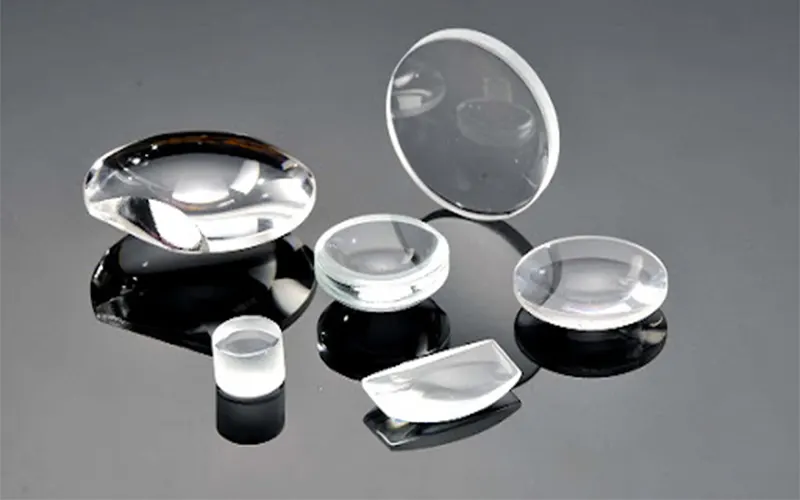
Not every transparent material qualifies as optical glass. The term specifically refers to glasses used in optical elements such as lenses, prisms, beam splitters, filtros, and windows for scientific instruments.
Infrared crystals belong to the same family of problems – see the chipping data in our note onprecision ZnSe cutting.
Here are the main categories:
1. Crown Glass (Low Dispersion)
Crown glass has a low refractive index (around 1.52) and low dispersion. É comumente usado para lentes simples e lâminas de microscópio. BK7 é o vidro de coroa mais famoso.
2. Vidro Flint (Alta Dispersão)
O vidro flint contém óxido de chumbo ou outros aditivos, dando-lhe um elevado índice de refração (1.57–1,75) e alta dispersão. É usado em combinação com vidro de coroa para corrigir a aberração cromática em lentes de câmeras.
3. Vidro de Lantânio (Alto Índice de Refração, Low Dispersion)
O óxido de lantânio substitui parte da sílica, criando vidro com alta refração mas baixa dispersão. Este é o segredo por trás das lentes de câmeras modernas de alto desempenho.
4. Vidro de Fosfato
Usado para aplicações com lasers de alta potência. Tem excelente estabilidade térmica mas é mais macio e mais difícil de fabricar.
5. Sílica Fundida (SiO2 Pura)
Tecnicamente não é um “vidro” no sentido tradicional (não possui aditivos), a sílica fundida tem expansão térmica extremamente baixa e alta transmitância de UV. É usado em telescópios espaciais e litografia de semicondutores.
O próprio silício é cortado com tolerâncias comparáveis, e os parâmetros são documentados em corte de pastilhas de silício.
6. Vidro Óptico Colorido
Usado para filtros e lentes de sinal. A cor provém de adições precisas de óxidos metálicos como cobalto (azul), neodímio (roxo-rosa), ou dídimo (absorção de laranja).
Em resumo: Se um vidro é formulado, derretido, annealed (recozido), e polido especificamente para controlar como interage com a luz, é chamado vidro óptico. Se vem de uma fábrica de janelas, não é.
Chapter 3: Como é Feito o Vidro Óptico?
A fabricação de vidro óptico é um processo lento, preciso, e caro. Aqui está o percurso passo a passo do pó cru até o bloco da lente.
Passo 1: Seleção da Matéria-prima
Areia de sílica pura (SiO2) é a base. Mas apenas areia pura não faz vidro óptico. Os fabricantes adicionam quantidades precisas de:
– óxido de boro (para baixa dispersão)
– Óxido de chumbo (para alto índice de refração)
– Óxido de lantânio (para alto desempenho)
– Arsénio ou antimónio (para eliminar bolhas)
As impurezas são medidas em partes por milhão. Um único grão do mineral errado pode arruinar uma fusão inteira.
Passo 2: Fusão (A Parte Difícil)
O lote bruto é aquecido a 1300°C–1600°C em cadinhos de platina ou cerâmica. A platina é frequentemente usada porque não contamina o vidro.
A fusão deve ser mexida continuamente—às vezes durante dias—para eliminar estrias (filamentos de diferentes composições). Qualquer variação na química cria distorções visíveis na lente final.
Passo 3: Refinação (Remoção de Bolhas)
O vidro fundido é mantido a alta temperatura durante horas para permitir que as bolhas subam à superfície. Para vidro óptico sem bolhas, este passo pode levar 24 horas ou mais.
Passo 4: Homogeneização
Mecanismos especiais de agitação misturam o vidro para garantir que cada milímetro cúbico tenha exatamente o mesmo índice de refração. Uma diferença de 0.0001 no índice de refração é suficiente para rejeitar um lote inteiro.
Passo 5: Recozimento (A Longa Espera)
O vidro é arrefecido extremamente lentamente — às vezes durante semanas — num forno de recozimento controlado. Isto remove tensões internas. Se for arrefecido demasiado rapidamente, o vidro estilhaça-se quando cortado ou triturado.
Blocos de espelhos de grandes telescópios podem levar meses a recozer. O famoso espelho de 200 polegadas do Telescópio Hale no Observatório Palomar levou quase um ano a arrefecer.
Passo 6: Modelação e Corte
Uma vez recozido, o vidro é cortado em blocos, tiras, ou formas próximas do neto. É aqui que a redução de desperdício se torna crítica — o que abordaremos no Capítulo 5.
O vidro cortado é moído em forma bruta, de seguida moído finamente, depois polido até uma precisão de superfície medida em comprimentos de onda da luz (nanómetros). Uma superfície típica de lente é polida até dentro de 20 nanómetros da perfeição.
Chapter 4: Porque é que o vidro ótico é tão caro?
Se alguma vez pesquisou o preço de uma lente de substituição para uma câmara ou microscópio, sabe que o vidro ótico custa uma fortuna. Aqui está o porquê.
Razão 1: Pureza da Matéria-Prima
O vidro comum usa areia barata. O vidro ótico usa sílica ultra-pura e aditivos raros como o lantânio, nióbio, ou tântalo. Algumas matérias-primas custam centenas de dólares por quilograma.
Razão 2: Cadinho de Platina
Muitos vidros óticos são fundidos em cadinhos de platina para evitar a contaminação. O platina custa aproximadamente $30 por grama—30 vezes o preço da prata.
Razão 3: Produção Lenta
Uma fábrica de vidro flutuante produz toneladas de vidro para janelas por hora. Um forno de fusão de vidro óptico pode produzir algumas centenas de quilogramas por semana. O processo de recozimento por si só pode demorar semanas ou meses.
Razão 4: Baixas Produções
Mesmo com processos perfeitos, uma percentagem de cada fusão é rejeitada devido a bolhas, striae, ou variações no índice de refração. Para vidros de alta qualidade, a taxa de rejeição pode ultrapassar 50%.
Razão 5: Corte e Acabamento Precisos
Modelar um bloco de lente requer ferramentas de diamante, mão de obra qualificada, e horas de polimento. Um único elemento de lente de câmara pode requerer oito horas de polimento.
Grande parte desse tempo de polimento é realmente para remoção de danos, que um dedicado máquina de corte de vidro óptico reduz na etapa de corte.
Razão 6: Pequenos Tamanhos de Lote
O vidro de janela é fabricado em fábricas que funcionam 24/7/365. O vidro óptico é frequentemente fabricado em lotes de algumas centenas de quilogramas — ou até alguns quilogramas para vidros especiais. Pequenos lotes significam custos elevados por unidade.
Pondo em Perspetiva:
Tipo de vidro
Custo por Quilograma (Aprox.)
Vidro de janela
0.50–0,50–1
Vidro de sódio-cal (Louça de mesa)
2–2–5
Vidro de recipientes (Garrafa)
0.30–0,30–0,80
Vidro óptico (Coroa)
50–50–200
Vidro óptico (Sílica)
100–100–500
Vidro óptico de lantânio
500–500–2,000
Sílica fundida (grau semicondutor)
1,000–1.000–5,000+
Chapter 5: Processamento de Vidro Óptico – Como Minimizar o Desperdício
Agora chegamos à questão mais prática: Como cortar e moldar vidro óptico sem desperdiçar metade dele?
O vidro óptico é caro — frequentemente 100–2.000 USD por quilograma. Cada milímetro de desperdício é dinheiro perdido. Métodos tradicionais de corte como lâminas de diamante, Rodas abrasivas, ou até corte a laser introduzem problemas:
Apresentamos Loop de fio de diamante tecnologia — o método mais eficiente, de baixo desperdício para cortar vidro óptico, cristais, e outros materiais ópticos frágeis.
O Que É um Laço de Fio de Diamante?
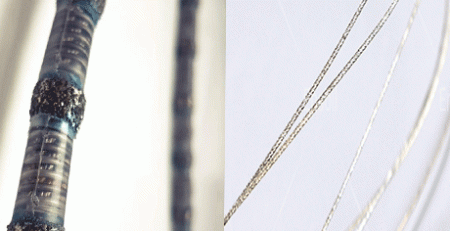
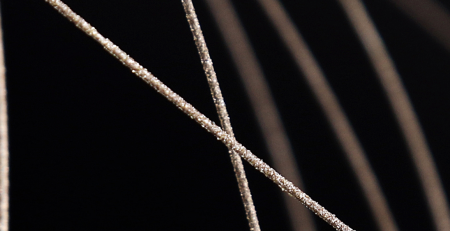
Um Loop de fio de diamante é um fio de aço contínuo eletroplatinado com grão de diamante industrial. Ao contrário das serras de fio tradicionais que enrolam milhares de metros de fio para frente e para trás, um laço de fio de diamante é um ciclo contínuo — tipicamente de 2 a 10 metros de circunferência — que se move numa única direção em alta velocidade (40–80 m/s).
As the loop spins, the diamond grit grinds through the glass with minimal force, minimal heat, and an extremely narrow kerf.
Why Diamond Wire Loop Cutting Minimizes Waste
Fator
Lâmina de Diamante / Saw
Laço de fio diamantado
Kerf width (cut thickness)
1–2 mm
0.3–0,6 mm
Material loss per cut
Alto
70–80% less than blades
Heat generation
Alto (cracks glass)
Minimal (cool cutting)
Acabamento de superfície
Requires post-polishing
Smooth, often ready for inspection
Internal damage
Micro-cracks common
No subsurface damage
Additional Benefits for Optical Glass Cutting
No Subsurface Damage
Diamond blades create a fractured layer beneath the cut surface. This damage must be ground away, adding time and material loss. Diamond wire loop cutting produces virtually no subsurface damage, saving hours of post-processing.
Ao contrário de uma lâmina de diamante reta, o fio de diamante flexível em laço pode cortar curvas, raios, e formas irregulares. Isto é essencial para prototipagem e ótica especializada.
Operação a Seco ou Molhado
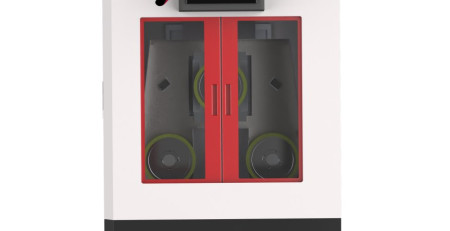
Para vidro óptico, uma pequena quantidade de refrigerante ou gotejo de água mantém o corte limpo e sem pó. O ESO-GM suporta corte a seco e molhado.
O ESO-GM não possui mecanismos complexos de enrolamento, nenhum guia de fio a substituir, e nenhum rolo de tensão a ajustar. É fiável, simples, e projetado para uso diário.
Chapter 6: Comparação de Métodos de Corte para Vidro Óptico
Método
Largura do Corte
Danos por Calor?
Qualidade da Superfície
Nível de Desperdício
Melhor Para
Serra de lâmina de diamante
1.5–2,5mm
Sim (rachaduras)
Rugoso
Alto
Corte grosseiro de vidro barato
Fio abrasivo (reciprocante)
0.8–1,2 mm
Médio
Razoável
Médio
Blocos grandes (lento)
Corte a laser
0.1–0,5 mm
Sim (HAZ)
Fraco (bordas fundidas)
Baixo
Apenas vidro fino
Jato de água
0.8–1,5 mm
Não
Fraco (inclusão)
Médio
Vidro grosso (contaminado)
Laço de fio diamantado
0.3–0,6 mm
Não
Excelente
Muito baixo
Vidro ótico premium
Para vidro ótico caro, o fio de diamante em laço é o claro vencedor.
Como as Máquinas de Corte com Serra de Fio Diamantado Garantem Resultados Sem Fissuras
Ao contrário dos métodos convencionais, as máquinas de corte com serra de fio diamantado utilizam um fio fino, revestido de diamante (tipicamente com 0,1–0,3 mm de diâmetro) funcionando em alta velocidade sob tensão controlada. Este mecanismo de corte único proporciona várias vantagens-chave para o vidro ótico:
1. Danos Subscrecivos Ultra-Baixos
– As lâminas de diamante tradicionais criam micro-fraturas devido ao corte de alto impacto.
– O corte a laser gera zonas afetadas pelo calor (HAZ), levando a fissuras induzidas por tensão.
– Serras de fio de diamante usam uma ação abrasiva suave, produzindo quase nenhum microtrinca na superfície—crítico para óticas de alto desempenho.
2. Acabamento de superfície superior (Ra < 0.2µm)
– O fio de diamante de granulação fina garante uma borda semelhante a espelho, reduzindo a necessidade de polimento extensivo.
– Ideal para lentes, prisms, e óticas de precisão onde a rugosidade da superfície deve ser minimizada.
3. Sem distorção térmica (Processo de corte a frio)
– O corte a laser e por jato de água gera calor, com risco de birrefringência de tensão e deformação do material.
– As serras de fio de diamante operam à temperatura ambiente, preserving the glass’s structural integrity.
– Perfect for wafer-level optics and micro-optics arrays where material conservation is crucial.
Conclusão: Cut Smart, Save Money
O que é vidro óptico? It is precision-engineered glass designed to control light with extreme accuracy. Which glasses are called optical glass? Crown, Sílica, lanthanum, phosphate, sílica fundida, and specialty filter glasses. How is it made? Through slow, careful melting, refining, and annealing—often taking weeks or months. Porque é tão caro? Raw material purity, cadinhos de platina, slow production, low yields, and precise finishing all drive up costs.
And finally: How do you process optical glass while minimizing waste?
The answer is diamond wire loop cutting—specifically with the ESO-GM Diamond Wire Loop Cutting Machine. With an ultra-narrow kerf, ação de corte suave, e acabamento de superfície suave, o ESO-GM maximiza o rendimento a partir de blocos de vidro ótico caros.
Se você está a cortar vidro ótico que vale centenas ou milhares de dólares por quilograma, cada milímetro economizado é dinheiro no seu bolso. O ESO-GM proporciona essas economias — corte após corte, dia após dia.
Perguntas Frequentes
O que é vidro óptico?
Um vidro formulado para comportamento ótico previsível — índice de refração definido, dispersão e transmissão, com limites rigorosos de bolhas, estrias e inclusões. As famílias comuns incluem vidro coroa, vidro de sílica fundida, vidro de lantânio, vidro fosfato e sílica fundida.
Por que o vidro ótico é caro?
Principalmente rendimento. Raw material purity, cadinhos de platina, derretimento lento e longos ciclos de recozimento, low yields, corte e acabamento de precisão, e tamanhos de lote pequenos, tudo isso adiciona custo antes que as economias de escala possam ser aplicadas.
Qual é a melhor forma de cortar vidro ótico?
Corte de laço de fio diamantado. O fio aplica baixa, força constante com refrigeração contínua, assim evita micro-fraturas da serra de lâmina e a zona afetada pelo calor do corte a laser.
É possível cortar vidro óptico com um cortador de vidro comum?
Um cortador de roda risca e parte linhas rectas em chapas planas, mas não consegue produzir cortes curvos, internos ou de tolerância apertada que os componentes ópticos necessitam, e o estalamento deixa uma borda tensionada, irregular.
Como cortar vidro óptico sem o partir?
Manter a força de corte baixa e constante com um fio de diamante, executar refrigeração contínua, e controlar a velocidade de avanço. A maioria das fissuras inicia na borda de saída, portanto, suportar a peça até ao final do corte é tão importante quanto os parâmetros de corte.
Porque o vidro óptico parte-se quando é mecanizado?
Choque térmico e choque mecânico. O corte a laser gera uma zona afectada pelo calor que coloca tensão no vidro, enquanto o corte com lâmina aplica uma força de alto impacto; ambos iniciam fissuras que se propagam através de um material quebradiço.
Será uma serra de fio de diamante melhor do que uma lâmina para vidro óptico?
Sim, para trabalhos de precisão. As lâminas de diamante criam microfraturas através do corte de alto impacto, enquanto o fio de diamante utiliza uma ação abrasiva suave que deixa praticamente nenhum dano na subsuperfície e um corte tão estreito como 0.15 milímetro.
O corte de vidro óptico necessita de líquido de arrefecimento?
Sim. O líquido de arrefecimento remove o calor que de outra forma causaria rachas por choque térmico, limpa a pasta abrasiva do corte, e ajuda a produzir a aresta espelhada que reduz o polimento subsequente.
Conteúdo técnico revisto pela equipa de engenharia da Ensoll — um fabricante de laços de fio de diamante com 10+ anos de experiência em produção.
Abstrair: Este relatório de aplicação cobre um teste de fatiamento recto de alta precisão em vidro óptico fornecido por um cliente europeu. A peça de trabalho era uma... leia mais
Principais Conclusões
SiC e GaN são semicondutores de terceira geração que estão a transformar a eletrónica de potência, 5G e veículos elétricos — mas são extremamente difíceis de... leia mais
Conclusões Chave
O vidro ótico é projetado para objetivas, prismas e filtros com índice de refração precisamente controlado, dispersão e baixos níveis de impureza.... leia mais
Corte de laço de fio diamantado (DWLC) usa linhas embutidas em partículas abrasivas de cristal de diamante para cortar o material. Porque o diamante é... leia mais
Os materiais de ferrite estão em todo o lado na tecnologia moderna. Desde os pequenos componentes magnéticos dentro do seu smartphone até aos poderosos eletroímãs em.... leia mais
Introdução ao Corte de Materiais Magnéticos
Materiais magnéticos como o neodímio (NdFeB), samário cobalto (SmCo), ferrita, e alnico requerem equipamento de corte especializado para.... leia mais




 3. Vidro de Lantânio (Alto Índice de Refração, Low Dispersion)


 6. Vidro Óptico Colorido