Laser vs Serra de Fio de Diamante para Carboneto de Silício
No mundo dos materiais avançados, corte carboneto de silício (Sic) apresenta desafios únicos que exigem soluções especializadas. Como um material semicondutor de terceira geração, o carboneto de silício possui propriedades excecionais, incluindo dureza extrema (9.5 Mohs, segunda apenas ao diamante), alta resistência térmica, e inércia química . São exatamente estas características que tornam o SiC valioso para a eletrónica de potência, veículos elétricos, e aplicações aeroespaciais também tornam o seu processamento notoriamente difícil. Com o mercado global de SiC a expandir-se rapidamente, impulsionado em grande parte pela adoção de veículos elétricos e tecnologias de energia renovável, a importância de métodos de corte eficientes, e precisos nunca foi tão grande .
A dureza por si só não é única para o SiC – a mesma limitação molda o corte de cerâmicas de alumina, embora por razões diferentes.
- A dureza extrema do carboneto de silício torna a escolha do método crítica: o laser é rápido, mas cria uma zona afetada pelo calor, a serra de fio de diamante corta a frio com qualidade de superfície superior.
- Serras de fio diamantado produzem menos danos sub-superficiais, reduzindo o pós-processamento para pastilhas e peças de SiC.
- Para SiC espesso e requisitos de precisão, o laço de fio diamantado é a opção de produção mais segura.
A seleção de ferramentas de corte de carbeto de silício adequadas impacta diretamente a eficiência de fabricação, a qualidade do produto, e os custos de produção. Atualmente, dois métodos principais surgiram como principais candidatos para o processamento de SiC: corte a laser e serra de fio de diamante corte. Cada abordagem oferece vantagens e limitações distintas, tornando-as adequadas para diferentes aplicações e cenários de produção. Esta análise abrangente examina ambas as tecnologias para ajudar fabricantes e engenheiros a tomarem decisões informadas sobre as suas estratégias de processamento de SiC.
A mesma escolha de método decide o rendimento em corte de pastilhas de silício, onde foi decidido anos antes à escala de produção.
Para o lado das ferramentas de corte de carboneto de silício — diâmetro do fio, granulação e tensão — veja o nosso guia dedicado.
Compreender o Corte com Serra de Fio de Diamante para Carboneto de Silício
A Tecnologia por Trás do Corte com Serra de Fio de Diamante
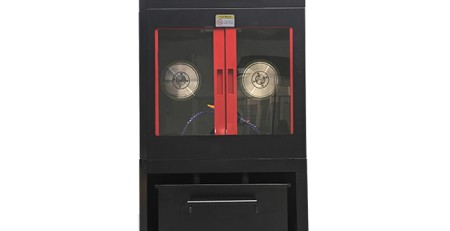
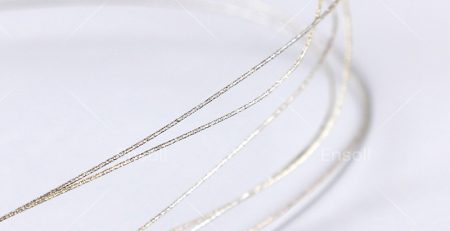
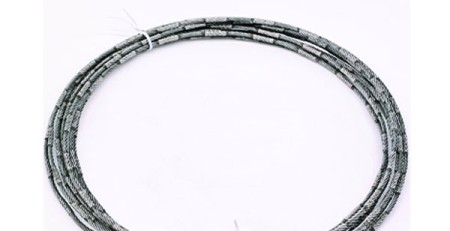
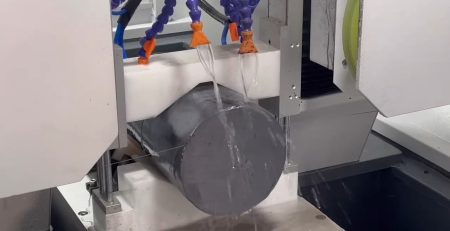
Serra de arame diamantado o corte representa uma evolução dos métodos tradicionais de corte com fio, utilizando um ciclo contínuo de fio embutido com partículas de diamante para cortar através do material SiC através de ação de abrasão mecânica . O mecanismo fundamental envolve um fio de alta velocidade revestido com partículas de diamante a mover-se através da peça de trabalho de SiC, com as partículas de diamante a agir como ferramentas de corte microscópicas que gradualmente desgastam o material.
Essa forma de circuito fechado é o que distingue uma Loop de fio de diamante de uma serra de fio em carretel.
O processo de corte enquadra-se na categoria de “processamento de dois corpos,” onde as partículas de diamante fixas entram diretamente em contacto com o material da peça de trabalho . Isto difere significativamente dos métodos tradicionais baseados em polpa que dependem de “processamento de três corpos” com partículas abrasivas livres. A configuração do fio diamantado permite uma remoção de material mais eficiente ao mesmo tempo que mantém um controlo preciso sobre os parâmetros de corte.
Vantagens do Corte com Serra de Fio de Diamante
A tecnologia de fio diamantado oferece vários benefícios atrativos para o corte de carbeto de silício:
- Velocidade e Eficiência de Corte Superiores: As serras de fio diamantado atingem velocidades de corte significativamente mais rápidas em comparação com os métodos tradicionais, particularmente ao processar grandes cristais de SiC . O movimento contínuo do fio impregnado com diamante permite uma remoção de material eficiente, reduzindo o tempo total de processamento em ambientes de produção de grande volume. Cientes de que a velocidade depende da máquina, e a nossa máquina de corte de serra de arame diamantado visão geral compara as arquiteturas por trás dela.
- Alta Precisão com Perda Mínima de Kerf: A tecnologia proporciona excelente precisão de corte com desperdício de material relativamente mínimo . Enquanto a largura do corte (material removido durante o corte) normalmente varia de 120-200μm , isto representa uma melhoria em relação aos métodos tradicionais baseados em pasta abrasiva e ajuda a conservar o material de SiC caro.
- Escalabilidade Comprovada para Aplicações Industriais: O corte com fio de diamante estabeleceu-se como a tecnologia dominante de corte de wafers de silício na fabricação fotovoltaica . Esta validação industrial demonstra a sua adequação para ambientes de produção de grande volume, onde a consistência e a produtividade são críticas. O detalhe do processo por trás dessa dominância está apresentado no nosso corte de pastilhas de silício guia. (link 2 de 2)
- Redução do Impacto Ambiental: Os sistemas modernos de fio de diamante eliminam ou reduzem significativamente a necessidade de pastas abrasivas, abordando os desafios de eliminação de resíduos associados ao corte tradicional à base de lama . Esta vantagem ambiental está alinhada com regulamentos de fabrico cada vez mais rigorosos.
Limitações do Corte com Serra com Fio Diamantado
Apesar das suas vantagens, Corte com Serra de Arame Diamantado apresenta várias limitações significativas:
- Danos na superfície e no subsolo: A natureza mecânica do corte com fio diamantado gera uma camada espessa de danos que frequentemente requer polimento ou gravação subsequente para restaurar a qualidade da superfície . Este processamento adicional acrescenta tempo e custo ao fluxo de trabalho de fabrico. A profundidade de dano importa tanto em substratos transparentes, como as tolerâncias para corte óptico de vidro deixam claro.
- Desafios de Gestão Térmica: O processo de corte gera calor significativo, o que pode levar a danos térmicos na peça de trabalho SiC se não for devidamente controlado . Effective cooling systems are essential to mitigate this risk, adding complexity to the equipment.
- Material Utilization Concerns: While improved over slurry methods, diamond wire cutting still results in material loss up to 46% in some applications . This represents substantial waste of expensive SiC material, directly impacting production economics. How much of that loss is recoverable depends on the configuration, which is why our comparison of single-wire and multi-wire diamond wire cutting separates the two cases.
- Geometric Limitations: Diamond wire cutting is primarily suited for straight cuts and standardized geometric patterns, with limited capability for complex contours or intricate shapes .
Understanding Laser Cutting for Silicon Carbide
The Technology Behind Laser Cutting
Laser cutting represents a non-contact thermal processing method that utilizes a high-energy laser beam to melt, vaporize, or ablate SiC material in a precisely controlled manner . Different laser types, including ultraviolet, picosecond, femtosecond, and nanosecond lasers, offer varying capabilities for SiC processing .
Heat input is the failure mechanism to watch, a point made concrete by the recast layers seen in precision ZnSe cutting.
The fundamental mechanism involves focusing a high-energy radiation beam onto a small-diameter spot on the SiC surface, creating rapid, high-temperature-gradient heating that triggers material removal . Advanced systems often incorporate gas assist to blow away melted/vaporized material and expose fresh surface for continued cutting.
As recentes inovações tecnológicas expandiram as capacidades do laser para o processamento de SiC:
– Corte a Laser Guiado por Água: Também conhecida como tecnologia Laser MicroJet, Esta abordagem utiliza um jato de água pressurizado para guiar o feixe de laser para a peça de trabalho, providenciando arrefecimento e remoção de resíduos simultaneamente .
– Corte Invisível: Esta técnica foca o feixe de laser abaixo da superfície do material para criar uma camada modificada, permitindo uma separação precisa com danos mínimos na superfície .
– Processamento por Laser Ultrarrápido: Loseres de femtossegundos e picosegundos permitem um processamento de material extremamente preciso com danos térmicos mínimos devido à sua duração de pulso ultracurta .
Vantagens do Corte a Laser
A tecnologia laser oferece várias vantagens distintas para o corte de carbeto de silício:
- Precisão e Flexibilidade Excepcionais: O corte a laser permite designs extremamente intrincados e geometrias complexas que seriam desafiantes ou impossíveis com métodos mecânicos . A natureza não-contacto do processo permite cortar sem aplicação de força física na peça de trabalho.
- Danos Mecânicos Mínimos: Ao contrário dos métodos mecânicos, o corte a laser elimina problemas como o desgaste da ferramenta, stress mecânico, e danos induzidos por vibração . Isto resulta em cortes de maior qualidade com micro-trincas reduzidas no material quebradiço SiC.
- Superior Utilização de Material: Os métodos a laser reduzem significativamente a perda de material em comparação com os métodos mecânicos. Pesquisas indicam que o mesmo lingote de SiC pode produzir 50% mais wafers com corte a laser em comparação com métodos de serra de fio . Algumas técnicas avançadas de laser afirmam cortes quase sem perdas com utilização de material aproximando-se 100% .
- Redução do Impacto Térmico com Lasers Avançados: Lasers ultrarrápidos (femtosegundo e picosegundo) geram zonas mínimas afetadas pelo calor, preservando as propriedades do material de SiC e reduzindo requisitos de processamento subsequentes .
Limitações do Corte a Laser
Apesar das suas vantagens promissoras, a tecnologia de corte a laser enfrenta vários desafios:
- Altos Custos de Equipamento e Operação: Os sistemas de corte a laser representam investimentos de capital substanciais, com sistemas sofisticados variando de $10,000 Para $150,000 ou mais . A manutenção e operação requerem especialização especializada, aumentando as despesas operacionais. O custo de capital é apenas parte da comparação – o custo de execução por corte é onde a máquina de corte com fio diamantado ESC600 tende a sobressair em seções espessas.
- Limitações de Produtividade: Embora se destaque em precisão, laser cutting typically offers lower throughput compared to multi-wire diamond saws for high-volume production . This makes it less suitable for applications where production speed is the primary concern.
- Technical Complexity: Laser processing of SiC requires careful parameter optimization to achieve desired results without causing thermal damage, including pulse duration, wavelength, energy density, and scanning speed .
- Thickness Limitations: Laser cutting efficiency decreases with material thickness, making it less suitable for very thick SiC substrates compared to mechanical methods .
Head-to-Head Comparison: Critical Performance Factors
Cutting Quality and Surface Integrity
When evaluating silicon carbide cutting tools, final workpiece quality is a primary consideration. Diamond wire saw cutting typically produces surfaces with more significant subsurface damage, including microcracks and saw marks that require extensive subsequent polishing . The mechanical stress imparted during sawing can compromise the structural integrity of thin wafers.
Laser cutting generally produces cleaner edges with minimal mechanical damage, but introduces thermal effects that can alter material properties. Studies show that laser ablation can reduce surface hardness to less than 1% of original values (abaixo de 50 MPa from initial 13,896 Mpa) . Advanced ultrafast lasers significantly reduce these thermal effects, but at increased equipment cost.
Production Throughput and Efficiency
For high-volume manufacturing environments, production throughput is a critical factor. Diamond wire saws, particularly multi-wire configurations, pode processar múltiplos wafers simultaneamente, oferecendo vantagens significativas para produção em massa . O movimento contínuo de corte e a implementação industrial estabelecida permitem alta produtividade para tamanhos padrão de wafers.
Sistemas de corte a laser processam tipicamente wafers de forma sequencial, limitando a produção máxima. Contudo, para geometrias complexas ou aplicações especializadas, os lasers podem oferecer vantagens de eficiência ao combinar múltiplas etapas de processamento ou reduzir os requisitos de polimento subsequente.
Economia Operacional e Considerações de Custo
A análise económica do corte de carbeto de silício deve considerar tanto o investimento de capital quanto as despesas operacionais. Serrotes de fio diamantado representam tecnologia madura com custos operacionais conhecidos, embora despesas com consumíveis (fios de diamante) e eliminação de resíduos contribuam significativamente para o custo total de propriedade.
Laser cutting systems require higher initial investment but offer potential savings through reduced material waste and higher material utilization. As laser technology matures and becomes more widespread, equipment costs are expected to decrease, improving economic viability.
Material Versatility and Application Range
While this analysis focuses on cutting silicon carbide, manufacturers often process multiple materials. Diamond wire saws demonstrate excellent performance across various hard and brittle materials including silicon, safira, and advanced ceramics . This versatility can be advantageous in facilities processing multiple material types.
Laser cutting systems also offer material flexibility, with parameter adjustments enabling processing of diverse materials from metals to composites . Contudo, a otimização para materiais específicos como o SiC pode reduzir o desempenho para outras aplicações.
Recomendações Específicas por Aplicação
Fabrico de Semicondutores em Alta Produção
Para produção em grande escala de wafers padrão de SiC para eletrónica de potência, atualmente, o corte com serra de fio de diamante oferece o melhor equilíbrio entre rendimento, consistência, e familiaridade operacional . A infraestrutura estabelecida e os controlos de processo suportam os exigentes requisitos de qualidade da fabricação de semicondutores.
Prototipagem e Produção em Baixo Volume
Para instituições de investigação, instalações de prototipagem, e produção de baixo volume de componentes especializados, o corte a laser proporciona maior flexibilidade e tempos de preparação mais rápidos . A capacidade de implementar rapidamente alterações de design sem modificar ferramentas torna os lasers ideais para ambientes de desenvolvimento.
Geometria Complexa e Componentes Miniaturizados
Para aplicações que exigem formas complexas, contornos, ou características miniaturizadas, o corte a laser é inequivocamente superior . O processo sem contacto e o percurso programável do feixe permitem geometrías complexas impossíveis com métodos mecânicos.
Processamento de Seções Grossas e de Formato Grande
Para substratos de SiC espessos ou processamento de grande formato, os serras de fio diamantado atualmente mantêm vantagens na eficiência de corte e capacidade estabelecida . Embora a tecnologia laser continue a evoluir nesta área, os métodos mecânicos permanecem mais práticos para materiais muito espessos.
Perspetivas Futuras e Tendências Tecnológicas
O panorama das ferramentas de corte de carbeto de silício continua a evoluir com ambas as tecnologias a avançarem rapidamente. O desenvolvimento de serras de fio diamantado foca-se em fios mais finos, melhoria na distribuição das partículas de diamante, e sistemas de controlo de tensão aprimorados para reduzir a perda de corte e melhorar a qualidade da superfície .
A inovação no corte a laser centra-se no aumento de potência, melhoria da qualidade do feixe, e técnicas de processamento avançadas para aumentar a produtividade e reduzir os efeitos térmicos. Abordagens emergentes como o processamento híbrido combinam pré-tratamento a laser com polimento mecânico para otimizar tanto a eficiência como a qualidade .
Os analistas da indústria projetam um forte crescimento para ambas as tecnologias, com a expectativa de expansão significativa do mercado de equipamento de corte a laser de wafers de SiC durante 2033 . À medida que os volumes de produção aumentam e a tecnologia melhora, espera-se que os métodos a laser conquistem uma maior quota de mercado, particularmente para aplicações avançadas que exigem a mais elevada precisão e mínima perda de material.
Conclusão: Selecionando a abordagem certa para as suas necessidades
A escolha entre o corte com serra de fio diamantado e o corte a laser para o processamento de carbeto de silício envolve uma consideração cuidadosa dos requisitos da aplicação, volume de produção, especificações de qualidade, e fatores económicos.
O corte com serra de fio diamantado continua a ser a solução preferida para a produção em grande volume de wafers de SiC padrão, oferecendo fiabilidade comprovada, alta produtividade, e controlos de processo estabelecidos. As suas limitações em qualidade de superfície e utilização de material são compensadas pela sua robustez e previsibilidade em ambientes industriais.
A tecnologia de corte a laser oferece vantagens interessantes para aplicações que priorizam a precisão, geometrias complexas, e utilização de material. Embora requeira maior investimento de capital e conhecimento técnico, as suas capacidades estão alinhadas com as tendências da indústria para wafers mais finos, dispositivos mais complexos, e manufatura sustentável através da redução do desperdício de material.
À medida que o SiC continua a expandir-se na eletrónica de potência, veículos elétricos, e em aplicações avançadas, ambas as tecnologias de corte irão evoluir para satisfazer as crescentes exigências de precisão, eficiência, e eficiência de custos. Compreender os respetivos pontos fortes e limitações permite que os fabricantes implementem estratégias de processamento ótimas para os seus requisitos específicos, apoiando, em última análise, a adoção mais ampla do carboneto de silício nos setores de tecnologia avançada.
Perguntas Frequentes
É a laser ou serra de fio de diamante melhor para cortar carboneto de silício?
Para trabalhos de precisão, serra de fio de diamante: corta sem uma zona afetada pelo calor, proporcionando melhor integridade da superfície e menos danos subsuperficiais. O laser é mais rápido em secções finas, mas deixa danos térmicos e camadas recastadas.
Porque é que o carboneto de silício é tão difícil de cortar?
O SiC aproxima-se do diamante em dureza (Mohs ~9,2-9,5) e é frágil, o corte mecânico com lâmina causa lascamento e o corte a laser causa microfissuras térmicas. O arame abrasivo de diamante é uma das poucas ferramentas práticas.
O corte a laser danifica wafers de SiC?
A ablação a laser cria uma zona afetada pelo calor com microfissuras e material recast que deve ser removido por moagem extra, adicionando custo e perda de rendimento — especialmente crítico para SiC de grau semicondutor.
Que qualidade de superfície pode uma serra de fio de diamante alcançar em SiC?
Com fio fino e parâmetros otimizados, Ra na faixa de submicrónica é alcançável, frequentemente eliminando ou reduzindo o lapeamento antes do polimento.
Conteúdo técnico revisto pela equipa de engenharia da Ensoll — um fabricante de laços de fio de diamante com 10+ anos de experiência em produção.