Magnetic materials are a fundamental class of substances defined by their ability to generate a magnetic field and to respond in a significant, measurable way to an applied magnetic field. This property originates from the quantum mechanical spin and orbital motions of electrons within the atoms, which create tiny magnetic “dipoles.” The macroscopic magnetic behavior of a material is determined by how these microscopic magnetic moments are arranged and interact with one another.
Points clés à retenir
Magnetic materials fall into four classes by susceptibility: ferromagnetic (Fe, Co, Ni, NdFeB, SmCo), ferrimagnetic (MnZn/NiZn ferrites), paramagnetic (Al, Pt) and diamagnetic (Cu, water, graphite).
The processing market is led by abrasive cutting (35%), wire EDM (25%) and laser (20%), while diamond wire sawing (15%) is the fastest growing at about 18% TCAC.
Conventional methods share three pain points: 100-300 micrometer heat-affected zones, microcracks that cut NdFeB service life by 30-40%, et 20-25% material waste on expensive rare earths.
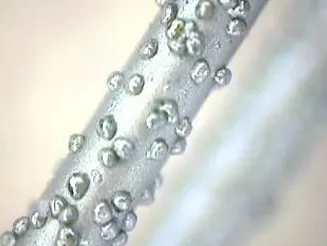
Diamond wire loop cutting runs below 40 degC with under 2% flux variation, ±2 micrometer accuracy, Ra 0.1-0.3 micrometer finish and a 0.15-0.25 mm kerf — lifting rare-earth yield to 92-95% at roughly half the operating cost of EDM.
The primary classification system is based on a material’s magnetic susceptibility—the measure of how strongly it magnetizes in response to an external field. This leads to four main categories:
Ferromagnetic Materials are the strongest and most commercially significant type. Within them, the magnetic moments of neighboring atoms align spontaneously and parallel to each other over large regions called domains, even without an external field.
Examples & Applications: Iron (Fe), Cobalt (Co), Nickel (Ni), and their alloys, especially Neodymium-Iron-Boron (NdFeB) and Samarium-Cobalt (SmCo). Ce sont les bêtes de somme de la technologie moderne, trouvés dans les moteurs électriques, générateurs, haut-parleurs, machines IRM, et supports de stockage de données (disques durs).
Les matériaux ferrimagnétiques sont similaires aux ferromagnétiques en ce qu'ils présentent également une aimantation spontanée et des propriétés magnétiques permanentes. Toutefois, la structure magnétique sous-jacente est plus complexe: les moments magnétiques des différents types d'atomes dans le réseau cristallin s'alignent dans des directions opposées, mais ne s'annulent pas complètement, ce qui entraîne une aimantation nette. Il s'agit généralement d'oxydes céramiques.
Examples & Applications: Principalement des ferrites (Par ex., Fe₃O₄ – Magnétite, et des ferrites artificielles comme MnZn et NiZn). Ils sont omniprésents dans les télécommunications, utilisés dans les noyaux de transformateurs, inducteurs, composants micro-ondes, et têtes d'enregistrement magnétiques.
Les matériaux paramagnétiques ont des atomes avec des moments magnétiques individuels, mais ces moments sont orientés de manière aléatoire en raison de l'agitation thermique en l'absence de champ externe. Lorsqu'ils sont placés dans un champ magnétique, les moments s'alignent faiblement avec le champ, créant une petite, aimantation positive.
Examples & Applications: Aluminium (Al), Platine (Pt), Oxygène (O₂), et de nombreux éléments de terres rares. Leur susceptibilité faible est utilisée dans des instruments scientifiques comme les balances de susceptibilité magnétique pour l'analyse chimique.
Les matériaux diamagnétiques représentent la forme la plus faible de magnétisme, présente dans tous les matériaux. Lorsqu'ils sont exposés à un champ magnétique, le mouvement orbital des électrons est légèrement modifié pour s'opposer au champ appliqué (Loi de Lenz), induisant une très faible, aimantation négative.
Examples & Applications: Eau (H₂O), Cuivre (Cu), Bismuth (Bi), graphite, et la plupart des plastiques. Bien que faible, cette propriété permet des démonstrations spectaculaires comme la lévitation magnétique du graphite pyrolytique et est fondamentale pour des technologies comme l'Imagerie par Résonance Magnétique (IRM) (IRM), où elle contribue au déplacement chimique utilisé pour l'imagerie.
3.Traitement des matériaux magnétiques: Techniques et applications industrielles
Les matériaux magnétiques nécessitent des approches d'usinage spécialisées en raison de leurs propriétés physiques uniques et de leurs applications critiques pour la performance. Le paysage du traitement comprend plusieurs méthodologies clés:
Technologies d'usinage principales
Découpe abrasive (35% pénétration du marché)
– La découpe à lame de diamant domine le traitement des aimants durs (NdFeB/SmCo)
– Atteint une rugosité de surface Ra 0,4-0,8 μm mais génère 10-15% perte de matériau
– Standard pour la mise en forme en masse des aimants en ferrite dans les applications automobiles
EDM à fil (25% taux d'adoption)
– Essentiel pour les matériaux conducteurs comme les empilements en acier au silicium
– Maintient une précision dimensionnelle de ±5 μm dans la production de noyaux de moteurs
– Vitesse de traitement lente (2-5mm/min) limite les applications à fort volume
Découpe laser (20% utilisation)
– les lasers CO₂ sont préférés pour les feuilles (<1mm) d'acier électrique fines
– Crée des zones affectées par la chaleur de 50 à 100 μm nécessitant un post-traitement
– Adoption croissante dans la fabrication de moteurs de traction pour véhicules électriques (40Systèmes kW)
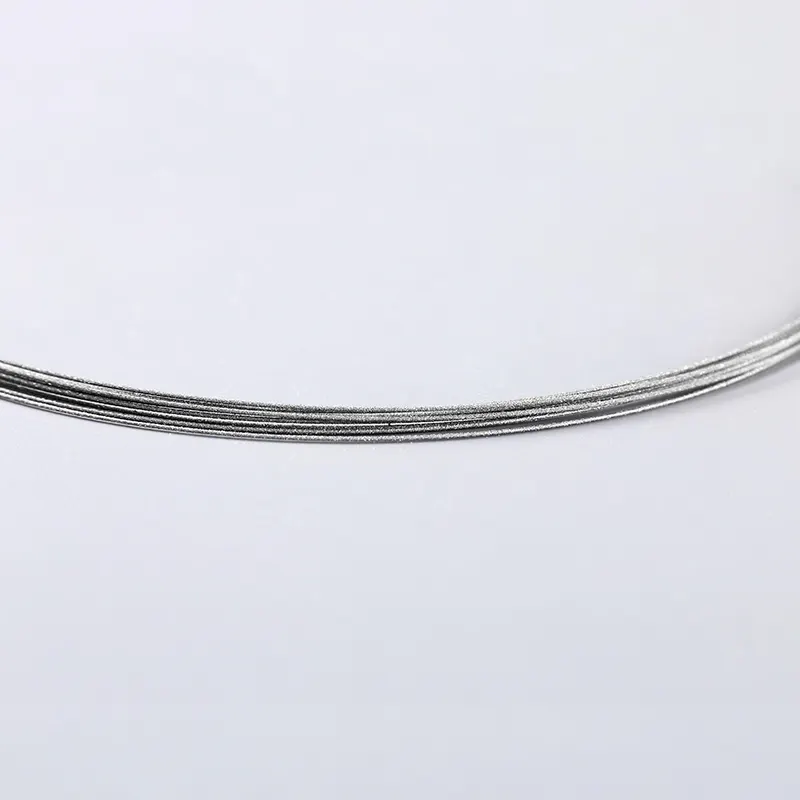
Le système de boucle de fil diamant répond à ces défis grâce à:
Technologie de découpe à froid
– Maintient <40°C de température de fonctionnement
– Préserve les propriétés magnétiques (variation de densité de flux ≤2 %)
– Élimine le besoin de recuits post-processus
Performance de précision
– Atteint une précision dimensionnelle de ±2 μm
– Finition de surface Ra 0,1-0,3 μm sans polissage
– Traite des épaisseurs de 0,05 mm à 300 mm
Efficacité matérielle
– 0.15-0.25Largeur de coupe mm (Vs. 0.8-1.2Conventional mm)
– Augmente le rendement des matériaux de terres rares à 92-95%
– Réduit les coûts des consommables de 60% Vs. systèmes de lames
Traitement polyvalent
– Gère tous les matériaux magnétiques:
Les matériaux durs: NdFeB (Hv 600), SmCo (Hv 550)
Fragile: Ferrites (MnZn/NiZn)
Empilements de tôles: Empilements d'acier au silicium
Avantages de productivité
– Fonctionnement continu avec contrôle automatique de la tension
Données de performance comparatives
Paramètre
Boucle de fil de diamant
Découpe laser
EDM
Impact thermique
Aucun
Élevé
Moyen
Kerf minimum
02mm
0.4mm
0.3mm
Surface Finish
Ra 0,1 μm
Ra 1,2 μm
Ra 0,8 μm
Taux de rendement NdFeB
95%
82%
88%
Coût d'exploitation
$0.18/cm
$0.35/cm
$0.50/cm
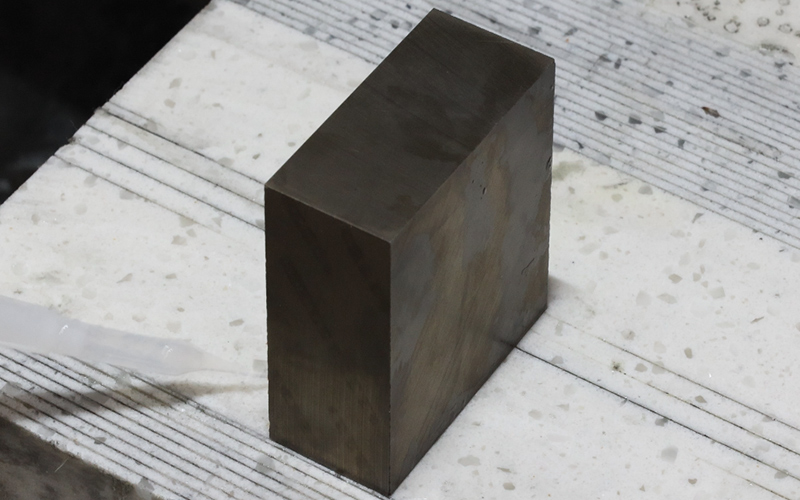
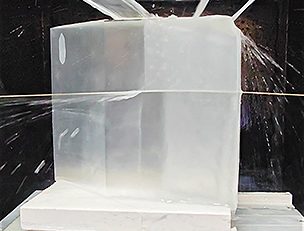
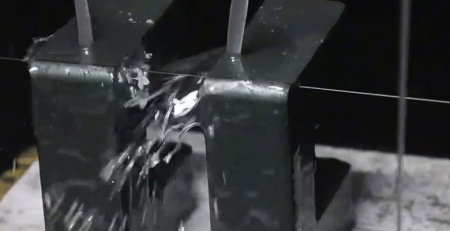
5.Affichage du cas de découpe NdFeB:
Tendances d'adoption industrielle
– Secteur des VE: 78% des fabricants de moteurs haut de gamme utilisent désormais boucles de fil diamanté pour la découpe d'aimants trapézoïdaux
– Médical: 100% des fournisseurs d'aimants MRI exigent le traitement par boucle filaire pour <3composants à tolérance μm
– Énergie: Les producteurs de générateurs d'éoliennes réalisent 30% réduction des coûts dans l'usinage des aimants de terres rares
Le système de boucle de fil diamanté représente la norme de nouvelle génération, particulièrement pour:
– la segmentation des aimants rares à haute valeur
– le traitement de l'acier électrique ultra-fin
– la découpe de géométries complexes dans les composants aérospatiaux
avec des périodes de retour sur investissement inférieures à 8 mois pour la plupart des applications, cette technologie transforme la fabrication des matériaux magnétiques dans tous les secteurs.
6.Comment choisir un fournisseur de traitement de matériaux magnétiques de haute qualité – Pourquoi choisir Ensoll?
Sélectionner le bon partenaire de fabrication pour le traitement des matériaux magnétiques nécessite une évaluation minutieuse des capacités techniques, des systèmes de qualité, et de l'expertise dans le secteur. En tant que leader dans la production de composants magnétiques de précision, Ensoll offre des avantages inégalés grâce à notre technologie avancée de découpe par boucle de fil diamanté et nos solutions intégrées verticalement.
Critères clés de sélection pour les processeurs de matériaux magnétiques
Expertise spécifique au matériau
– Avantage Ensoll: 15+ années spécialisées dans:
– Aimants de terres rares (NdFeB/SmCo) avec <2% dégradation des propriétés magnétiques
– Acier au silicium ultra-fin (0.1-0.35mm) empilements de tôles
– Ferrites fragiles (MnZn/NiZn) nécessitant des bords sans fissures
Capacités d'usinage de précision
– Nos systèmes de fil diamanté en boucle atteignent:
– tolérances dimensionnelles de ±1 μm (qualité médicale/aérospatiale)
– fini de surface Ra 0,1 μm sans traitement secondaire
– 50:1 découpe avec rapport d'aspect élevé pour géométries complexes
Systèmes d'assurance qualité
– ISO 9001:2015 certifiés avec:
– Test par courant de Foucault en ligne pour la vérification du flux magnétique
– Inspection optique automatisée (AOI) pour 100% contrôle dimensionnel
– Documentation PPAP pour applications automobiles
Scalabilité de la production
– Capacité flexible:
– Prototypage: 1-50pièces avec délai de 72 h
– Production de masse: 50,000+ pièces/mois capacité
– Systèmes multi-fils pour traitement parallèle
Support technique à valeur ajoutée
– Analyse DFM pour optimiser la conception des pièces
– Services de magnétisation jusqu'à 5 T
– Solutions d'emballage sur mesure (VCI/mousse conductrice)
Différenciateurs technologiques d'Ensoll
Système avancé de découpe par fil diamanté en boucle
– Contrôle de tension propriétaire maintenant la stabilité du fil à ±0,1 N
– AI-powered adaptive cutting parameters
– 300+ wire recipes for material-specific optimization
Specialized Processing Solutions
– Cryogenic cutting (-196°C) for superconducting materials
– Ultrasonic-assisted wire sawing for hard brittle materials
– Vacuum chucking systems for thin wafer processing
– 30% Cost Reduction through optimized material utilization
– 50% Faster Time-to-Market with concurrent engineering
– Zero PPM Defects in mission-critical applications
– IP Protection with NDAs and secure data protocols
Case Study Highlights:
– Reduced NdFeB waste by 22% for Tier 1 EV motor supplier
– Achieved 99.97% livraison ponctuelle pour les OEM d'implants médicaux
– Développement d'un fluide de coupe exclusif prolongeant la durée de vie des fils par 3
Pour les fabricants nécessitant une précision absolue dans les composants magnétiques, Ensoll livre:
✓ Supériorité technique – 23 brevets dans le traitement des matériaux magnétiques
✓ Fiabilité de la chaîne d'approvisionnement – Approvisionnement en matières premières à double source
✓ Leadership en coût total – Programmes d'ingénierie de la valeur
Contactez notre équipe d'ingénierie dès aujourd'hui pour auditer votre processus de production de composants magnétiques. Nos experts en applications réaliseront une analyse gratuite d'optimisation du processus de coupe pour identifier votre potentiel d'économies.
Parce que le NdFeB domine la production des moteurs, la majorité de la pression sur les coûts dans cette section se résume à comment couper les aimants en néodyme sans éclats ni dommages thermiques.
Questions fréquemment posées
Quels sont les principaux types de matériaux magnétiques?
Par susceptibilité magnétique, il en existe quatre: ferromagnetic materials such as iron, cobalt, nickel and the NdFeB/SmCo alloys; ferrimagnetic ceramics such as MnZn and NiZn ferrites; paramagnetic materials such as aluminum and platinum; and diamagnetic materials such as copper, water and graphite.
What is the most precise way to cut magnetic materials?
Coupe de boucle de fil diamanté. It achieves around ±2 micrometer dimensional accuracy and Ra 0.1-0.3 micrometer surfaces across thicknesses from 0.05 À 300 mm, with no thermal impact — outperforming laser and EDM on NdFeB yield (95% Vs 82% et 88%).
Why does conventional cutting waste so much rare-earth magnet material?
Blades and conventional saws have kerf widths of 0.8-1.2 mm, and each cut also generates heat-affected or microcracked zones that must be machined away. Diamond wire’s 0.15-0.25 mm kerf and damage-free surface push material utilization from about 80% À 92-95%.
How does heat affect magnets during machining?
Laser and EDM create 100-300 micrometer heat-affected zones that can cost a SmCo magnet up to 15% of its remanence. Diamond wire loop cutting stays below 40 degC with continuous coolant, keeping flux density variation within about 2% and eliminating post-process annealing.
Key Takeaways
Optical glass is brittle and sensitive to thermal shock; les fissures commencent généralement au niveau du bord de sortie de la coupe.
Diamant... Lire la suite
Points clés
La coupe au fil diamanté en boucle offre une haute précision et une opération fine, Essentiel pour la fabrication de composants optiques de haute précision tels que les lentilles,... Lire la suite
Introduction aux solutions avancées de découpe du verre
Dans le paysage exigeant de la fabrication optique d'aujourd'hui, Découpe à la scie à fil diamantée a émergé comme le choix d'or.... Lire la suite
Key Takeaways
Alumina ceramics are composed primarily of aluminum oxide (Al2O3) and are classified into grades by purity; they combine exceptional... Lire la suite
Points Clés
Les tranches de saphir mesurent environ 0.2 mm d'épaisseur — proche du diamètre du fil diamanté — soit approximativement 40-50% de.... Lire la suite
Points clés
La découpe en boucle avec fil de diamant guide un fil enduit de diamant enroulé en boucle continue sur la surface de la lentille, sculpture complexe.... Lire la suite
Points clés
La découpe par fil EDM coupe les matériaux électriquement conducteurs en utilisant l'érosion par étincelles, donc la dureté du matériau est sans importance - même l'acier trempé... Lire la suite
Les scies à câble métalliques sont des outils polyvalents largement utilisés pour couper divers types de métaux. Ils sont couramment employés dans les industries.. Lire la suite
Dans le monde de la fabrication avancée, la découpe précise des matériaux magnétiques représente l'un des processus les plus difficiles mais cruciaux.... Lire la suite