Découpe contour du verre borosilicaté avec boucle de fil diamanté: 10 Données test cercle mm
Sample testing for a European client (Company O) · Ring diamond wire contour cutting process
Aperçu
This report documents circular contour cutting of borosilicate glass using a ring diamond wire cutting system. The evaluation covers equipment and wire selection, cutting methodology, paramètres du processus, and the resulting thickness uniformity, la précision dimensionnelle, surface quality, and edge integrity of the cut parts. Test results indicate that a vertical multi-axis ring diamond wire machine, oil-based cooling and lubrication, and appropriately matched process parameters deliver stable and accurate circular profile cutting of borosilicate glass with controlled edge chipping.
1. Test Specimen
| Paramètre | Valeur |
|---|---|
| Matériau | Borosilicate glass |
| Dureté | approx. 6–7 Mohs |
| Dimensions de la pièce | 80 mm × 80 mm × 10 mm |
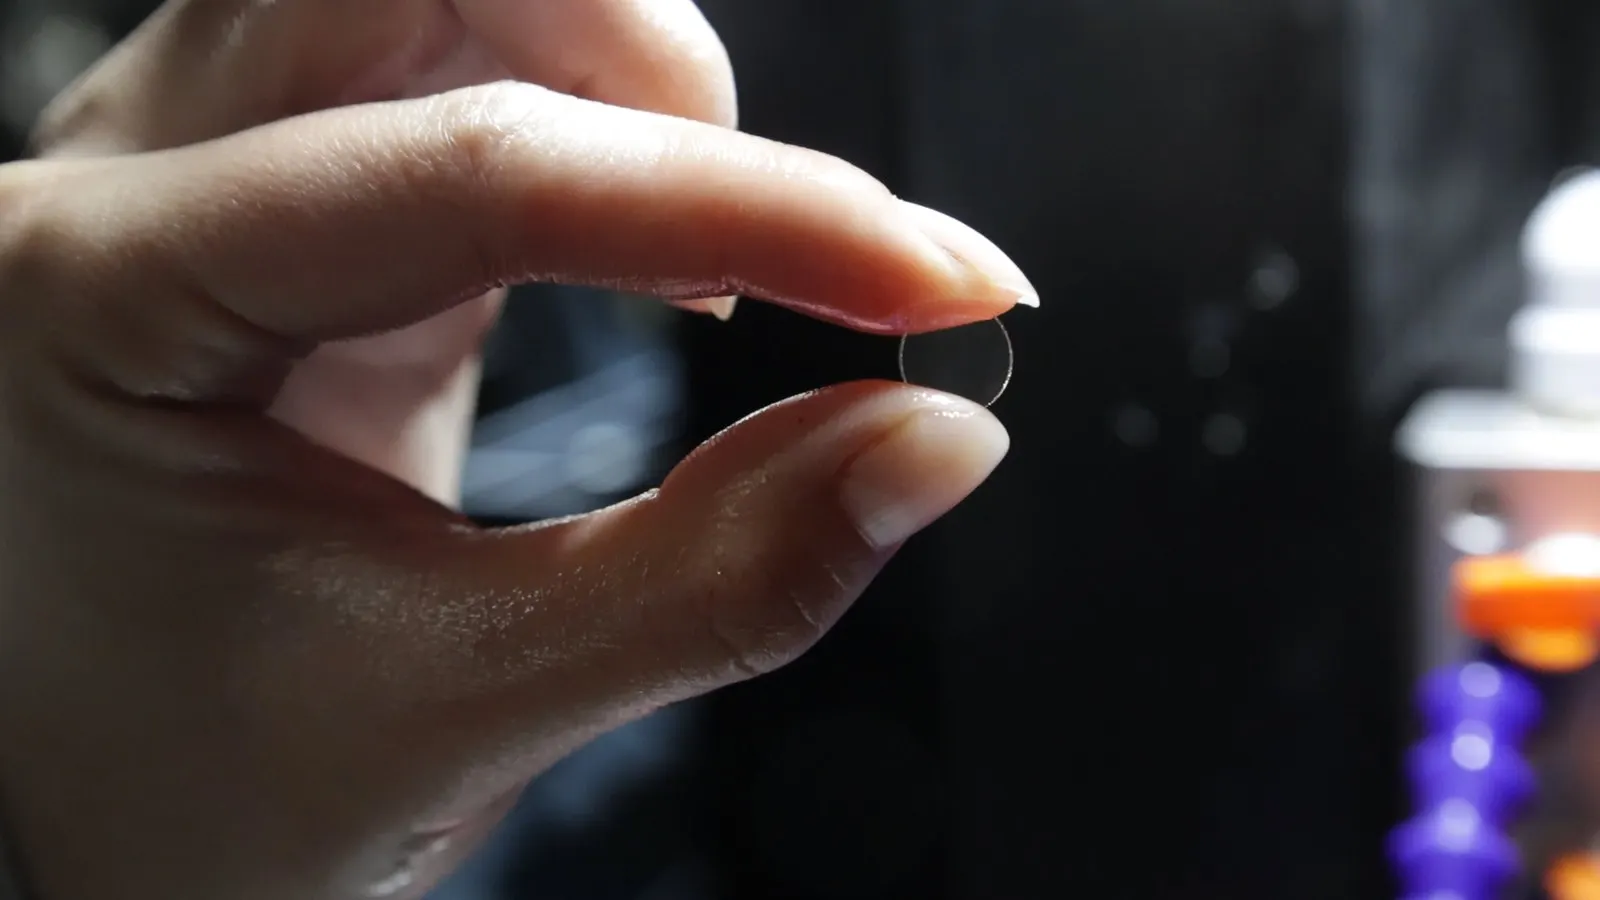
| Cut geometry | Circular contour, Ø10 mm |
Borosilicate glass is hard and brittle, avec une forte tendance à s'ébrécher au niveau du bord de coupe et à développer des micro-fissures localisées pendant l'usinage. Un contour circulaire impose également des exigences élevées en matière de précision dimensionnelle et de stabilité de trajectoire, puisque toute déviation apparaît directement comme un profil hors rondeur.
2. Sélection de l'équipement et du fil
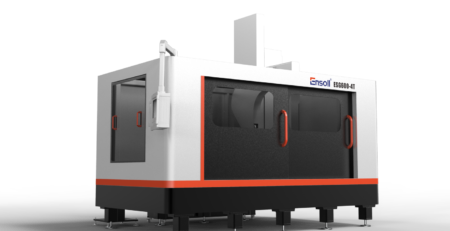
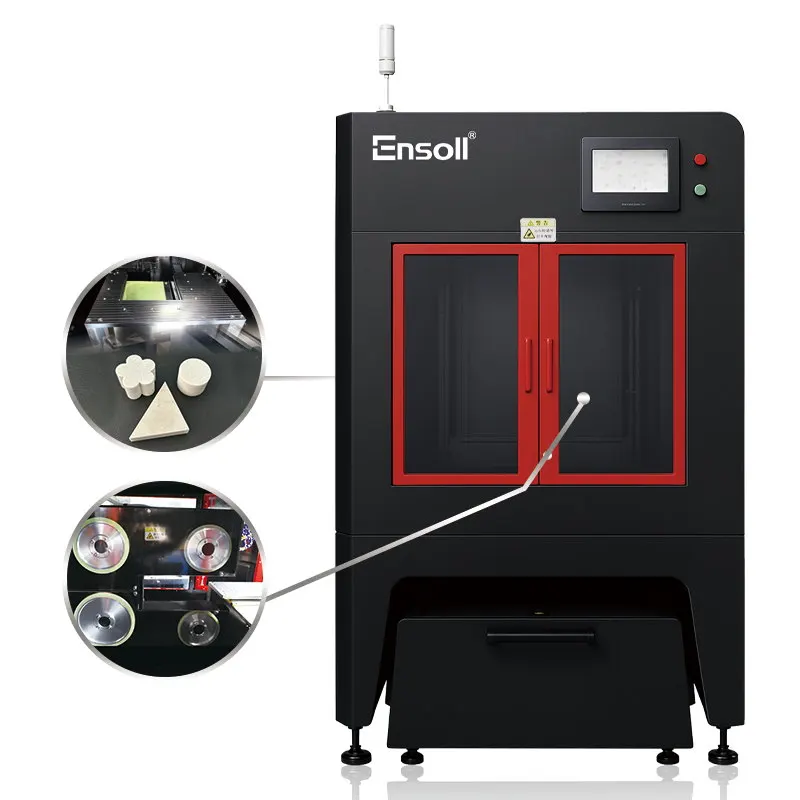
Équipement: ESS200-4T. Compte tenu des caractéristiques du verre borosilicaté et de l’exigence de découpe de contours d’un profil circulaire Ø10 mm, Ensoll a sélectionné le système de découpe de contour vertical ESS200-4T associé au procédé de fil diamanté en anneau. La configuration verticale maintient une trajectoire de coupe circulaire stable et une formation de profil fiable.
Liquide de refroidissement: coupe à l'huile. L'huile de coupe est utilisée comme milieu de refroidissement et de lubrification. Elle améliore la lubrification et la dissipation de chaleur dans la zone de contact entre le fil diamanté et le verre borosilicaté, réduit le frottement et l'accumulation de chaleur localisée pendant la coupe, and limits fluctuation in cutting load and the effect of local temperature rise on the glass. Cela aide à supprimer l'écaillage, la micro-fissuration et la déviation dimensionnelle dans la découpe de contours circulaires.
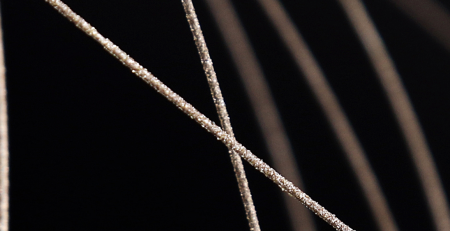
Fil: totalement plaqué. un fil diamant totalement plaqué a été choisi. La construction plaquée améliore la force de liaison entre les grains abrasifs de diamant et le noyau du fil et fournit une répartition plus uniforme des grains. Cela permet de maintenir un taux d'enlèvement de matière continu et stable, réduit l'arrachage des grains et l'usure du fil, et contribue à réduire l'écaillage, la micro-fissuration et la variation dimensionnelle lors de la découpe de contours circulaires dans le verre borosilicaté.
3. Méthode de découpe et avantages de l'équipement
Configuration de découpe verticale. La pièce est serrée verticalement et le fil diamanté en anneau découpe verticalement dans le matériau, offrant des conditions de serrage et de découpe stables pour un contour circulaire dans le verre borosilicaté. Un contrôle approprié du positionnement de la pièce et de la séquence d'entrée réduit les fluctuations de la force de coupe, diminue le risque d'ébréchure des arêtes, et améliore la précision du profil circulaire.
Structure de coupe à fil verticale. Le fil diamanté suit le chemin de coupe programmé tandis que l'huile de coupe lubrifie et refroidit la zone de contact, réduisant la friction et l'effet de l'accumulation locale de chaleur sur le matériau. Cette structure aide à maintenir la stabilité du processus et limite l'influence des effets thermiques locaux et des fluctuations des conditions de coupe sur les dimensions du profil et la qualité des arêtes.
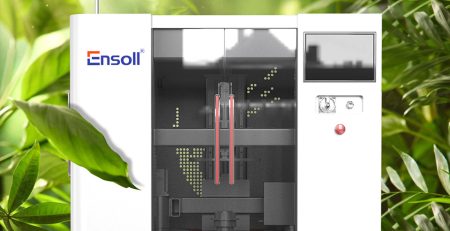
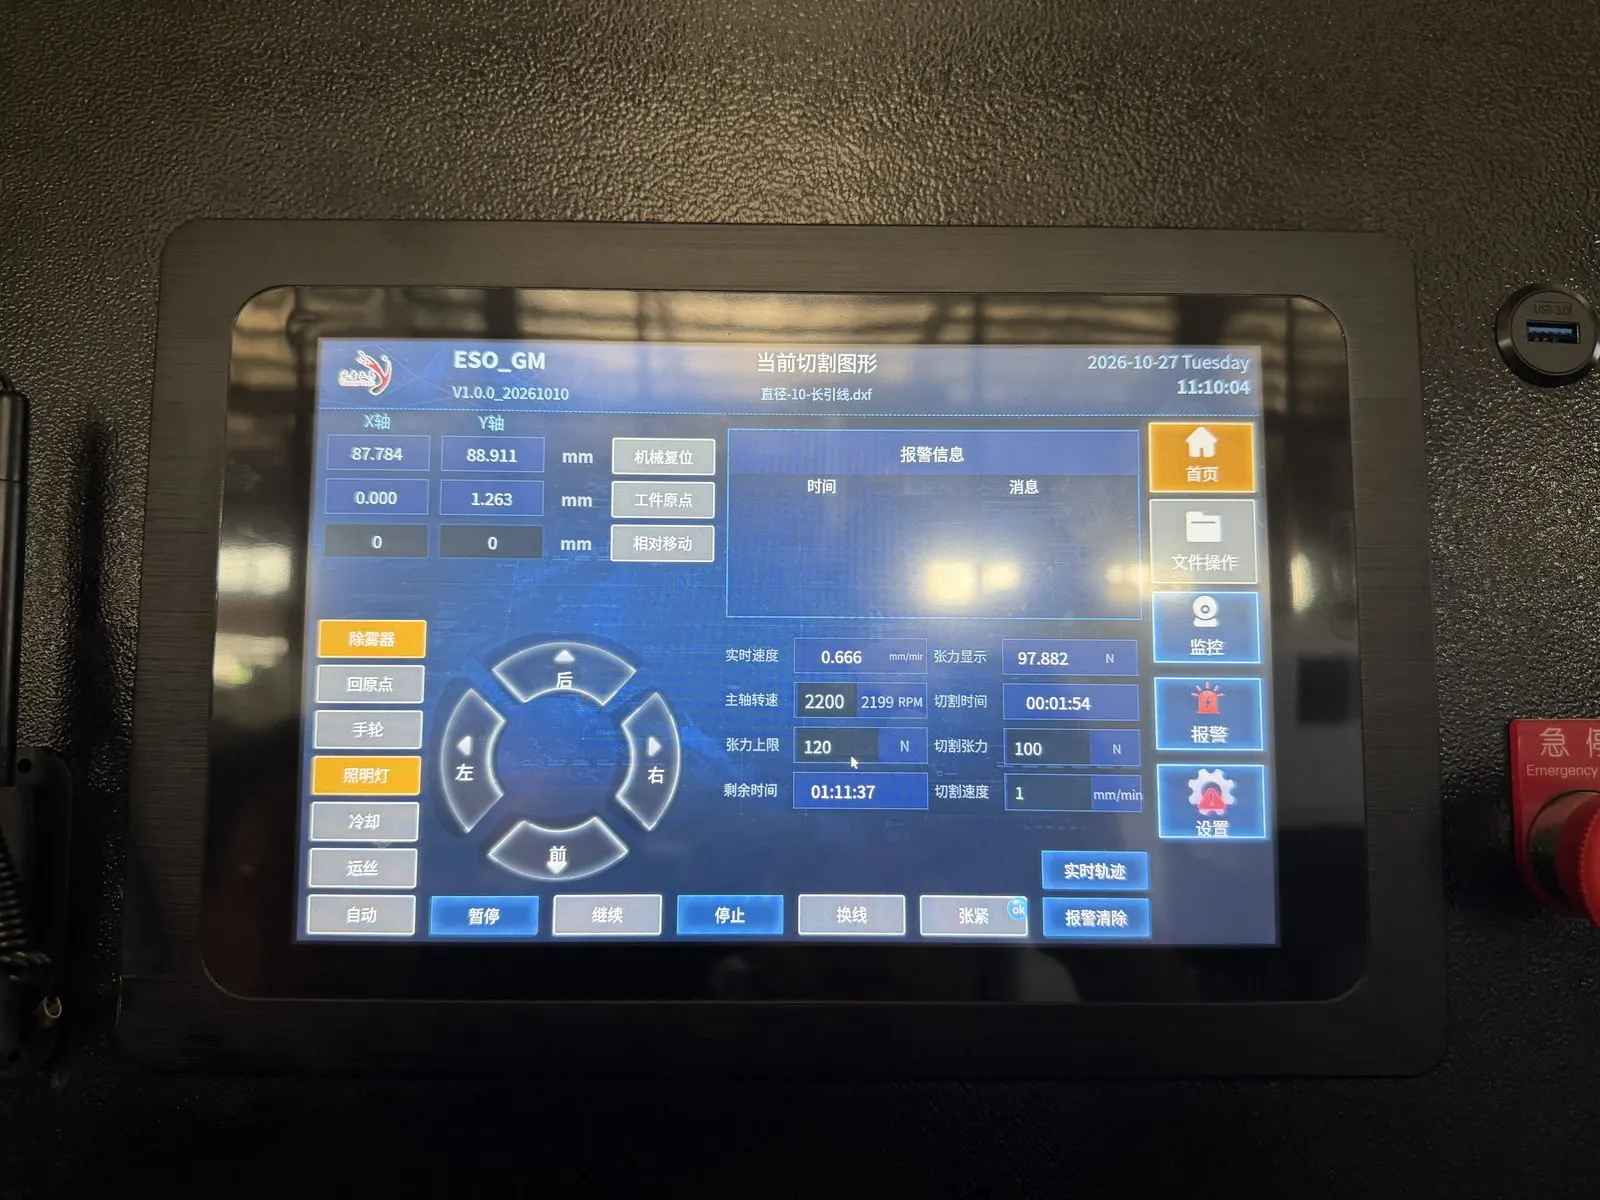
Affichage de trajectoire en temps réel. La trajectoire de coupe et l'état de la machine sont affichés en temps réel lors de l'usinage, permettant à l'opérateur de contrôler l'exécution du contour circulaire, détecter rapidement toute déviation de trajectoire ou fonctionnement anormal, et ajuster en fonction des conditions réelles d'usinage. Cela améliore le contrôle du chemin de coupe et la cohérence de la formation du profil circulaire.
Contrôle multi-axes coordonné. Le mouvement coordonné multi-axes permet la coupe continue du contour circulaire, en maintenant la trajectoire de la machine alignée avec le chemin programmé. Un contrôle multi-axes bien assorti réduit la déviation de trajectoire lors des transitions de contour et du mouvement, améliorant la précision du profil, la cohérence dimensionnelle et la stabilité du processus.
Compensation indépendante du diamètre du fil. La compensation du diamètre du fil est définie indépendamment en fonction du diamètre du fil diamant utilisé, corrigeant l'influence du diamètre du fil sur le profil et les dimensions réelles de coupe. Lors du passage à un fil de diamètre différent, le programme d'usinage n'a pas besoin d'être redessiné — seul le paramètre de compensation est ajusté. Cela simplifie le changement de processus et améliore la précision dimensionnelle de la découpe de contour en verre borosilicaté.
Mémoire de position de rupture du fil. Le système enregistre et restaure la position de rupture du fil. Si le fil diamanté se casse, l'usinage peut reprendre à la position enregistrée par le système, réduisant l'effet de repositionnement et de découpe répétée. Cela limite l'impact d'une rupture de fil sur la continuité de la découpe de contour circulaire, réduit la perte inutile de matériau, et améliore le rendement.
4. Paramètres du processus et méthode de refroidissement
| Paramètre | Valeur |
|---|---|
| Diamètre du fil (mm) | 0.50 × 2305 |
| Vitesse de déplacement du fil (mm/min) | 1 |
| Largeur de coupe (mm) | 10 |
| Tension du fil (N) | 100 |
| Vitesse du fil (m/s) | 32 |
| Temps de flexion du fil (s) | 60 |
5. Performance de coupe et résultats
5.1 Données de test TTV (Unité: mm)
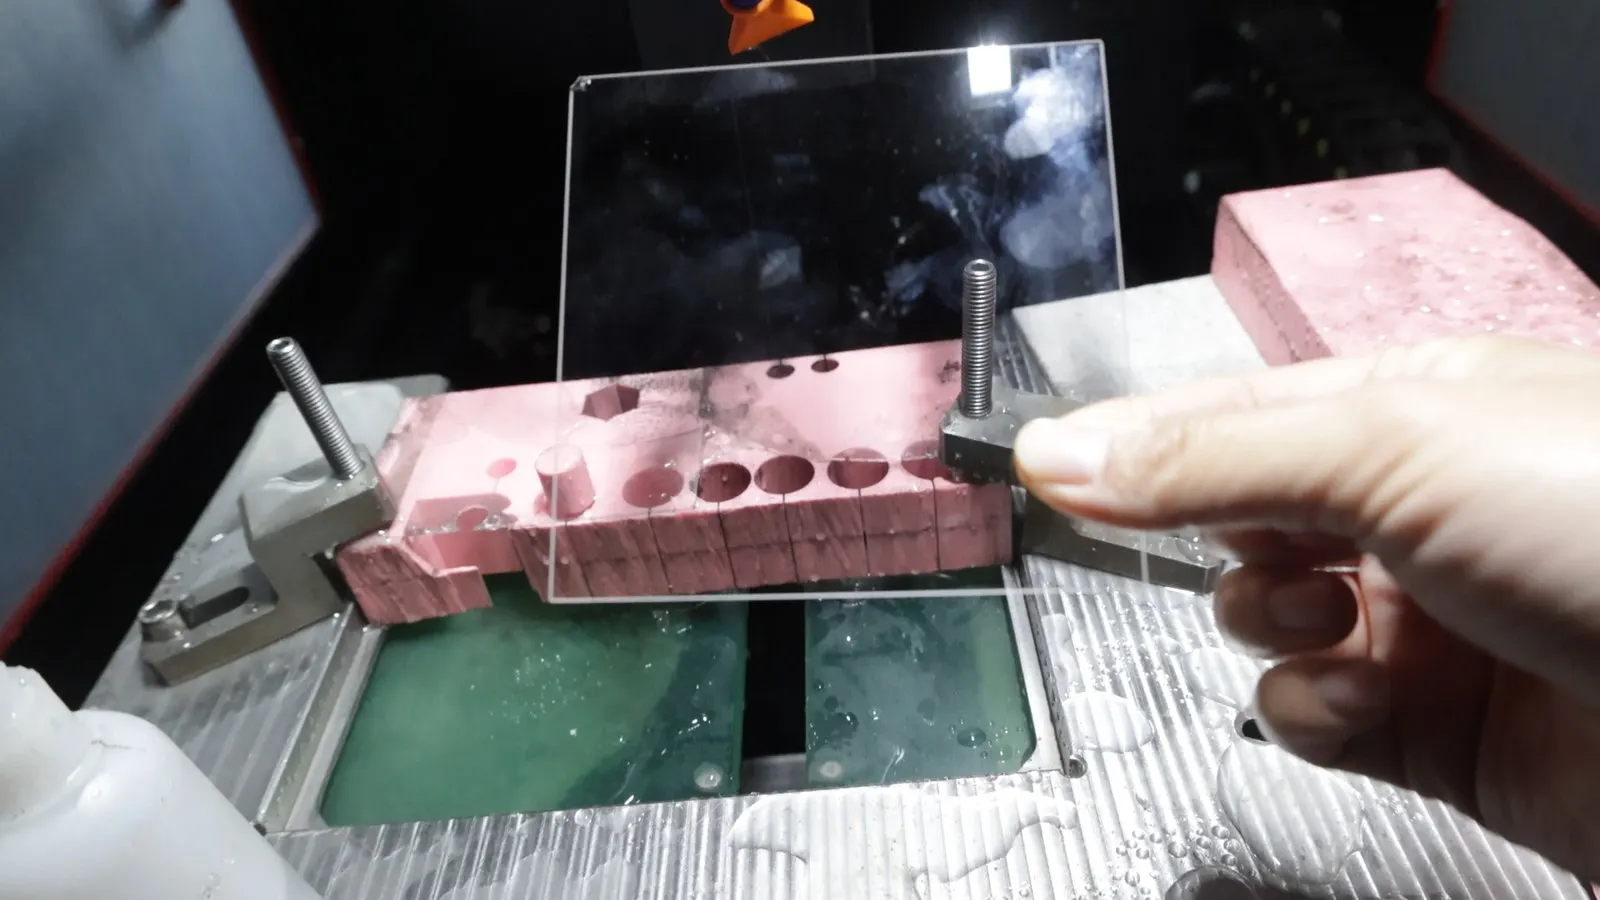
Variation totale de l’épaisseur (TTV) a été mesuré à l'aide d'une grille à neuf points, Méthode de mesure d'épaisseur à double sonde sur une plate-forme à mandrin sous vide. La mesure a été appliquée à des pièces de contour circulaire Ø10 mm produites par découpe au fil diamanté en anneau de verre borosilicaté. L'épaisseur nominale de l’échantillon était 10.000 mm.
| Échantillon | Lectures d'épaisseur en neuf points | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 9.994, 9.996, 9.998 9.997, 10.000, 10.002 10.001, 10.004, 10.006 |
10.006 | 9.994 | 0.012 |
| S02 | 9.988, 9.991, 9.994 9.993, 9.997, 10.000 9.999, 10.003, 10.006 |
10.006 | 9.988 | 0.018 |
| S03 | 9.978, 9.982, 9.986 9.985, 9.990, 9.994 9.997, 10.000, 10.003 |
10.003 | 9.978 | 0.025 |
Évaluation. À travers les trois échantillons de verre borosilicaté, les épaisseurs mesurées se situaient entre 9,994 et 10,006 mm (S01), 9.988–10,006 mm (S02), et 9,978–10,003 mm (S03), avec des valeurs de TTV correspondantes de 0.012, 0.018 et 0.025 mm. Les trois échantillons présentent un TTV dans 0.025 mm on a 10 épaisseur nominale en mm, confirmant que le processus de fil diamanté en anneau maintient une bonne uniformité d'épaisseur dans la découpe de contours circulaires de verre borosilicaté.
5.2 Données de tolérance d'épaisseur (Unité: mm)
La tolérance d'épaisseur a été évaluée par une mesure en grille multi-points sur les pièces circulaires en verre borosilicaté produites par découpe au fil diamanté en anneau. Plusieurs points de mesure ont été pris dans la zone de mesure effective de chaque spécimen, l'épaisseur mesurée a été enregistrée à chaque point, et la déviation par rapport à l'épaisseur nominale a été calculée afin que la plage globale de variation d'épaisseur puisse être déterminée.
| Échantillon | Épaisseur moyenne | Déviation d'épaisseur |
|---|---|---|
| S01 | 10.000 | 0.000 |
| S02 | 9.997 | −0,003 |
| S03 | 9.991 | −0,009 |
| Écart positif maximal | — | +0.006 mm |
| Écart négatif maximal | — | −0.022 mm |
| Thickness tolerance band | — | ±0.014 mm |
Évaluation. Against a nominal thickness of 10.000 mm, mean thicknesses of the three samples were 10.000 mm, 9.997 mm et 9.991 mm, with deviations of 0.000 mm, −0.003 mm and −0.009 mm respectively. La tolérance globale d'épaisseur était de ±0,014 mm, indicating good thickness consistency in circular contour cutting of borosilicate glass.
5.3 Données de rugosité de surface Ra (Unité: μm)
Rugosité de surface (Ra) was measured by stylus profilometry on the circular borosilicate glass parts after ring diamond wire cutting. Representative measurement positions were taken at the centre and on both sides along the cut end face, surface profile data was acquired with a stylus profilometer, and the roughness parameter Ra was recorded at each position.
| Échantillon | Ra-1 | Ra-2 | Ra-3 | Ra moyen |
|---|---|---|---|---|
| S01 | 0.48 | 0.55 | 0.51 | 0.51 |
| S02 | 0.43 | 0.49 | 0.46 | 0.46 |
| S03 | 0.61 | 0.72 | 0.66 | 0.66 |
Évaluation. Mean Ra across the three samples was 0.51, 0.46 et 0.66 μm, with individual readings between 0.43 et 0.72 μm. The narrow spread across measurement positions on each part indicates a uniform surface finish along the cut face, consistent with stable single-direction ring wire cutting.
5.4 Données sur l’ébréchure des bords (Unité: μm)
L'éclatement des bords a été quantifié par imagerie optique sur un microscope d'outilleur. Specimen edges were cleaned before measurement, and the magnification and measurement scale of the instrument were calibrated. The circumference of each specimen was then inspected under the microscope, and measurable chipping at the cut edge was recorded at four positions per sample, with the maximum value retained.
| Échantillon | Position 1 | Position 2 | Position 3 | Position 4 | Max. les éclats |
|---|---|---|---|---|---|
| S01 | 4.5 | 5.2 | 6.1 | 5.7 | 6.1 |
| S02 | 3.8 | 4.6 | 5.4 | 4.9 | 5.4 |
| S03 | 6.5 | 8.2 | 9.4 | 7.6 | 9.4 |
Évaluation. Four-point edge inspection of the three borosilicate glass parts gave maximum chipping values of 6.1, 5.4 et 9.4 μm respectively, with all measurement points falling within 5.4–9.4 μm. Chipping was small overall; S01 and S02 showed the least edge damage, alors que S03 montrait la plus grande ébréchure maximale à 9.4 μm.
6. Conclusion
La qualité d'usinage de la découpe de contour circulaire dans cet essai en verre borosilicaté dépendait principalement de trois facteurs agissant ensemble: une machine de découpe spécialement conçue, la méthode de refroidissement et de lubrification, et des paramètres de processus correctement adaptés. Le verre borosilicaté est extrêmement dur et fragile, a tendance à s'ébrécher et à développer des micro-fissures localisées pendant la découpe, et le contour circulaire impose des exigences élevées en matière de précision dimensionnelle et de stabilité de trajectoire.
Équipement. Pour le contrôle de la trajectoire et la précision d'usinage requis pour la découpe de contours circulaires en verre borosilicaté, Ensoll a choisi le système de découpe de contour vertical ESS200-4T. La machine est adaptée aux travaux de contour complexes, suit le parcours programmé pour réaliser des découpes circulaires, and provides the mechanical basis for profile formation and dimensional control.
Refroidissement et lubrification. Cutting oil was used as the cooling and lubricating medium. During cutting the diamond wire remains in continuous contact with the borosilicate glass and the abrasive grains grind the material continuously, generating friction heat in the contact zone. Cutting oil improves lubrication and heat dissipation at the wire–glass interface, reduces friction and localised temperature rise, and helps suppress thermal effects and edge chipping.
Les paramètres du processus. Vitesse du fil, feed rate and other key parameters were matched to the hard-brittle characteristics of borosilicate glass and to the requirements of a Ø10 mm circular contour. Parameters were set to maintain stable wire travel and continuous material removal, avoiding feed rates high enough to raise cutting load or degrade edge quality.
Dans l'ensemble. Taken together with the dimensional measurements and machining quality evaluation of the circular contour, l'utilisation combinée d'une machine de découpe de contours verticale conçue à cet effet, coupe à l'huile, et de paramètres de processus appropriés fournit une base de processus fiable pour la formation précise des profils et le contrôle de la qualité des arêtes dans le verre borosilicaté. Les résultats démontrent que la découpe de contours avec un fil diamant en anneau est une voie viable pour des profils circulaires de précision dans le verre dur et fragile.