Comprendre les aimants en néodyme: Un guide complet
Dans le domaine de la science des matériaux moderne, peu d'innovations ont eu un impact aussi profond que le néodyme-fer-bore (NdFeB) aimants permanents. Depuis leur découverte en 1982 par Masato Sagawa chez Sumitomo Special Metals, ces matériaux remarquables ont révolutionné des industries allant de l'électronique grand public aux énergies renouvelables . Avec le produit énergétique magnétique le plus élevé de tous les aimants disponibles dans le commerce, les aimants en néodyme ont mérité leur titre de “Roi des aimants” et continuent de stimuler l'avancement technologique dans l'économie mondiale .
- Le néodyme (NdFeB) est l'aimant permanent commercial le plus puissant, avec des produits énergétiques allant jusqu'à 52 MGOe grâce à sa structure cristalline tétragonale Nd2Fe14B — le ‘Roi des aimants'.
- Deux types existent: NdFeB fritté (performance la plus élevée, nécessite un revêtement nickel/zinc/époxy) and bonded NdFeB (isotropic and corrosion-resistant, but limited to about 16 MGOe).
- Key limits: fragilité, corrosion susceptibility, and rapid strength loss above 80 degC unless heavy-rare-earth grades are used (jusqu’à 230 degC).
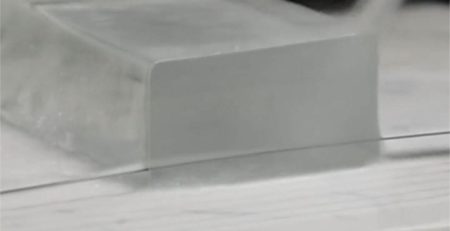
- Diamond wire saw machining reaches Sa 0.32 micrometer surfaces and ±0.05 mm tolerances, and has produced micro-magnets just 80 micrometers thick — all without thermal damage to magnetic properties.
- NdFeB is 5-10 times stronger than ferrite but roughly ten times more expensive; the right choice depends on performance versus cost.
Sintered NdFeB is brittle and heat-sensitive, so anyone machining it should read up on comment couper les aimants en néodyme before choosing between grinding, EDM and wire cutting.
 Part 1: Comprendre les aimants en néodyme
Aimants en néodyme, formally known as neodymium-iron-boron (NdFeB) aimants, are composed of a tetragonal crystal structure of Nd₂Fe₁₄B . Cette formation cristalline spécifique est responsable des propriétés magnétiques exceptionnelles du matériau, y compris une haute rémanence, haute coercivité, et un produit énergétique maximum extraordinairement élevé (BHmax) qui peut atteindre jusqu'à 52 MGOe ou plus
Il existe deux types principaux d'aimants au néodyme: frittés et moulés. Les aimants NdFeB frittés sont produits par un procédé de métallurgie des poudres, où les poudres d'alliage sont fondues, pulvérisées, pressées dans un champ magnétique, puis frittées dans un gaz inerte ou sous vide pour obtenir une densification . Ces aimants offrent des performances magnétiques supérieures mais nécessitent une protection de surface par des revêtements tels que le nickel, le zinc, ou l'époxy en raison de leur susceptibilité à la corrosion . Les aimants NdFeB moulés, par contre, sont créés en mélangeant de la poudre de NdFeB avec des liants polymères, offrant des propriétés magnétiques isotropes et une excellente résistance à la corrosion, though with lower magnetic energy products typically not exceeding 16 MGOe .
The magnetic strength of neodymium magnets is truly remarkable—they can lift objects up to 640 times their own weight . This exceptional performance is quantified through various grades, from N35 to N52, with higher numbers indicating greater magnetic energy product. Special grades incorporating heavy rare earth elements like dysprosium and terbium extend operating temperatures from standard 80°C up to 230°C for demanding applications .
Toutefois, neodymium magnets have certain limitations. They are brittle and susceptible to chipping or cracking upon impact . Their Curie temperature ranges from 320°C to 460°C, and magnetic performance degrades rapidly at elevated temperatures unless specially formulated with heavy rare earth additions . Ces caractéristiques font du traitement et de l'application des matériaux NdFeB un défi d'ingénierie sophistiqué.
Part 2: Applications et usinage de précision avec Scie à fil diamanté
Peut-être que le moteur de croissance le plus significatif pour les aimants au néodyme aujourd'hui est la transition vers les énergies propres. Dans les véhicules électriques, chaque moteur synchrone à aimant permanent nécessite 2-5 kg d'aimants NdFeB frittés, améliorant l'efficacité de la transmission de 15% par rapport aux moteurs conventionnels . With China’s new energy vehicle sector alone consuming over 35% of rare earth magnet production, the demand trajectory remains steep . De la même façon, offshore wind turbines increasingly employ permanent magnet direct-drive generators, with a single 16 MW turbine requiring up to 30 tons of neodymium magnets .
Emerging applications include humanoid robotics, where joint motors demand high power density and precision control—each robot may require 15-20 kg of NdFeB magnets, three times that of industrial robots . Aerospace applications leverage these magnets in radar systems, microwave isolators, circulators, and magnetic bearings for gyroscopes and turbines .
The Critical Role of Diamond Wire Saw Machining
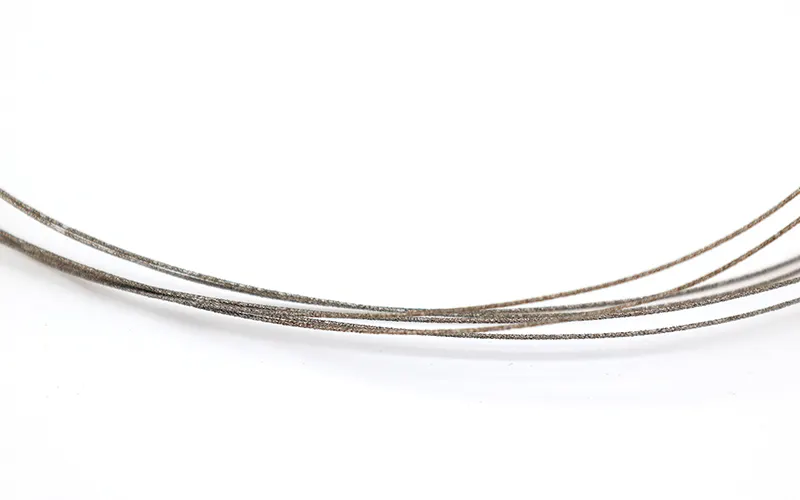
Le traitement des aimants au néodyme présente des défis uniques en raison de leur dureté, fragilité, et de leur sensibilité aux dommages thermiques. Les méthodes traditionnelles d'usinage peuvent induire des microfissures, provoquer une dégradation de la surface, et même compromettre les propriétés magnétiques. C'est là que scie à fil diamanté la technologie a émergé comme une solution révolutionnaire.
Des recherches récentes publiées dans Precision Engineering montrent l'efficacité de la découpe au fil diamanté pour la micro-usinage des NdFeB . L'étude a examiné systématiquement les effets de la vitesse de coupe du fil (vc) et de la vitesse d'avance (vf) sur l'intégrité de la surface et la performance magnétique. Les résultats ont montré que des vitesses de coupe plus élevées favorisent des morphologies de surface dominées par le micro-sillon et le micro-découpage, tandis que l'augmentation des vitesses d'avance tend à produire davantage de formations de cratères .
Remarquablement, the diamond wire saw process achieved minimum surface roughness values as low as Sa = 0.32 μm, Sq = 0.41 μm, and Sz = 5.93 μm, demonstrating exceptional surface quality . The technique successfully produced micro-magnets as thin as 80.4 ± 4.6 μm while maintaining strong magnetic properties, with intrinsic coercivity (Hcj) de 1209.5 kA/m and maximum energy product (BH)max of 217.3 kJ/m³ .
The diamond wire saw offers several distinct advantages for NdFeB processing:
Minimal subsurface damage: While some grain pullout and intergranular microcracks occur, there is no evidence of thermal damage, preserving magnetic integrity
Haute précision: The technique enables dimensional tolerances as tight as ±0.05 mm
Réduction des déchets de matériaux: The thin kerf minimizes material loss—particularly important when processing expensive rare earth materials
Versatilité: Diamond wire sawing can accommodate various magnet geometries and sizes, des grands blocs frittés aux composants à l'échelle microscopique
Pour les fabricants produisant des micro-aimants pour dispositifs médicaux, systèmes microélectromécaniques (MEMS), ou capteurs miniatures, la technologie de scie à fil diamanté représente le compromis optimal entre productivité, précision, et préservation des propriétés magnétiques.
Part 3: Aimants au néodyme vs. Aimants en ferrite—Une analyse comparative
 Alors que les aimants au néodyme dominent les applications haute performance, ferrite (céramique) les aimants restent les aimants permanents les plus produits dans le monde en raison de leur rentabilité et de leur profil de propriétés unique . Comprendre les différences entre ces deux familles de matériaux est essentiel pour un choix approprié des matériaux.
Performance magnétique
La différence la plus marquante réside dans la force magnétique. Les aimants au néodyme atteignent des produits d'énergie maximale jusqu'à 52 MGOe, tandis que les aimants en ferrite se situent généralement entre 1.1 À 5.2 MGOe—making NdFeB approximately 5-10 times stronger magnetically . This means that for applications requiring high field strength in compact volumes, comme les moteurs EV ou les composants électroniques miniaturisés, le néodyme est le seul choix viable.
Composition et fabrication
Les aimants en ferrite sont principalement composés d'oxyde de fer (Fe₂O₃) combiné avec du carbonate de strontium ou de baryum, ce qui en fait essentiellement des matériaux céramiques . Ils sont produits par des méthodes conventionnelles de transformation de la céramique, aboutissant à des produits durs, cassants avec une usinabilité limitée. Aimants en néodyme, par contre, contenant des éléments de terre rare (environ 29-32.5% néodyme) avec du fer (64-68%) et le bore (1-1.2%), avec d'éventuelles additions de dysprosium, praséodyme, ou d'autres éléments pour la modification des propriétés . Leur production implique des techniques sophistiquées de métallurgie des poudres .
Résistance à la corrosion et stabilité environnementale
Les aimants en ferrite excellent en résistance environnementale. Ils possèdent une excellente résistance à la corrosion intrinsèque et ne nécessitent aucun revêtement de protection, ce qui les rend adaptés aux environnements extérieurs ou humides . Leur plage de température de fonctionnement s'étend jusqu'à 250°C, et ils résistent bien à la démagnétisation .
Aimants en néodyme, cependant, ils sont très sensibles à la corrosion en raison de la réactivité chimique des éléments de terres rares. Ils nécessitent des traitements de surface tels que le placage nickel-cuivre-nickel, le revêtement de zinc, ou une protection époxy pour une utilisation dans des environnements exigeants . Leurs températures de fonctionnement maximales varient selon le type de 80°C à 230°C, les types haute température nécessitant des ajouts coûteux en terres rares lourdes .
Considérations de coût
Les aimants en ferrite offrent un avantage de coût considérable, étant généralement près de dix fois moins chers que des aimants en néodyme équivalents . Leurs matières premières sont abondantes et ne sont pas soumises aux risques géopolitiques d'approvisionnement associés aux terres rares. Ceci fait des ferrites le choix par défaut pour les applications sensibles aux coûts où une performance magnétique modérée suffit.
Usinabilité et Tolérances
Les deux matériaux présentent des défis d'usinage en raison de leur fragilité, mais les aimants au néodyme offrent une meilleure usinabilité. Les tolérances dimensionnelles peuvent atteindre ±0,05 mm pour le NdFeB, contre ±0,1 mm typique pour les ferrites . Les deux matériaux peuvent être usinés à l'aide d'outils en diamant, mais la valeur plus élevée et les exigences plus strictes des composants en néodyme ont entraîné l'adoption de techniques avancées comme le sciage à fil diamanté pour les applications de précision .
Domaines d'application
Les aimants au néodyme dominent les applications haute performance: Moteurs de traction pour véhicules électriques, Générateurs d'éoliennes, disques durs, machines IRM, et composants aéronautiques . Les aimants en ferrite trouvent leur niche dans des applications sensibles aux coûts et modérément exigeantes: haut-parleurs, aimants pour réfrigérateur, petits moteurs à courant continu, séparateurs magnétiques, et jouets .
Le choix entre ces matériaux dépend finalement des exigences de l'application: lorsque la performance maximale dans un volume minimal justifie un coût plus élevé, le néodyme prévaut; lorsque l'optimisation des coûts et la robustesse environnementale sont prioritaires, la ferrite reste l'élément de base.
Conclusion
Les aimants en néodyme-fer-bore représentent l'une des innovations matérielles les plus significatives de la fin du XXe siècle, permettant d'innombrables technologies qui définissent la vie moderne. Des smartphones dans nos poches aux véhicules électriques transformant le transport et aux éoliennes produisant de l'énergie propre, ces matériaux remarquables offrent des performances auparavant inimaginables.
L'usinage de précision des matériaux NdFeB, en particulier grâce à des techniques avancées comme la scie à fil diamanté, continue d'évoluer, permettant des composants toujours plus petits et sophistiqués tout en préservant les propriétés magnétiques exceptionnelles qui rendent ces matériaux si précieux. Alors que la recherche tend vers une réduction de la teneur en terres rares lourdes et une meilleure recyclabilité, les aimants en néodyme resteront au cœur de la transition mondiale vers des technologies durables, à haute efficacité.
Comprendre les avantages comparatifs des aimants en néodyme par rapport aux aimants en ferrite permet aux ingénieurs et aux concepteurs de faire des choix de matériaux éclairés, en équilibrant les exigences de performance avec les considérations économiques et environnementales. Dans le paysage en rapide évolution de la fabrication moderne, le “Roi des aimants” règne en maître — mais toujours dans le contexte de la sagesse en ingénierie appropriée à l'application.
Questions fréquemment posées
De quoi est fait un aimant en néodyme?
Un alliage de néodyme (à propos de 29-32.5%), fer (64-68%) et le bore (1-1.2%) formation de la structure cristalline Nd2Fe14B, parfois avec ajout de dysprosium ou de terbium pour augmenter la température de fonctionnement.
Quelle est la différence entre les aimants NdFeB frittés et liés?
Le NdFeB fritté est fabriqué par métallurgie des poudres et offre la plus haute performance magnétique, mais il est fragile et nécessite un revêtement protecteur. Le NdFeB lié mélange la poudre magnétique avec des liants polymères: il résiste à la corrosion et peut être moulé en formes complexes, mais son produit énergétique est beaucoup plus faible (jusqu'à environ 16 MGOe).
Aimants en néodyme vs ferrite — lequel choisir?
Choisissez le néodyme lorsque la force maximale dans un volume minimal justifie le coût — moteurs EV, électronique miniaturisée, générateurs éoliens. Choisir la ferrite pour des utilisations sensibles aux coûts, usages modérément exigeants tels que les haut-parleurs, petits moteurs à courant continu et séparateurs; elle résiste également à la corrosion sans aucun revêtement.
Les aimants en néodyme peuvent-ils être coupés sans perdre leur magnétisme?
Oui, si le processus reste froid et sous faible contrainte. La découpe au fil diamanté maintient la zone de coupe froide sans dommage thermique, préservant la coercivité et le produit énergétique tout en atteignant des tolérances aussi précises que ±0,05 mm.
Contenu technique examiné par l'équipe d'ingénierie d'Ensoll — un fabricant de boucles de fil diamanté avec 10+ des années d'expérience en production.