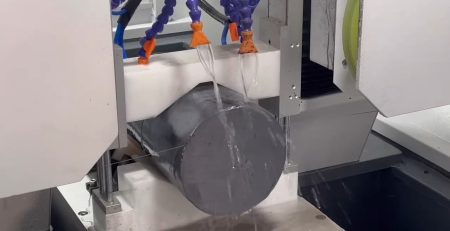
Découpage de précision de tiges de silicium avec boucle de fil diamant
Abstrait: This article presents a comprehensive study on the precision slicing of silicon rods using a boucle de fil de diamant. The test workpiece was a φ330 mm × 500 mm silicon rod sourced from a European customer, sliced into 10 mm-thick wafers on an Ensoll ESC600-4T single-cantilever machine. We report the cutting parameters, stratégie de refroidissement, et les mesures quantitatives de qualité incluant la variation totale d'épaisseur (TTV), dimensional tolerance, Rugosité (Ra), et éclats sur les bords. The results demonstrate that an optimized diamond wire loop process can achieve stable, high-precision silicon slicing suitable for downstream semiconductor and photovoltaic applications.
- A φ330 mm × 500 mm silicon rod was sliced into 10 mm wafers on the Ensoll ESC600-4T diamond wire loop machine (0.50 Fil mm, 38 m/s, 210 N tension).
- Optimizing feed parameters cut TTV from 0.170 mm à 0.070 mm across three test runs.
- Average surface roughness stayed below 1 μm Ra with minimal edge chipping.
1. Introduction
Le silicium est la colonne vertébrale des industries modernes des semi-conducteurs et photovoltaïques. Les plaquettes de silicium monocristallin exigent des tolérances exceptionnellement strictes: une variation minimale de l'épaisseur, faible rugosité de surface, et une ébréchure des bords quasi nulle. Atteindre ces spécifications sur des tiges de silicium de grand diamètre est difficile car le silicium est à la fois dur et fragile, avec une ténacité à la fracture relativement faible. Lors de la découpe abrasive, des charges thermiques et mécaniques concentrées peuvent déclencher une fracture fragile, propager des microfissures en sous-surface, et provoquer des ébréchures de bord et une incohérence d'épaisseur.
Pour relever ces défis, Ensoll Tools a conçu un processus dédié pour la découpe linéaire de haute précision des tiges de silicium. L'approche combine un refroidissement continu à l'eau pour supprimer l'élévation de température dans la zone de coupe, des paramètres d'alimentation optimisés adaptés au matériau, and a custom single-cantilever diamond wire loop cutting machine (ESC600-4T). By aligning machine structure, conditions de refroidissement, et paramètres de coupe, the process minimizes thermal and mechanical damage to both the wafer surface and edges, delivering the dimensional accuracy, thickness uniformity, and surface quality required for advanced silicon applications.
2. Test Object and Material Properties
The workpiece for this study was supplied by a European customer (referred to as Customer F). The key material and geometry data are summarized below:
- Material: Silicon rod
- Dureté: Mohs ~6.0–6.5
- Dimensions de la pièce: φ330 mm × 500 mm (L)
- Target slice thickness: 10 mm
Silicon’s combination of high hardness and brittleness makes it a classic representative of hard-and-brittle materials. Any cutting technology applied to silicon must simultaneously control abrasive wear, heat accumulation, and brittle-mode material removal.
Le même comportement dur et cassant fixe la limite pratique d'avance lorsque Découpe de céramiques en alumine, où le broutage plutôt que l'usure de l'outil est la contrainte limitante.
3. Sélection de la machine et du fil
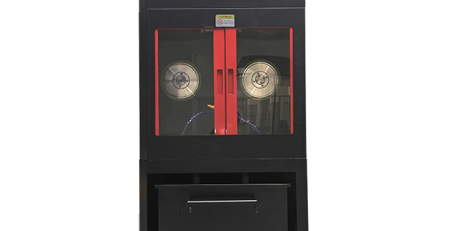
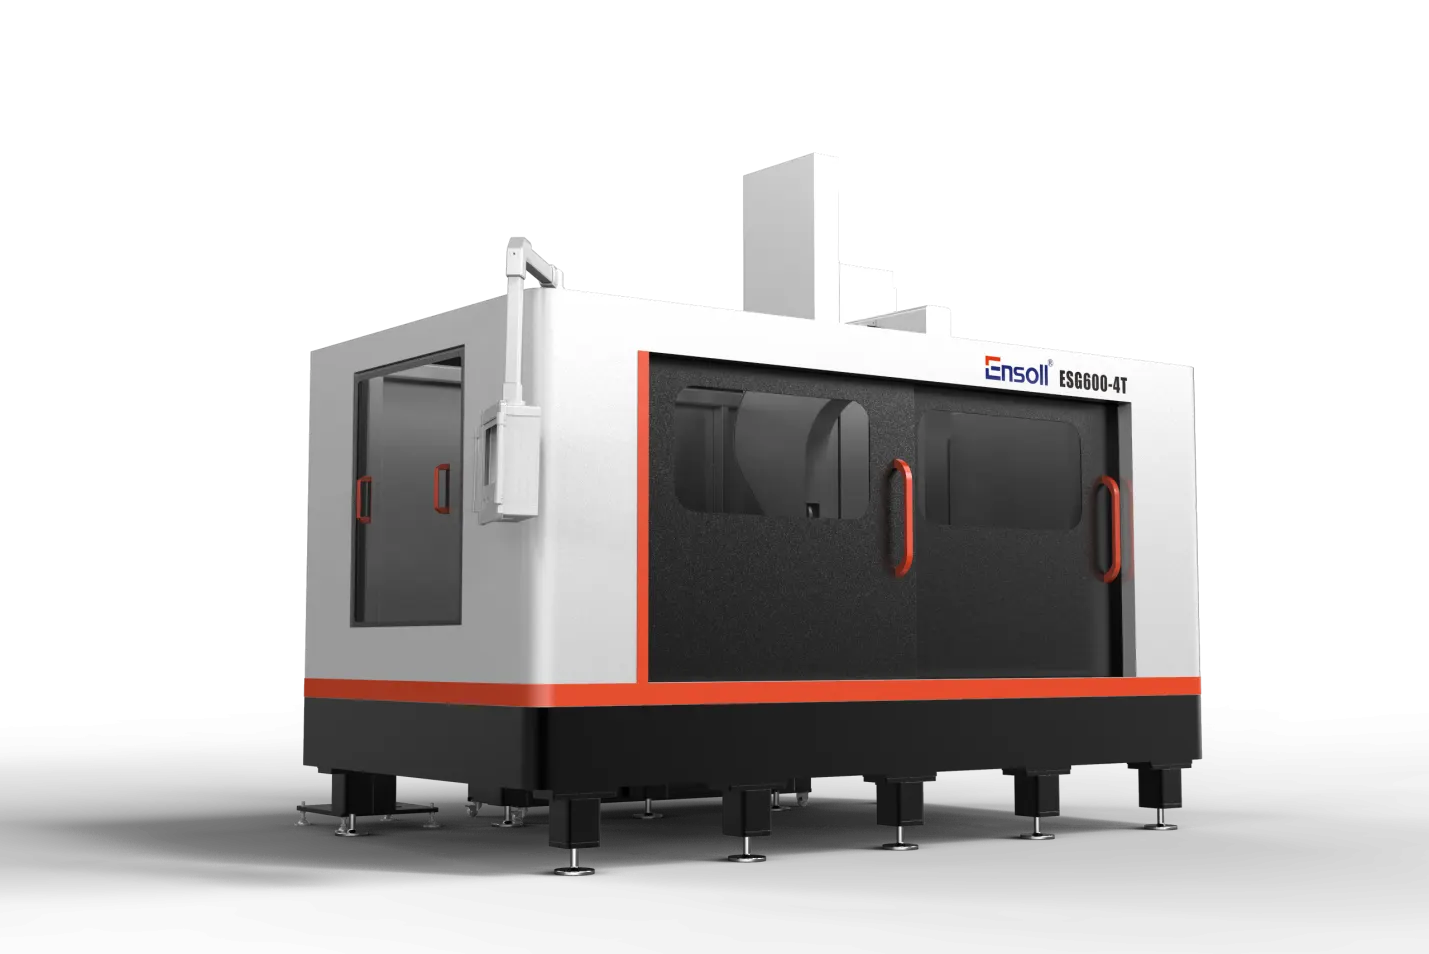
Les essais de coupe ont été réalisés sur un Ensoll ESC600-4T machine de coupe à boucle de fil diamant simple en porte-à-faux. Ce modèle a été développé spécifiquement pour la découpe de tiges de silicium de grand diamètre, en tenant compte de la dureté du matériau, fragilité, et des tolérances géométriques exigées par le traitement de qualité semi-conducteur.
- Liquide de refroidissement: Eau. L'eau offre une capacité calorifique spécifique élevée et un excellent transfert de chaleur par convection, la rendant idéale pour réduire la température de la zone de coupe et évacuer les débris de silicium. Une alimentation continue en eau améliore la propreté de l'interface, la stabilité de coupe, et la qualité finale de surface.
- Wire type: Boucle de fil diamant entièrement électroplaquée. Le liant électroplaqué assure une haute densité, répartition uniforme des grains de diamant et forte rétention des grains. Cette configuration maximise les arêtes de coupe efficaces, améliore la durabilité du fil, et réduit les dommages de surface et l'ébréchage des arêtes.
4. Méthode de découpe et avantages de la machine
L'ESC600-4T intègre plusieurs caractéristiques structurelles et de contrôle qui bénéficient directement au tranchage des bâtonnets de silicium:
- Architecture de découpe par portique: Un châssis de portique à haute rigidité entraîne l'assemblage de coupe verticalement. Cette disposition maintient la stabilité structurelle et la précision du mouvement tout au long de la coupe, suppressant les vibrations et les écarts de trajectoire. Le résultat est une perpendicularité et une consistance dimensionnelle améliorées pour chaque tranche.
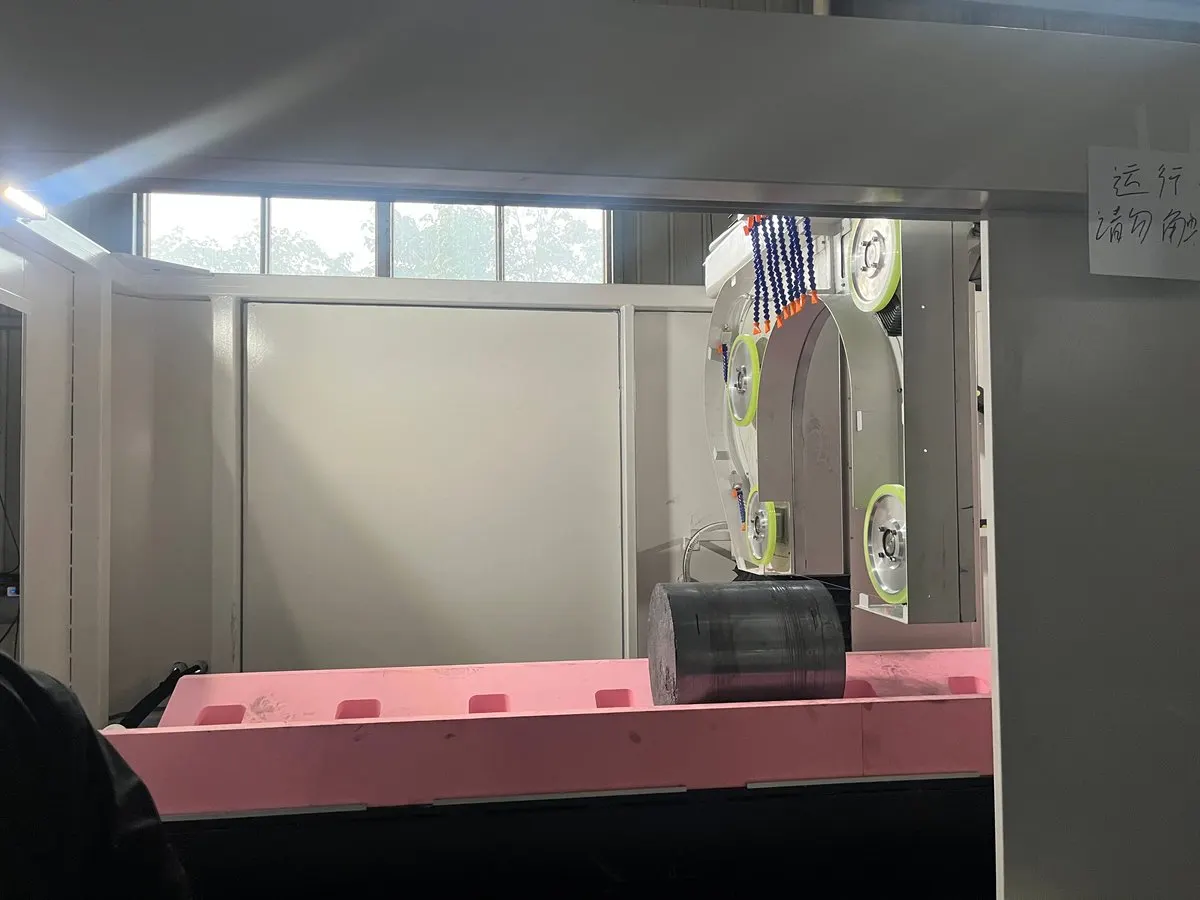
- Tête mobile, conception avec pièce fixe: L'assemblage de coupe se déplace tandis que la tige de silicium reste stationnaire. Éliminer le mouvement de la pièce préserve la référence d'usinage et permet une empreinte machine plus compacte pour la même taille de lingot.
- Plateforme de support en V réglable: Une structure de support de type V adaptable peut être repositionnée pour correspondre au diamètre de la tige, assurant un serrage stable et s'adaptant à une gamme de spécifications de tige de silicium.
- Table de chargement hydraulique: Un levage hydraulique gère le chargement et le positionnement de la tige, réduisant l'impact et les dérives de position lors de la manipulation manuelle. Le levage se rétracte également pour libérer la structure de support pendant la coupe, prévenant toute interférence.
- Contrôle intelligent de la tension: Le système de tension ajuste en continu la tension du fil en fonction de l'état en cours de fonctionnement et de l'usure du diamètre du fil, maintenant la boucle de fil de diamant dans une fenêtre de tension stable. Lorsque inactif, le système relâche la tension pour minimiser la charge à long terme sur le fil et les rainures de la roue-guide; au redémarrage, la tension de travail est rapidement rétablie.
5. Paramètres de coupe et refroidissement
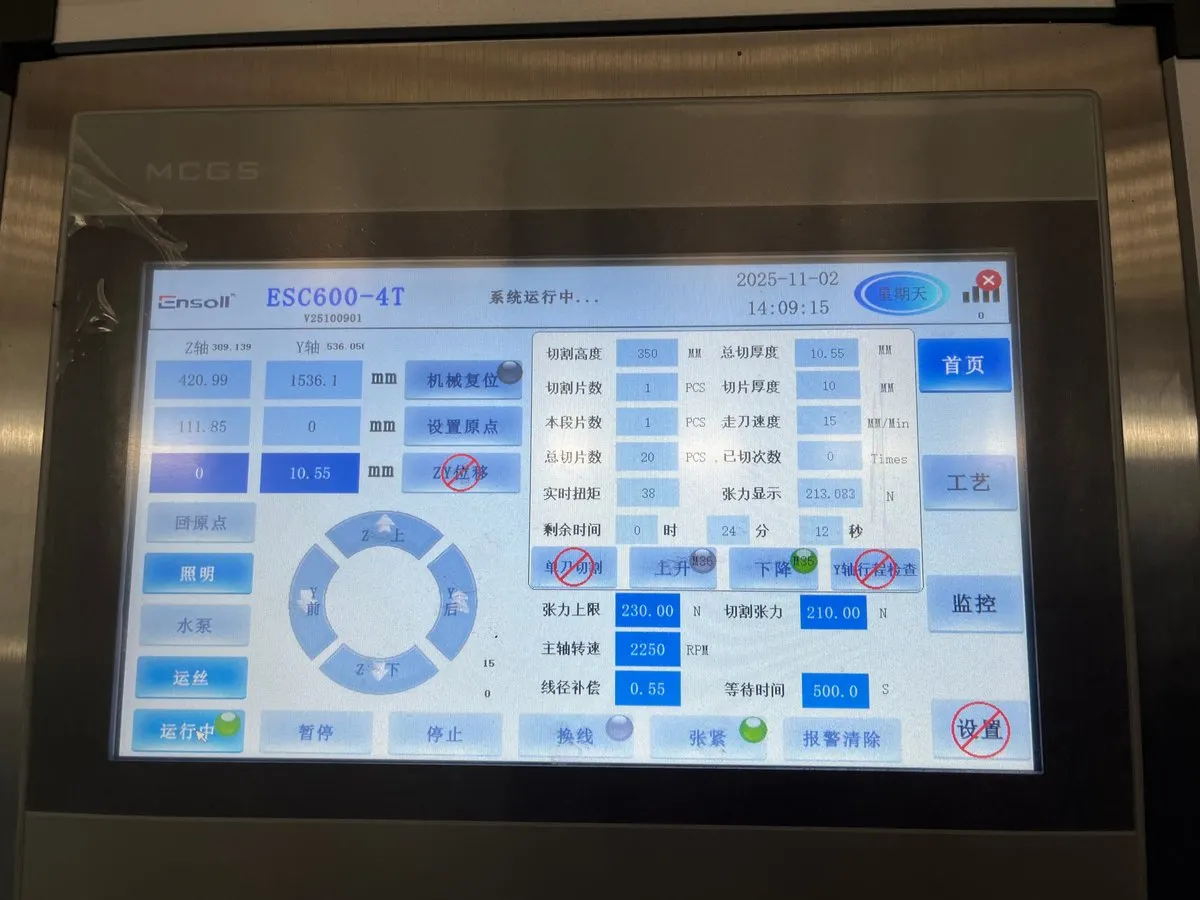
Les principaux paramètres de coupe ont été sélectionnés en fonction des propriétés du matériau en silicium, le 10 épaisseur cible de tranche en mm, et vérification préliminaire du processus. L'ensemble de paramètres est résumé dans le tableau 1.
| Paramètre | Valeur |
|---|---|
| Diamètre du fil (mm) | 0.50 × 3,570 |
| Vitesse d’alimentation (mm/min) | 15 / 18 / 25 |
| Largeur de coupe (mm) | 330 |
| Tension du fil (N) | 210 |
| Vitesse du fil (m/s) | 38 |
| Temps de flexion du fil (s) | 200 |
L'eau a été fournie en continu comme liquide de refroidissement pendant toutes les découpes. Trois vitesses d'avance ont été évaluées — 15, 18, et 25 mm/min — pour étudier l'influence du taux d'enlèvement sur la qualité de la tranche.
6. Résultats de coupe
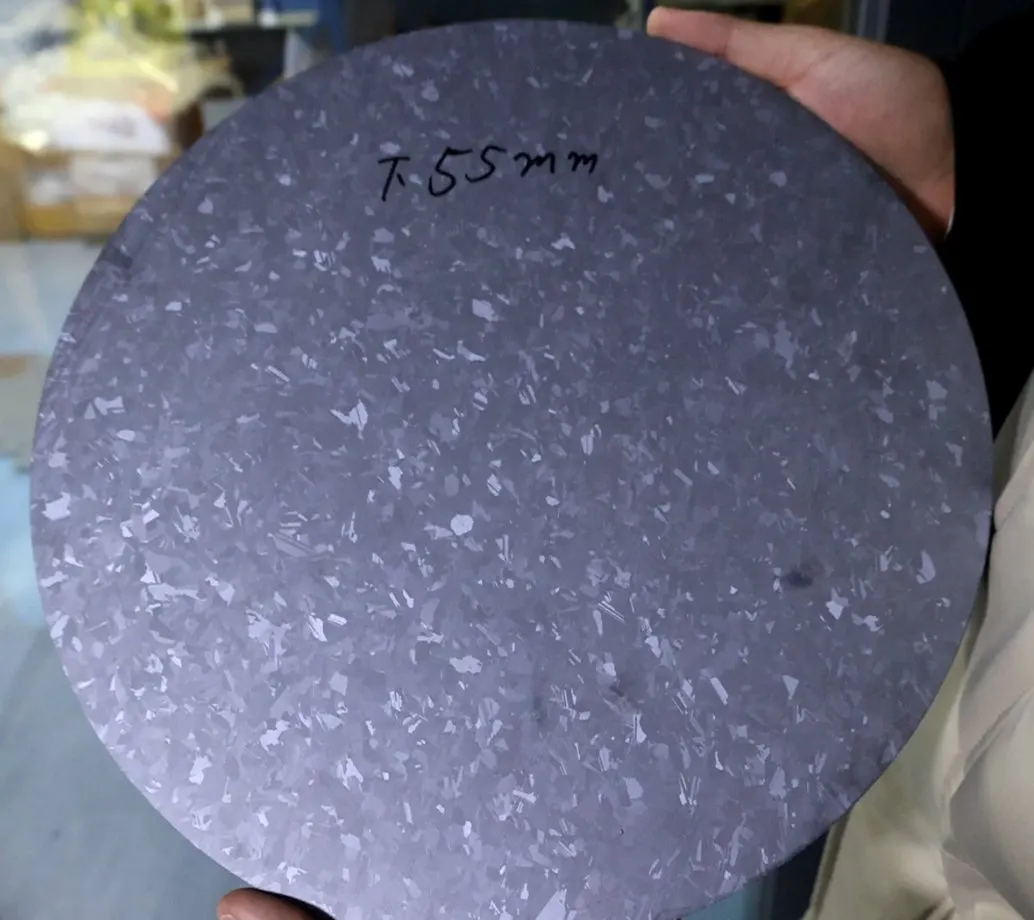
Trois tranches (étiquetées S01, S02, et S03) ont été produits et soumis à une inspection métrologique. Chaque échantillon a été mesuré pour la variation totale d'épaisseur (TTV), dimensional tolerance, Rugosité (Ra), et éclats sur les bords.
6.1 Variation totale de l’épaisseur (TTV)
La TTV a été mesurée à l'aide d'un comparateur d'épaisseur à double sonde sur une grille à neuf points avec ventouse. L'équipement a été thermiquement équilibré et calibré avec des blocs d'épaisseur certifiés avant les tests. Les échantillons ont été nettoyés dans un environnement sans poussière, centrés sur la ventouse, et maintenus plats par pression négative pour minimiser l'erreur induite par la déformation.
| Échantillon | Épaisseur à neuf points (mm) | Tmax (mm) | Tmin (mm) | TTV (mm) |
|---|---|---|---|---|
| S01 | 9.780, 9.750, 9.760, 9.820, 9.650, 9.720, 9.790, 9.730, 9.770 | 9.820 | 9.650 | 0.170 |
| S02 | 9.926, 9.977, 9.952, 9.961, 9.936, 9.885, 9.948, 9.920, 9.950 | 9.977 | 9.885 | 0.092 |
| S03 | 10.006, 10.071, 10.075, 10.073, 10.005, 10.066, 10.032, 10.048, 10.058 | 10.075 | 10.005 | 0.070 |
Évaluation: Les données TTV à neuf points montrent que S03 a fourni la meilleure uniformité d'épaisseur (0.070 mm), tandis que S01 présentait la plus grande variation (0.170 mm). Lorsque la vitesse d'avance est passée de 15 mm/min à 25 mm/min, TTV improved monotonically, suggesting that a moderately higher feed rate can stabilize the cutting process and reduce thickness fluctuation when combined with appropriate cooling and tension control.
6.2 Thickness Dimensional Tolerance
Thickness tolerance was evaluated against a nominal thickness of 10.000 mm using the same nine-point grid data. Positive and negative deviations were computed for each measurement point and summarized across all three slices.
| Échantillon | Épaisseur moyenne (mm) | Déviation d'épaisseur (mm) |
|---|---|---|
| S01 | 9.641 | −0.359 |
| S02 | 9.939 | −0.061 |
| S03 | 10.048 | +0.048 |
| Max positive deviation | +0.048 | — |
| Max negative deviation | −0.359 | — |
| Overall thickness tolerance | ±0.359 | — |
Évaluation: The thickness deviations were predominantly negative. S01 showed a pronounced thin bias (−0.359 mm), which widened the overall tolerance band. S02 and S03 progressively approached the nominal dimension, indicating improved dimensional control stability at higher feed speeds. The trend confirms that feed-rate optimization is a critical lever for thickness accuracy in la découpe de plaquettes de silicium.
6.3 Rugosité (Ra)
Surface roughness was measured with a stylus profilometer according to ISO 4287. The measurement direction was aligned with the dominant surface texture orientation. Three locations were inspected on each slice: center, left-mid, and right-mid.
| Échantillon | Ra-1 (μm) | Ra-2 (μm) | Ra-3 (μm) | Ra moyen (μm) |
|---|---|---|---|---|
| S01 | 0.860 | 0.640 | 0.690 | 0.730 |
| S02 | 0.910 | 0.960 | 0.680 | 0.850 |
| S03 | 0.760 | 0.670 | 0.800 | 0.743 |
Évaluation: Average Ra values ranged from 0.730 μm to 0.850 μm, with an overall spread of 0.640–0.960 μm. The small variation between measurement positions on each slice indicates a uniform surface texture, confirming that the diamond wire loop run and material removal remained stable throughout the cut. These Ra levels are consistent with high-quality abrasive slicing of silicon and compare favorably with results reported in our precision slicing of metal tubes case study.
6.4 Écaillage des bords
Edge chipping was quantified by optical microscopy on all four edges of each slice. Samples were cleaned, the microscope scale was calibrated, and all four sides were scanned sequentially.
| Échantillon | Position 1 (μm) | Position 2 (μm) | Position 3 (μm) | Position 4 (μm) | Ébréchure maximale (μm) |
|---|---|---|---|---|---|
| S01 | 5.6 | 7.2 | 6.4 | 8.1 | 8.1 |
| S02 | 6.3 | 8.5 | 7.1 | 9.2 | 9.2 |
| S03 | 5.1 | 6.8 | 7.4 | 8.6 | 8.6 |
Évaluation: Chipping sizes ranged from 5.1 μm to 9.2 μm, with mean maximum chipping of 8.6 μm. The relatively narrow distribution across all samples indicates stable material removal at the kerf boundary. Edge integrity at this level is acceptable for many semiconductor preprocessing steps and can be further improved with parameter refinement.
7. Conclusion
Les essais de découpe de barreaux de silicium montrent qu'une combinaison bien assortie d'architecture de machine, système de refroidissement, et paramètres de coupe peut fournir des résultats de haute précision sur des lingots de silicium de grand diamètre. Les principales conclusions sont:
Les ateliers spécifiant du matériel pour des pièces de grand diamètre peuvent comparer les architectures portique et cantilever dans notre aperçu des machine de découpe de scie à fil diamanté.
- La structure de la machine est importante. Le design portique à un seul cantilever ESC600-4T offre la stabilité de mouvement et l'adaptabilité de serrage nécessaires pour les barres de silicium de φ330 mm. En isolant la vibration de la machine de la trajectoire du fil, la disposition cantilever établit une base solide pour le contrôle de l'épaisseur et la constance de la coupe.
- Le refroidissement est non négociable. Continuous water cooling effectively suppresses cutting-zone temperature rise, flushes abrasive debris, and maintains a clean wire–workpiece interface. The reduction in thermal load and particulate contamination directly translates to more stable cutting and better surface integrity.
- Feed-rate optimization pays off. Raising the feed speed from 15 mm/min à 25 mm/min progressively reduced TTV from 0.170 mm à 0.070 mm. This confirms that, within the tested window, a faster feed can stabilize the material-removal process and improve thickness uniformity when paired with adequate cooling and tension control.
Collectively, the TTV, tolérance d'épaisseur, Rugosité (Ra), and chipping data validate that the optimized boucle de fil de diamant process on the ESC600-4T is capable of producing silicon slices that meet the stringent requirements of photovoltaic and semiconductor downstream processing. Les résultats fournissent une référence pratique pour le processus de découpe des tiges de silicium à l'échelle industrielle et peuvent être adaptés à d'autres matériaux durs et fragiles de dureté et de géométrie comparables.
Pour plus d'informations sur les solutions de fil diamant Ensoll pour le silicium, Matériaux magnétiques, céramique, et métaux, explorez nos guides de découpe de précision ou contactez notre équipe d'ingénierie.
Ces résultats s'inscrivent dans le cadre de notre travail plus large sur découpe de tranches de silicium, où les mêmes paramètres sont ajustés pour des plaquettes plus fines.Questions fréquemment posées
Quel TTV un fil diamant peut-il atteindre lors de la découpe de tiges de silicium?
Dans ce test ESC600-4T sur une tige de silicium φ330 mm, variation d'épaisseur totale (TTV) amélioré de 0.170 mm à 0.070 mm à mesure que les paramètres d'avance étaient optimisés sur trois passages.
Quelle rugosité de surface la découpe au fil diamant produit-elle sur le silicium?
Ra moyenne est restée en dessous 1 μm across samples in this study — smooth enough to reduce or eliminate downstream lapping for many applications.
Which machine was used for this silicon rod slicing study?
The Ensoll ESC600-4T single-cantilever diamond wire loop cutting machine, running a 0.50 mm diamond wire loop at 38 m/s wire speed and 210 N tension.
Why use a diamond wire loop instead of a slurry saw for silicon rods?
The loop cuts with fixed diamond abrasive in a water-cooled, single-direction pass, giving a narrower kerf, moins de dommages sous la surface, and shorter cycle times than loose-abrasive slurry sawing.
Contenu technique examiné par l'équipe d'ingénierie d'Ensoll — un fabricant de boucles de fil diamanté avec 10+ des années d'expérience en production.