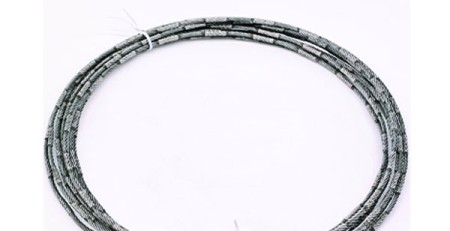
Découpe de Matériaux Ultra-Durs avec un Fil en Boucle de Diamant
Les matériaux ultra-durs comme le diamant, Diamant CVD (Diamant issu de Dépôt Chimique en Phase Vapeur), et le nitrure de bore cubique (cBN) are revolutionizing industries ranging from aerospace to semiconductor manufacturing. Toutefois, their extreme hardness (Mohs 10 for diamond, ~9.5 for cBN) makes them incredibly difficult to machine using conventional methods.
Boucle de fil de coupe diamanté technology has emerged as the most efficient solution for precision cutting of these materials. Contrairement aux scies traditionnelles, diamond wire loops provide minimal kerf loss, superior surface finish, and reduced thermal damage, making them ideal for processing ultra-hard coatings and bulk materials.
Dans ce guide complet, we will explore:
✔ Why diamond wire loops are ideal for cutting ultra-hard materials
✔ Key differences between natural diamond, CVD diamond, and cBN
✔ Best practices for optimizing cutting performance
✔ Industry applications and future trends
1. Why Boucle de fil de diamant is the Best Cutting Tool for Ultra-Hard Materials
1.1 Unmatched Cutting Precision
– Diamond wire loops use micron-sized diamond abrasives embedded in a high-strength wire to slice through ultra-hard materials with sub-micron accuracy.
– Unlike blade saws, which cause chatter and micro-cracks, diamond wire cutting ensures smooth, defect-free edges.
1.2 Gaspillage minimal de matériaux
– Traditional grinding wheels lose 30-50% of material due to wide kerfs.
– Diamond wire loops achieve kerf widths as narrow as 0.1mm, maximizing yield from expensive CVD diamond and cBN.
1.3 Reduced Thermal & Mechanical Stress
– Continuous wire motion prevents localized heat buildup, critical for CVD diamond coatings, which can delaminate under thermal stress.
– Low cutting force minimizes subsurface damage, preserving material integrity.
1.4 Efficacité des coûts & Long Tool Life
– Diamond wire loops last 10x longer than conventional abrasive blades.
– Multi-wire systems enable batch processing, reducing production time.
2. Cutting Different Ultra-Hard Materials: Défis & Solutions
2.1 Natural & CVD Diamond Cutting
Propriétés:
– Hardest known material (Mohs 10)
– CVD Diamond is synthetic but equally hard, used in coatings for cutting tools and optics.
Optimal Cutting Parameters:
✔ Wire diameter: 0.35mm
✔ Diamond grit size: 5–15µm (finer for polished edges)
✔ Cutting speed: 0.3–1.0 mm/min
✔ Coolant: Deionized water with anti-wear additives
Applications of Diamond Wire Loop Cutting in Ultra-Hard Materials
1.Outils de coupe (CVD Diamond-Coated Inserts)
The manufacturing of high-performance cutting tools relies heavily on CVD diamond coatings due to their exceptional hardness and wear resistance. Diamond wire loop technology enables:
✔ Precision shaping of tungsten carbide inserts before diamond coating
✔ Clean edge finishing on coated tools without delamination
✔ Cost-effective production of complex geometries for:
– PCB micro-drills
– Automotive machining tools
– Aerospace-grade cutting inserts
Étude de cas: A leading tool manufacturer reduced grinding time by 40% while improving edge quality by implementing diamond wire loop cutting for their CVD diamond-coated end mills.
2. Optical Windows (Laser-Resistant Components)
Advanced optical systems require flawless CVD diamond windows capable of withstanding high-power laser irradiation. Diamond wire cutting provides:
✔ Superior surface finish (Ra < 0.1μm) for minimal light scattering
✔ Stress-free edges critical for:
– CO₂ laser output couplers
– Synchrotron beamline components
– Military-grade IR windows
✔ Custom geometries including:
– Concave/convex surfaces
– Precision beveled edges
– Micro-structured optical elements
Référence de l'industrie: Le télescope spatial James Webb utilise des fenêtres en diamant CVD taillé pour ses instruments infrarouges moyens, démontrant l'état de préparation de la technologie pour le vol spatial.
3. Dissipateurs thermiques en semi-conducteurs
À mesure que la densité de puissance des puces augmente, Les dissipateurs thermiques en diamant CVD sont devenus essentiels pour la gestion thermique dans:
✔ Dispositifs RF haute puissance (5Stations de base G)
✔ Emballages LED et diodes laser
✔ Informatique avancée (Processeurs IA, HPC)
Application émergente: Les principales entreprises de semi-conducteurs intègrent désormais des dissipateurs thermiques en diamant CVD découpés au fil dans l'emballage 3D-IC pour relever les défis thermiques dans les nœuds sub-3nm.
3. Optimisation de la performance de la boucle de fil diamanté
3.1 Paramètres clés du processus
| Facteur | Réglage optimal |
| Diamètre du fil | 0.35mm |
| Granulométrie du diamant | 5-30µm (dépendant du matériau) |
| Tension | 15-40N |
| Vitesse de coupe | 0.2-1,5 mm/min |
| Type de liquide de refroidissement | À base d'eau ou d'huile |
3.2 Prévention des problèmes de coupe courants
– Casse de fil → Vérifier la tension & alignement
– Ébréchure des arêtes → Réduire la vitesse d'avance, utiliser un grain plus fin
– Finition de surface médiocre → Optimiser le flux de liquide de refroidissement
4. Applications industrielles
✔ Fabrication d'outils (Fraises revêtues de diamant CVD)
✔ Aérospatiale (Meulage cBN des pales de turbine)
✔ Semi-conducteurs (Dissipateurs thermiques en diamant)
✔ Optique (Fenêtres en diamant de qualité laser)
5. Tendances futures dans l'usinage des matériaux ultra-durs
– Découpe adaptative pilotée par IA pour des ajustements en temps réel
– Découpe hybride laser-fil pour un traitement plus rapide
– Revêtements de fil diamant écologiques
Conclusion
Les boucles de fil diamant fournissent la méthode la plus efficace, précis, et la plus rentable pour l'usinage de matériaux ultra-durs comme le diamant CVD et le cBN. En optimisant les paramètres de coupe, les fabricants obtiennent des rendements plus élevés, une qualité de surface supérieure, et une durée de vie des outils plus longue.
À la recherche de la meilleure solution de fil diamanté? Contactez-nous pour des recommandations d'experts!