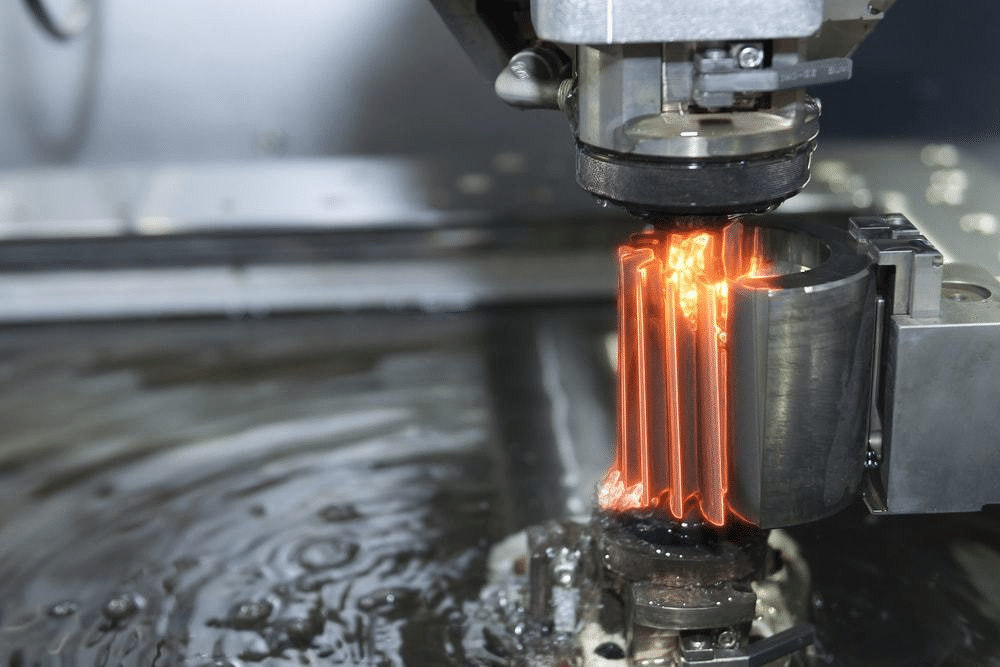
Wire EDM cuts electrically conductive materials using spark erosion, quindi la durezza del materiale è irrilevante – anche l'acciaio per utensili temprato e il carburo di tungsteno possono essere tagliati.
Il processo è senza contatto e non produce stress meccanico, consentendo geometrie complesse, angoli acuti e dettagli fini.
Il taglio a filo EDM offre un'eccellente finitura superficiale e tolleranze precise, ma è limitato ai materiali conduttivi ed è relativamente lento.
Per materiali duri non conduttivi come ceramica, vetro e zaffiro, il taglio con filo diamantato è la tecnologia complementare di scelta.
In the world of high-precision manufacturing, there are materials so hard that traditional steel drill bits and carbide cutters simply cannot touch them. When aerospace engineers need to slice through titanium or semiconductor manufacturers need to create microscopic components in hardened steel, they turn to a process that feels like science fiction: Lavorazione a scarica elettrica (EDM).
Specificamente, the Wire EDM (WEDM) machine has become the gold standard for “impossible” cuts. In questa guida, we will break down what an EDM wire cut machine is, how it works, and why it remains a cornerstone of industrial innovation alongside modern diamond wire technologies.
2. The Science: How Does the “Spark” Work?
The process of Wire EDM relies on the principles of erosion through electricity. Ecco la scomposizione passo dopo passo di ciò che accade all'interno della macchina:
L'Elettrodo: Un filo sottile (di solito ottone, rame, o molibdeno rivestito), che agisce come un elettrodo, viene alimentato da una bobina di riserva attraverso il pezzo da lavorare.
Il Fluido Dielettrico: L'intera area di taglio è immersa o lavata con acqua deionizzata (il fluido dielettrico). Questo fluido agisce come isolante fino a quando non viene raggiunta una determinata tensione, e poi agisce come conduttore.
La Scintilla: La macchina genera impulsi elettrici ad alta frequenza tra il filo e il pezzo in lavorazione. Quando il gap è abbastanza piccolo, una scintilla salta attraverso, creando un “canale di plasma” che raggiunge temperature da 8.000°C a 12.000°C.
L'Erosione: Questo calore intenso fonde e vaporizza una quantità microscopica del metallo. Il fluido dielettrico quindi elimina immediatamente queste piccole particelle e raffredda l'area.
L'Alimentazione Continua: Poiché il filo stesso è eroso dalle scintille, si muove costantemente da una bobina all'altra, garantendo che una “superficie di taglio” fresca sia sempre presente.
3. Vantaggi Chiave del Taglio EDM con Filo
Perché i produttori scelgono l'EDM rispetto alla fresatura tradizionale o al taglio con getto d'acqua?
Un. La Durezza è Irrilevante
Nella lavorazione tradizionale, lo strumento deve essere più duro del materiale che sta tagliando. Nella EDM, l'unico requisito è che il materiale deve essere elettricamente conduttivo. Puoi tagliare acciaio per utensili temprato, carburo di tungsteno, e titanio con la stessa facilità con cui tagli l'alluminio.
B. Geometrie Complesse & Angoli Aumenti
Poiché il filo può essere spesso quanto 0,02 mm, l'EDM può produrre angoli interni con raggio quasi nullo. Permette la creazione di forme intricate, pareti sottili, e scanalature complesse “chiavette” che sono fisicamente impossibili per una punta rotante rotonda.
C. Zero Stress Meccanico
Poiché il filo non tocca mai effettivamente il pezzo, non ci sono forze di taglio meccaniche. Questo significa che puoi lavorare pezzi estremamente delicati o a pareti sottili senza il rischio di piegare, distorcere, o far vibrare il materiale.
D. Finitura Superficiale Eccezionale
La filo EDM è nota per produrre una finitura a specchio. Poiché è un processo di erosione termica piuttosto che un processo di strappo meccanico, la superficie risultante è incredibilmente liscia, spesso eliminando la necessità di lucidatura secondaria.
4. EDM vs. Segatrice a filo diamantato: Quale ti serve?
In 2026, molti dei nostri clienti presso Ensoll chiedono della differenza tra Wire EDM e il nostro Sega a filo diamantato tecnologia. Sebbene entrambi usino un “filo” per tagliare, servono a scopi diversi:
Caratteristica
Macchina Wire EDM
Segatrice a filo diamantato Ensoll
Requisito del materiale
Deve essere Conduttivo (Metalli)
Può essere Non conduttivo (Ceramica, Vetro, Silicio)
Velocità di taglio
Relativamente lento (Focus sulla precisione)
Alta velocità (Focus sull'efficienza)
Meccanismo
Erosione elettrica (Spark)
Micro-macinatura meccanica (Diamanti)
Miglior caso d'uso
Creazione di stampi, piccoli pezzi aerospaziali
I wafer semiconduttori, Sic, Ceramiche industriali
Se stai tagliando materiali non conduttivi come il Carburo di Silicio (Sic) o ceramiche tecniche, l'EDM non funzionerà. In quei casi, Il filo a diamante Ensoll è la soluzione standard del settore.
5. Applicazioni delle macchine a taglio a filo EDM
Il filo EDM è utilizzato in qualsiasi settore dove “il fallimento non è un'opzione” e la precisione è fondamentale:
Aerospaziale: Creazione di fori di raffreddamento nelle pale delle turbine e nei componenti complessi del motore.
Dispositivi medici: Taglio di piccoli, strumenti chirurgici delicati e impianti da metalli biocompatibili.
Fabbricazione di utensili e stampi: Creazione di stampi in acciaio temprato utilizzati per la produzione di massa di parti in plastica (come la custodia del tuo smartphone).
Automotive: Produzione di ingranaggi ad alta precisione e parti prototipo per i veicoli elettrici (VE) gruppi motopropulsori.
6. Manutenzione ed efficienza operativa in 2026
Per mantenere una macchina EDM al massimo delle prestazioni, gli operatori si concentrano su tre fattori principali:
Tensione del filo: Proprio come i fili diamantati Ensoll, i fili EDM devono essere mantenuti a tensione costante per prevenire “il ritardo del filo,” che può causare imprecisioni al centro di un taglio spesso.
Conduttività dell'acqua: L'acqua deionizzata deve essere filtrata e la sua conducibilità monitorata costantemente. Se l'acqua è troppo “sporca,” le scintille diventeranno incontrollabili.
Impostazioni del Generatore: Moderno 2026 Le macchine EDM moderne utilizzano generatori di potenza guidati dall'IA che regolano la frequenza delle scintille in tempo reale per prevenire la rottura del filo massimizzando la velocità.
Conclusione: L'Era della Precisione Servita
La macchina a filo EDM rimane una meraviglia dell'ingegneria moderna. Utilizzando l'elettricità per bypassare i limiti della durezza fisica, ci permette di costruire il complesso, mondo ad alte prestazioni in cui viviamo oggi.
Che tu stia utilizzando la Lavorazione a Scarica Elettrica per stampi metallici conduttivi o i Loop di Filo Diamantato di Ensoll per wafer semiconduttori avanzati, l'obiettivo è lo stesso: Precisione Ridefinita.
Domande Frequenti
Che cos'è il taglio con EDM a filo e come funziona?
Elettroerosione a filo (erosione elettrica dei materiali) usa un filo sottile, elettricamente carico come elettrodo. Una serie controllata di scintille tra il filo e il pezzo da lavorare erode il materiale lungo il percorso programmato, senza alcun contatto fisico.
Quali materiali possono essere tagliati con EDM a filo?
Qualsiasi materiale elettricamente conduttivo, indipendentemente dalla durezza: acciai da utensili, acciaio inossidabile, titanio, carburo di tungsteno, Inconel e altre superleghe. I materiali non conduttivi come ceramiche, vetro e la maggior parte delle pietre non possono essere tagliati con EDM.
Quali sono i principali vantaggi dell'EDM a filo?
La durezza non è rilevante, non c'è forza di taglio meccanica, produce forme complesse con angoli interni netti, e ottiene ottime finiture superficiali e tolleranze a livello micronico.
EDM a filo vs taglio con filo diamantato: Quale dovrei scegliere?
Scegli la EDM a filo per metalli conduttivi quando hai bisogno di contorni complessi e finiture ultra-sottili. Scegli il taglio a filo di diamante per materiali duri e fragili non conduttivi (silicio, ceramica, vetro, zaffiro, Magneti) o quando hai bisogno di un taglio dritto più veloce con bassa perdita di lama.
Punti chiave
Cobalto samario (SmCo) i magneti combinano alta resistenza magnetica con stabilità termica fino a 350 degC e resistenza naturale alla corrosione... leggi di più
Introduzione:
Nel campo della tecnologia di taglio, Due metodi importanti sono ampiamente utilizzati: Taglio a filo diamantato e taglio a mola diamantata.... leggi di più
Punti chiave
I produttori di PV hanno bisogno di più wafer per lingotto a costi sempre più bassi — esattamente ciò che offre la segatura con filo di diamante.
Stretto... leggi di più
Nel mondo del taglio industriale, La precisione e l'efficienza sono fondamentali. Una soluzione innovativa che ha guadagnato piede negli ultimi tempi.... leggi di più
Introduzione: Revolutionizing Optical Crystal Processing
In the precision-driven world of optical manufacturing, la qualità del taglio del cristallo influisce direttamente sulle prestazioni... leggi di più
Punti chiave
I seghetti a filo diamantato tagliano barre di tungsteno usando un filo incorporato con particelle di diamante - one of the few practical... leggi di più
L'industria ottica richiede estrema precisione, sia per la produzione di ottiche a livello di wafer, preparazione di vetrini per microscopi, o su misura taglio ottico del vetro... leggi di più
Punti chiave
Le seghe a filo diamantato tagliano una gamma eccezionalmente ampia di materiali compositi metallici e non metallici, da ceramica e vetro... leggi di più
Nel mondo del taglio di precisione, la tecnologia della sega a filo diamantato si distingue come metodo rivoluzionario che ha trasformato il modo in cui... leggi di più