Taglio di precisione con resina epossidica tramite filo diamantato ad anello: 2 Dati di prova mm
Test dei campioni per un cliente europeo (Company Q) · Processo di taglio con filo diamantato ad anello
Panoramica
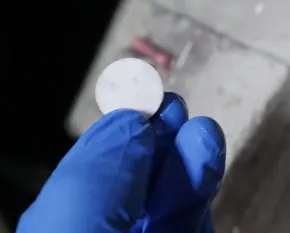
This report documents precision slicing of epoxy resin using a ring diamond wire cutting system. La valutazione copre la selezione di attrezzature e filo, la metodologia di taglio, i parametri di processo, e la conseguente uniformità di spessore, l'accuratezza dimensionale, la qualità della superficie e l'integrità dei bordi delle parti tagliate. I risultati dei test indicano che una macchina a filo diamantato ad anello di tipo a portale, water-based cooling, e parametri di processo appropriati garantiscono un taglio stabile, high-precision slicing of epoxy resin.
1. Campione di prova
| Parametro | Valore |
|---|---|
| Materiale | Epoxy resin |
| Durezza | circa. 5–6 Mohs |
| Dimensioni del pezzo | 30.0 millimetro (L) × Ø20.0 mm |
| Dimensioni obiettivo della fetta | 2.0 millimetro (L) × Ø20.0 mm |
2. Selezione di apparecchiature e filo
Attrezzatura: ESO-GM. In view of the material characteristics of epoxy resin and the requirement to produce 2 mm thin slices, Ensoll ha selezionato il sistema di taglio a filo diamantato ad anello tipo portale ESO-GM con alimentazione verticale dall'alto verso il basso. The gantry configuration maintains a stable wire trajectory and slice thickness accuracy, and the machine is equipped with a mist-extraction system.
Refrigerante: taglio a base d'acqua. L'acqua viene utilizzata come mezzo di raffreddamento. It continuously cools the contact zone between the diamond wire and the epoxy resin and carries away part of the heat and cutting debris generated during cutting, reducing the effect of localised temperature rise and debris accumulation on the machining condition. Controlled water supply helps maintain a stable cutting zone.
Filo: completamente placcato. È stato selezionato un filo diamantato completamente placcato. La costruzione placcata migliora la resistenza dell'adesione tra i grani abrasivi diamantati e il nucleo del filo e fornisce una distribuzione dei grani più uniforme, so the wire maintains a consistent grinding capability and material removal behaviour during cutting. This reduces grain pull-out and wire wear. For the 2 mm thin-slice requirement in epoxy resin, stable wire performance is essential to thickness consistency.

3. Metodo di taglio e vantaggi delle attrezzature
Configurazione di taglio a portale. La struttura a portale fornisce elevata rigidità complessiva e stabilità di funzionamento. The top-down vertical feed helps keep the diamond wire trajectory stable and reduces the influence of changes in cutting force on slice position and dimensional accuracy in epoxy resin. The machine is equipped with a mist-extraction system that promptly removes mist generated during water-based cutting.
Controllo intelligente della tensione. Il sistema regola la tensione del filo diamantato in tempo reale in base alle condizioni di taglio e supporta sia la modalità a tensione costante sia quella a tensione variabile, mantenendo il filo in funzionamento stabile. Well-matched tension control reduces fluctuation in the wire trajectory and limits localised uneven loading and the risk of wire breakage caused by tension variation, which in turn reduces the occurrence of slice defects.
Memoria della rottura del filo. Se il filo diamantato si rompe o la macchina si ferma in modo anomalo, Il sistema registra automaticamente la posizione attuale di lavorazione e lo stato operativo associato. Dopo la sostituzione del filo, il taglio riprende dalla posizione registrata, riducendo la deviazione dimensionale e la perdita di materiale causate dal riposizionamento e dalla lavorazione ripetuta. This improves the continuity of epoxy resin thin-slice cutting and lowers the risk of repeated cutting.
Telaio in ghisa monopezzo ad alta rigidità. Il telaio in ghisa monoblocco fornisce alta rigidità strutturale e resistenza alle vibrazioni, riducendo l'effetto delle vibrazioni della macchina e della deformazione strutturale sulla traiettoria del filo durante la lavorazione. For the cutting stability and thickness consistency demanded by 2 mm epoxy resin slices, the high-rigidity frame helps damp vibration during the cut and keeps the wire running steadily.
4. Parametri di processo e metodo di raffreddamento
| Parametro | Valore |
|---|---|
| Diametro del filo (millimetro) | 0.35 × 1978 |
| Velocità di percorrenza del filo (mm/min) | 8 |
| Larghezza di taglio (millimetro) | 20 |
| Tensione del filo (N) | 80 |
| Velocità del filo (m/s) | 21 |
| Tempo di piegamento del filo (s) | 60 |

5. Prestazioni di taglio e risultati

5.1 Dati del test TTV (Unità: millimetro)
Variazione dello spessore totale (TTV) è stato misurato utilizzando una griglia a nove punti, Metodo di misurazione dello spessore a doppia sonda su un banco a depressione. The measurement was applied to epoxy resin slices produced by ring diamond wire cutting. Prima della misurazione lo strumento è stato termicamente stabilizzato e calibrato rispetto a un blocco standard di spessore. Lo spessore nominale della fetta era 2.000 millimetro.
| Campione | Letture dello spessore a nove punti | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 1.994, 1.997, 2.000 1.996, 2.001, 2.004 1.998, 2.005, 2.008 |
2.008 | 1.994 | 0.014 |
| S02 | 1.990, 1.994, 1.998 1.995, 2.000, 2.003 1.997, 2.004, 2.007 |
2.007 | 1.990 | 0.017 |
| S03 | 1.986, 1.991, 1.995 1.993, 1.998, 2.002 1.996, 2.003, 2.009 |
2.009 | 1.986 | 0.023 |
| S04 | 1.995, 1.998, 2.001 1.997, 2.002, 2.005 1.999, 2.006, 2.010 |
2.010 | 1.995 | 0.015 |
| S05 | 1.992, 1.996, 1.999 1.994, 2.000, 2.004 1.998, 2.005, 2.009 |
2.009 | 1.992 | 0.017 |
| S06 | 1.988, 1.993, 1.997 1.994, 1.999, 2.003 1.996, 2.004, 2.008 |
2.008 | 1.988 | 0.020 |
Valutazione. Nine-point grid measurement was applied to six epoxy resin slices. I valori di TTV erano 0.014, 0.017, 0.023, 0.015, 0.017 e 0.020 millimetro, spanning 0.014–0.023 mm across the batch, con un TTV medio di circa 0.018 mm on a 2.000 spessore nominale di mm. The results confirm good thickness uniformity in epoxy resin slicing.
5.2 Dati sulla tolleranza dello spessore (Unità: millimetro)
La tolleranza dello spessore è stata ricavata dai dati di spessore a nove punti, utilizzando 2.000 mm come spessore nominale. The positive and negative thickness deviation were calculated at each measurement position and the results from all six samples were aggregated. La massima deviazione positiva, maximum negative deviation and overall deviation range were determined to evaluate thickness consistency.
| Campione | Spessore medio | Deviazione dello spessore |
|---|---|---|
| S01 | 2.000 | 0.000 |
| S02 | 1.999 | −0,001 |
| S03 | 1.997 | −0,003 |
| S04 | 2.001 | +0.001 |
| S05 | 2.000 | 0.000 |
| S06 | 1.998 | −0,002 |
| Deviazione positiva massima | — | +0.010 millimetro |
| Deviazione negativa massima | — | −0.014 mm |
| Banda di tolleranza dello spessore | — | ±0.012 mm |
Valutazione. Rispetto a uno spessore nominale di 2.000 millimetro, the six slices showed mean thicknesses of 1.997–2.001 mm, with the batch average close to nominal. Over all measurement points the thickness deviation ranged from −0.014 mm to +0.010 millimetro, con una deviazione assoluta massima di 0.014 millimetro.
5.3 Dati di rugosità superficiale Ra (Unità: μm)
Rugosità superficiale (Ra) was measured by stylus profilometry on the epoxy resin slices after ring diamond wire cutting. Sono state prese posizioni rappresentative di misura al centro e su entrambi i lati lungo la faccia finale di taglio, i dati del profilo superficiale sono stati acquisiti con un profilometro a stilo, e il parametro di rugosità Ra è stato registrato in ogni posizione.
| Campione | Centro | Metà sinistra | Metà a destra | Ra medio |
|---|---|---|---|---|
| S01 | 0.62 | 0.68 | 0.65 | 0.65 |
| S02 | 0.58 | 0.63 | 0.60 | 0.60 |
| S03 | 0.72 | 0.78 | 0.75 | 0.75 |
| S04 | 0.55 | 0.61 | 0.58 | 0.58 |
| S05 | 0.65 | 0.70 | 0.67 | 0.67 |
| S06 | 0.60 | 0.66 | 0.63 | 0.63 |
Valutazione. Mean Ra across the six samples ranged from 0.58 A 0.75 μm, con tutte le letture individuali comprese tra 0.55 e 0.78 μm. La stretta distribuzione tra le tre posizioni di misura su ciascuna fetta indica una finitura superficiale uniforme lungo la faccia tagliata.
5.4 Dati sulla scheggiatura dei bordi (Unità: μm)
La scheggiatura dei bordi è stata quantificata tramite immagini ottiche su un microscopio di utensili. I bordi del campione sono stati puliti prima della misurazione e la scala di ingrandimento e misura dello strumento sono stati calibrati. Il bordo della fetta è stato poi ispezionato al microscopio, difetti identificabili di scheggiatura sono stati individuati e misurati in quattro punti per campione, e il valore massimo è stato mantenuto.
| Campione | Punto 1 | Punto 2 | Punto 3 | Punto 4 | Max. scheggiature |
|---|---|---|---|---|---|
| S01 | 4.2 | 4.8 | 5.3 | 4.6 | 5.3 |
| S02 | 3.8 | 4.5 | 4.9 | 4.2 | 4.9 |
| S03 | 5.6 | 6.3 | 7.2 | 6.5 | 7.2 |
| S04 | 3.5 | 4.1 | 4.6 | 3.9 | 4.6 |
| S05 | 4.8 | 5.4 | 6.1 | 5.2 | 6.1 |
| S06 | 4.3 | 5.0 | 5.6 | 4.7 | 5.6 |
Valutazione. Toolmaker’s microscope inspection of the six epoxy resin slices gave maximum chipping values of 5.3, 4.9, 7.2, 4.6, 6.1 e 5.6 μm, con un massimo complessivo di 7.2 μm. S04 showed the best edge integrity, and S03 the largest chipping at 7.2 μm.
6. Conclusione
The good results obtained in this high-precision slicing trial of epoxy resin stemmed mainly from the combined effect of a purpose-built cutting machine, the cooling method, and correctly matched process parameters. Epoxy resin is a polymer material, and its machining behaviour depends on the resin formulation and cure state. During ring diamond wire cutting the material is acted on continuously by the abrasive grains, and cutting load, wire condition and process parameters together govern the quality of the slice.
Attrezzatura. An ESO-GM ring diamond wire cutting system was used. The machine provides good overall structural rigidity and running stability and gives reliable mechanical support for workpiece clamping and continuous wire travel. Coordinated control of the feed mechanism and wire running condition keeps the diamond wire on the programmed path throughout the cut.
Raffreddamento. È stato adottato il taglio a base d'acqua. Continuous grinding generates friction heat in the cutting zone, and localised temperature rise can affect the machining state of the material. Continuous water supply cools the contact area between the wire and the workpiece, carries away part of the cutting debris, and reduces the effect of localised heat accumulation on the material surface.
Parametri di processo. Velocità del filo, feed rate and other key parameters were matched to the properties of epoxy resin and to the target slice thickness. I parametri sono stati impostati per mantenere stabile il movimento del filo e la rimozione continua del materiale, avoiding feed rates high enough to raise localised cutting load, or a parameter mismatch that would degrade slice quality.
Complessivamente. Taken together with slice dimensional accuracy, thickness tolerance, rugosità superficiale (Ra) and cut-edge quality, the combination of the ESO-GM ring diamond wire machine, water-based cutting and appropriately matched process parameters provides stable material removal and effective slice quality control for epoxy resin.