Taglio di precisione in ferro duttile con anello di filo diamantato: 10 Dati di prova mm
Test dei campioni per un cliente europeo (Company R) · Processo di taglio con filo diamantato ad anello
Panoramica
This report documents precision slicing of ductile iron using a ring diamond wire cutting system. La valutazione copre la selezione di attrezzature e filo, la metodologia di taglio, i parametri di processo, e la conseguente uniformità di spessore, l'accuratezza dimensionale, surface finish and edge integrity of the sliced parts. Test results indicate that a large-format ring diamond wire machine, raffreddamento e lubrificazione a base di olio, e parametri di processo appropriati garantiscono un taglio stabile, high-precision slicing of ductile iron at production-representative section sizes.
1. Campione di prova
| Parametro | Valore |
|---|---|
| Materiale | Ductile iron (nodular cast iron) |
| Durezza | circa. 6–7 Mohs |
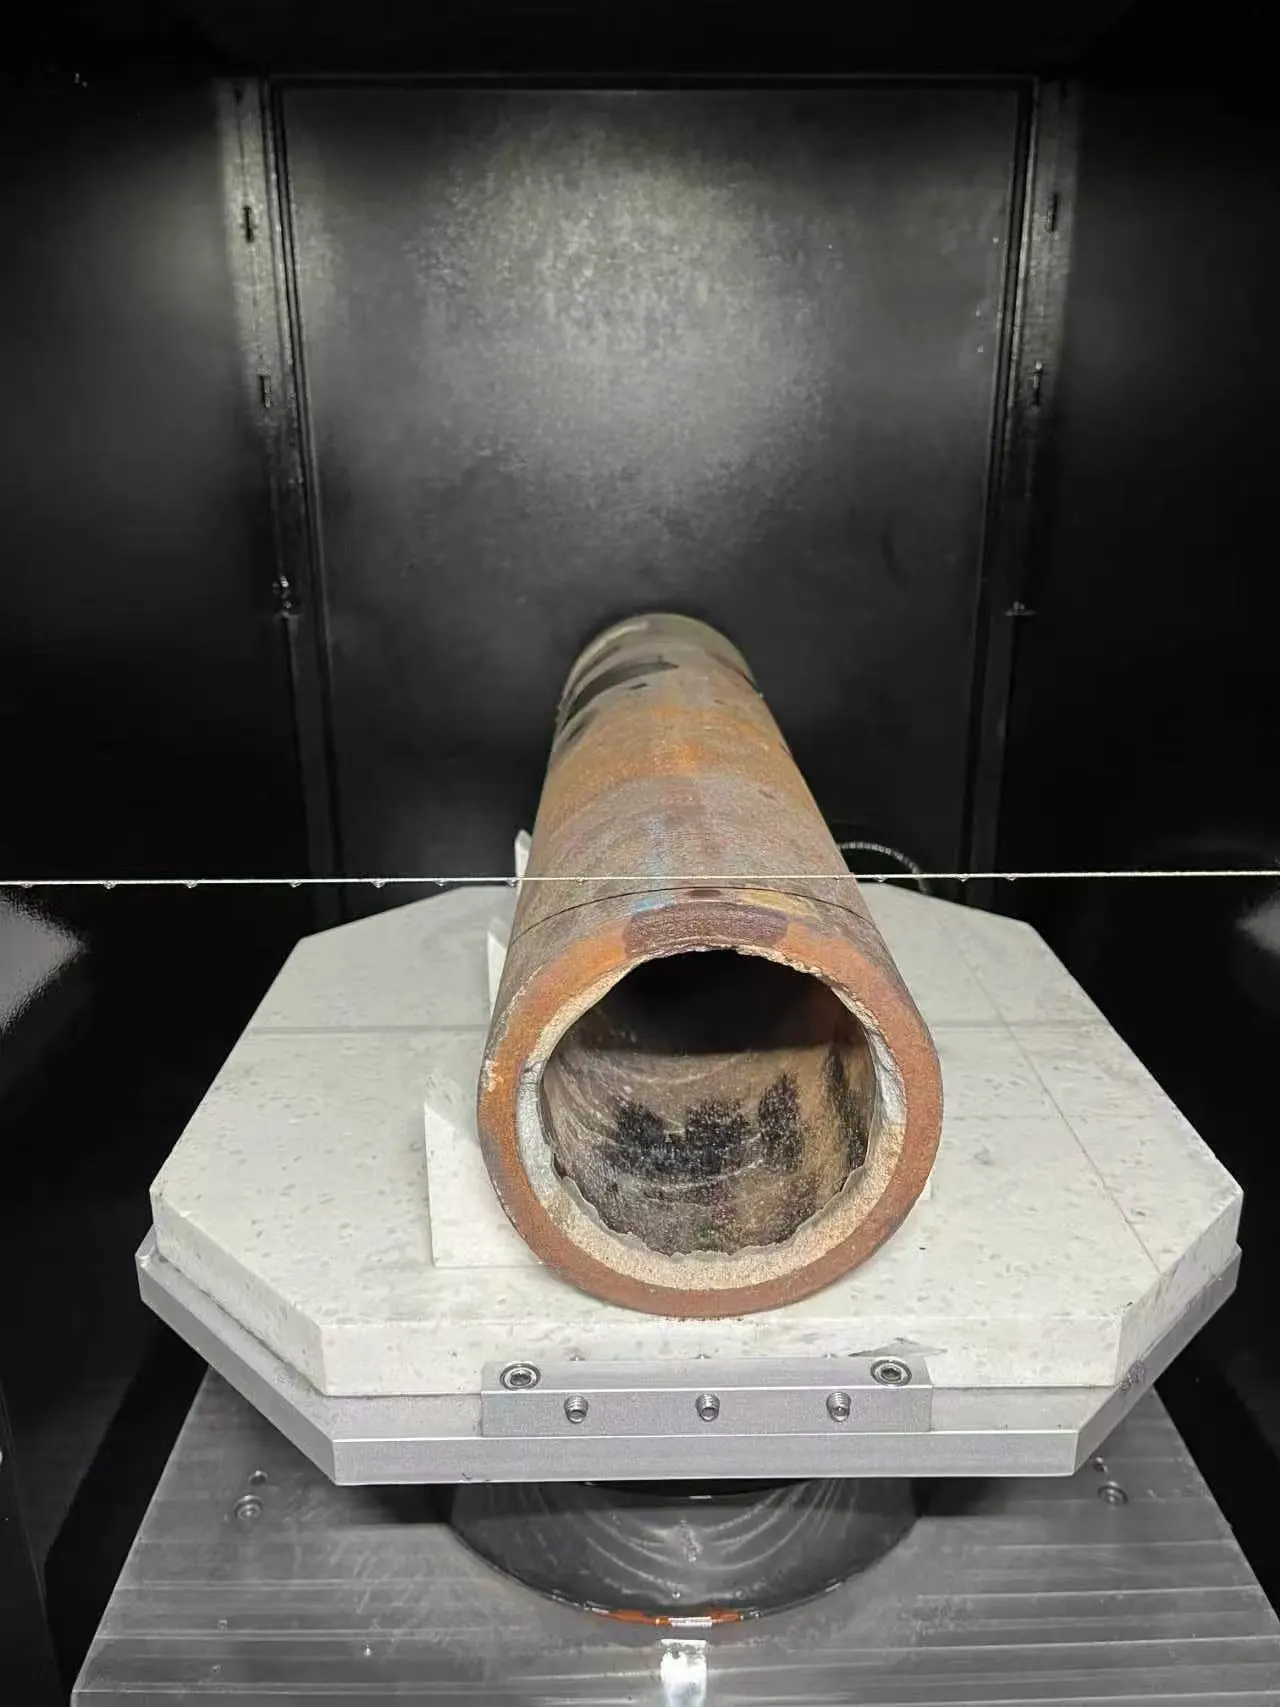
| Dimensioni del pezzo | 500.0 millimetro (L) × Ø120.0 mm |
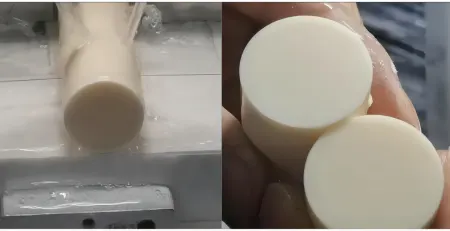
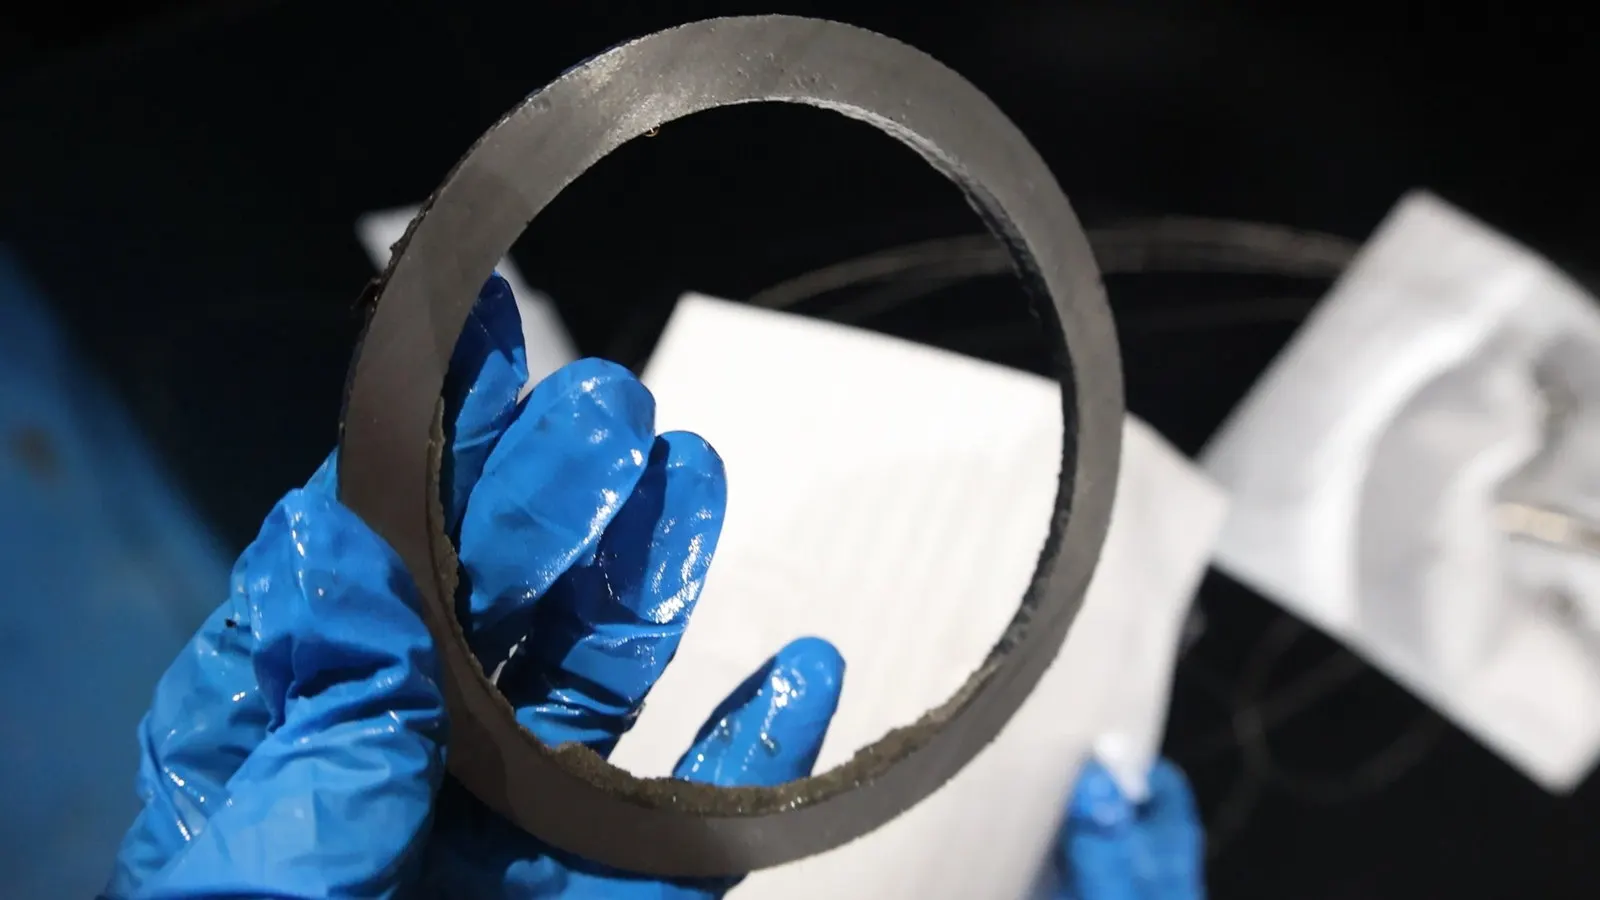
| Dimensioni obiettivo della fetta | 10.0 millimetro (L) × Ø120.0 mm |
Ductile iron combines relatively high strength with a degree of toughness. Its structure consists of a metal matrix with spheroidal graphite nodules, and the difference in machinability between the matrix and the graphite phase can produce local variation in cutting behaviour along the kerf.
2. Selezione di apparecchiature e filo
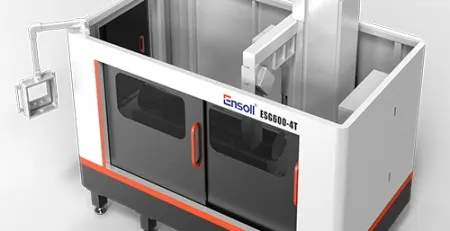
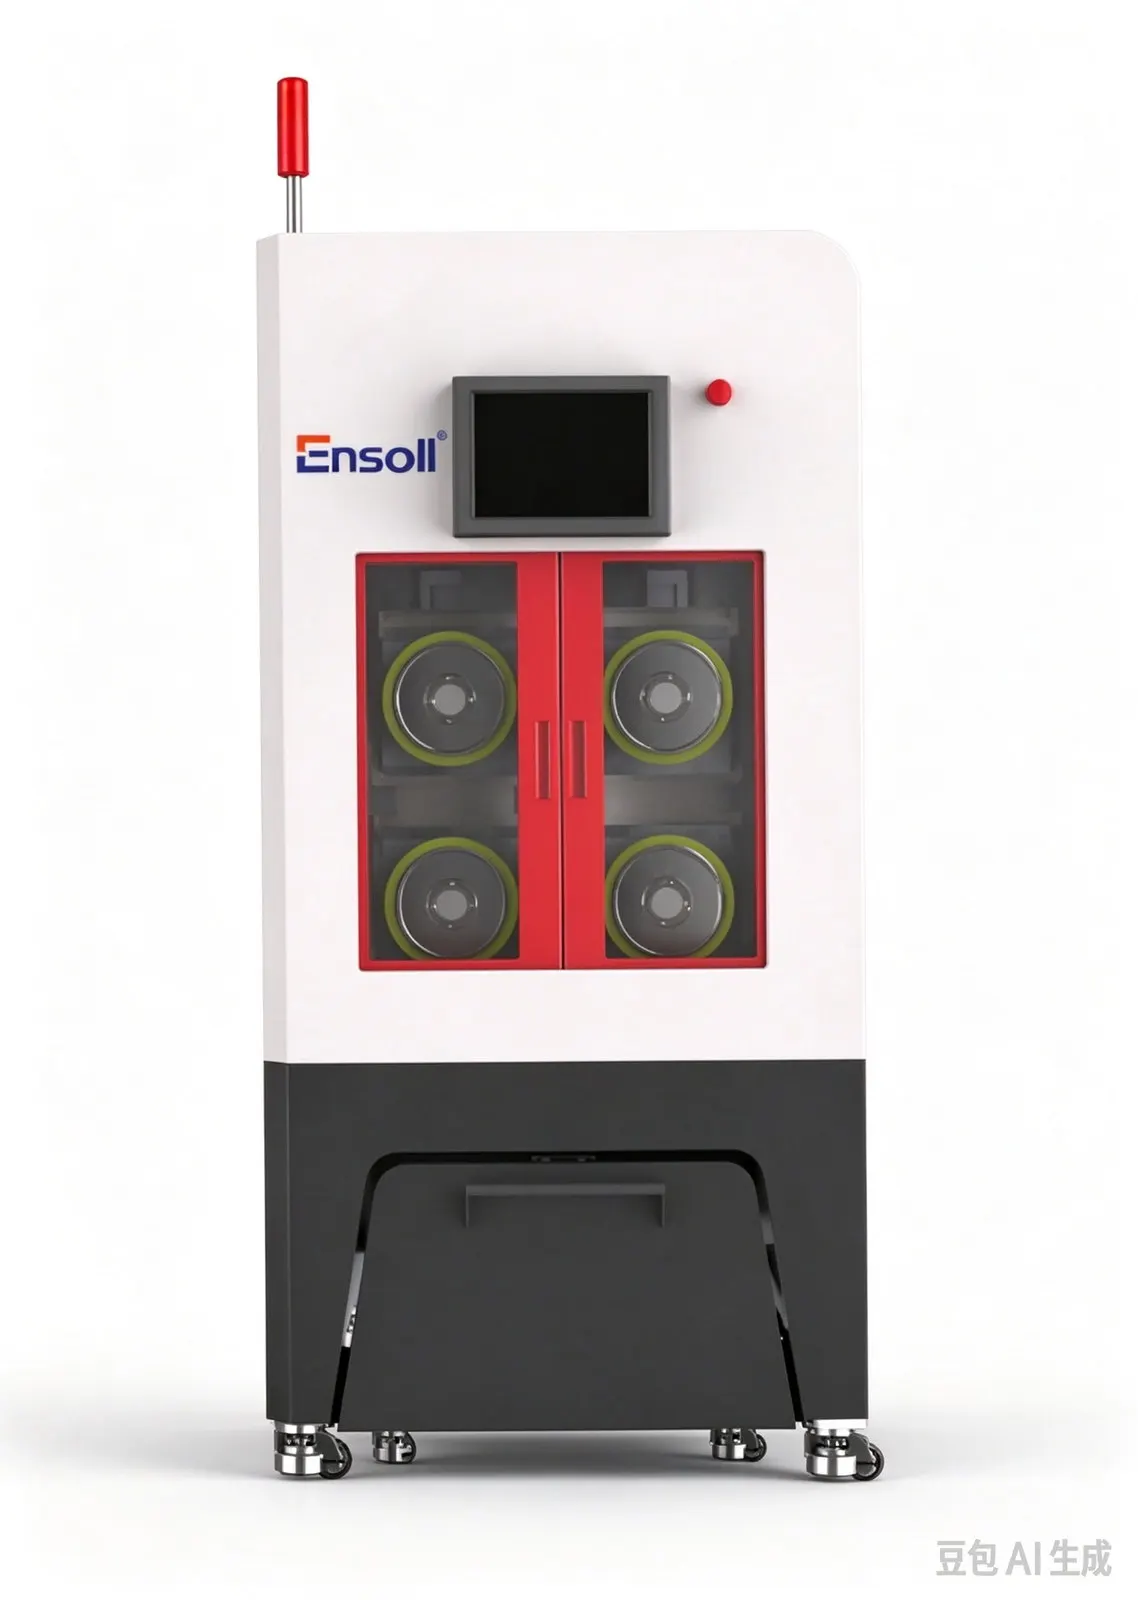
Attrezzatura: ESG400-4T. In view of the characteristics of ductile iron and the requirement to slice at a 10 mm di spessore, Ensoll selected the ESG400-4T ring diamond wire cutting system with a matched cutting feed. The machine maintains a stable wire trajectory and slice dimensional accuracy.
Refrigerante: taglio a base di olio. a. It continuously lubricates and cools the contact zone between the diamond wire and the ductile iron and carries away part of the heat and cutting debris generated during cutting, reducing the effect of friction-heat accumulation and debris build-up on the machining condition. Controlled oil supply helps maintain a stable cutting zone.
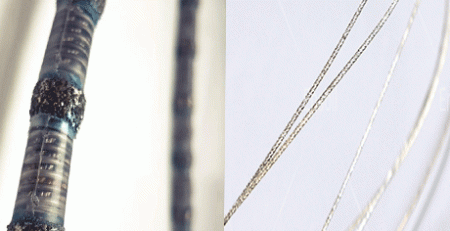
Filo: completamente placcato. È stato selezionato un filo diamantato completamente placcato, with the diamond abrasive grains bonded to the wire core by electroplating. The plated bond improves grain adhesion and distribution uniformity, così il filo mantiene una capacità di rettifica costante e un comportamento uniforme nella rimozione del materiale durante il taglio. Questo riduce l'estrazione dei grani e l'usura del filo, which matters for a metal workpiece of this section size.
3. Metodo di taglio e vantaggi delle attrezzature
Configurazione di taglio a portale. La struttura a portale fornisce elevata rigidità complessiva e stabilità di funzionamento, which reduces the effect of machine vibration and structural deformation on the wire trajectory and keeps the cut stable. This limits the influence of changes in cutting load on slice position and dimensional accuracy in the ductile iron. La macchina è dotata di un sistema di estrazione della nebbia che rimuove prontamente la nebbia generata durante il taglio.
Controllo intelligente della tensione. Il sistema regola la tensione del filo diamantato in tempo reale in base alle condizioni di taglio e supporta sia la modalità a tensione costante sia quella a tensione variabile, mantenendo il filo in funzionamento stabile. Il controllo della tensione ben bilanciato riduce le fluttuazioni nella traiettoria del filo e limita il carico locale irregolare e il rischio di rottura del filo causato da variazioni di tensione, reducing the occurrence of slice defects.
Memoria della rottura del filo. Se il filo diamantato si rompe o la macchina si ferma in modo anomalo, Il sistema registra automaticamente la posizione attuale di lavorazione e lo stato operativo associato. Dopo la sostituzione del filo, il taglio riprende dalla posizione registrata, reducing dimensional deviation and material loss from re-positioning and repeat machining. This improves the continuity of ductile iron slicing.
Large workpiece capacity and high-speed cutting. The ESG400-4T provides a large effective working envelope, accommodating ductile iron workpieces of substantial section size. The ring diamond wire runs in continuous circulation, and wire speed can reach three to four times that of conventional wire-cut machines, which raises material removal efficiency while keeping the cut stable.
4. Parametri di processo e metodo di raffreddamento
| Parametro | Valore |
|---|---|
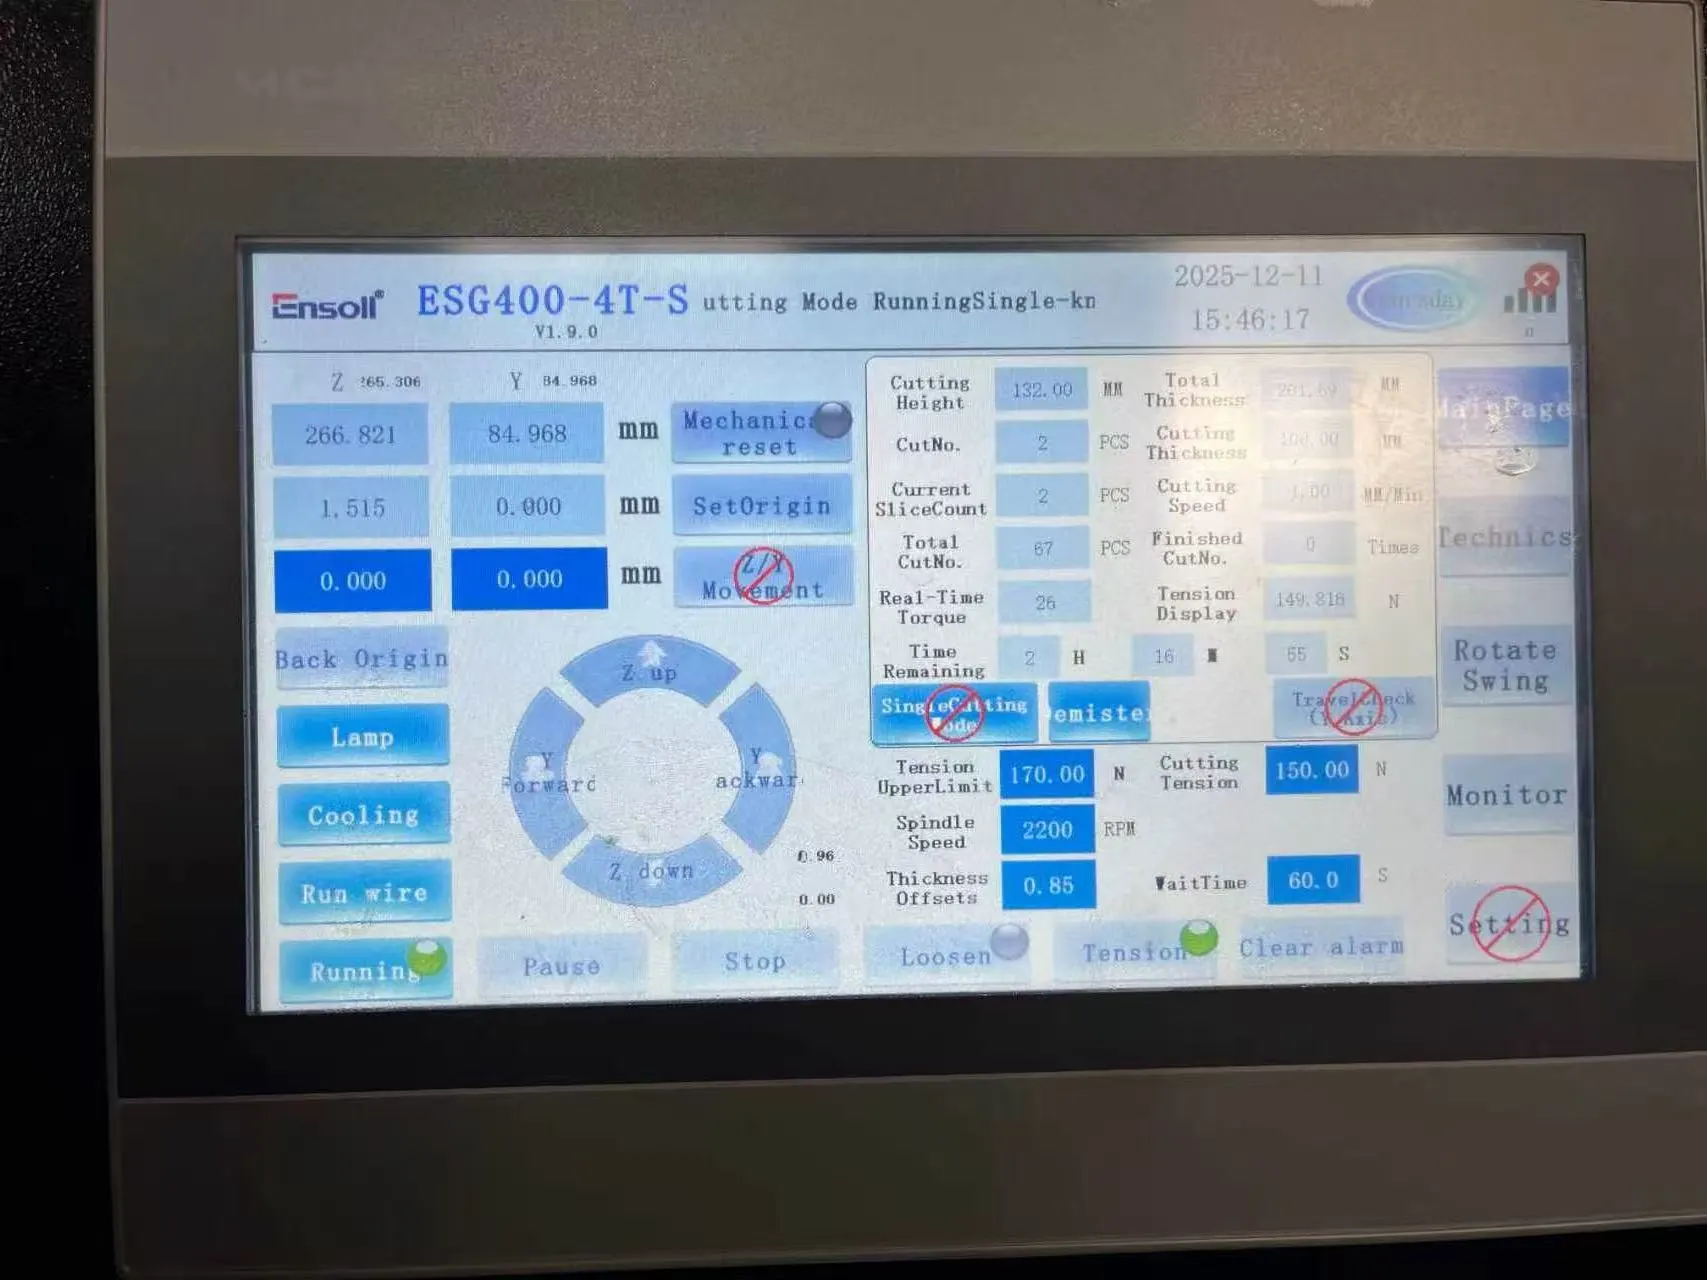
| Diametro del filo (millimetro) | 0.80 × 2600 |
| Velocità di percorrenza del filo (mm/min) | 1.5 |
| Larghezza di taglio (millimetro) | 120 |
| Tensione del filo (N) | 150 |
| Velocità del filo (m/s) | 32 |
| Tempo di piegamento del filo (s) | 60 |
5. Prestazioni di taglio e risultati
5.1 Dati del test TTV (Unità: millimetro)
Variazione dello spessore totale (TTV) è stato misurato utilizzando una griglia a nove punti, Metodo di misurazione dello spessore a doppia sonda su un banco a depressione. The measurement was applied to ductile iron slices produced by ring diamond wire cutting. Prima della misurazione lo strumento è stato termicamente stabilizzato e calibrato rispetto a un blocco standard di spessore. Lo spessore nominale della fetta era 10.000 millimetro.
| Campione | Letture dello spessore a nove punti | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 9.994, 9.997, 10.000 9.996, 10.001, 10.004 9.998, 10.005, 10.008 |
10.008 | 9.994 | 0.014 |
| S02 | 9.990, 9.994, 9.998 9.995, 10.000, 10.003 9.997, 10.004, 10.007 |
10.007 | 9.990 | 0.017 |
| S03 | 9.986, 9.991, 9.995 9.993, 9.998, 10.002 9.996, 10.003, 10.009 |
10.009 | 9.986 | 0.023 |
| S04 | 9.995, 9.998, 10.001 9.997, 10.002, 10.005 9.999, 10.006, 10.010 |
10.010 | 9.995 | 0.015 |
| S05 | 9.992, 9.996, 9.999 9.994, 10.000, 10.004 9.998, 10.005, 10.009 |
10.009 | 9.992 | 0.017 |
| S06 | 9.988, 9.993, 9.997 9.994, 9.999, 10.003 9.996, 10.004, 10.008 |
10.008 | 9.988 | 0.020 |
Valutazione. Nine-point grid measurement was applied to six ductile iron slices. I valori di TTV erano 0.014, 0.017, 0.023, 0.015, 0.017 e 0.020 millimetro, con uno spessore compreso tra 0,014 e 0,023 mm nell'intero lotto, con un TTV medio di circa 0.018 mm on a 10.000 spessore nominale di mm. The results confirm good thickness uniformity when slicing a metal workpiece of this section size.
5.2 Dati sulla tolleranza dello spessore (Unità: millimetro)
La tolleranza dello spessore è stata ricavata dai dati di spessore a nove punti, utilizzando 10.000 mm come spessore nominale. La deviazione positiva e negativa dello spessore è stata calcolata per ciascuna posizione di misurazione e i risultati di tutti e sei i campioni sono stati aggregati. La massima deviazione positiva, È stata determinata la massima deviazione negativa e l'intervallo complessivo delle deviazioni per valutare la coerenza dello spessore.
| Campione | Spessore medio | Deviazione dello spessore |
|---|---|---|
| S01 | 10.000 | 0.000 |
| S02 | 9.999 | −0,001 |
| S03 | 9.997 | −0,003 |
| S04 | 10.001 | +0.001 |
| S05 | 10.000 | 0.000 |
| S06 | 9.998 | −0,002 |
| Deviazione positiva massima | — | +0.010 millimetro |
| Deviazione negativa massima | — | −0,014 mm |
| Banda di tolleranza dello spessore | — | ±0,012 mm |
Valutazione. Rispetto a uno spessore nominale di 10.000 millimetro, the six slices showed mean thicknesses of 9.997–10.001 mm, con la media del lotto vicina al nominale. Su tutti i punti di misurazione la deviazione dello spessore variava da −0,014 mm a +0.010 millimetro, con una deviazione assoluta massima di 0.014 millimetro.
5.3 Dati di rugosità superficiale Ra (Unità: μm)
Rugosità superficiale (Ra) was measured by stylus profilometry on the ductile iron slices after ring diamond wire cutting. Sono state prese posizioni rappresentative di misura al centro e su entrambi i lati lungo la faccia finale di taglio, i dati del profilo superficiale sono stati acquisiti con un profilometro a stilo, e il parametro di rugosità Ra è stato registrato in ogni posizione.
| Campione | Centro | Metà sinistra | Metà a destra | Ra medio |
|---|---|---|---|---|
| S01 | 1.12 | 1.18 | 1.15 | 1.15 |
| S02 | 1.05 | 1.11 | 1.08 | 1.08 |
| S03 | 1.28 | 1.35 | 1.31 | 1.31 |
| S04 | 0.98 | 1.04 | 1.01 | 1.01 |
| S05 | 1.16 | 1.22 | 1.19 | 1.19 |
| S06 | 1.09 | 1.15 | 1.12 | 1.12 |
Valutazione. La media Ra dei sei campioni variava da 1.01 A 1.31 μm, con tutte le letture individuali comprese tra 0.98 e 1.35 μm. The spread across measurement positions on each slice is modest, indicating a consistent surface finish along the cut face on a metal workpiece of this size.
5.4 Edge Condition Data (Unità: μm)
Edge defects were quantified by optical imaging on a toolmaker’s microscope. I bordi del campione sono stati puliti prima della misurazione e la scala di ingrandimento e misura dello strumento sono stati calibrati. Il bordo della fetta è stato poi ispezionato al microscopio, identifiable edge defects were located and measured at four points per sample, e il valore massimo è stato mantenuto.
| Campione | Punto 1 | Punto 2 | Punto 3 | Punto 4 | Max. edge defect |
|---|---|---|---|---|---|
| S01 | 5.2 | 6.1 | 5.7 | 6.5 | 6.5 |
| S02 | 4.8 | 5.5 | 6.0 | 5.2 | 6.0 |
| S03 | 7.1 | 8.3 | 9.2 | 8.0 | 9.2 |
| S04 | 4.3 | 5.0 | 5.6 | 4.8 | 5.6 |
| S05 | 6.0 | 6.8 | 7.4 | 6.5 | 7.4 |
| S06 | 5.4 | 6.2 | 6.8 | 5.9 | 6.8 |
Valutazione. Toolmaker’s microscope inspection of the six ductile iron slices gave maximum edge defect values of 6.5, 6.0, 9.2, 5.6, 7.4 e 6.8 μm, con un massimo complessivo di 9.2 μm. S04 showed the best edge integrity and S03 the largest defect at 9.2 μm.
6. Conclusione
The good results obtained in this high-precision slicing trial of ductile iron stemmed mainly from the combined effect of a purpose-built cutting machine, il metodo di raffreddamento e lubrificazione, e parametri di processo correttamente abbinati. Ductile iron has relatively high strength and a degree of toughness, and its structure consists of a metal matrix with spheroidal graphite. During ring diamond wire cutting, the difference between the matrix and the graphite phase can cause local variation in cutting behaviour, which places particular demands on machine rigidity and parameter matching.
Attrezzatura. An ESG400-4T ring diamond wire cutting system was used. The machine provides a large effective working envelope for larger workpieces and a high-rigidity structure that reduces the effect of vibration and structural deformation on the wire trajectory. The ring diamond wire runs in continuous circulation at speeds well above conventional wire-cut machines, which raises removal efficiency without sacrificing cut stability.
Cooling and lubrication. È stato utilizzato olio da taglio come mezzo di raffreddamento e lubrificazione. It continuously lubricates and cools the wire–workpiece contact zone, reduces friction at the cutting interface, and carries away part of the cutting heat and debris, improving conditions in the cutting zone. For a material with the strength and toughness of ductile iron, effective lubrication is essential to consistent surface finish.
Parametri di processo. Velocità del filo, feed rate and other key parameters were matched to the properties of ductile iron and to the 10 mm slice requirement. Coordinating wire speed with workpiece feed keeps material removal steady and avoids localised increases in cutting load from excessive feed, or unstable cutting from mismatched parameters.
Complessivamente. Considerati insieme con la precisione dimensionale della fetta, rugosità superficiale (Ra) and edge quality, the combination of the ESG400-4T ring diamond wire machine, raffreddamento e lubrificazione a base di olio, and appropriately matched cutting parameters achieves a well-matched process for ductile iron. The results support ring diamond wire cutting as a practical route for precision slicing of ductile iron at this section size.