Taglio di Precisione dei Pannelli Solari Fotovoltaici con Filo di Diamante a Loop: 10 Dati di prova mm
Test dei campioni per un cliente europeo (Company N) · Processo di taglio con filo diamantato ad anello
Panoramica
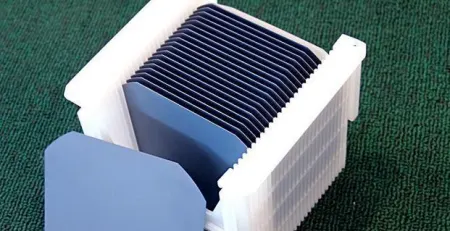
This report documents the precision slicing of solar photovoltaic (PV) panels using a ring diamond wire cutting system. La valutazione copre la selezione di attrezzature e filo, la metodologia di taglio, i parametri di processo, and the resulting dimensional accuracy, qualità della superficie, and edge integrity of the sliced wafers. Test results indicate that the combination of a gantry-type ring diamond wire machine, water-based cooling, and appropriately matched process parameters delivers stable, high-precision straight slicing of PV panel stock.
1. Campione di prova
| Parametro | Valore |
|---|---|
| Materiale | Solar photovoltaic (PV) panel |
| Durezza | circa. 4–5 Mohs |
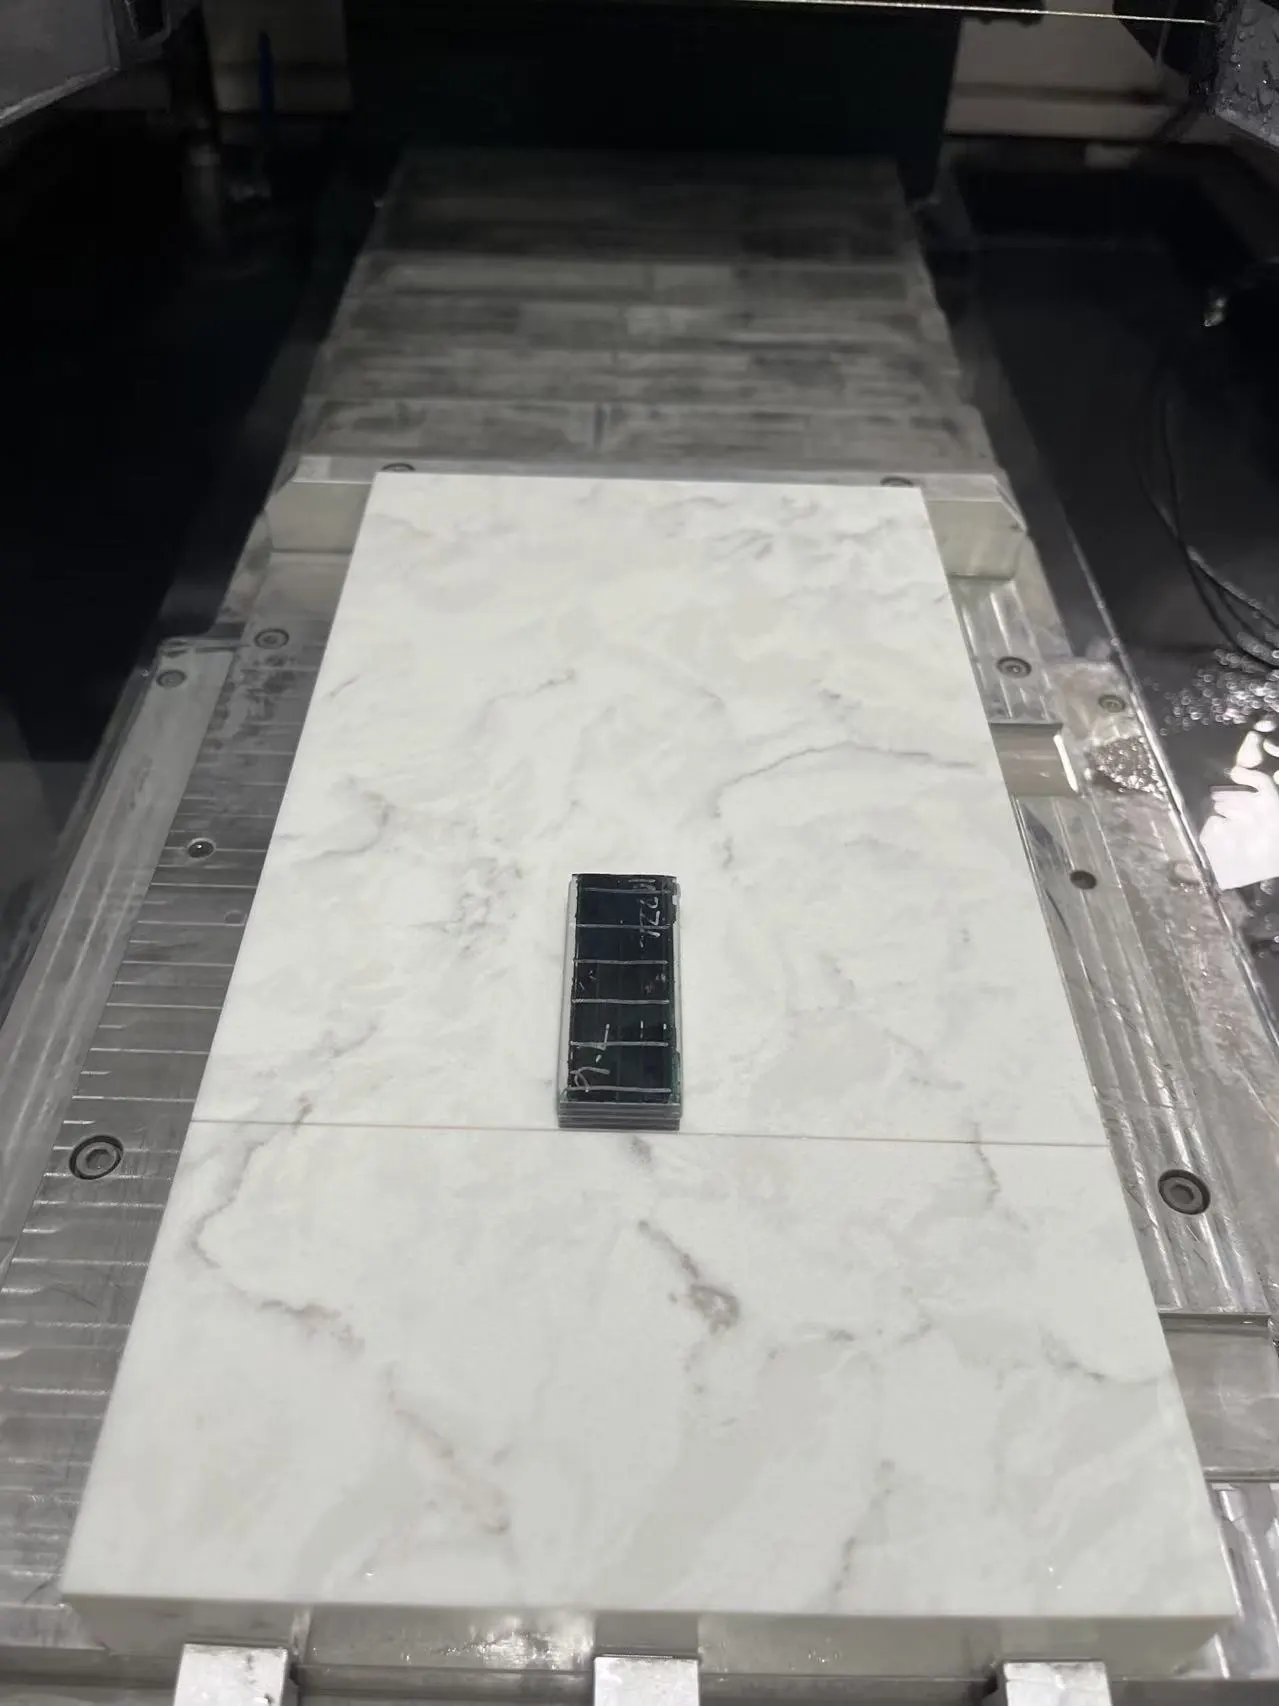
| Dimensioni del pezzo | 55 mm × 20 mm × 10 millimetro |
| Spessore obiettivo del taglio | 10 millimetro |
2. Selezione di apparecchiature e filo
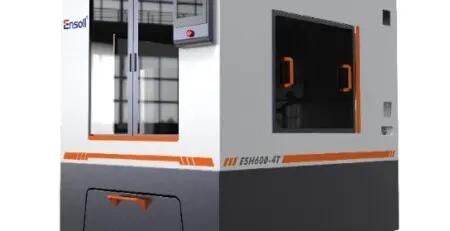
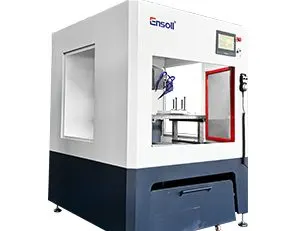
Attrezzatura: ESO-GM. Given the material characteristics of solar PV panels and the requirement for high-precision straight cutting at a 10 mm slice thickness, Ensoll ha selezionato il sistema di taglio a filo diamantato ad anello di tipo portale ESO-GM. La configurazione a portale mantiene la stabilità operativa e la precisione della traiettoria durante il taglio, riducendo l'influenza delle vibrazioni della macchina e delle fluttuazioni del carico di taglio sulla qualità delle fette.
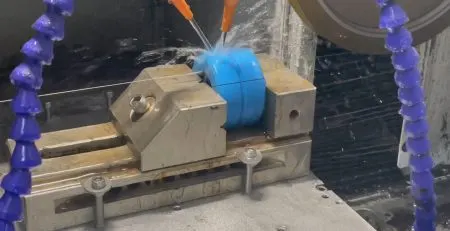
Refrigerante: taglio a base d'acqua. L'acqua viene utilizzata come mezzo di raffreddamento. Raffredda la zona di contatto tra il filo diamantato e il pannello fotovoltaico e porta via parte del calore e dei detriti generati durante il taglio. Ciò limita l'accumulo localizzato di calore e la ritenzione dei detriti, riduce le fluttuazioni del carico di taglio, e aiuta a sopprimere scheggiature, micro-fessurazioni, e deviazioni dimensionali.
Filo: completamente placcato. È stato selezionato un filo diamantato completamente placcato. La costruzione placcata migliora la resistenza dell'adesione tra i grani abrasivi diamantati e il nucleo del filo e fornisce una distribuzione dei grani più uniforme. Questo mantiene un tasso di rimozione del materiale continuo e stabile, riduce l'estrazione dei grani e l'usura del filo, e contribuisce a una minore scheggiatura, micro-fessurazioni, e alla variazione dimensionale nei pannelli PV tagliati.
3. Metodo di taglio e vantaggi delle attrezzature
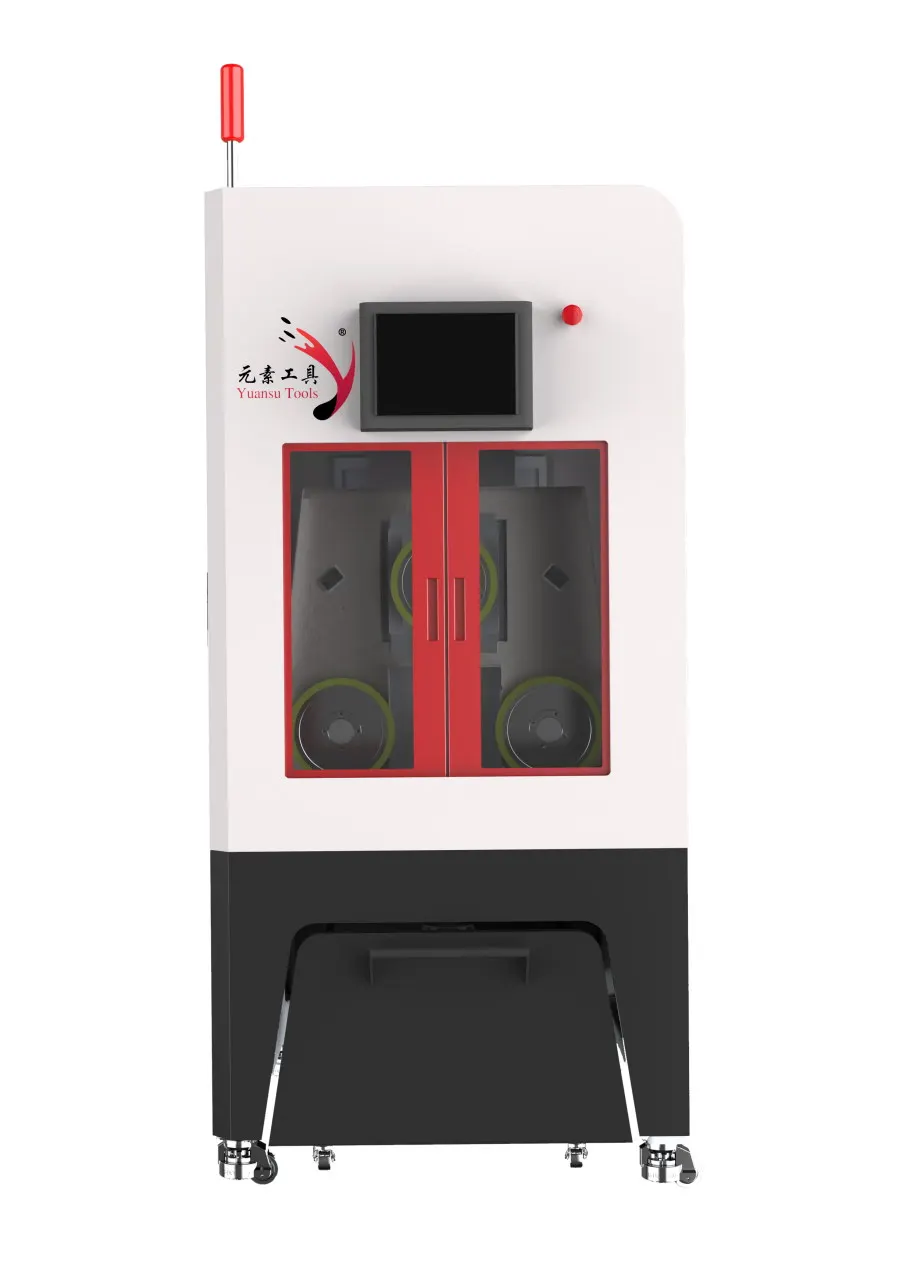
Configurazione di taglio a portale. La struttura a portale fornisce elevata rigidità complessiva e stabilità di funzionamento. Il movimento verticale dall'alto verso il basso aiuta a mantenere una traiettoria del filo stabile e riduce l'effetto delle vibrazioni della macchina e degli errori di movimento sulla posizione del taglio e sulla precisione dimensionale. La macchina è dotata di un sistema di estrazione della nebbia che rimuove prontamente nebbia e detriti generati durante il taglio.
Controllo intelligente della tensione. Il sistema regola la tensione del filo diamantato in tempo reale in base alle condizioni di taglio e supporta sia la modalità a tensione costante sia quella a tensione variabile. Questo mantiene il filo in funzione in modo stabile, riduce la deviazione della traiettoria e la rottura del filo causate dalle fluttuazioni della tensione, e limita le fluttuazioni localizzate del carico di taglio attribuibili a un movimento del filo instabile — tutti fattori che contribuiscono a un migliore controllo della qualità della fetta.
Memoria della rottura del filo. Se il filo diamantato si rompe o la macchina si ferma in modo anomalo, Il sistema registra automaticamente la posizione attuale di lavorazione e lo stato operativo associato. Dopo la sostituzione del filo, Il taglio può riprendere dalla posizione registrata. Questo riduce l'errore di riposizionamento e il suo effetto sulla traiettoria e sulla precisione dimensionale, riduce la perdita di materiale e la variazione di qualità dovuta alla lavorazione ripetuta, e migliora la resa.
Telaio in ghisa monopezzo ad alta rigidità. Il telaio in ghisa monopezzo aumenta la rigidità complessiva e la resistenza alle vibrazioni, riducendo le vibrazioni strutturali e le deformazioni durante il funzionamento e il loro effetto sulla traiettoria del filo, damping anche le fluttuazioni della forza di taglio. La struttura meccanica stabile aiuta a prevenire un carico locale irregolare del pannello fotovoltaico durante il taglio.
4. Parametri di processo e metodo di raffreddamento
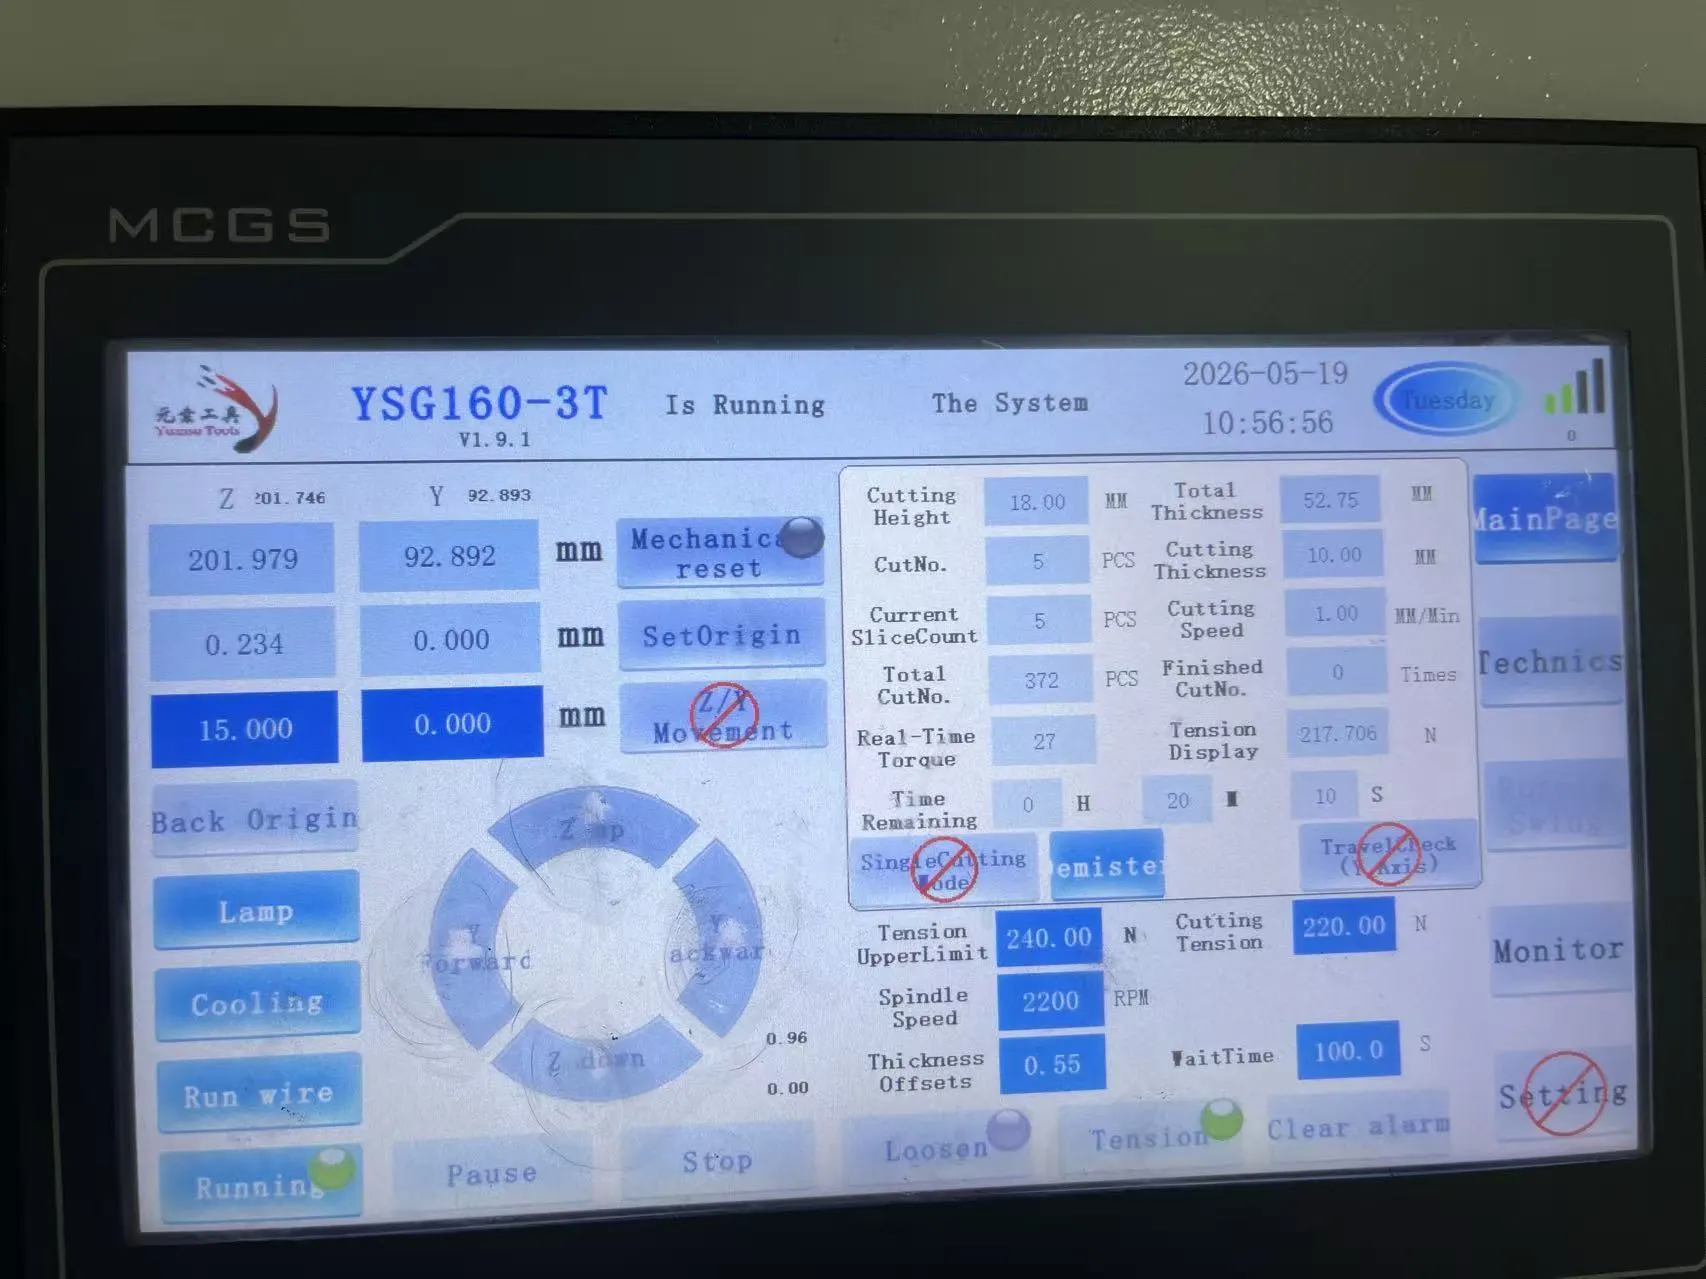
| Parametro | Valore |
|---|---|
| Diametro del filo (millimetro) | 0.50 × 1930 |
| Velocità di percorrenza del filo (mm/min) | 20 |
| Larghezza di taglio (millimetro) | 20 |
| Tensione del filo (N) | 220 |
| Velocità del filo (m/s) | 26 |
| Tempo di piegamento del filo (s) | 100 |
| Carico di taglio (N·m) | 27 |
5. Prestazioni di taglio e risultati
5.1 Dati del test TTV (Unità: millimetro)
Variazione dello spessore totale (TTV) è stato misurato utilizzando una griglia a nove punti, Metodo di misurazione dello spessore a doppia sonda su un banco a depressione. La misurazione è stata applicata ai wafer dei pannelli fotovoltaici prodotti mediante taglio con filo diamantato ad anello. Lo spessore nominale del campione era 10.000 millimetro.
| Campione | Letture dello spessore a nove punti | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 9.904, 9.906, 9.908 9.907, 9.909, 9.910 9.908, 9.909, 9.911 |
9.911 | 9.904 | 0.007 |
| S02 | 9.917, 9.919, 9.920 9.918, 9.921, 9.922 9.919, 9.920, 9.923 |
9.923 | 9.917 | 0.006 |
| S03 | 9.932, 9.934, 9.935 9.934, 9.936, 9.937 9.935, 9.936, 9.939 |
9.939 | 9.932 | 0.007 |
| S04 | 9.929, 9.931, 9.932 9.931, 9.934, 9.935 9.932, 9.934, 9.937 |
9.937 | 9.929 | 0.008 |
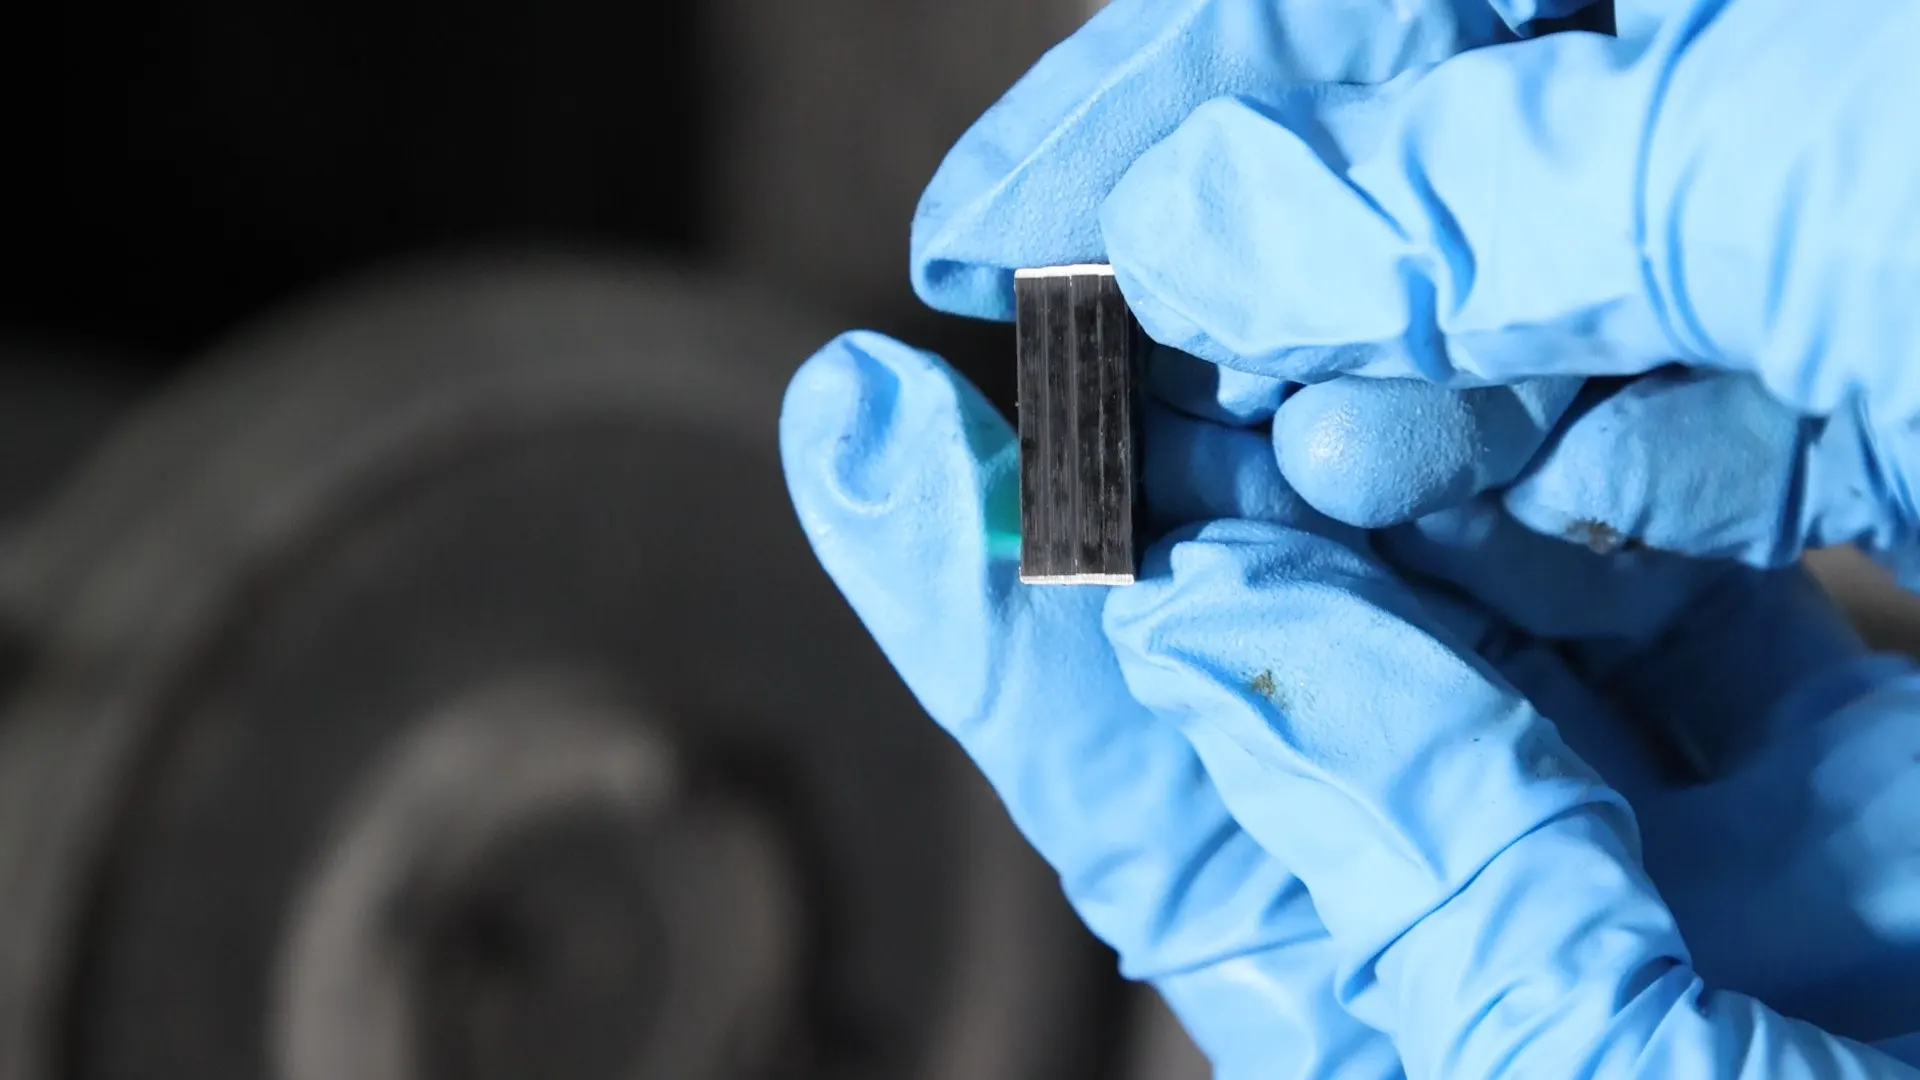
Valutazione. Sui quattro pannelli fotovoltaici, gli spessori misurati rientravano in 9,904–9,911 mm (S01), 9.917–9,923 mm (S02), 9.932–9,939 mm (S03), e 9,929–9,937 mm (S04). I valori di TTV variavano da 0.006 mm to 0.008 millimetro, confermando che il processo con filo diamantato ad anello mantiene la variazione totale dello spessore all'interno di un intervallo ristretto su tutti e quattro i campioni.
5.2 Dati sulla tolleranza dello spessore (Unità: millimetro)
La tolleranza dello spessore è stata misurata utilizzando lo stesso metodo a griglia a nove punti, con 10.000 mm presi come spessore nominale del wafer del pannello fotovoltaico. La deviazione di ciascun punto misurato dal nominale è stata calcolata, e la deviazione positiva massima, deviazione negativa massima, e l'intervallo complessivo di deviazione dello spessore è stato determinato al fine di valutare la coerenza dello spessore dei wafer tagliati.
| Campione | Spessore medio | Deviazione dello spessore |
|---|---|---|
| S01 | 9.908 | −0,092 |
| S02 | 9.920 | −0,080 |
| S03 | 9.935 | −0,065 |
| S04 | 9.933 | −0,067 |
| Deviazione positiva massima | — | −0,065 mm |
| Deviazione negativa massima | — | −0,092 mm |
| Banda di tolleranza dello spessore | — | ±0,014 mm |
Valutazione. Rispetto a uno spessore nominale di 10.000 millimetro, i quattro pannelli fotovoltaici hanno mostrato spessori medi compresi tra 9,908 e 9,935 mm e deviazioni di spessore da −0,092 a −0,065 mm, tutte sul lato negativo. S01 ha mostrato la deviazione maggiore e S03 la minore. La banda di tolleranza complessiva dello spessore era ±0,014 mm, indicando una buona ripetibilità dello spessore delle fette in tutto il lotto.
5.3 Dati di rugosità superficiale Ra (Unità: μm)
Rugosità superficiale (Ra) è stata misurata mediante profilometria a stilo su wafer dei pannelli fotovoltaici dopo il taglio con filo diamantato ad anello. Tre posizioni rappresentative — centro, centro-sinistra, e centro-destra — sono state profilate lungo la faccia del taglio, e il parametro di rugosità superficiale Ra è stato registrato in ciascuna posizione.
| Campione | Ra-1 | Ra-2 | Ra-3 | Ra medio |
|---|---|---|---|---|
| S01 | 0.72 | 0.81 | 0.76 | 0.76 |
| S02 | 0.65 | 0.71 | 0.68 | 0.68 |
| S03 | 0.58 | 0.64 | 0.61 | 0.61 |
| S04 | 0.69 | 0.77 | 0.73 | 0.73 |
Valutazione. Ra medio sui quattro campioni variava da 0.61 μm to 0.76 μm, con tutte le letture individuali comprese tra 0.58 μm e 0.81 μm. The consistency of Ra across the three measurement positions on each wafer indicates a uniform surface finish along the cut face, which is characteristic of stable single-direction ring wire cutting.
5.4 Dati sulla scheggiatura dei bordi (Unità: μm)
La scheggiatura dei bordi è stata quantificata tramite immagini ottiche su un microscopio di utensili. Lo spessore nominale del campione era 10 millimetro. I bordi del campione sono stati puliti prima della misura, e lo scheggiamento del bordo tagliato è stato misurato in quattro posizioni per campione, con il valore massimo di scheggiamento registrato.
| Campione | Posizione 1 | Posizione 2 | Posizione 3 | Posizione 4 | Max. scheggiature |
|---|---|---|---|---|---|
| S01 | 8.2 | 9.6 | 10.4 | 11.1 | 11.1 |
| S02 | 6.4 | 7.2 | 8.1 | 7.5 | 8.1 |
| S03 | 5.1 | 6.3 | 5.8 | 7.0 | 7.0 |
| S04 | 6.8 | 8.5 | 7.6 | 9.2 | 9.2 |
Valutazione. Ispezione del bordo a quattro punti dei quattro wafer del pannello fotovoltaico (S01–S04) ha dato valori massimi di scheggiamento di 11.1, 8.1, 7.0, e 9.2 μm rispettivamente, con tutti i punti di misura compresi tra 5,1–11,1 μm. S03 ha mostrato il massimo scheggiamento più piccolo (7.0 μm). I risultati indicano che l'integrità del bordo è mantenuta entro un intervallo ristretto per tutto il lotto.
6. Conclusione
Il controllo del processo applicato in questa prova di taglio ad alta precisione dei pannelli fotovoltaici solari si è concentrato su tre elementi: una macchina da taglio abbinata allo scopo, water-based cooling, e parametri di taglio correttamente abbinati. Il materiale dei pannelli fotovoltaici pone specifiche esigenze sulla stabilità di funzionamento della macchina, sulla traiettoria di taglio, e sul controllo dimensionale della fetta, e genera stress localizzati durante il taglio che devono essere gestiti per preservare la qualità del bordo.
Attrezzatura. È stato utilizzato un sistema di taglio a filo diamantato ad anello ESO-GM con struttura di taglio a portale. La configurazione a portale offre un'elevata rigidità complessiva e stabilità di funzionamento, fornendo al filo diamantato una base meccanica affidabile per il movimento continuo e il controllo della traiettoria. Il movimento stabile della macchina è un prerequisito per uno spessore di fetta e una qualità della superficie costanti.
Raffreddamento. È stato adottato il taglio a base d'acqua. Durante il taglio il filo diamantato rimane in contatto continuo con il pezzo e rimuove materiale per abrasione, generando calore e detriti nella zona di taglio. Il raffreddamento ad acqua limita l'aumento localizzato della temperatura, allontana parte dei detriti, e aiuta a sopprimere danni termici e scheggiature al bordo tagliato.
Parametri di processo. Velocità del filo, velocità di avanzamento, e altri parametri chiave sono stati adeguati ai requisiti di lavorazione del materiale dei pannelli fotovoltaici e allo spessore del taglio desiderato. Le impostazioni dei parametri sono state scelte per mantenere un movimento stabile del filo e una rimozione continua del materiale, evitando velocità di avanzamento eccessive che aumenterebbero il carico di taglio e comprometterebbero la finitura superficiale e la qualità dei bordi.
Complessivamente. Presi insieme — precisione dimensionale del taglio, thickness tolerance, rugosità superficiale (Ra), e qualità del bordo del taglio — l'uso coordinato di una macchina da taglio a portale appositamente costruita, water-based cooling, e parametri di processo appropriati forniscono un controllo efficace del taglio dritto ad alta precisione dei pannelli solari fotovoltaici. Questa combinazione di processi migliora la coerenza dimensionale, la finitura superficiale, e l'integrità del bordo delle fette di pannelli FV, e offre una via affidabile per il taglio di precisione del materiale fotovoltaico.