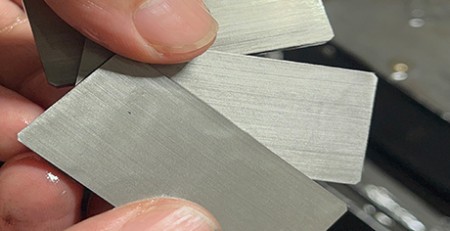
Affettatura di precisione del vetro ottico con loop a filo diamantato: 30.5 Dati di test del bastone mm
Astratto: This application report covers a high-precision straight-slicing test on optical glass
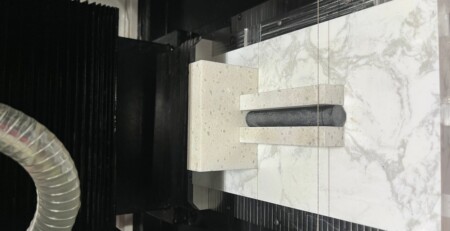
supplied by a European customer. The workpiece was a rod of 30.5 mm diameter, cut into sections 15 mm long on an
ESO-GM gantry diamond wire loop cutting machine, with cutting oil as the cooling medium and a fully coated diamond
filo. Measured results across three sections: variazione dello spessore totale (TTV) 0.003-0.008 millimetro, thickness tolerance
±0.141 mm against a 15.000 mm nominal, surface roughness Ra 0.58-1.06 μm, and maximum edge chipping
4.9-6.2 μm. Matching machine structure, the oil cutting method, wire selection and process parameters to the
brittle behaviour of optical glass kept material removal stable and held section dimensional accuracy and cut-surface
quality inside a workable band.
Punti Chiave
- Optical glass is hard and brittle with low fracture toughness, so the failure modes in wire slicing are chipping,
micro-cricche, end-face damage and thickness scatter — not tool wear. - A rod of 30.5 mm diameter was sliced into 15 mm sections on an ESO-GM gantry diamond wire loop machine, con
olio da taglio, a fully coated 0.35 x 1880 filo mm, 10 mm/min wire travel, 140 N tension and 24 velocità del filo m/s. - TTV across the three sections came in at 0.003-0.008 millimetro, so thickness variation stayed under 8 μm on a 15 millimetro
section. - Average Ra ran 0.58-1.06 μm and maximum chipping 4.9-6.2 μm, which points to a stable cutting state and
good edge integrity. - All three sections measured thick rather than thin, dalle +0.059 A +0.141 millimetro. That is a systematic offset, and it
is easier to take out with dimensional compensation than by touching the process.
Sample test for a European customer | Diamond wire loop cutting process
Overview of the Optical Glass Precision Slicing Test
This test was run on optical glass supplied by a European customer, with high-precision straight slicing as the
requisito principale. Il vetro ottico si colloca saldamente nella famiglia dei materiali duri, fragili: la durezza è abbastanza alta, la fragilità è
pronunciata e la tenacità alla frattura è bassa. Una volta che i grani di diamante iniziano ad abrasivere continuamente, il scarso controllo del
carico di taglio o della temperatura nella zona di taglio concentra lo stress all'interno del materiale, ed è da lì che
scheggiature, micro-cricche, provengono i danni alla faccia terminale e le deviazioni dimensionali della sezione. Il lavoro quindi ha considerato
struttura della macchina, metodo di taglio, scelta del filo e parametri di processo come un unico insieme, così la slicing è rimasta stabile e
le dimensioni della sezione e la qualità della superficie tagliata potevano essere mantenute nei limiti richiesti per
taglio ottico del vetro.
Poiché il vetro ottico richiede precisione dimensionale, qualità della faccia terminale e integrità del bordo allo stesso tempo, Ensoll
è stato applicato un processo a filo di diamante abbinato a queste caratteristiche. On the machine side the choice fell on a
dedicated gantry diamond wire loop cutting machine. Its rigidity and running stability give the workpiece a firm
clamping base and hold the wire on a steady path, which cuts down the effect of machine vibration and motion error on
the cutting trajectory and on section dimensions. On the consumable side, a diamond wire matched to optical glass
keeps the grains removing material at a steady rate, so a change in wire condition does not turn into a change in
section quality. For cooling and lubrication, cutting oil was used: it improves lubrication and heat dissipation at
the contact zone between wire and glass, lowers friction and heat build-up through the cut, and reduces what a local
temperature rise does to the cut face. On top of that, wire running speed and feed rate were set against the
properties of the material and the target section length, keeping the cutting load inside a suitable band and avoiding
the local overload and edge breakage that an aggressive feed produces. Macchina, filo, oil cutting and parameters
matched as one set kept the process stable and brought section dimensional accuracy, coerenza dello spessore,
cut-surface quality and edge integrity under control — a workable process basis for high-precision straight
slicing of optical glass. The same parameter logic applied to flat work is set out in our
BG38 glass sheet slicing test.
1. Test Object: Basic Information
- Materiale: vetro ottico
- Durezza: circa MH 6 A 7
- Dimensioni del pezzo: diametro 30.5 millimetro
- Cut dimensions: 15 millimetro (L) x 30.5 millimetro (φ)
2. Selezione di macchina e filo
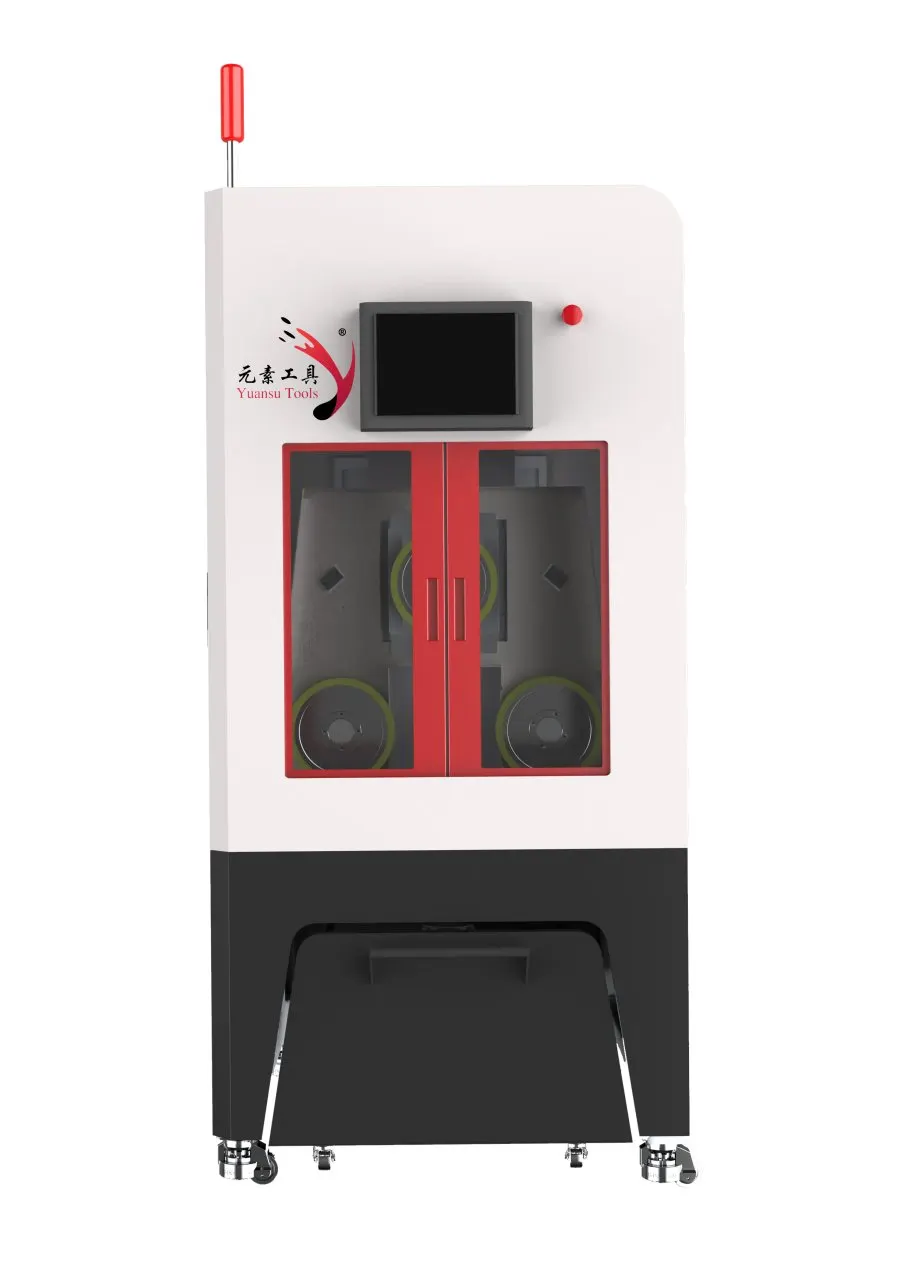
Machine type: ESO-GM. Given the brittle behaviour of optical glass and the high-precision straight
slicing requirement, Ensoll ha scelto il ESO-GM diamond wire saw, the gantry machine built
for this class of work. M, a
n, t, i
e, n, e
edge integrity in optical glass sections.
- l: olio da taglio. a. It improves
s, lowers friction and heat build-up through the cut, t
a. b, i
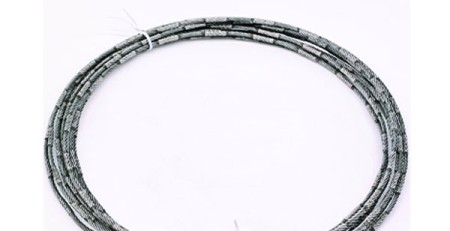
l, i, t. - Tipo di filo: completamente rivestito. �
�, so the wire removes material continuously and steadily through the
cut. It reduces the effect of grain pull-out and wire wear on the cutting state, which limits dimensional variation
and edge damage when slicing optical glass.
3. Metodo di taglio e vantaggi della macchina
Gantry cutting method. The gantry structure gives the machine high overall rigidity and running
stabilità, and the top-down vertical feed helps keep the anello di filo diamantato on a stable
path, reducing the effect of load variation on kerf position and dimensional accuracy in optical glass sections. Il
machine also carries a mist extraction system that clears the oil mist produced during cutting, keeping the work zone
clean and the cutting area in good condition for a stable run.
Sistema intelligente di controllo della tensione. The system adjusts wire tension in real time according to the
machining state and supports both constant-tension and variable-tension modes, so the wire runs steadily through the
cut. Stable tension reduces trajectory drift and cuts the risk of wire breakage that tension variation brings, which
narrows the local load changes seen at the cut and helps control section dimensions and edge quality across the
batch.
Breakpoint resume. If the wire breaks or the machine stops abnormally, the system records the
current cutting position and the associated running state. After a wire change the cut resumes from that position,
which reduces the re-positioning error and repeat cutting that would otherwise affect cut position and quality, and it
keeps material loss down while the slicing run stays continuous.
High-rigidity one-piece cast iron frame. The one-piece cast iron frame raises overall stiffness and
resistenza alle vibrazioni, riduzione dell'effetto della vibrazione strutturale e della deformazione sul percorso del filo. Per un materiale duro,
fragile come il vetro ottico, quella rigidità riduce la fluttuazione del carico durante il taglio e fornisce la qualità dimensionale
accuratezza, della superficie di taglio e l'integrità dei bordi di affettatura di precisione come base affidabile della macchina.
4. Parameter Settings and Cooling Method
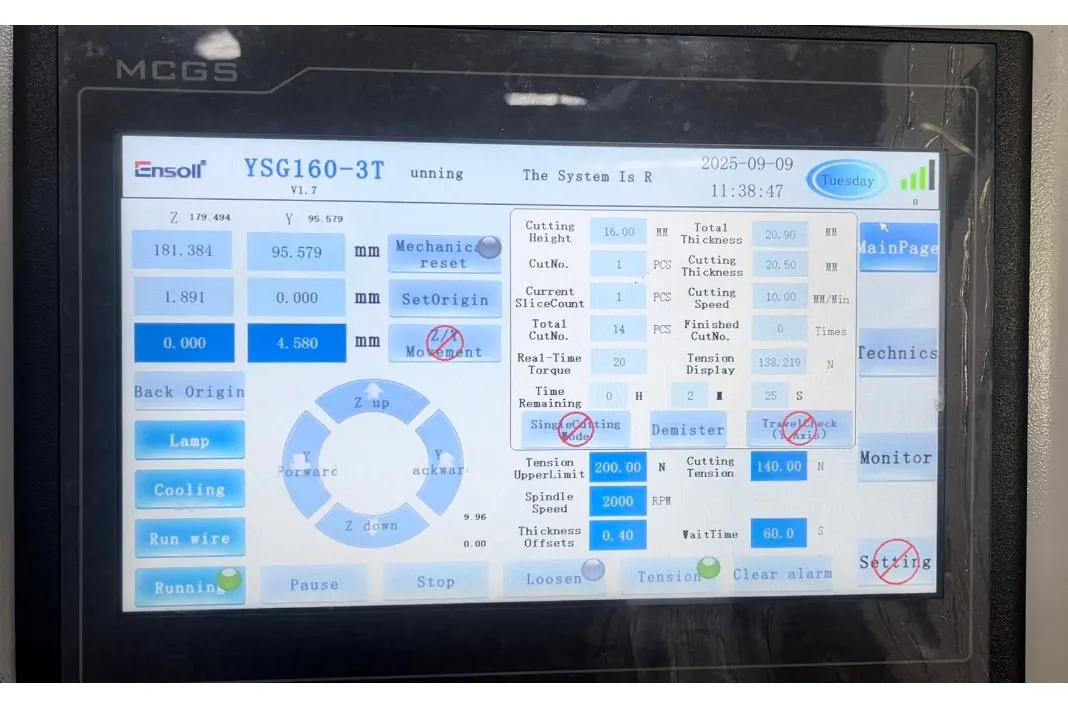
Il set di parametri sotto riportato è stato utilizzato per l'intera corsa, e le sezioni riportate nella sezione 5 sono tutte uscite da esso. Filo
tensione e velocità del filo sono le due impostazioni che gestiscono la maggior parte del controllo del carico; la lettura del carico di taglio è ciò che
l'operatore osserva per mantenere il filo all'interno della sua fascia di lavoro.
| Parametro | Valore |
|---|---|
| Diametro del filo (millimetro) | 0.35 x 1880 |
| Wire travel speed (mm/min) | 10 |
| Larghezza di taglio (millimetro) | 30.5 |
| Cutting wire tension (N) | 140 |
| Velocità del filo (m/s) | 24 |
| Wire-bow time (s) | 60 |
| Carico di taglio (N·m) | 20 |
5. Efficienza e risultati del taglio
5.1 Dati del test TTV (millimetro)
TTV (Variazione dello spessore totale) è stata misurata con una griglia a nove punti, metodo di misurazione dello spessore a doppia sonda su ventosa a vuoto
fase, applicata alle sezioni prodotte dal taglio con filo di diamante. Le sezioni misurate 15 millimetro (L) x 30.5 millimetro (φ),
con uno spessore nominale di 15 millimetro. Prima della misurazione lo strumento è stato stabilizzato termicamente e calibrato con un
blocco standard di spessore per ridurre lo scostamento a zero e l'errore sistematico. Dopo la pulizia senza polvere, ogni campione è stato centrato
sulla ventosa a vuoto e mantenuto tramite pressione negativa, in modo che la deformazione, l'inclinazione e lo spostamento della posizione durante la misurazione avessero
minore effetto sulle letture dello spessore. I dati di spessore sono stati quindi raccolti in sequenza nelle nove posizioni
preimpostate della griglia, e la differenza tra la lettura più grande e quella più piccola tra quei punti è stata presa come TTV
di quel campione, utilizzata per valutare l'uniformità dello spessore e la consistenza della lavorazione. La procedura segue il metodo
spiegato in nine-point TTV measurement.
| Campione | Letture dello spessore a nove punti (millimetro) | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 15.056, 15.057, 15.058 / 15.059, 15.060, 15.061 / 15.062, 15.058, 15.057 | 15.062 | 15.056 | 0.006 |
| S02 | 15.112, 15.113, 15.114 / 15.115, 15.113, 15.114 / 15.113, 15.114, 15.115 | 15.115 | 15.112 | 0.003 |
| S03 | 15.135, 15.137, 15.138 / 15.140, 15.141, 15.142 / 15.143, 15.138, 15.139 | 15.143 | 15.135 | 0.008 |
Valutazione: Osservando le letture a nove punti per le tre sezioni, S01 misurata tra 15.056
e 15.062 millimetro, S02 tra 15.112 e 15.115 mm e S03 tra 15.135 e 15.143 millimetro, fornendo valori TTV di 0.006 millimetro,
0.003 mm e 0.008 mm rispettivamente. S02 ha mantenuto la uniformità di spessore più stretta e S03 ha mostrato la variazione più ampia, ma
ogni sezione è rimasta all'interno 0.008 millimetro. La variazione di spessore nelle aree misurate è quindi piccola, il che indica che
il filo ha funzionato in modo costante e lo stato di taglio si è mantenuto durante il processo, e la coerenza dello spessore soddisfa le esigenze di taglio del
vetro ottico ad alta precisione.
5.2 Dati sulla tolleranza dello spessore (millimetro)
La tolleranza dello spessore è stata misurata con lo stesso metodo a griglia a nove punti, con 15.000 mm come spessore nominale. Il
è stata calcolata la deviazione di ciascun punto misurato dal nominale, e la deviazione positiva massima, deviazione negativa massima
e la tolleranza complessiva dello spessore sono state raccolte, per valutare l'accuratezza dimensionale e la coerenza della lavorazione delle
sezioni di vetro ottico.
| Campione | Spessore medio (millimetro) | Deviazione dello spessore (millimetro) |
|---|---|---|
| S01 | 15.059 | +0.059 |
| S02 | 15.114 | +0.114 |
| S03 | 15.141 | +0.141 |
| Deviazione positiva massima | +0.141 | +0.141 |
| Deviazione negativa massima | 0 | 0 |
| Tolleranza dello spessore | ±0.141 | ±0.141 |
Valutazione: Con 15.000 mm as nominal, the three sections averaged 15.059, 15.114 e 15.141 millimetro,
corresponding to deviations of +0.059, +0.114 e +0.141 millimetro. All three sat on the positive side, the maximum positive
deviation was +0.141 mm and no negative deviation was recorded, so the overall thickness tolerance is quoted as
±0.141 mm. Average thickness also rises steadily with sample number, which shows the batch carried a small
systematic bias towards the thick side. The bias is regular rather than random, so it is a compensation matter rather
than a process-capability one.
5.3 Surface Roughness Ra Data (μm)
Rugosità superficiale (Ra) was measured to ISO 4287 with a stylus profiler. Three representative positions were profiled
on the cut face of each section — centre, mid-left and mid-right — and Ra was calculated at each position
to assess the cut surface and machining quality.
| Campione | Ra-1 | Ra-2 | Ra-3 | Ra medio |
|---|---|---|---|---|
| S01 | 1.02 | 1.08 | 1.07 | 1.06 |
| S02 | 0.55 | 0.61 | 0.58 | 0.58 |
| S03 | 0.82 | 0.91 | 0.88 | 0.87 |
Valutazione: Measured by the three-point method, average Ra came out at 1.06, 0.58 e 0.87 μm
for S01, S02 and S03, so the whole set falls in the 0.58-1.06 μm range. The difference between measuring
positions on a single section is small, which means the cut face is fairly even and the process holds surface quality
under control. S02, which also held the best TTV, returned the lowest Ra — the two indicators moved together on
this run.
5.4 Dati sulla scheggiatura dei bordi (μm)
Chipping was measured by optical imaging on a toolmaker’s microscope to quantify edge defects on the sections, which
misurati 15 millimetro (L) x 30.5 millimetro (φ) after cutting. Sample edges were cleaned before measurement, and the instrument
magnification and measuring scale were calibrated. The edge regions were then scanned under the microscope,
recognisable chips were located and measured, and the defect size at each point was recorded, giving an assessment of
edge quality and cutting performance.
| Campione | Posizione 1 | Posizione 2 | Posizione 3 | Posizione 4 | Scheggiature massime |
|---|---|---|---|---|---|
| S01 | 4.6 | 5.2 | 4.9 | 5.8 | 5.8 |
| S02 | 3.8 | 4.5 | 4.1 | 4.9 | 4.9 |
| S03 | 5.1 | 5.7 | 5.4 | 6.2 | 6.2 |
Valutazione: Ispezionato mediante il metodo dei quattro punti, il chip più grande misurato 4.9-6.2 μm di larghezza
le tre sezioni, con i singoli punti di misurazione vicini tra loro. Le dimensioni dei difetti sono piccole e la
differenza tra i campioni è limitata, il che indica uno stato di taglio stabile durante l'intero processo e una buona integrità dei bordi
nelle sezioni.
6. Conclusione
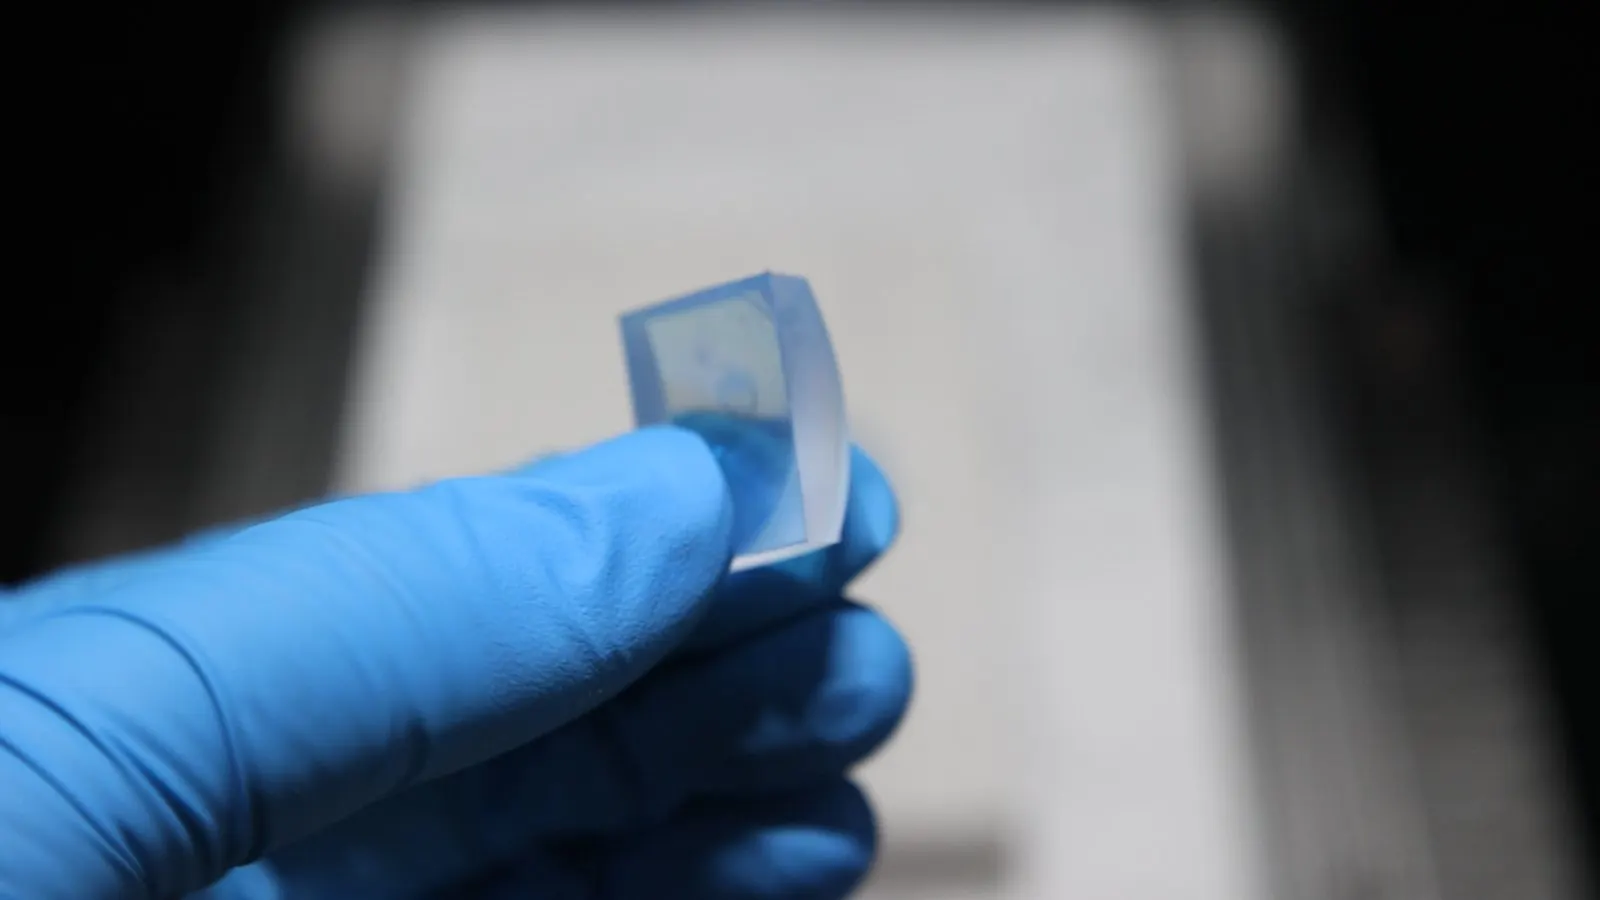
Il vetro ottico in questo ciclo si è tagliato bene, e il risultato è derivato principalmente dall'abbinamento di una macchina a gantry dedicata, il
metodo di taglio a olio e parametri di processo come un unico insieme. Il vetro ottico è un classico materiale duro, fragile: durezza
è abbastanza elevato, la fragilità è pronunciata e la tenacità alla frattura è bassa, e durante il taglio con filo diamantato a loop il
l'abrasione continua dei grani significa che il carico di taglio locale e l'accumulo di calore concentrano facilmente lo stress, which
produce scheggiature, micro-cricche, una superficie di taglio irregolare e deviazioni dimensionali della sezione. Mirato alla lavorazione
comportamento del materiale e la richiesta di affettatura lineare ad alta precisione, selezione della macchina, metodo di taglio
e i parametri sono stati tutti regolati in modo mirato, mantenendo la precisione dimensionale della sezione, coerenza dello spessore e
qualità della superficie di taglio sotto controllo mentre il processo di taglio stesso restava stabile.
Primo, selezione della macchina. Dato ciò che richiede il taglio del vetro ottico in termini di stabilità del movimento, macchina
rigidezza e precisione di taglio, è stata selezionata una macchina dedicata a taglio a filo di diamante con portale. La struttura a portale
fornisce buona rigidità complessiva e stabilità di funzionamento, which gives the workpiece firm clamping and the wire a reliable
mechanical basis for steady running, e riduce l'effetto delle vibrazioni della macchina, errori di movimento e scorrere del filo
fluttuazioni sulla traiettoria di taglio. Un controllo stabile dell'alimentazione e del movimento restringe anche la variazione del carico di taglio, quindi il filo
e il vetro rimane in un movimento relativo relativamente costante, riducendo il rischio di deviazione dimensionale e locale
scheggiamento e dando al taglio ad alta precisione una base meccanica stabile.
Secondo, metodo di taglio. Il vetro ottico è marcatamente fragile e sensibile agli effetti termici durante
taglio, quindi è stato usato il taglio dell'olio, con olio da taglio come mezzo di raffreddamento e lubrificazione. L'olio da taglio migliora
la lubrificazione e la dissipazione del calore nella zona di contatto tra filo e vetro, riducendo l'attrito e l'accumulo di calore e
riducendo l'effetto dell'aumento locale della temperatura e dello stress termico sul materiale. raffreddamento e lubrificazione costanti anche
help hold the cutting zone in a consistent state and reduce the cutting fluctuation that friction or concentrated heat
would cause, so chipping, micro-cracks and end-face damage become less likely and the cut surface and edge integrity
improve.
terzo, process parameters. Against the material properties and the target section size, filo
running speed and feed rate were matched accordingly. Parameters were set to keep the wire running stably and material
removal even, avoiding a feed rate so high that the cutting load climbs, and avoiding a combination that produces
riscaldamento locale, stress concentration and brittle fracture. The targeted adjustment kept material removal comparatively
steady and, while still meeting machining efficiency, ridotto impatto e fluttuazione del carico durante il taglio, which
migliorata uniformità dello spessore, qualità della superficie di taglio e integrità del bordo.
Considerando insieme, i risultati per la precisione dimensionale della sezione, thickness tolerance, rugosità superficiale (Ra) e
la qualità del bordo di taglio mostrano che, con una macchina da taglio a portale dedicata, taglio a olio e parametri adeguati che lavorano
insieme, il taglio con filo diamantato ad anello soddisfa i requisiti per il taglio dritto ad alta precisione del vetro ottico. Il
i campioni hanno mostrato stabilità nella precisione dimensionale, coerenza dello spessore, qualità della superficie di taglio e integrità del bordo,
il che indica che l'abbinamento tra struttura della macchina, metodo di raffreddamento e lubrificazione e parametri di processo con le
proprietà del materiale migliora lo stato di rimozione e la stabilità del processo, e offre un riferimento di processo per
il taglio dritto ad alta precisione del vetro ottico.
Domande Frequenti
Può un filo diamantato ad anello tagliare un 30.5 barra di vetro ottico di mm in 15 sezioni di mm?
Sì. In questo test una barra di 30.5 mm diameter was cut into sections 15 mm long on an ESO-GM gantry machine, con
cutting oil and a fully coated 0.35 x 1880 mm wire running at 10 mm/min travel, 140 N tension and 24 velocità del filo m/s.
TTV misurato era 0.003-0.008 millimetro, tolleranza di spessore ±0,141 mm, Ra medio 0.58-1.06 μm e massimo
scheggiature 4.9-6.2 μm.
Quale TTV si può ottenere quando si taglia il vetro ottico con un filo diamantato a loop?
In questa sessione il TTV era 0.006 millimetro, 0.003 mm e 0.008 mm su tre sezioni, misurato con il metodo della griglia a nove punti
su un piano di aspirazione contro un 15 spessore nominale di mm. Tutti e tre erano all'interno di 0.008 millimetro, che è il tipo di uniformità di cui un
processo di taglio di precisione ha bisogno prima di qualsiasi fase di levigatura o lucidatura.
Perché usare olio da taglio invece di un refrigerante a base d'acqua per il vetro ottico?
L'olio da taglio lubrifica e raffredda la zona di contatto tra il filo e il vetro. Qui ha migliorato la dissipazione del calore nella
zona di taglio e ridotto l'attrito e l'accumulo di calore, il che ha ridotto la variazione termica e locale dello stress sul vetro
e ha abbassato il rischio di scheggiature, microfessure e danni alla superficie terminale. La macchina è dotata di un sistema di estrazione nebbia per
rimuovere la nebbia d'olio prodotta durante il taglio.
Quanta scheggiatura dei bordi ci si può aspettare sul vetro ottico tagliato?
In questo test la scheggiatura massima è stata 4.9-6.2 μm misurati con microscopio ottico, con quattro posizioni controllate
per sezione. Le singole misurazioni erano raggruppate strettamente, quindi la dimensione della scheggiatura è piccola e costante piuttosto che
danni profondi occasionali — una condizione del bordo che normalmente si sistemerebbe con una leggera passata di finitura.
Perché tutte e tre le sezioni di vetro ottico sono risultate più spesse del nominale?
Contro un 15.000 mm nominal, le sezioni hanno avuto una media 15.059, 15.114 e 15.141 millimetro, quindi ognuna era oltre il valore nominale
presso 0.059 A 0.141 millimetro. Poiché la deviazione varia costantemente con il numero del campione, si tratta di uno scostamento sistematico, non casuale
dispersione, e la soluzione pratica è la compensazione dimensionale nel prossimo ciclo anziché un cambiamento dei
parametri di taglio.
Contenuto tecnico revisionato dal team di ingegneria Ensoll – un produttore di anelli da taglio con filo diamantato 10+ anni di esperienza produttiva.