Контурная резка графита: Алмазная проволока превосходит
- Graphite is brittle, производит мелкую проводящую пыль, и тонкие стенки под 0.5 мм легко ломаются под обычными инструментами – three problems that define graphite contour cutting.
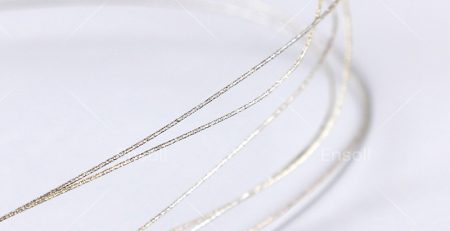
- A diamond wire saw uses a continuous loop of high-tensile steel wire (обычно 0.2-0.5 миллиметр) покрытой толстым слоем алмазных частиц, cutting with minimal lateral force.
- Kerf can go below 0.3 миллиметр, maximizing yield from expensive graphite and making ultra-thin slices and delicate thin-walled structures reliable to produce.
- The wire shears through the graphite grain rather than prying it apart, delivering chip- and burr-free edges that eliminate costly hand finishing.
- Wet cutting captures all dust at the source and prevents thermal stress, while a multi-axis CNC table lets the wire trace any programmed 2D or 3D contour.
В передовом производстве, обработка материалов до точных, сложных форм является определяющей задачей. Графит, ключевой материал в аэрокосмической отрасли, Полупроводников, и энергетика, is no exception. Known for its exceptional thermal stability, conductivity, and lubricity, graphite is also notoriously brittle and dusty. Traditional cutting methods often fall short, causing edge chipping, generating hazardous dust, and struggling with intricate geometries. This is where contour cutting with a Алмазная канатная пила For a full walkthrough of parameters, tooling and finish quality, see our guide on как резать графит. emerges as a transformative solution, enabling the production of complex, ultra-thin graphite components with unmatched precision and cleanliness.
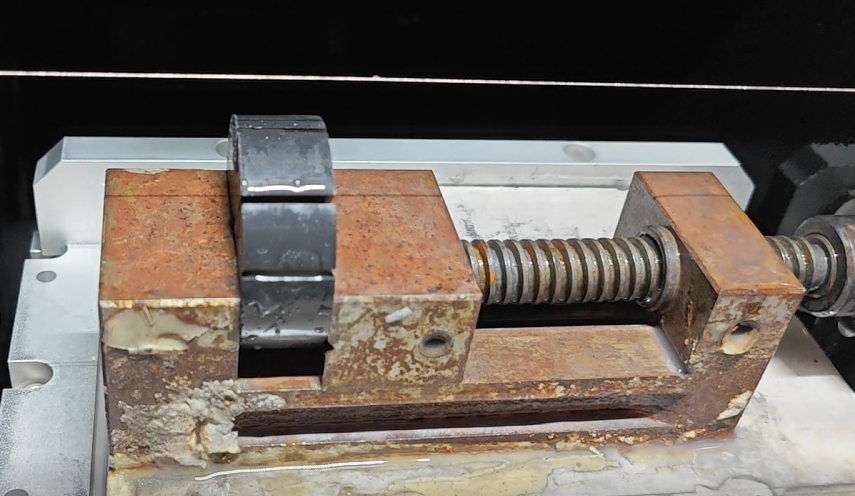

The Graphite Contour Cutting Challenge
Creating intricate shapes from graphite blocks—be it for EDM electrodes, furnace fixtures, or bipolar plates in fuel cells—presents unique hurdles:
- Brittleness and Edge Integrity: Its layered structure makes graphite prone to chipping and flaking at the edges, especially during sharp internal cornering or detailed profiling.
- Dust Generation: Machining graphite produces fine, conductive dust that infiltrates machinery, poses health risks, and compromises workshop cleanliness and electrical safety.
- Thin-Wall and Ultra-Thin Section Machining: Demanding applications increasingly require thin walls or ultra-thin slices (<0.5миллиметр). Conventional tools induce vibration and stress, leading to high breakage rates and low yields.
- Geometric Complexity: Producing fine details, tight radii, and true 3D contours with consistent accuracy is difficult for many tools.
Why Diamond Wire Saw is the Superior Choice for Graphite Contouring
The diamond wire saw, with its unique working principle, addresses each of these challenges head-on, offering a paradigm shift in graphite contour machining.
1. Тем “Thread” of Precision: How It Works
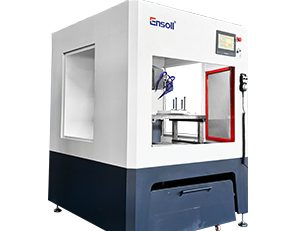
Imagine using a single, continuous loop of high-tensile steel wire electroplated with diamond particles as a versatile, programmable cutting tool. This thin wire (typically 0.2mm to 0.5mm in diameter) moves at high speed, acting like an infinitely long, ultra-hard “thread.” The workpiece is mounted on a multi-axis CNC table, which moves it precisely against the vertical wire. This allows the wire to trace any programmed 2D or 3D contour with extreme fidelity, cutting through the graphite with minimal lateral force.
2. Unmatched Advantages for Graphite Contouring
- Ultra-Thin Kerf and High Material Yield: The fine wire diameter results in an extremely narrow cut path (“шов”), sometimes below 0.3mm. This minimizes material waste—a critical factor for high-grade, expensive graphite—and makes cutting ultra-thin slices and creating delicate, thin-walled structures not just possible, but reliable.
- Flawless Edge Quality: Precision Without Burrs or Chipping: The diamond wire’s continuous, контролируемое резание создает незначительное боковое усилие. Оно разрезает графитовый зерно, а не разрывает его. Результатом является гладкий, безупречный разрезанный край, совершенно свободный от микротрещин, осыпания, или заусенцев, типичных для фрезерования или шлифовки. Это исключает или резко сокращает дорогостоящие и трудоемкие операции ручной отделки.
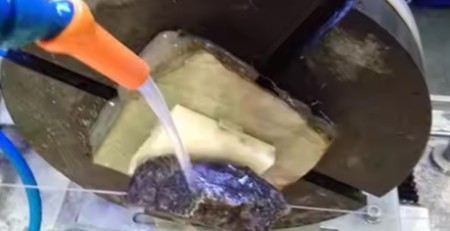
- Чистый, Сдержанное, и охлаждаемое резание: При настройке на мокрое резание с подходящей охлаждающей жидкостью, процесс практически не образует пыли. Жидкость улавливает все частицы у источника, защищая оборудование, обеспечивая безопасность оператора, и поддерживая чистоту на рабочем месте. Охлаждающая жидкость также эффективно управляет теплом, предотвращая любой термический стресс или изменение микроструктуры графита.
- Непревзойденная геометрическая свобода: Проволока является гибким, одномерным инструментом. В сочетании с многоосевым движением заготовки, он может создавать сложные внутренние и внешние профили, острые углы, и комплексные контуры, которые невозможно или крайне дорого получить с помощью жестких концевых фрез, особенно в хрупких, тонких секциях.
За пределами резки: Влияние на конечные компоненты
Преимущества контурной обработки алмазной проволокой напрямую превращаются в превосходные эксплуатационные характеристики деталей из графита:
- Электроды ЭДМ: Безупречная, поверхность без стружки на сложном электрроде напрямую обеспечивает зеркальную отделку обработанной формы или детали,, сокращая время ЭДМ и вторичную полировку.
- Биполярные пластины топливных элементов: Для ультратонких пластин со сложными каналами потока, метод обеспечивает точную геометрию каналов и герметичное,, крепкое ребро между каналами,, непосредственно влияющее на эффективность и долговечность топливного элемента.
- Полупроводник & Оснастка печей для фотоэлементов: Возможность создавать точные, thin-sectioned carriers and susceptors with high dimensional stability ensures uniform thermal processing and maximizes wafer yield.
Заключение: Redefining the Boundaries of Graphite Machining
Contour cutting graphite with a diamond wire saw is more than an alternative process; it is a strategic enabler for next-generation component design. By solving the core problems of chipping, dust, and geometric limitation, it allows engineers to design with confidence, pushing the boundaries of what is possible with graphite. It transforms this challenging material from something that must be carefully worked around into a medium for high-precision, complex innovation. For manufacturers aiming to lead in sectors defined by precision and advanced materials, mastering diamond wire contouring is not just an option—it is the clear path forward.
Часто задаваемые вопросы
Почему графит трудно резать обычными инструментами?
Слоистая структура графита делает его склонным к скалыванию и отслаиванию на краях, особенно на острых внутренних углах. Механическая обработка также производит мелкую проводящую пыль, которая проникает в машины и представляет опасность для здоровья, а обычные инструменты вызывают вибрацию и напряжение, что приводит к высокому уровню поломок на тонких стенках или ультратонких участках ниже 0.5 миллиметр.
Что такое контурная резка алмазной проволочной пилой?
Заготовка закрепляется на многоосевом ЧПУ-столе, который точно перемещает её навстречу вертикальной, высокоскоростной петле алмазной проволоки. Поскольку проволока является гибким одномерным инструментом, она может точно повторять любую запрограммированную 2D или 3D контурную линию, включая внутренние профили и острые углы, до которых жёсткие фрезы не могут достать.
Насколько тонко алмазная проволочная пила может резать графит?
Тонкий диаметр проволоки обеспечивает пропил, иногда меньше 0.3 миллиметр, а низкая сила резания делает её надежной для резки ультратонких срезов менее 0.5 мм и деликатных тонкостенных структур, которые сломались бы при фрезеровке или шлифовании.
Производит ли алмазная проволочная резка графитовую пыль?
При настройке на мокрое резание с подходящей охлаждающей жидкостью, процесс практически не образует пыли. Жидкость улавливает все частицы у источника, защищая оборудование, операторы и электрические системы, одновременно управляя теплом, чтобы микроструктура графита никогда не подвергалась термическому стрессу.
Какие компоненты графита получают наибольшую выгоду от контурной резки алмазной проволокой?
Выделяются три: Электроды ЭДМ, где поверхность электрода без стружки обеспечивает зеркальную отделку обработанной формы; Биполярные пластины топливных элементов, где точная геометрия каналов для потока и прочные ребра напрямую влияют на эффективность; И фиксирующие устройства для полупроводниковых и солнечных печей, где носители с тонкими сечениями требуют высокой стабильности размеров.
Проверено инженерной командой Ensoll.