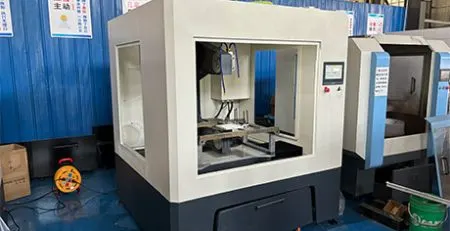
Точные нарезки из ковкого чугуна с использованием алмазной проволочной петли: 10 мм Тестовые данные
Пробное тестирование для европейского клиента (Company R) · Процесс резки алмазной проволокой в кольцевом исполнении
Обзор
This report documents precision slicing of ductile iron using a ring diamond wire cutting system. Оценка охватывает оборудование и выбор проволоки, методологию резки, параметры процесса, и полученную равномерность толщины, размерную точность, surface finish and edge integrity of the sliced parts. Test results indicate that a large-format ring diamond wire machine, масляная охлаждение и смазка, и правильно подобранные параметры процесса обеспечивают стабильную, high-precision slicing of ductile iron at production-representative section sizes.
1. тестовый образец
| Параметр | Значение |
|---|---|
| Материал | Ductile iron (nodular cast iron) |
| Твёрдость | приблизительно. 6–7 Мohs |
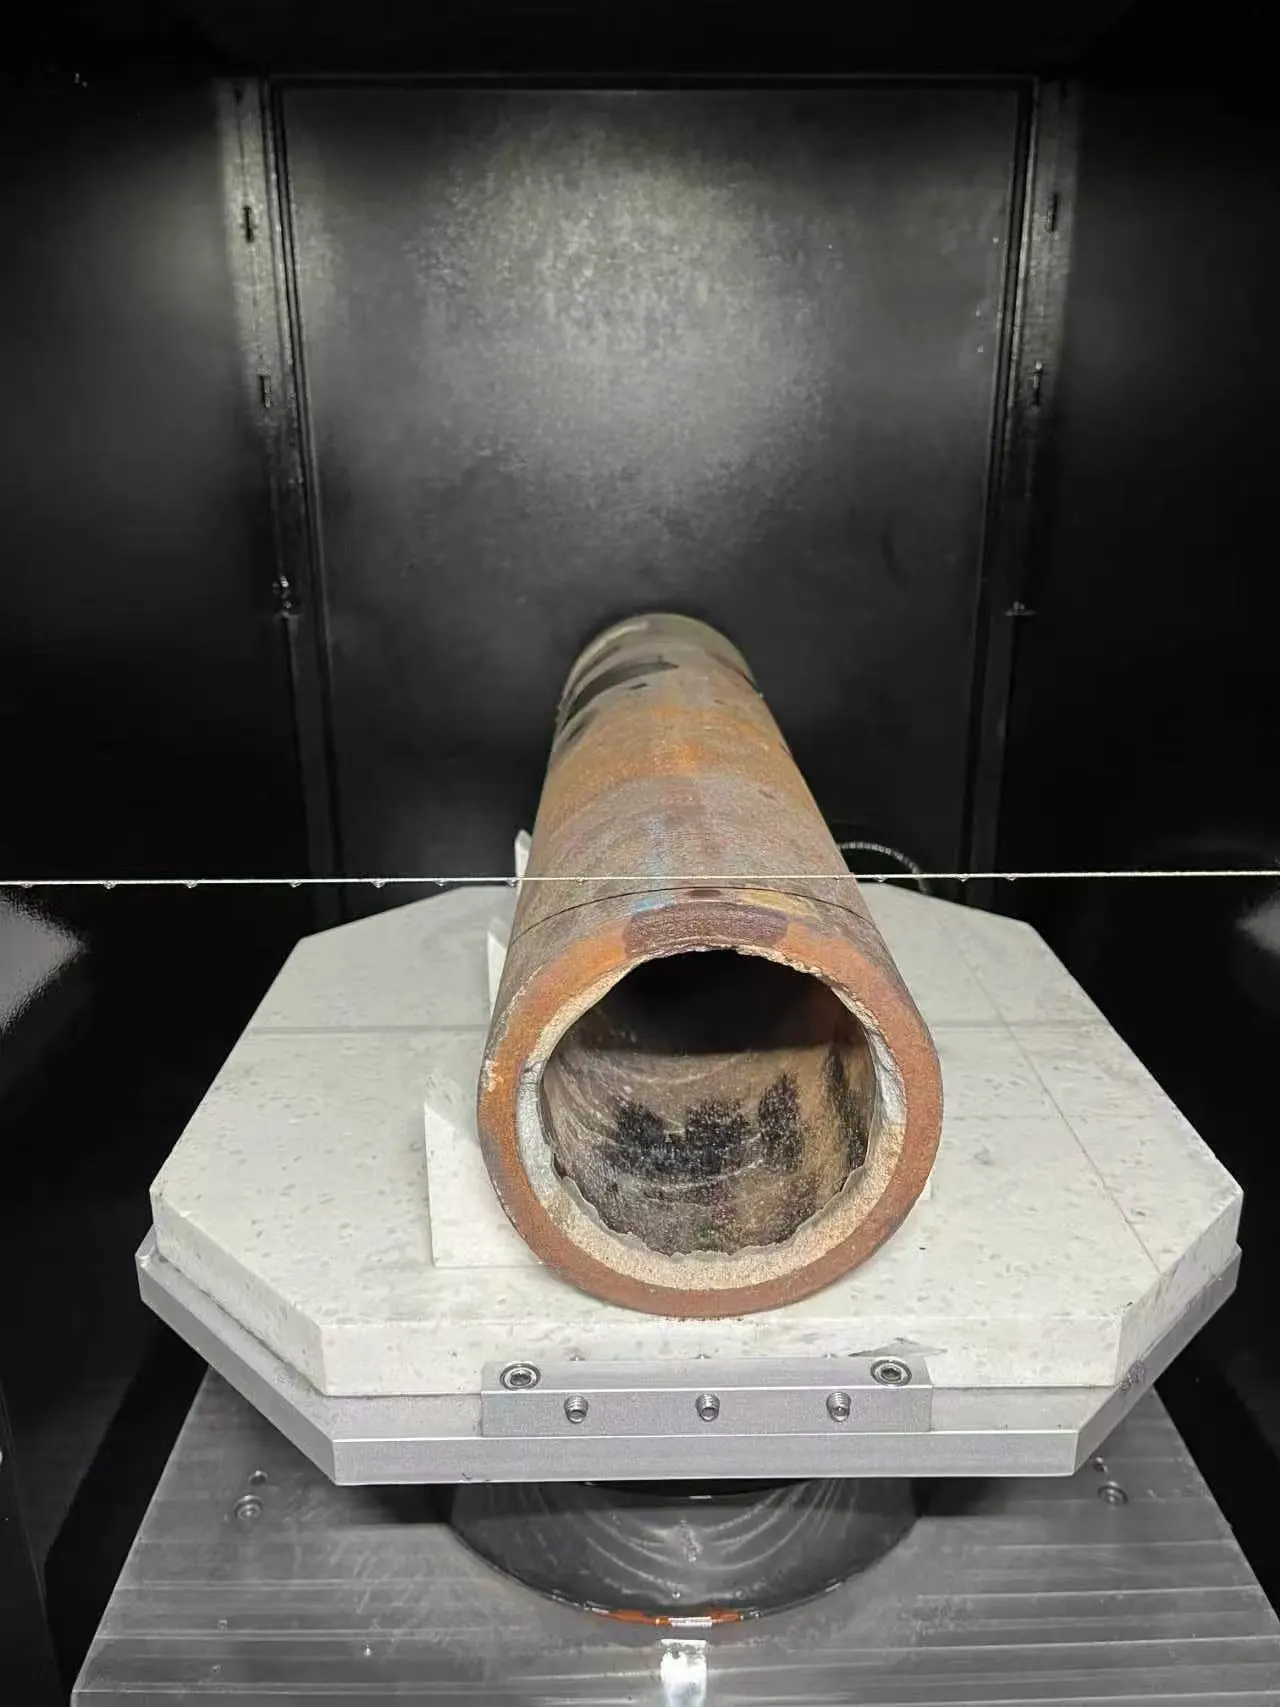
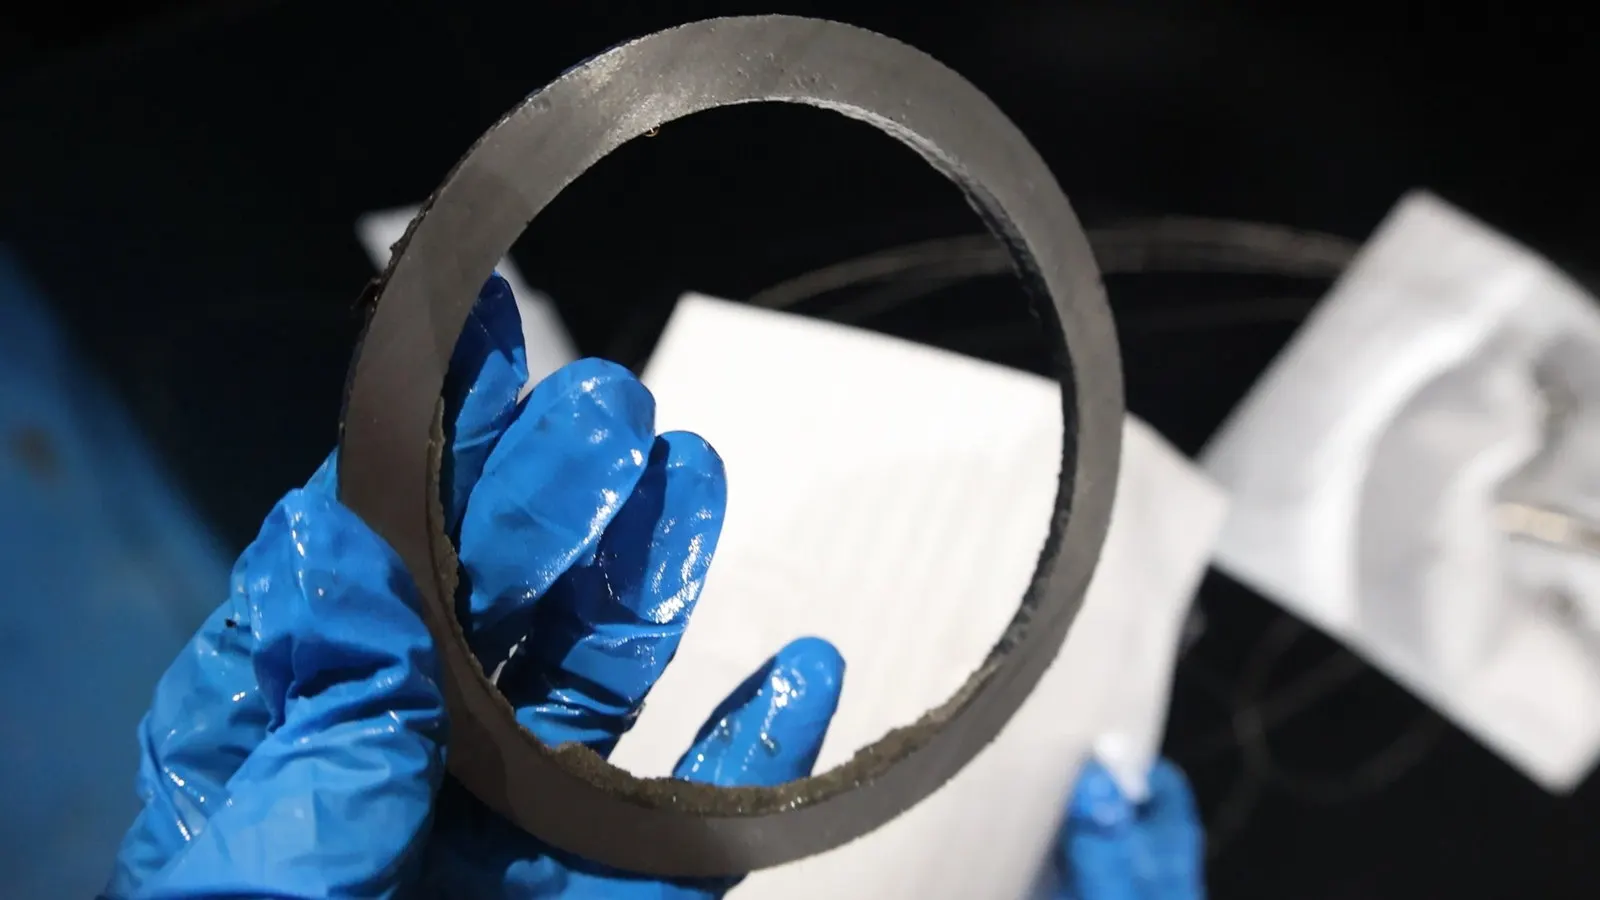
| Размеры заготовки | 500.0 миллиметр (L) × Ø120.0 mm |
| Целевые размеры нарезки | 10.0 миллиметр (L) × Ø120.0 mm |
Ductile iron combines relatively high strength with a degree of toughness. Its structure consists of a metal matrix with spheroidal graphite nodules, and the difference in machinability between the matrix and the graphite phase can produce local variation in cutting behaviour along the kerf.
2. Выбор оборудования и проволоки
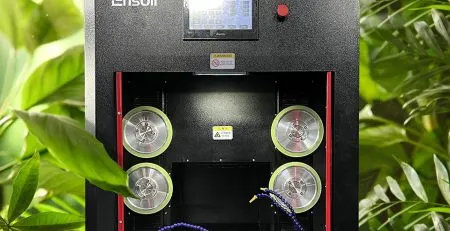
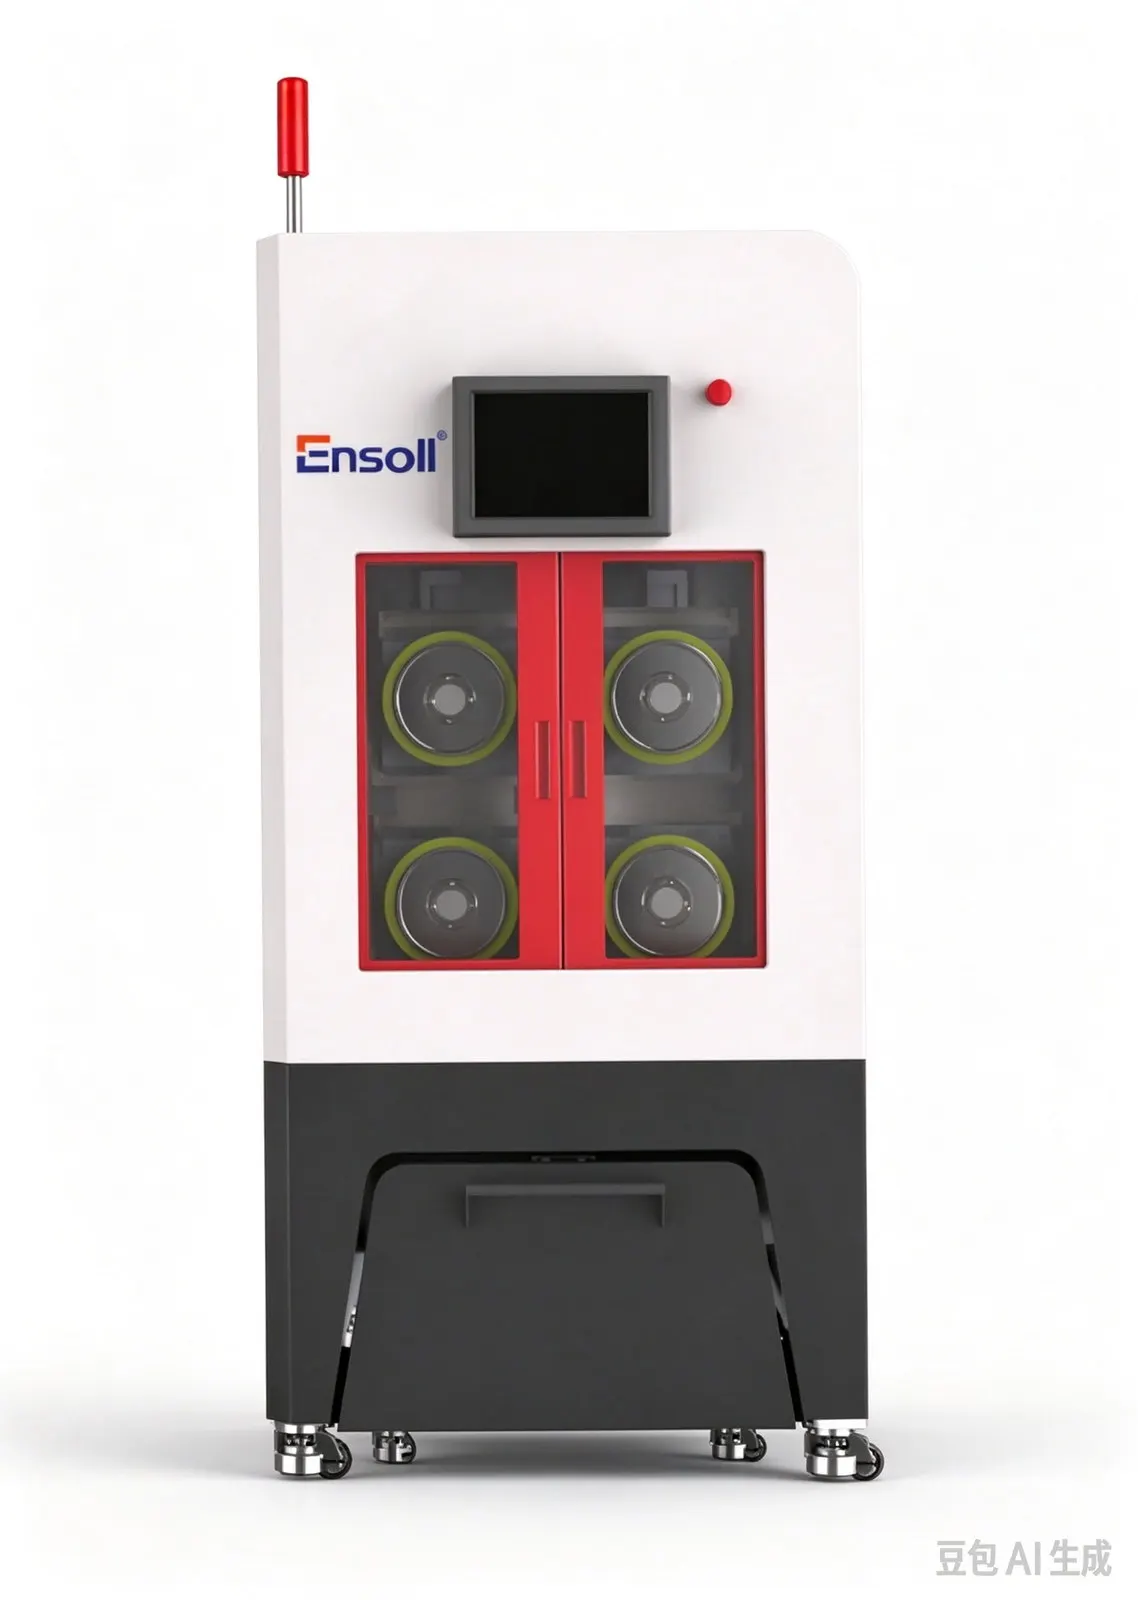
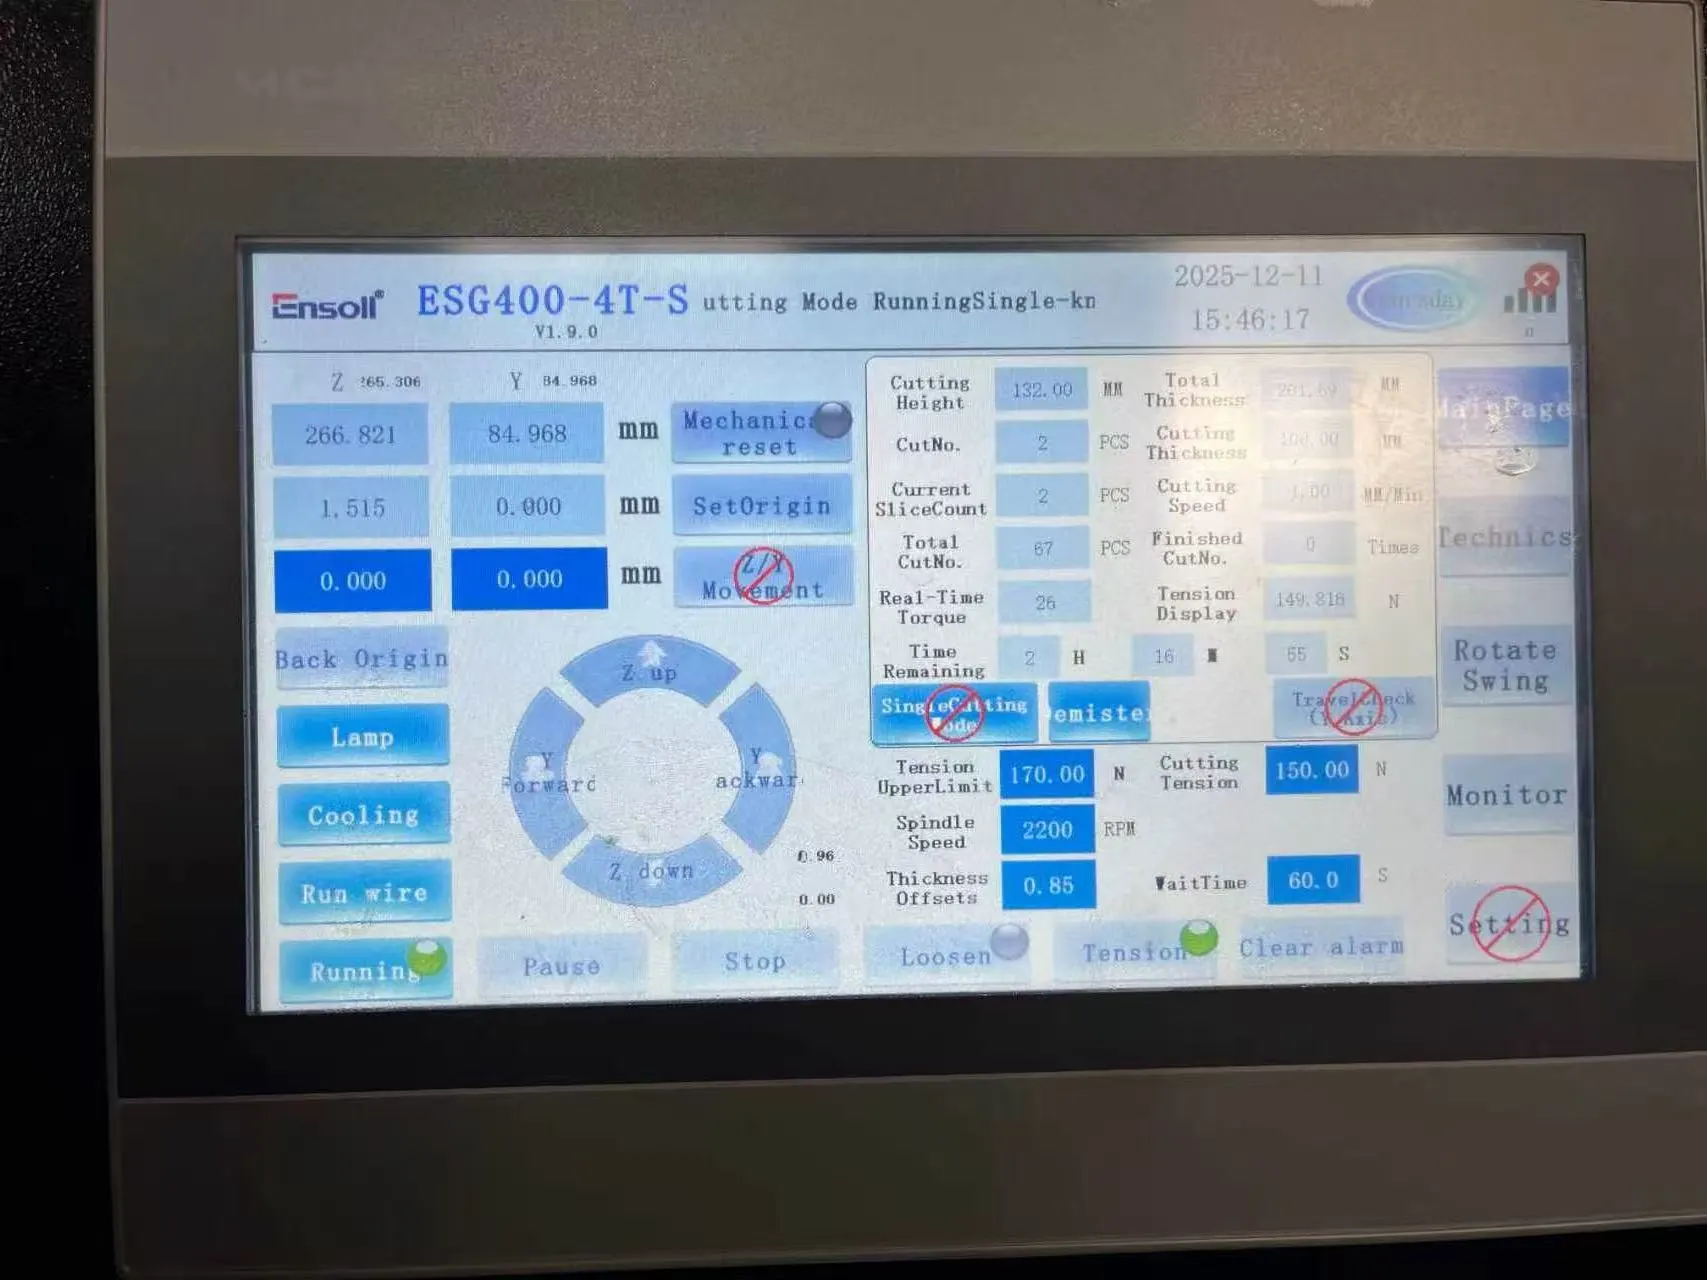
Оборудование: ESG400-4T. In view of the characteristics of ductile iron and the requirement to slice at a 10 мм толщины, Ensoll selected the ESG400-4T ring diamond wire cutting system with a matched cutting feed. The machine maintains a stable wire trajectory and slice dimensional accuracy.
Охлаждающая жидкость: резка с использованием масла. В качестве охлаждающей и смазывающей среды используется режущее масло. It continuously lubricates and cools the contact zone between the diamond wire and the ductile iron and carries away part of the heat and cutting debris generated during cutting, reducing the effect of friction-heat accumulation and debris build-up on the machining condition. Controlled oil supply helps maintain a stable cutting zone.
Проволока: полностью гальванизированный. Была выбрана полностью гальванизированная алмазная проволока, with the diamond abrasive grains bonded to the wire core by electroplating. The plated bond improves grain adhesion and distribution uniformity, so the wire maintains a consistent grinding capability and material removal behaviour during cutting. This reduces grain pull-out and wire wear, which matters for a metal workpiece of this section size.
3. Метод резки и преимущества оборудования
Конфигурация резки на портале. Структура портала обеспечивает высокую общую жёсткость и стабильность работы, which reduces the effect of machine vibration and structural deformation on the wire trajectory and keeps the cut stable. This limits the influence of changes in cutting load on slice position and dimensional accuracy in the ductile iron. Машина оснащена системой удаления тумана, которая оперативно удаляет туман, возникающий при резке.
Интеллектуальное управление натяжением. Система регулирует натяжение алмазной проволоки в режиме реального времени в зависимости от условий резания и поддерживает как режим постоянного натяжения, так и режим переменного натяжения, обеспечение стабильной работы проволоки. Well-matched tension control reduces fluctuation in the wire trajectory and limits localised uneven loading and the risk of wire breakage caused by tension variation, reducing the occurrence of slice defects.
Запоминание обрыва проволоки. Если алмазная проволока порвется или станок остановится аномально, система автоматически записывает текущую позицию обработки и соответствующее состояние работы. После замены проволоки, резка возобновляется с записанной позиции, reducing dimensional deviation and material loss from re-positioning and repeat machining. This improves the continuity of ductile iron slicing.
Large workpiece capacity and high-speed cutting. The ESG400-4T provides a large effective working envelope, accommodating ductile iron workpieces of substantial section size. The ring diamond wire runs in continuous circulation, and wire speed can reach three to four times that of conventional wire-cut machines, which raises material removal efficiency while keeping the cut stable.
4. Параметры процесса и метод охлаждения
| Параметр | Значение |
|---|---|
| Диаметр проволоки (миллиметр) | 0.80 × 2600 |
| Скорость движения проволоки (мм/мин) | 1.5 |
| Ширина реза (миллиметр) | 120 |
| Напряжение проволоки (N) | 150 |
| Скорость проволоки (М / сек) | 32 |
| Время прогиба проволоки (s) | 60 |
5. Производительность резки и результаты
5.1 Данные теста TTV (Единица: миллиметр)
Изменение общей толщины (TTV) измерялся с использованием сетки из девяти точек, Метод измерения толщины с двойным зондом на вакуумной платформе. The measurement was applied to ductile iron slices produced by ring diamond wire cutting. Перед измерением инструмент был термически стабилизирован и откалиброван по стандартному блоку толщины. Номинальная толщина среза составляла 10.000 миллиметр.
| Образец | Девятиточечные показания толщины | Tмакс | Tмин | TTV |
|---|---|---|---|---|
| S01 | 9.994, 9.997, 10.000 9.996, 10.001, 10.004 9.998, 10.005, 10.008 |
10.008 | 9.994 | 0.014 |
| S02 | 9.990, 9.994, 9.998 9.995, 10.000, 10.003 9.997, 10.004, 10.007 |
10.007 | 9.990 | 0.017 |
| S03 | 9.986, 9.991, 9.995 9.993, 9.998, 10.002 9.996, 10.003, 10.009 |
10.009 | 9.986 | 0.023 |
| S04 | 9.995, 9.998, 10.001 9.997, 10.002, 10.005 9.999, 10.006, 10.010 |
10.010 | 9.995 | 0.015 |
| S05 | 9.992, 9.996, 9.999 9.994, 10.000, 10.004 9.998, 10.005, 10.009 |
10.009 | 9.992 | 0.017 |
| S06 | 9.988, 9.993, 9.997 9.994, 9.999, 10.003 9.996, 10.004, 10.008 |
10.008 | 9.988 | 0.020 |
Оценка. Nine-point grid measurement was applied to six ductile iron slices. Значения TTV были 0.014, 0.017, 0.023, 0.015, 0.017 и 0.020 миллиметр, толщина срезов варьировалась от 0,014 до 0,023 мм по партии, с средней TTV примерно 0.018 мм на 10.000 номинальной толщиной мм. The results confirm good thickness uniformity when slicing a metal workpiece of this section size.
5.2 Данные по допуску толщины (Единица: миллиметр)
Допуск по толщине был выведен из данных о толщине, полученных в девяти точках, Использование 10.000 mm as the nominal thickness. Положительное и отрицательное отклонение толщины были рассчитаны для каждой измерительной позиции, и результаты по всем шести образцам были агрегированы. Максимальное положительное отклонение, максимальное отрицательное отклонение и общий диапазон отклонений были определены для оценки согласованности толщины.
| Образец | Средняя толщина | Thickness deviation |
|---|---|---|
| S01 | 10.000 | 0.000 |
| S02 | 9.999 | −0,001 |
| S03 | 9.997 | −0,003 |
| S04 | 10.001 | +0.001 |
| S05 | 10.000 | 0.000 |
| S06 | 9.998 | −0,002 |
| Максимальное положительное отклонение | — | +0.010 миллиметр |
| Максимальное отрицательное отклонение | — | −0,014 мм |
| Диапазон допуска по толщине | — | ±0,012 мм |
Оценка. Относительно номинальной толщины 10.000 миллиметр, the six slices showed mean thicknesses of 9.997–10.001 mm, с усредненным значением партии, близким к номинальному. По всем измерительным точкам отклонение толщины варьировалось от −0,014 мм до +0.010 миллиметр, с максимальным абсолютным отклонением 0.014 миллиметр.
5.3 Данные по шероховатости поверхности Ra (Единица: мкм)
Шероховатость поверхности (Ra) was measured by stylus profilometry on the ductile iron slices after ring diamond wire cutting. Представительные позиции измерений были выбраны в центре и по обеим сторонам вдоль торцевой поверхности реза, данные профиля поверхности были получены с помощью стилусного профилометра, и параметр шероховатости Ra фиксировался в каждой позиции.
| Образец | Центр | Середина слева | Середина справа | Среднее Ra |
|---|---|---|---|---|
| S01 | 1.12 | 1.18 | 1.15 | 1.15 |
| S02 | 1.05 | 1.11 | 1.08 | 1.08 |
| S03 | 1.28 | 1.35 | 1.31 | 1.31 |
| S04 | 0.98 | 1.04 | 1.01 | 1.01 |
| S05 | 1.16 | 1.22 | 1.19 | 1.19 |
| S06 | 1.09 | 1.15 | 1.12 | 1.12 |
Оценка. Среднее значение Ra по шести образцам варьировалось от 1.01 Кому 1.31 мкм, при этом все отдельные показания находились между 0.98 и 1.35 мкм. The spread across measurement positions on each slice is modest, indicating a consistent surface finish along the cut face on a metal workpiece of this size.
5.4 Edge Condition Data (Единица: мкм)
Edge defects were quantified by optical imaging on a toolmaker’s microscope. Края образцов были очищены перед измерением, а увеличение и шкала измерения прибора были откалиброваны. Затем край среза был исследован под микроскопом, identifiable edge defects were located and measured at four points per sample, и сохранялось максимальное значение.
| Образец | Точка 1 | Точка 2 | Точка 3 | Точка 4 | Макс. edge defect |
|---|---|---|---|---|---|
| S01 | 5.2 | 6.1 | 5.7 | 6.5 | 6.5 |
| S02 | 4.8 | 5.5 | 6.0 | 5.2 | 6.0 |
| S03 | 7.1 | 8.3 | 9.2 | 8.0 | 9.2 |
| S04 | 4.3 | 5.0 | 5.6 | 4.8 | 5.6 |
| S05 | 6.0 | 6.8 | 7.4 | 6.5 | 7.4 |
| S06 | 5.4 | 6.2 | 6.8 | 5.9 | 6.8 |
Оценка. Toolmaker’s microscope inspection of the six ductile iron slices gave maximum edge defect values of 6.5, 6.0, 9.2, 5.6, 7.4 и 6.8 мкм, с общим максимумом 9.2 мкм. S04 showed the best edge integrity and S03 the largest defect at 9.2 мкм.
6. Заключение
The good results obtained in this high-precision slicing trial of ductile iron stemmed mainly from the combined effect of a purpose-built cutting machine, метод охлаждения и смазки, и правильно подобранные параметры процесса. Ductile iron has relatively high strength and a degree of toughness, and its structure consists of a metal matrix with spheroidal graphite. During ring diamond wire cutting, the difference between the matrix and the graphite phase can cause local variation in cutting behaviour, which places particular demands on machine rigidity and parameter matching.
Оборудование. An ESG400-4T ring diamond wire cutting system was used. The machine provides a large effective working envelope for larger workpieces and a high-rigidity structure that reduces the effect of vibration and structural deformation on the wire trajectory. The ring diamond wire runs in continuous circulation at speeds well above conventional wire-cut machines, which raises removal efficiency without sacrificing cut stability.
Охлаждение и смазывание. Для охлаждения и смазки использовалось режущее масло. It continuously lubricates and cools the wire–workpiece contact zone, reduces friction at the cutting interface, and carries away part of the cutting heat and debris, improving conditions in the cutting zone. For a material with the strength and toughness of ductile iron, effective lubrication is essential to consistent surface finish.
Параметры процесса. Скорость проволоки, feed rate and other key parameters were matched to the properties of ductile iron and to the 10 mm slice requirement. Coordinating wire speed with workpiece feed keeps material removal steady and avoids localised increases in cutting load from excessive feed, or unstable cutting from mismatched parameters.
Overall. Taken together with slice dimensional accuracy, шероховатость поверхности (Ra) and edge quality, the combination of the ESG400-4T ring diamond wire machine, масляная охлаждение и смазка, and appropriately matched cutting parameters achieves a well-matched process for ductile iron. The results support ring diamond wire cutting as a practical route for precision slicing of ductile iron at this section size.