Diamantdraht-Lochschneidtechnologie: Häufig gestellte Fragen
Diamant-Drahtschlaufe hat sich als bevorzugte Schneidlösung für harten Quarz erwiesen, spröde Materialien wie Ferritkerne herauskristallisiert, Alnico-Magnete, und Kristallquarz. Dennoch haben viele Hersteller weiterhin Fragen dazu, wie es funktioniert, wo es besonders ist, und wie man es effektiv umsetzt. Dieses FAQ beantwortet die häufigsten technischen und praktischen Fragen basierend auf praxisnahen Schneiderfahrungen.
- Eine Diamantdrahtschleife ist eine geschlossene Schleife aus diamantbeschichtetem Draht, der harte Schnitte präzise schneidet, spröde Materialien wie Ferritkerne herauskristallisiert, Alnico-Magnete und Kristallquarz.
- Er schneidet, ohne Magnete zu entmagnetisieren oder Kristalle zu brechen – die Hauptgründe, warum Blätter und Schlammsägen bei diesen Materialien ausfallen.
- Drahtdurchmesser (typischerweise 0,35–0,65 mm) wird nach Materialhärte und akzeptablem Schnittverlust bestimmt.
- Zuführrate und Kühlmittel sind die beiden Haupthebel, um Kantenabsplitterungen zu vermeiden.
- Für kleine Chargen, hochpräzise Arbeiten, Betriebskosten sind niedriger als bei laser- oder schlammbasierten Methoden.
1. Was ist eine Diamantdrahtschlaufe?
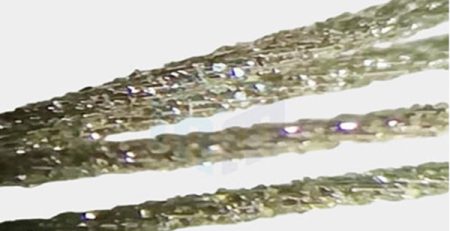
Ein Diamantdraht-Schlaufe ist ein kontinuierlicher, ein endloser Stahldraht, der mit industriellem Diamantkorn galvanisch beschichtet wurde. Im Gegensatz zu herkömmlichen hin- und hergehenden Drahtsägen (die sich vor und zurück bewegen), dreht sich eine Diamantdrahtschlaufe kontinuierlich in eine Richtung mit hoher Geschwindigkeit. Die Diamantpartikel wirken wie mikroskopische Schneidezähne, die harte Materialien mit Präzision und minimalem Abfall schleifen.
Das ‚Schlaufen‘-Design bedeutet, dass es kein freies Ende gibt; der Draht bildet einen geschlossenen Ring, der über Antriebsrollen läuft. Dies macht das Aufwickeln und Umkehren des Drahts überflüssig, was schnellere, gleichmäßigere Schnitte ermöglicht.
2. Welche Materialien können mit einer Diamantdrahtschlaufe geschnitten werden?
Die Diamantdrahtschlaufe ist speziell für harte, spröd, und abrasive Materialien ausgelegt, die mit herkömmlichen Sägen oder Lasern schwer zu schneiden sind. Basierend auf unseren vorherigen Diskussionen, die häufigsten Anwendungen umfassen:
– Ferritkerne (MnZn, NiZn, und Hartferrit) – verwendet in Transformatoren, Induktivitäten, und EMI-Filtern.
– Alnico-Magnete (gegossen und gesintert) – Hochtemperatur-Permanentmagneten für Sensoren und Gitarren-Pickups.
– Kristallquarz (Bergkristall, Amethyst, Citrin, und synthetischer Quarz) – für Schwingkreise in der Elektronik, Optik, und Edelsteine.
– Andere Materialien: Keramik, Siliziumcarbid, Saphir, Glas, Graphit, und Seltenerdmagneten (NdFeB).
Die gemeinsame Herausforderung bei all diesen Materialien ist dieselbe: sie splittern, brechen, oder erzeugen Hitzeschäden bei herkömmlichen Schneidmethoden. Diamantdrahtschlaufenschnitt löst diese Probleme.
3. Wie schneidet der Diamantdrahtschlaufe im Vergleich zu herkömmlichen Schneidmethoden ab?
Dies ist eine der am häufigsten gestellten Fragen. Hier ist ein direkter Vergleich:
| Methode | Schnittfuge Breite | Kantenabplatzungen | Hitzeschaden | Oberflächenbeschaffenheit (Ra) | Formkomplexität |
| Diamant-Drahtschlaufe | 0.2–0,6 mm | Keine | Keine | 0.4–1,6 µm | Hoch (CNC) |
| Schleifscheibe | 1–2 mm | Mäßig bis stark | Ja (lokale Erwärmung) | 3–10 µm | Begrenzt |
| Wasserstrahlschneiden | 0.8–1,5 mm | Mäßig (Delamination) | Nein | 3–8 µm | Mittel |
| Laser | 0.1–0,5 mm | Mikrorisse | Erheblich (Wärmeeinflusszone) | 5–20 µm | Hoch |
| EDM | 0.2–0,5 mm | Rekatschicht | Ja (thermisch) | 2–6 µm | Mittel (nur leitfähig) |
Hauptvorteile der Diamantdrahtschleife:
– Kein Kantenausbruch – die Schleifwirkung verteilt die Spannungen gleichmäßig.
– Schmale Schnittfuge – weniger Materialverlust bedeutet mehr Teile aus demselben Block.
– Keine thermische Beschädigung – kontinuierliche Kühlung hält das Werkstück kühl.
– Exzellente Oberflächenqualität – oft wird ein Nachschleifen überflüssig.
– Schneidet Isolatoren – im Gegensatz zu Funkenerosion (EDM), funktioniert bei Ferrit und Quarz.
- Warum ist die Diamantdrahtschleife ideal zum Schneiden von Ferritkernen?
Ferrit ist extrem hart (Mohshärte 5–7) und spröde. Traditionelle Schleifscheiben verursachen Randabsplitterungen und Mikrorisse, besonders bei dünnwandigen E-Kernen oder Toroiden. Diamantdrahtschleife bietet:
– Spannungsfreies Schneiden – der flexible Draht passt sich dem Schnittpfad an, ohne Biegekräfte aufzubringen.
– Schmale Schnittfuge (0.4 typisch mm) – kritisch beim Schneiden teurer MnZn- oder NiZn-Ferrite.
– Keine wärmebedingte Eigenschaftsänderung – Ferrit-Magneteigenschaften verschlechtern sich bei Überhitzung. Diamantdrahtschleife mit Kühlmittel beseitigt dieses Risiko.
Für Hersteller, die Ferrit-Transformatorkerne oder EMI-Suppressoren schneiden, Der Wechsel von einer Trennsäge zu einer Diamantdrahtschleife kann den Ertrag um 15–30% steigern.
5. Kann eine Diamantdrahtschleife Alnico-Magnete ohne Entmagnetisierung schneiden?
Ja. Alnico-Magnete sind hart (45–50 HRC) und spröde, aber ihre magnetischen Eigenschaften sind empfindlich gegenüber Hitze und mechanischem Stoß. Diamantdrahtschneiden bietet zwei entscheidende Vorteile:
– Keine thermische Entmagnetisierung – Da der Schnitt kühl ist (Das Kühlmittel entfernt kontinuierlich Wärme), der magnetische Fluss bleibt unverändert.
– Keine Mikrorisse – Die Koerzitivkraft von Alnico ist niedrig; Mikrorisse können als Entmagnetisierungszonen wirken. Die gleichmäßige Schleifwirkung des Diamantdrahts verhindert Rissbildung.
In der Praxis, schneiden Hersteller Alnico 5 und Alnico 8 Sensorkomponenten und Gitarren-Tonabnehmermagnete mit Diamantdrahtschlaufen, um enge Toleranzen zu erreichen (±0,05 mm) ohne nachträgliches Glühen oder Remagnetisieren.
6. Wie schneidet Diamantdrahtschlaufe Kristallquarz?
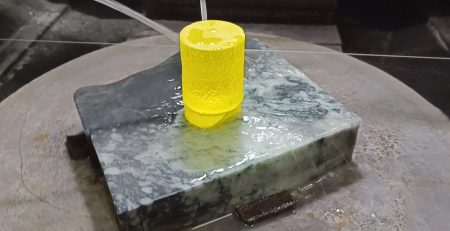
Quarz hat auf der Mohs-Skala 7, eine höhere Härte als die meisten Stähle. Er ist außerdem piezoelektrisch, was bedeutet, dass mechanische Belastung elektrische Ladung erzeugt – und herkömmliche Schneidmethoden unerwünschte Spannungen oder Mikrorisse verursachen können. Diamantdrahtschlaufen schneiden Quarz durch abrasives Schleifen, nicht durch Schlag oder thermische Verdampfung.
– Für elektronisch hochwertigen synthetischen Quarz (Oszillatorrohlinge), produziert die Diamantdrahtschlaufe hauchdünne Scheiben ohne oberflächennahe Schäden, und erhält die piezoelektrische Präzision des Kristalls.
– Für optisches Quarz (UV-Fenster), die glatte Oberflächenbearbeitung (Ra < 0.8 μm) erfordert minimale Politur.
– Für Edelsteinquarz (Amethyst, Citrin), maximiert der schmale Schnittverlust die Ausbeute aus teuren Rohkristallen.
7. Welchen Drahtdurchmesser sollte ich wählen?
Die Auswahl hängt von Ihrem Material und der Bauteilgeometrie ab:
| Drahtdurchmesser | Am besten geeignet für | Typischer Schnittverlust | Minimale Merkmalgröße |
| 0.2 Mm | Dünne Wafer, empfindliche Kerne, kleine Quarzspitzen | 0.22–0,25 mm | 1 Mm |
| 0.4 Mm | Allzweck-Ferrit, Alnico, Quarz | 0.42–0,45 mm | 3 Mm |
| 0.6 Mm | Große Blöcke, dicke Ferritkerne (>20 Mm) | 0.63–0,67 mm | 5 Mm |
Faustregel: Verwenden Sie den kleinsten Durchmesser, der für Ihre Schnittlänge ausreichende Festigkeit bietet. Dünnere Drähte verringern Materialverlust, brechen jedoch leichter bei langen Schnitten oder harten Materialien.
8. Wie optimiere ich die Vorschubgeschwindigkeit, um Absplitterungen zu vermeiden?
Die Vorschubgeschwindigkeit ist der kritischste Parameter. Zu schnell verursacht Absplitterungen und Drahtbruch; zu langsam verschwendet Zeit, ohne die Qualität zu verbessern.
Empfohlene Ausgangsvorschübe (für 0.4 mm Draht):
– MnZn-Ferrit: 4–6 mm/min
– NiZn-Ferrit: 3–5 mm/min
– Alnico 5: 3–4 mm/min
– Alnico 8: 2–3 mm/min
– Kristallquarz (Bergkristall): 4–7 mm/min
– Synthetischer Quarz (elektronische Qualität): 2–4 mm/min (um Oberflächenschäden zu vermeiden)
Immer am unteren Ende beginnen und die Geschwindigkeit schrittweise erhöhen, während die Qualität der Schnittkante überprüft wird. Ein gut eingestelltes Diamantdraht-Schlaufensäge sollte eine glatte, matte Oberfläche ohne sichtbares Kantenabplatzen unter 10-facher Vergrößerung erzeugen.
9. Welches Kühlmittel sollte ich verwenden?
Sauberes Kühlmittel ist aus drei Gründen wichtig: es entfernt Späne (Schneidpartikel), verhindert Wärmeentwicklung, und schmiert den Draht.
– Deionisiertes Wasser – Am besten für Ferrit, Quarz, und Alnico. Verhindert die Kontamination elektronischer oder optischer Oberflächen. Rostschutzmittel zusetzen, wenn eisenhaltige Materialien geschnitten werden.
– Leichtöl – Gelegentlich bei sehr spröden Materialien verwendet (zum Beispiel., einige Keramiken). Öl sorgt für bessere Schmierung, erfordert jedoch Nachreinigung nach dem Schneiden.
Nicht verwenden: Leitungswasser (Mineralablagerungen), destilliertes Wasser ohne Überwachung (Bakterienwachstum), oder überhaupt keine Kühlung (schneller Drahtverschleiß und Hitzeschäden).
10. Kann ein Diamantdraht-Loop komplexe Formen schneiden?
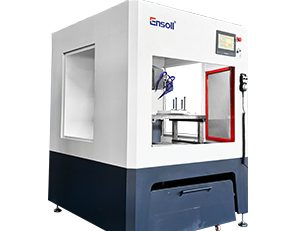
Ja. Wenn integriert in eine CNC (Computer Numerical Control) System, kann eine Diamantdraht-Loop-Säge schneiden:
– Gerade Linien
– Kreise und Bögen
– Schlitze und Passfeder-Nuten
– Benutzerdefinierte Konturen (zum Beispiel., gekrümmte Ferritkerne, geformte Alnico-Magnete, Quarz-Uhrenrohlinge)
Der Draht kann in X-, Y, und manchmal Z-Achsen gesteuert werden. Aber, der Draht selbst bleibt zwischen den Führungen gerade – komplexe Formen werden erreicht, indem das Werkstück relativ zum Draht bewegt wird. Echtes 3D-Konturschneiden erfordert eine spezielle Draht-EDM, die für Isolatoren wie Ferrit oder Quarz nicht geeignet ist.
11. Ist ein Diamantdraht-Loop teuer im Betrieb?
Im Vergleich zu Schleifscheiben oder Teilen-Sägen, sind die Betriebskosten pro Teil oft niedriger, trotz der höheren Anfangsinvestition in die Säge.
Kostenaufstellung:
– Verbrauchsmaterialien – Diamantdrahtschleife (alle 30–100 m Schnitt ersetzt). Kosten pro Schleife variieren $15 An $60 je nach Durchmesser und Länge.
– Kühlmittel – vernachlässigbar (deionisiertes Wasser).
– Ertragsausbeute – größte Einsparung. Weniger Materialverlust durch Kerf und weniger abgelehnte Teile durch Absplitterung können die Gesamtkosten um 20–40 % senken.
Für hochwertige Materialien wie Alnico (Kobaltgehalt bis zu 40%) oder große Quarzkristalle, allein die Abfallreduzierung zahlt sich oft innerhalb weniger Monate für das Drahtschleifensystem.
12. Welche Branchen profitieren am meisten vom Diamantdrahtschleifenschneiden?
Basierend auf unseren vorherigen Diskussionen, Die wichtigsten Branchen sind:
– Leistungselektronik – Schneiden von Ferritkernen für Transformatoren und Induktoren.
– Automobil- und Luft- und Raumfahrt – Schneiden von Alnico-Sensoren und magnetischen Bauteilen.
– Uhrmacherei und Telekommunikation – Zerschneiden von synthetischen Quarzoszillatoren.
– Jewelry and gemstone processing – Shaping amethyst, Citrin, and rock crystal.
– Optics – Cutting UV-grade quartz windows and prisms.
– Renewable energy – Machining magnetic materials for generators.
13. Where can I learn more or purchase a diamond wire loop saw?
For reliable, high-performance diamond wire loop cutting solutions, Ensoll (Zhengzhou Ensoll Werkzeuge .) is the industry leader you can trust.
Seit 2015, Ensoll has specialized in endless diamond wire loop technology, holding nearly 100 patents and offering fully integrated systems—from electroplated diamond wire loops to precision CNC cutting machines. Whether you are cutting ferrite cores, Alnico-Magnete, Kristallquarz, Keramik, or sapphire, Ensoll delivers
Ensoll also provides free test cutting on your material, expert technical support, and customized machine configurations to fit your exact needs.
Contact Ensoll today: Visit https://www.ensolltools.com/ or email [email protected] um ein Angebot anzufordern oder einen Testschnitt zu planen.
Endgültige Zusammenfassung
Die Diamantdraht-Schleiftechnologie hat die Art und Weise revolutioniert, wie Hersteller harte, spröde Materialien wie Ferrit schneiden, Alnico, und Kristallquarz. Ihre Vorteile – kein Absplittern, schmale Schnittfuge, keine Hitzeschäden, und eine glatte Oberfläche – führen direkt zu höheren Erträgen, geringerem Abfall, und besserer Rentabilität. Indem Sie den richtigen Drahtdurchmesser, Vorschubgeschwindigkeit, und Kühlmittelpraktiken verstehen, können Sie diese Technologie mit Vertrauen in Ihre Produktionslinie integrieren.
Haben Sie eine Frage, die hier nicht behandelt wird?? Kontaktieren Sie unser technisches Team mit Ihrem Materialtyp, Teilgeometrie, und den gewünschten Toleranzen für eine maßgeschneiderte Empfehlung.