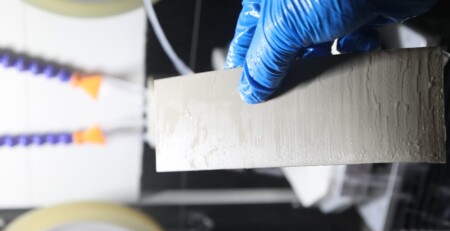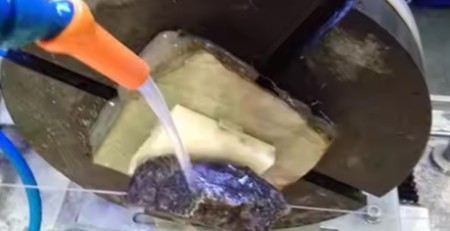
Quarz-Schneidetest: 80 mm/min, Endlos-Diamantdraht
Testschlussfolgerung: In diesem Kundentestmuster, Sollte ein 415 mm Durchmesser Quarzwerkstück bei einer stabilen Vorschubgeschwindigkeit von 80 mm/min mit einer kundenspezifischen ESC600-4T endlosen Diamantdrahtsäge geschnitten werden, eine vollständig beschichtete 0.80 mm Diamantdrahtschleife, und Schneidöl. Drei 30 mm dicke Proben zeigten TTV-Werte von 0.410-0.630 Mm, durchschnittliche Ra-Werte von 1.52-1.87 µm, und maximale Kantenausbrüche von 16.1-18.2 µm.
- Ein 415 mm Durchmesser, 500 mm langes Quarzwerkstück wurde in 30 mm Proben bei einem stabilen 80 mm/min Vorschub mit einer kundenspezifischen ESC600-4T-Maschine geschnitten, eine vollständig beschichtete 0.80 mm Diamantdrahtschleife bei 38 M/s, und Schneidöl.
- Drei Proben zeigten TTV von 0.410-0.630 Mm, durchschnittliche Oberflächenrauheit Ra 1.52-1.87 Mikrometer, und maximale Kantenausbrüche von 16.1-18.2 Mikrometer.
- Schneidöl war die entscheidende Prozessänderung: wasserbasierte Kühlmittel begrenzten den Vorschub auf etwa 1-3 mm/min, während Öl-Schmierung die Diamant-Quarz-Schnittstelle für Hochgeschwindigkeitsschneiden stabilisierte.
- Hochgeschwindigkeits-Quarzschneiden ist ein systemweites Ergebnis — Maschinensteifigkeit, 230 N-Spannungskontrolle, Drahtspezifikation, Schmierung und eine segmentierte Vorschubstrategie müssen alle zusammenpassen; Die Erhöhung der Vorschubgeschwindigkeit allein reproduziert dies nicht.
Dieser Bericht dokumentiert die Gerätekonfiguration, Schnittparameter, Messmethode, und Ergebnisse eines Quarzschnittversuchs für einen britischen Kunden, anonymisiert als Unternehmen B. Die nachstehenden Werte beschreiben diesen Testaufbau und den Zustand der Probe; sie sollten nicht als garantierte Ergebnisse für jede Quarzqualität oder Geometrie interpretiert werden.
Wichtige Testergebnisse
- Werkstück: Quarz, Ø415 mm × 500 Mm
- Geschnittene Probe: Ø415 mm × 30 Mm
- Stabiler Schnittvorschub: 80 mm/min
- Diamantdrahtgeschwindigkeit: 38 M/s
- TTV: 0.410-0.630 mm über drei Proben
- Mittlere Oberflächenrauheit: Ra 1.52-1.87 µm
- Maximal gemessenes Kantenabsplittern: 16.1-18.2 µm
Der Vorschub des Rohmaterials ist ebenso wichtig wie die Maschineneinstellungen hier — hochreiner Quarz verhält sich unter dem Draht anders als verschmolzener Quarz.
Warum Hochgeschwindigkeits-Quarzschnitte schwierig sind
Quarz besteht hauptsächlich aus Siliziumdioxid (SiO22). Sein stark kovalent gebundenes Netzwerk verleiht ihm hohe Härte und chemische Stabilität, macht es aber auch spröde und empfindlich gegenüber Rissinitiierung. Wenn die Vorschubgeschwindigkeit beim Schneiden zunimmt, Reibung, Drahtbiegung, Vibration, lokale Erwärmung, und instabiles Schleifmittelengagement können die Genauigkeit verringern oder Absplitterungen und Substanzschäden verursachen.
Das ingenieurtechnische Ziel bestand daher nicht darin, den Draht einfach schneller laufen zu lassen. Der Prozess musste die Materialabtragsleistung erhöhen und gleichzeitig die Drahtbahn, Schnittlast, Kühlung, Schmierung, Dickenkonsistenz, Oberflächenbeschaffenheit, und Kanteneinheit unter Kontrolle halten.
Testobjekt- und Gerätekonfiguration
| Artikel | Testbedingung |
|---|---|
| Material | Quarz |
| Härte | Mohshärte ungefähr 7 |
| Werkstückgröße | Ø415 mm × 500 mm lang |
| Zielsamplen-Größe | Ø415 mm × 30 mm dick |
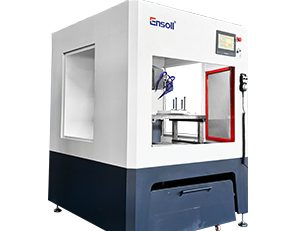
| Maschine | Maßgeschneiderte ESC600-4T endlose Diamantdrahtsäge |
| Schneidwerkzeug | Vollbeschichteter Diamantdrahtkreis, Ø0,80 mm × 3,780 Mm |
| Kühlung/Schmierung | Schneidöl |
Die Maschine wurde um eine starre Schneidstruktur herum konfiguriert, stabile Werkstückspannung, kontrollierter vertikaler Vorschub, und automatische Drahtspannungsregelung. Für verwandte Konfigurationen, siehe Ensoll’s ESC600 Diamantdrahtsägemaschine und die breitere Palette von Diamantdrahtsägemaschinen.
Schnittparametern und Prozessstrategie
| Parameter | Aufgezeichnete Einstellung |
|---|---|
| Diamant-Drahtschlaufe | Ø0,80 mm × 3,780 Mm, vollständig beschichtet |
| Versuchsreihen zur Vorschubgeschwindigkeit | 55, 60, und 80 mm/min |
| Stabiler Produktions-Testvorschub | 80 mm/min |
| Schnittbreite | 415 Mm |
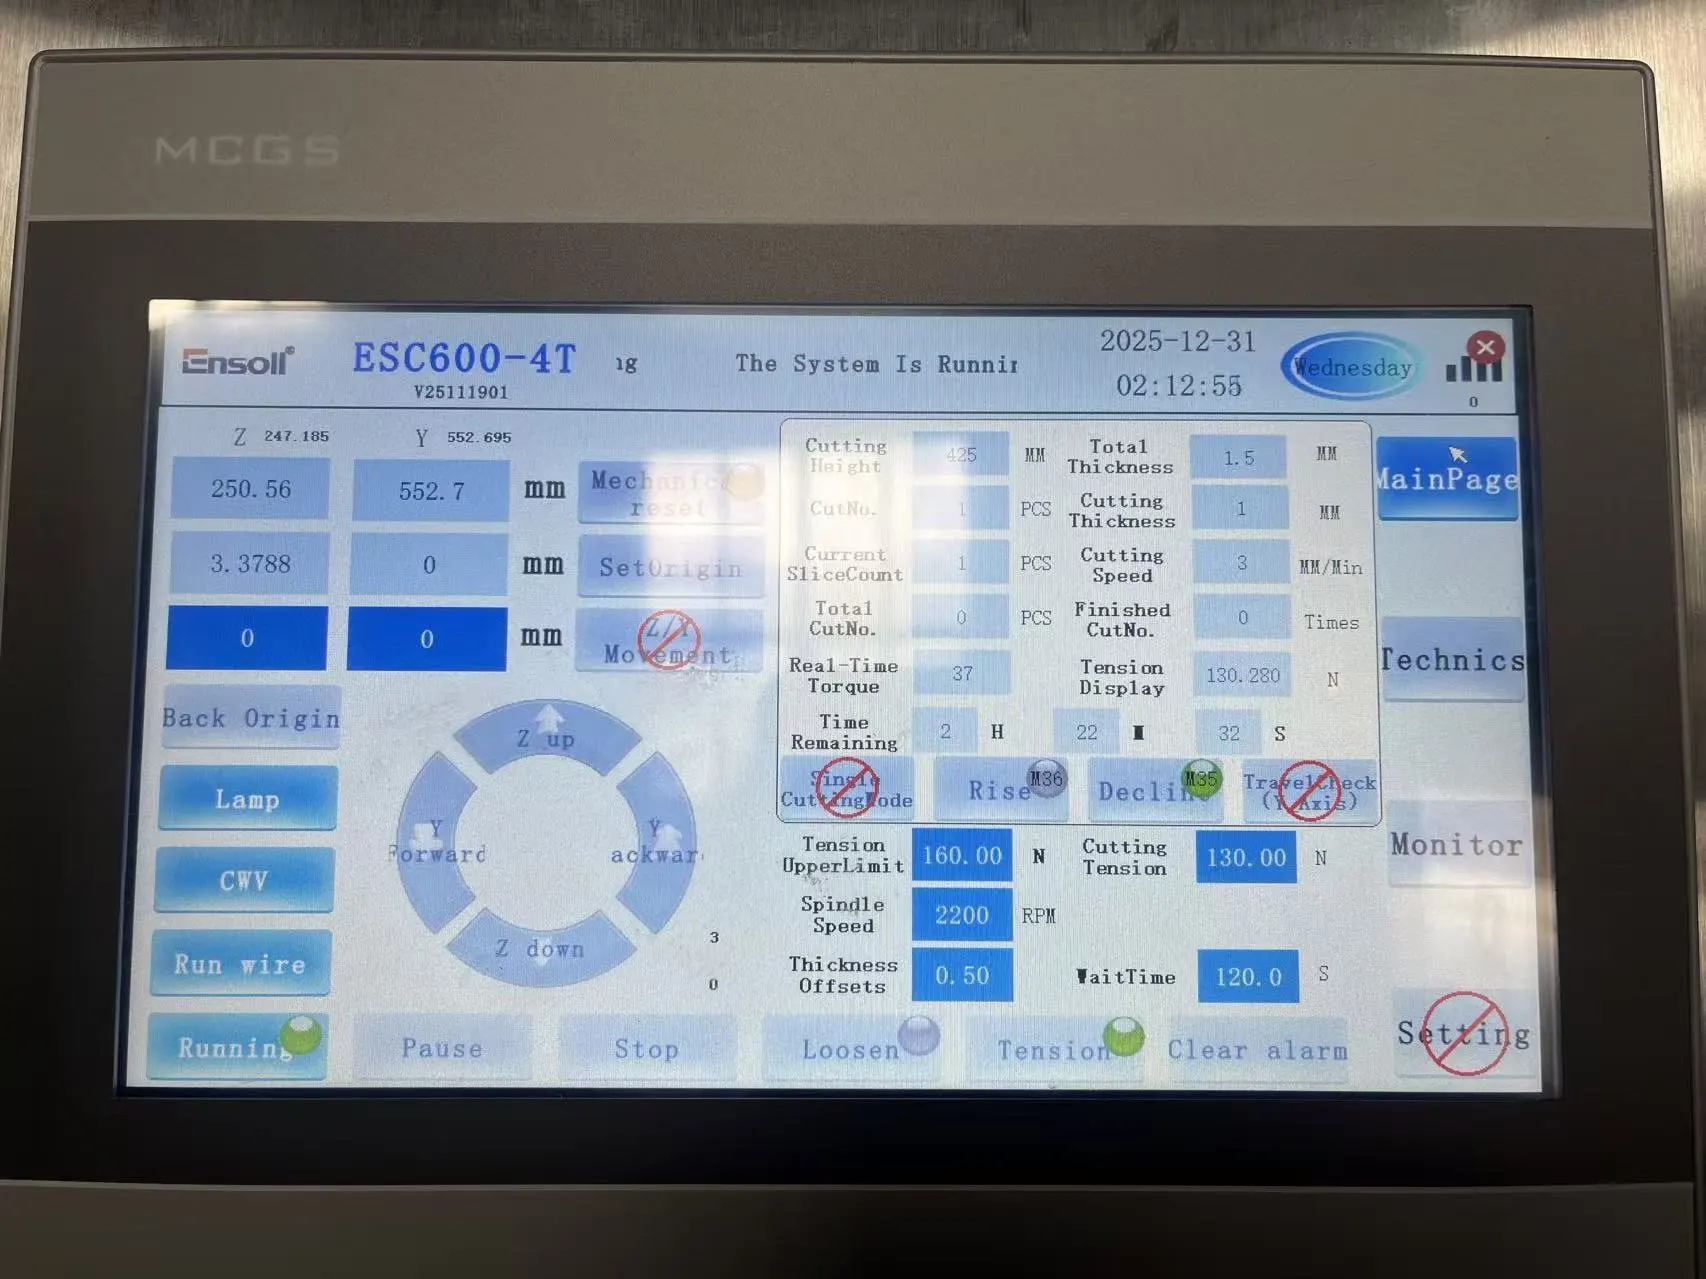
| Aufgezeichnete Drahtspannung | 230 N |
| Drahtgeschwindigkeit | 38 M/s |
| Drahtspannungszeit am Bogen | 200 s |
Warum Schneidöl wichtig war
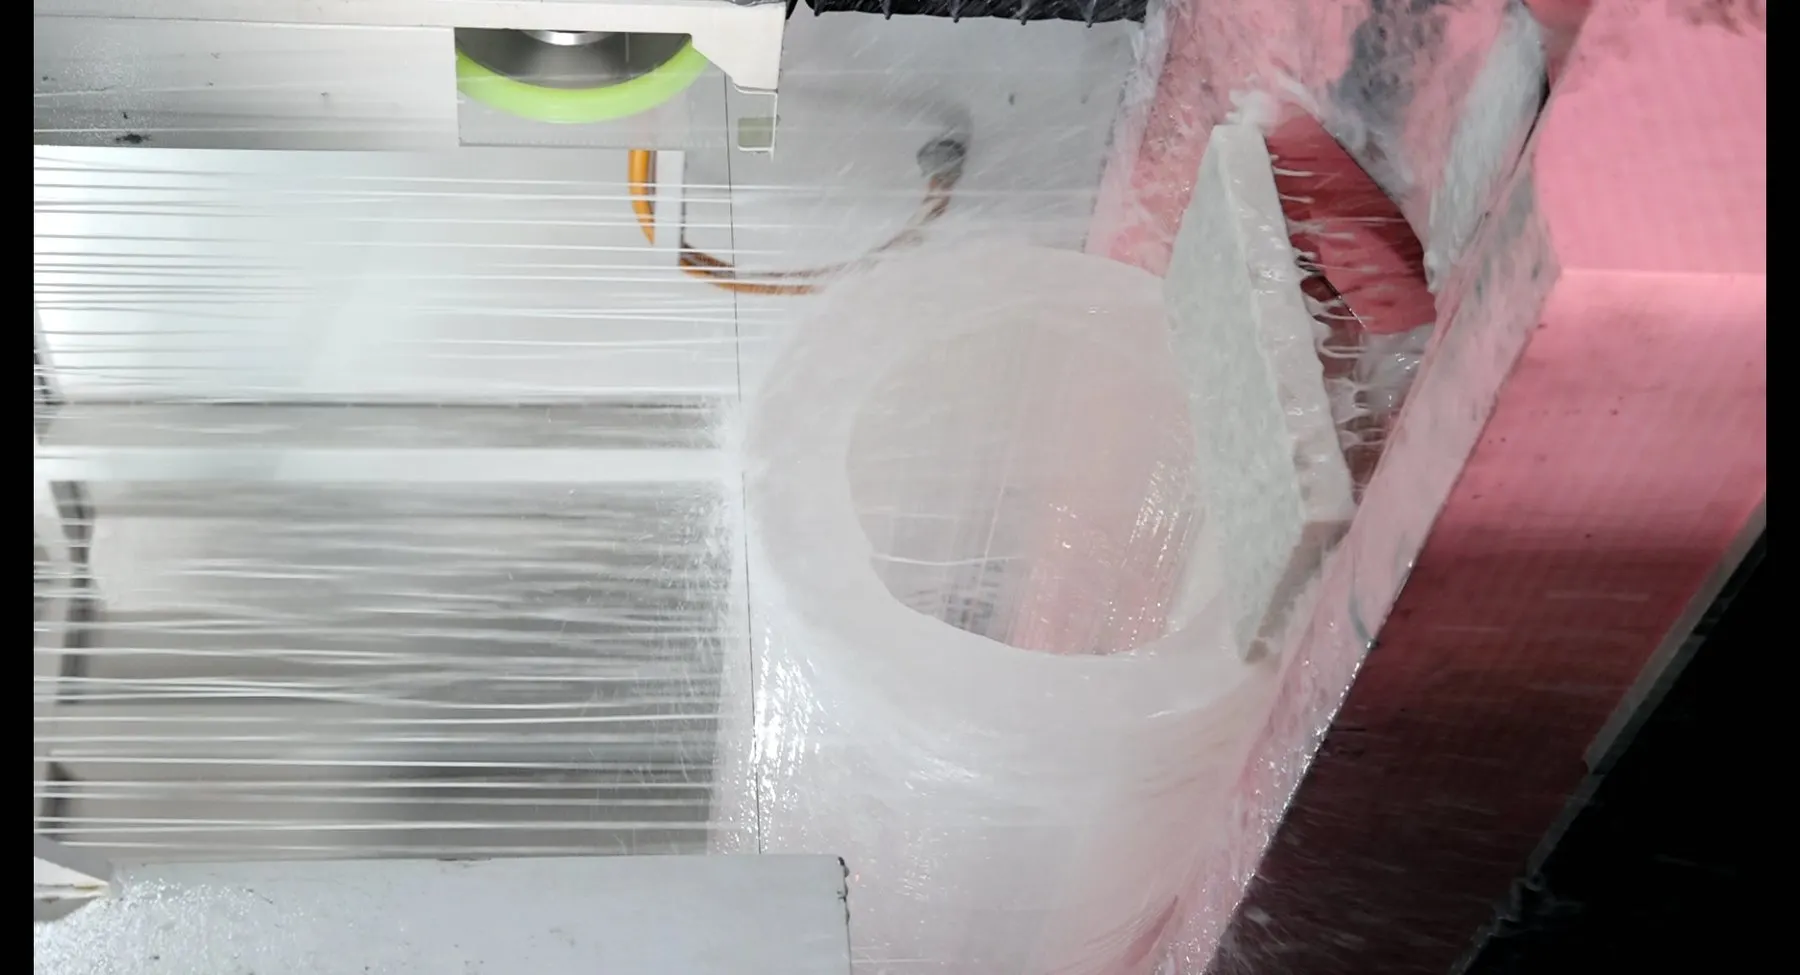
Frühe Tests mit Wasser oder konventionellem wasserbasiertem Kühlmittel waren auf etwa 1-3 mm/min begrenzt und hielten keinen stabilen Schnittzustand aufrecht. Der Wechsel zu einem speziellen Schneidöl verbesserte die Schmierung an der Schnittstelle zwischen Diamantabrieb und Quarz, verringerte die Reibungswiderstände und den lokalen Stress, und half den abrasiven Körnern, Material gleichmäßiger zu entfernen.
Unter den optimierten Bedingungen, erreichte der Prozess eine stabile Vorschubgeschwindigkeit 80 mm/min. Eine segmentierte Strategie wurde ebenfalls bewertet: ein höherer Einstiegs-Vorschub wurde während der anfänglichen Eingriffe verwendet, dann wurde der Vorschub reduziert, als die Kontaktfläche und die Schnittlast zunahmen. Dieser Ansatz verkürzte die Zeit für nicht-ständiges Schneiden, während die Kantenqualität während des tieferen Schnittbereichs geschützt wurde.
Die vollständig beschichtete Endlose Diamantdrahtschlaufe bot kontinuierliches Schleifen mit Abrasivmaterial und vermied die Umkehrpunkte, die mit der hin- und hergehenden Drahtbewegung verbunden sind.
Gemessene Schneidergebnisse
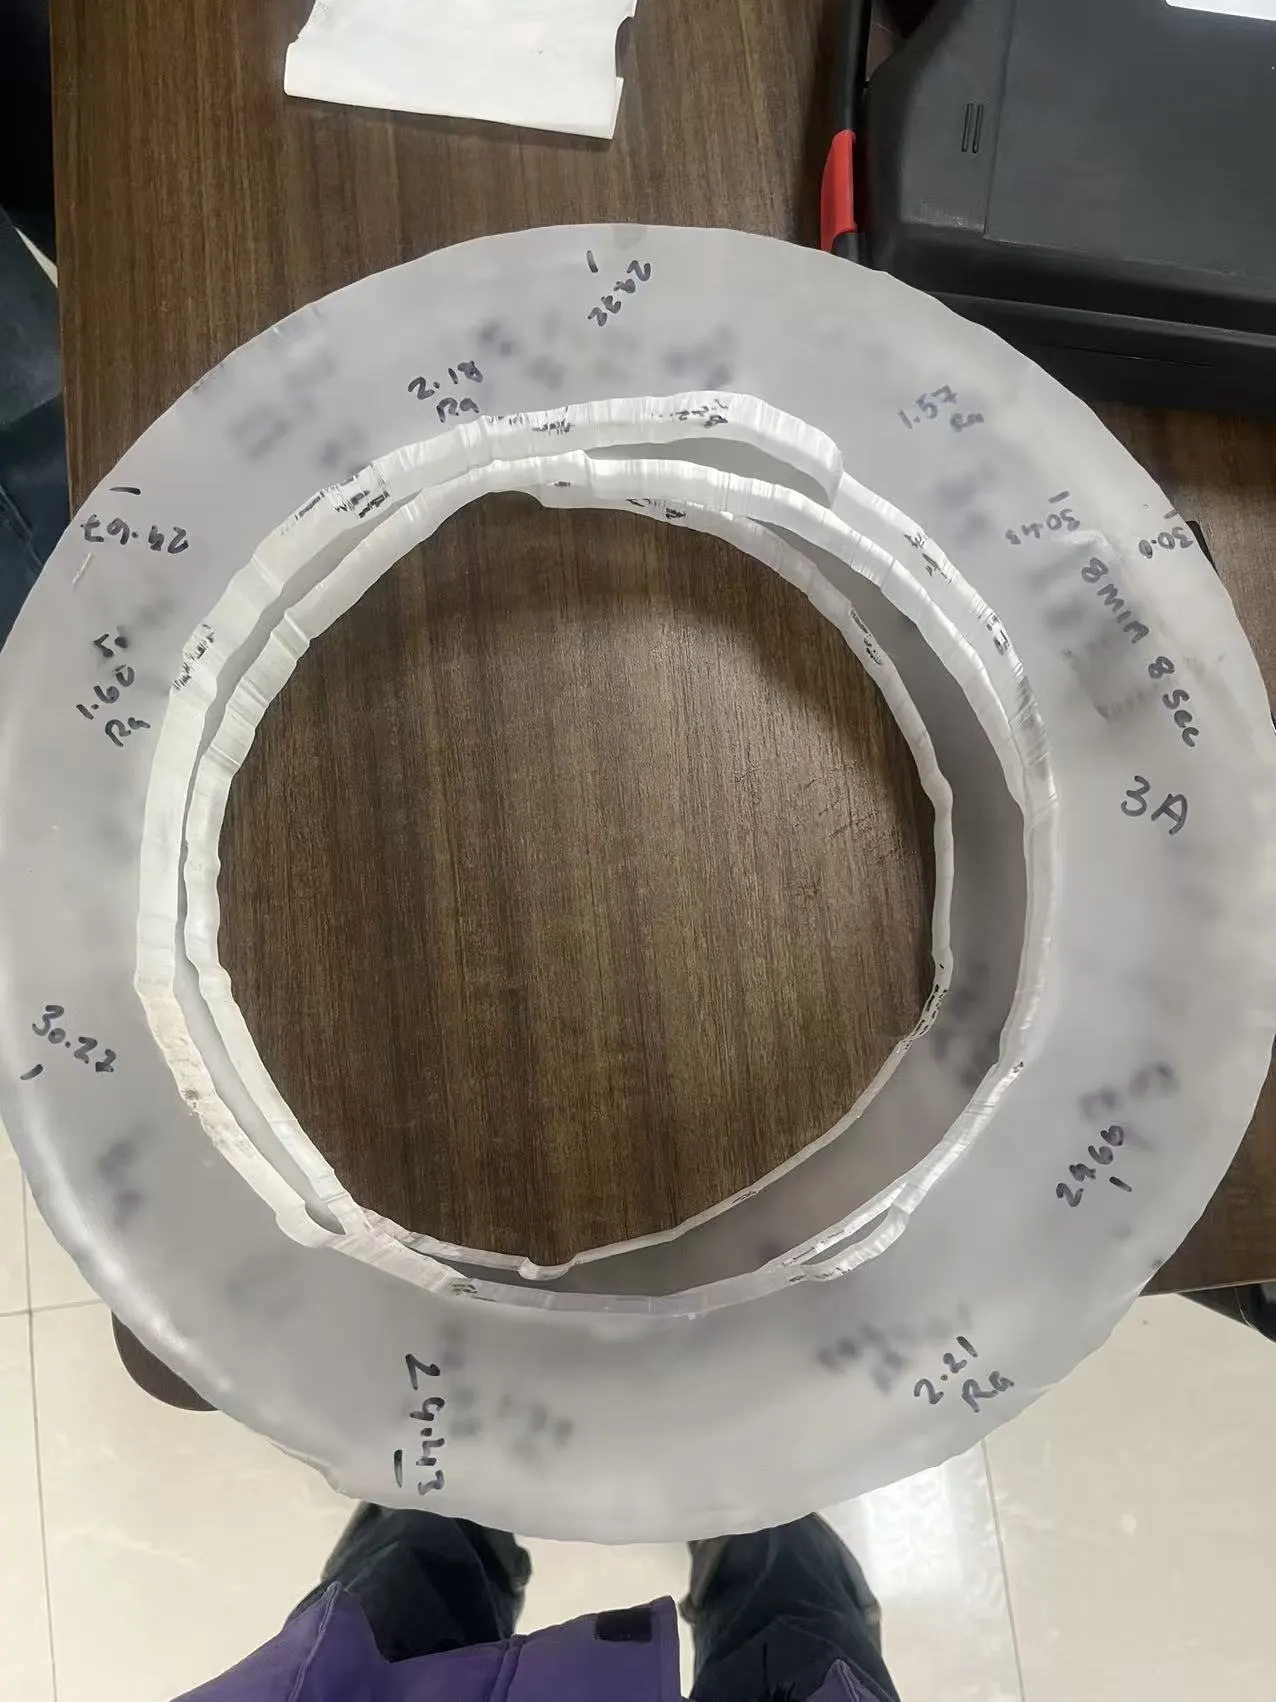
Drei Schnittproben wurden auf Dickenvariation bewertet, dimensionale Abweichung, Oberflächenrauheit, und Kantenabplatzungen. Die Messungen liefern ein nützlicheres Bild als die alleinige Schnittgeschwindigkeit, da sie zeigen, ob der schnellere Prozess wiederholbare Geometrie und Oberflächenintegrität beibehielt.
1. Gesamtdickenabweichung (TTV)
TTV wurde mit einem Vakuumspannfutter gemessen, Neun-Punkte-Raster, Duale Sonde-Dickenmessmethode. Die Ausrüstung war thermisch stabilisiert und kalibriert, und jede Probe wurde vor der Messung gereinigt und zentriert.
| Probe | Tmax (Mm) | Tmin (Mm) | TTV (Mm) |
|---|---|---|---|
| S01 | 29.780 | 29.200 | 0.580 |
| S02 | 30.040 | 29.410 | 0.630 |
| S03 | 29.830 | 29.420 | 0.410 |
Das 0.410-0.630 Der mm TTV-Bereich zeigt, dass die Schnittlast und der Drahtpfad während dieses Tests bei allen drei Proben kontrolliert blieben.
2. Dickenpräzision
| Probe | Durchschnittliche Dicke (Mm) | Abweichung von 30.000 Mm |
|---|---|---|
| S01 | 29.479 | -0.521 Mm |
| S02 | 29.720 | -0.280 Mm |
| S03 | 29.660 | -0.340 Mm |
Die maximale absolute durchschnittliche Dickenabweichung betrug 0.521 Mm. Die Wahl der Toleranz sollte dennoch den nachgelagerten Schleif- oder Polierprozess des Kunden berücksichtigen.
3. Oberflächenrauheit
Die Oberflächenrauheit wurde mittels Stylus-Profilometrie gemäß ISO gemessen 4287 Bewertungsrahmen. Drei repräsentative Positionen wurden auf jeder Probe gemessen.
| Probe | Ra-1 (µm) | Ra-2 (µm) | Ra-3 (µm) | Durchschnittliches Ra (µm) |
|---|---|---|---|---|
| S01 | 1.83 | 1.40 | 1.33 | 1.52 |
| S02 | 1.70 | 1.73 | 1.65 | 1.69 |
| S03 | 1.91 | 1.83 | 1.86 | 1.87 |
4. Kantenabsplitterungen
Die vier Kanten jeder Probe wurden gereinigt und mit einem kalibrierten Werkzeugmikroskop inspiziert. Maximal gemessene Absplitterungen blieben unter 20 µm für alle drei Proben.
| Probe | Position 1 | Position 2 | Position 3 | Position 4 | Maximum (µm) |
|---|---|---|---|---|---|
| S01 | 12.5 | 15.2 | 14.6 | 16.8 | 16.8 |
| S02 | 14.3 | 17.5 | 18.2 | 16.9 | 18.2 |
| S03 | 11.8 | 14.6 | 15.2 | 16.1 | 16.1 |
Was das Ergebnis von 80 mm/min ermöglichte?
- Schmierung auf Quarz abgestimmt: Schneidöl reduzierte die Reibung an der Schnittstelle und stabilisierte das Schleifmittelengagement besser als die in den frühen Versuchen verwendeten wasserbasierten Medien.
- Steife Maschinenstruktur: Stabile Spannvorrichtung und kontrollierte Vorschubbewegung verringerten Vibration und Positionsschwankungen über die 415 mm Schnittbreite.
- Dynamische Schneidparameter: Die Vorschubgeschwindigkeit wurde an die sich ändernde Kontaktbedingung angepasst, anstatt während des gesamten Schnitts auf einem aggressiven Wert beizubehalten.
- Dauerschleifdrahtschneiden: Der endlose Draht hielt eine Einrichtungsrichtung aufrecht, Hochgeschwindigkeits-Schleifbewegung ohne Rückwärtsbewegung.
- Spannungskontrolle: stabile Drahtspannung begrenzte Bogenabweichung und half, die Dickenkonsistenz und Kantengeometrie zu erhalten.
Technische Interpretation und Einschränkungen
Das Ergebnis zeigt, dass Hochgeschwindigkeits-Quarzschneiden ein systemweites Problem ist. Maschinensteifigkeit, Werkstückspannung, Diamantdrahtspezifikation, Kühlmittel/Schmiermittel, Spannung, Drahtgeschwindigkeit, und Zuführstrategie müssen aufeinander abgestimmt sein. Allein die Erhöhung der Zuführung wird wahrscheinlich nicht dasselbe Ergebnis liefern.
Quarzqualität, Innenspannung, Einschlüsse, Geometrie, erforderlicher Zuschlag, Oberflächenspezifikation, und nachgelagerte Verarbeitung können das praktische Schneidfenster verändern. Vor der Produktion, Ensoll empfiehlt einen Probelauf mit dem tatsächlichen Material des Kunden und den Akzeptanzkriterien. Unser kundenspezifische Diamantdrahtschneidlösung Der Arbeitsablauf kombiniert Materialtests, Maschinenkonfiguration, Drahtauswahl, und Prozessentwicklung.
Häufig gestellte Fragen
Kann eine endlose Diamantdrahtsäge Quarz mit großem Durchmesser schneiden?
Ja. Dieser Test schnitt ein 415 mm Durchmesser Quarzwerkstück. Die erforderliche Maschinenverfahrenslänge, Steifigkeit, Werkstückspannung, Drahtlänge, Spannung, und Kühlmittellieferung müssen auf das Werkstück abgestimmt sein.
Ist 80 mm/min für jedes Quarzwerkstück garantiert?
Nein. Das 80 mm/min ist der stabile Vorschub, der unter den dokumentierten Proben-, Ausrüstung, Draht, und Schneidölbedingungen erreicht wurde. Verschiedene Quarzqualitäten, Größen, Toleranzen, und Oberflächenanforderungen erfordern eine Prozessvalidierung.
Warum wurde Schneidöl statt Wasser verwendet?
In diesem Test, Schneidöl bot eine bessere Schmierung an der Diamant-Quarz-Schnittstelle und unterstützte einen stabileren, höheren Vorschubzustand beim Schneiden. Die Auswahl der Flüssigkeit muss auch Reinigung, Umwelt-, Sicherheit, und nachgelagerte Prozessanforderungen berücksichtigen.
Welche Daten sollte ein Kunde für einen Quarzschneidtest bereitstellen?
Nützliche Eingaben sind Quarzqualität, Werkstückzeichnung, Abmessungen, Schneidrichtung, target thickness, Toleranz, TTV, Oberflächenrauheit, chipping limit, Produktionsvolumen, Kühlmittelrestriktionen, and downstream grinding or polishing allowance.
Schlussfolgerung
Under the documented conditions, the customized endless diamond wire cutting process combined an 80 mm/min stable feed with controlled TTV, Oberflächenrauheit, and edge chipping on 415 mm quartz samples. The test demonstrates the value of matching equipment structure, fully coated diamond wire, Schneidöl, Spannungskontrolle, and segmented feed strategy for hard and brittle quartz.
Need to validate your own quartz material? Send Ensoll your drawing, material information, and acceptance criteria to discuss a sample cutting test and machine configuration.
Überprüft vom Ensoll-Ingenieurteam.