Corte de precisión de materiales magnéticos con alambre de diamante en bucle: 2 Datos de prueba en mm
Pruebas de muestras para un cliente europeo (Empresa P) · Proceso de corte con hilo de diamante en anillo
Visión general
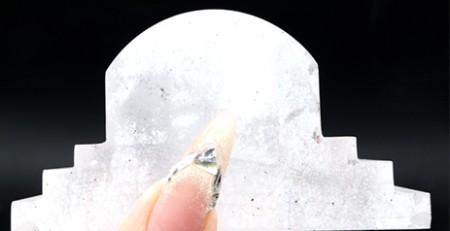
Este informe documenta el corte de precisión de material magnético utilizando un sistema de corte con hilo de diamante en anillo. La evaluación cubre la selección de equipos y de hilo, metodología de corte, Parámetros de proceso, y la uniformidad de grosor resultante, precisión dimensional, calidad de la superficie e integridad de los bordes de las piezas cortadas. Los resultados de las pruebas indican que una máquina de hilo de diamante en anillo tipo pórtico, enfriamiento y lubricación a base de aceite, y parámetros de proceso adecuadamente ajustados proporcionan un corte estable, y de alta precisión de material magnético.
1. Especimen de prueba
| Parámetro | Valor |
|---|---|
| Material | Material magnético |
| Dureza | aprox. 6–7 Mohs |
| Dimensiones de la pieza de trabajo | 60 mm × 26.0 mm × 3.0 milímetro |
| Dimensiones objetivo de las rebanadas | 2.0 mm × 26.0 mm × 3.0 milímetro |
2. Selección de equipo y alambre
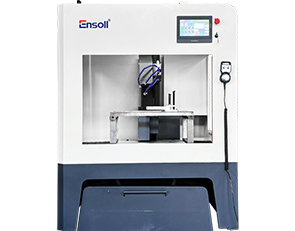
Equipo: ESO-GM. En vista de las características duras y frágiles del material magnético y la necesidad de cortar a una 2 grosor en mm, Ensoll seleccionó el sistema de corte con hilo de diamante en anillo tipo pórtico ESO-GM con alimentación vertical de arriba hacia abajo. La configuración de pórtico mantiene una trayectoria de hilo estable y precisión dimensional de las rebanadas.
Refrigerante: corte con aceite. Se utiliza aceite de corte como medio de enfriamiento y lubricación. Mejora la lubricación y la disipación de calor en la zona de contacto entre el hilo de diamante y el material magnético, Reduce la resistencia por fricción y la acumulación de calor localizada durante el corte, Limita la fluctuación en la carga de corte y su efecto sobre el material. Esto ayuda a suprimir astillado, Microgrietas y daños en la superficie.
Alambre: completamente chapado. Se seleccionó un alambre de diamante completamente chapado. La construcción chapada mejora la fuerza de unión entre los granos abrasivos de diamante y el núcleo del alambre y proporciona una distribución más uniforme de los granos. Esto mantiene una tasa de remoción de material continua y estable, reduce la extracción de granos y el desgaste del alambre, y contribuye a una menor astilladura, Microgrietas y daños en la superficie al cortar material magnético.

3. Método de corte y ventajas del equipo
Configuración de corte tipo pórtico. La estructura de pórtico proporciona alta rigidez general y estabilidad de funcionamiento. La alimentación vertical de arriba hacia abajo ayuda a mantener estable la trayectoria del hilo de diamante y reduce la influencia de los cambios en la fuerza de corte sobre la posición del corte y la precisión dimensional en el material magnético. La máquina está equipada con un sistema de extracción de niebla que elimina rápidamente la niebla generada durante el corte.
Control inteligente de tensión. El sistema ajusta la tensión del hilo de diamante en tiempo real según las condiciones de corte y soporta tanto modos de tensión constante como de tensión variable, manteniendo el alambre funcionando de manera estable. La tensión estable del hilo reduce la fluctuación en la trayectoria de corte y limita la carga desigual localizada y el riesgo de rotura del hilo causado por variaciones de tensión, lo que a su vez reduce los defectos en el material magnético.
Memoria de rotura de alambre. Si el alambre de diamante se rompe o la máquina se detiene de forma anormal, el sistema registra automáticamente la posición actual de mecanizado y el estado operativo asociado. Después de reemplazar el alambre, el corte se reanuda desde la posición registrada, reduciendo la desviación dimensional y la pérdida de material causada por el reposicionamiento y el mecanizado repetido. Esto mejora la continuidad del corte del material magnético y disminuye el riesgo de corte repetido.
Estructura de hierro fundido de una sola pieza de alta rigidez. La estructura de hierro fundido de una sola pieza proporciona una alta rigidez estructural y resistencia a las vibraciones, reduciendo el efecto de la vibración de la máquina y la deformación estructural sobre la trayectoria del alambre durante el mecanizado. Para un material duro y frágil como el material magnético, la estructura de alta rigidez ayuda a amortiguar la vibración y la fluctuación de la fuerza de corte durante el corte y mantiene el funcionamiento estable del alambre de diamante.
4. Parámetros del proceso y método de enfriamiento
| Parámetro | Valor |
|---|---|
| Diámetro del alambre (milímetro) | 0.35 × 1880 |
| Velocidad de desplazamiento del alambre (mm/min) | 2 |
| Ancho de corte (milímetro) | 60 |
| Tensión del alambre (N) | 140 |
| Velocidad del alambre (M/s) | 26 |
| Tiempo de curvatura del alambre (s) | 60 |

5. Rendimiento y resultados del corte

5.1 Datos de prueba TTV (Unidad: milímetro)
Variación del espesor total (TTV) se midió usando una cuadrícula de nueve puntos, método de medición de espesor de doble sonda en un escenario de ventosa al vacío. La medición se aplicó a las rebanadas de material magnético producidas por corte con alambre de diamante anular. Antes de la medición, el instrumento se estabilizó térmicamente y se calibró con un bloque de espesor estándar. El espesor nominal de la sección era 2.000 milímetro.
| Muestra | lecturas de espesor de nueve puntos | Tmáx | Tmin | TTV |
|---|---|---|---|---|
| S01 | 1.992, 1.996, 1.998 1.995, 2.000, 2.003 1.997, 2.004, 2.006 |
2.006 | 1.992 | 0.014 |
| S02 | 1.988, 1.993, 1.997 1.995, 2.001, 2.004 1.999, 2.006, 2.008 |
2.008 | 1.988 | 0.020 |
| S03 | 1.985, 1.990, 1.994 1.992, 1.998, 2.002 1.996, 2.004, 2.009 |
2.009 | 1.985 | 0.024 |
| S04 | 1.994, 1.997, 2.000 1.996, 2.001, 2.004 1.999, 2.005, 2.007 |
2.007 | 1.994 | 0.013 |
| S05 | 1.989, 1.994, 1.997 1.993, 1.999, 2.003 1.996, 2.005, 2.010 |
2.010 | 1.989 | 0.021 |
Evaluación. Se aplicó una medición de rejilla de nueve puntos a cinco cortes de material magnético. Los valores TTV fueron 0.014, 0.020, 0.024, 0.013 y 0.021 milímetro, abarcando entre 0,013 y 0,024 mm en el lote, con un TTV medio aproximado 0.018 mm en una 2.000 mm de grosor nominal. Los resultados confirman una buena uniformidad de grosor en el corte de materiales magnéticos.
5.2 Datos de tolerancia de espesor (Unidad: milímetro)
La tolerancia al grosor se derivó de los datos de espesor de nueve puntos, usando 2.000 mm que el espesor nominal se calculó. La desviación positiva y negativa de espesor se calcularon en cada posición de medición y se agregaron los resultados de las cinco muestras. La desviación positiva máxima, la desviación negativa máxima y el rango total de desviación se determinaron para evaluar la consistencia del espesor.
| Muestra | Espesor medio | Desviación de espesor |
|---|---|---|
| S01 | 1.999 | −0,001 |
| S02 | 1.999 | −0,001 |
| S03 | 1.997 | −0.003 |
| S04 | 2.000 | 0.000 |
| S05 | 1.998 | −0,002 |
| Desviación positiva máxima | — | +0.010 milímetro |
| Desviación negativa máxima | — | −0,015 mm |
| Banda de tolerancia de espesor | — | ±0,0125 mm |
Evaluación. Contra un espesor nominal de 2.000 milímetro, los cinco cortes mostraron grosores medios de 1,997–2,000 mm, con pequeñas desviaciones medias a lo largo del lote. En todos los puntos de medición, la desviación de espesor osciló entre −0,015 mm y +0.010 milímetro, con una desviación absoluta máxima de 0.015 milímetro.
5.3 Datos de rugosidad superficial Ra (Unidad: μm)
Rugosidad de la superficie (Ra) fue medida mediante profilometría de estilógrafo en las láminas de material magnético después del corte con alambre de diamante en anillo. Se tomaron posiciones de medición representativas en el centro y en ambos lados a lo largo de la cara final del corte, los datos del perfil de superficie se adquirieron con un perfilómetro de palpador, y el parámetro de rugosidad Ra se registró en cada posición.
| Muestra | Centro | Medio-izquierda | Medio-derecha | Ra media |
|---|---|---|---|---|
| S01 | 0.52 | 0.56 | 0.49 | 0.52 |
| S02 | 0.48 | 0.53 | 0.50 | 0.50 |
| S03 | 0.61 | 0.66 | 0.58 | 0.62 |
| S04 | 0.46 | 0.51 | 0.48 | 0.48 |
| S05 | 0.55 | 0.59 | 0.53 | 0.56 |
Evaluación. El Ra medio en las cinco muestras osciló entre 0.48 Para 0.62 μm, con todas las lecturas individuales entre 0.46 y 0.66 μm. La estrecha dispersión en las tres posiciones de medición en cada lámina indica un acabado superficial uniforme a lo largo de la cara cortada.
5.4 Datos de astillado de bordes (Unidad: μm)
El astillado de filo se cuantificó mediante imágenes ópticas en un microscopio de ferramenta. Los bordes del espécimen se limpiaron antes de la medición y se calibraron la ampliación y la escala de medición del instrumento. Luego se inspeccionó el borde de la lámina bajo el microscopio, Se localizaron y midieron defectos de astillado identificables en cuatro puntos por muestra, y se conservó el valor máximo.
| Muestra | Punto 1 | Punto 2 | Punto 3 | Punto 4 | Máximo. las astillas |
|---|---|---|---|---|---|
| S01 | 4.2 | 5.1 | 4.8 | 5.6 | 5.6 |
| S02 | 3.8 | 4.6 | 5.2 | 4.4 | 5.2 |
| S03 | 5.6 | 6.8 | 7.5 | 6.2 | 7.5 |
| S04 | 3.5 | 4.1 | 4.6 | 3.9 | 4.6 |
| S05 | 4.9 | 5.7 | 6.3 | 5.2 | 6.3 |
Evaluación. Toolmaker’s microscope inspection of the five magnetic material slices gave maximum chipping values of 5.6, 5.2, 7.5, 4.6 y 6.3 μm, with an overall maximum of 7.5 μm. S04 showed the best edge integrity and S03 the largest chipping at 7.5 μm.

6. Conclusión
The good results obtained in this high-precision slicing trial of magnetic material stemmed mainly from the combined effect of a purpose-built cutting machine, el método de enfriamiento y lubricación, y parámetros de proceso correctamente ajustados. Magnetic material is relatively hard with a degree of brittleness. During ring diamond wire cutting the abrasive grains act continuously on the material surface, and material removal is affected by cutting load, wire running condition and the machining parameters.
Equipo. An ESO-GM gantry-type ring diamond wire cutting system was used. La estructura tipo pórtico proporciona alta rigidez general y estabilidad de funcionamiento, además de ofrecer un soporte mecánico confiable para la sujeción de la pieza y el desplazamiento continuo del alambre. El movimiento estable y el control del avance mantienen el alambre de diamante en la trayectoria programada durante todo el corte.
Enfriamiento y lubricación. El aceite de corte se usó como medio de enfriamiento y lubricación. Durante el corte, el alambre de diamante permanece en contacto continuo con la pieza y los granos abrasivos muelen el material de manera continua, generando calor por fricción en la zona de contacto. El aceite de corte mejora la lubricación en la interfaz de corte, retira parte del calor generado por el corte, y reduce la fricción entre el alambre y la pieza, lo que ayuda a limitar los efectos térmicos y los daños en los bordes.
Parámetros del proceso. Velocidad del alambre, La velocidad de avance y otros parámetros clave se ajustaron a la dureza, fragilidad y espesor objetivo de la rebanada del material magnético. Los parámetros se establecieron para mantener un desplazamiento estable del alambre y una remoción continua del material, evitando velocidades de avance que sean lo suficientemente altas como para aumentar la carga de corte, o una discrepancia entre la velocidad del alambre y la velocidad de avance que degradaría la calidad del corte por capas.
En general. Tomados en conjunto con la precisión dimensional del corte por capas, tolerancia de grosor, Rugosidad superficial (Ra) y la calidad del borde del corte, la combinación de la máquina de corte de pórtico ESO-GM, enfriamiento y lubricación a base de aceite, y los parámetros de proceso adecuadamente emparejados permite que el corte con alambre de diamante en forma de anillo cumpla con los requisitos de corte de precisión para este material magnético.