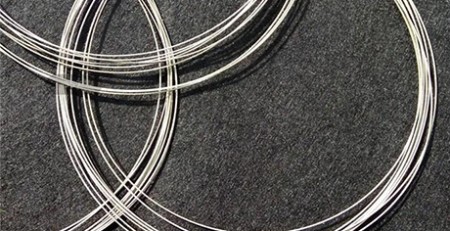
Corte de contorno de vidrio borosilicatado con lazo de alambre de diamante: 10 Datos de prueba de círculo en mm
Pruebas de muestras para un cliente europeo (Empresa O) · Proceso de corte de contorno con hilo de diamante en anillo
Visión general
Este informe documenta el corte de contorno circular de vidrio de borosilicato utilizando un sistema de corte con hilo de diamante en anillo. La evaluación cubre la selección de equipos y de hilo, metodología de corte, Parámetros de proceso, y la uniformidad de grosor resultante, precisión dimensional, calidad de la superficie, y la integridad de los bordes de las piezas cortadas. Los resultados de la prueba indican que una máquina vertical de múltiples ejes con hilo de diamante en anillo, enfriamiento y lubricación a base de aceite, y parámetros de proceso adecuadamente ajustados proporcionan un corte de perfil circular estable y preciso de vidrio de borosilicato con control de astilladuras en los bordes.
1. Especimen de prueba
| Parámetro | Valor |
|---|---|
| Material | Vidrio de borosilicato |
| Dureza | aprox. 6–7 Mohs |
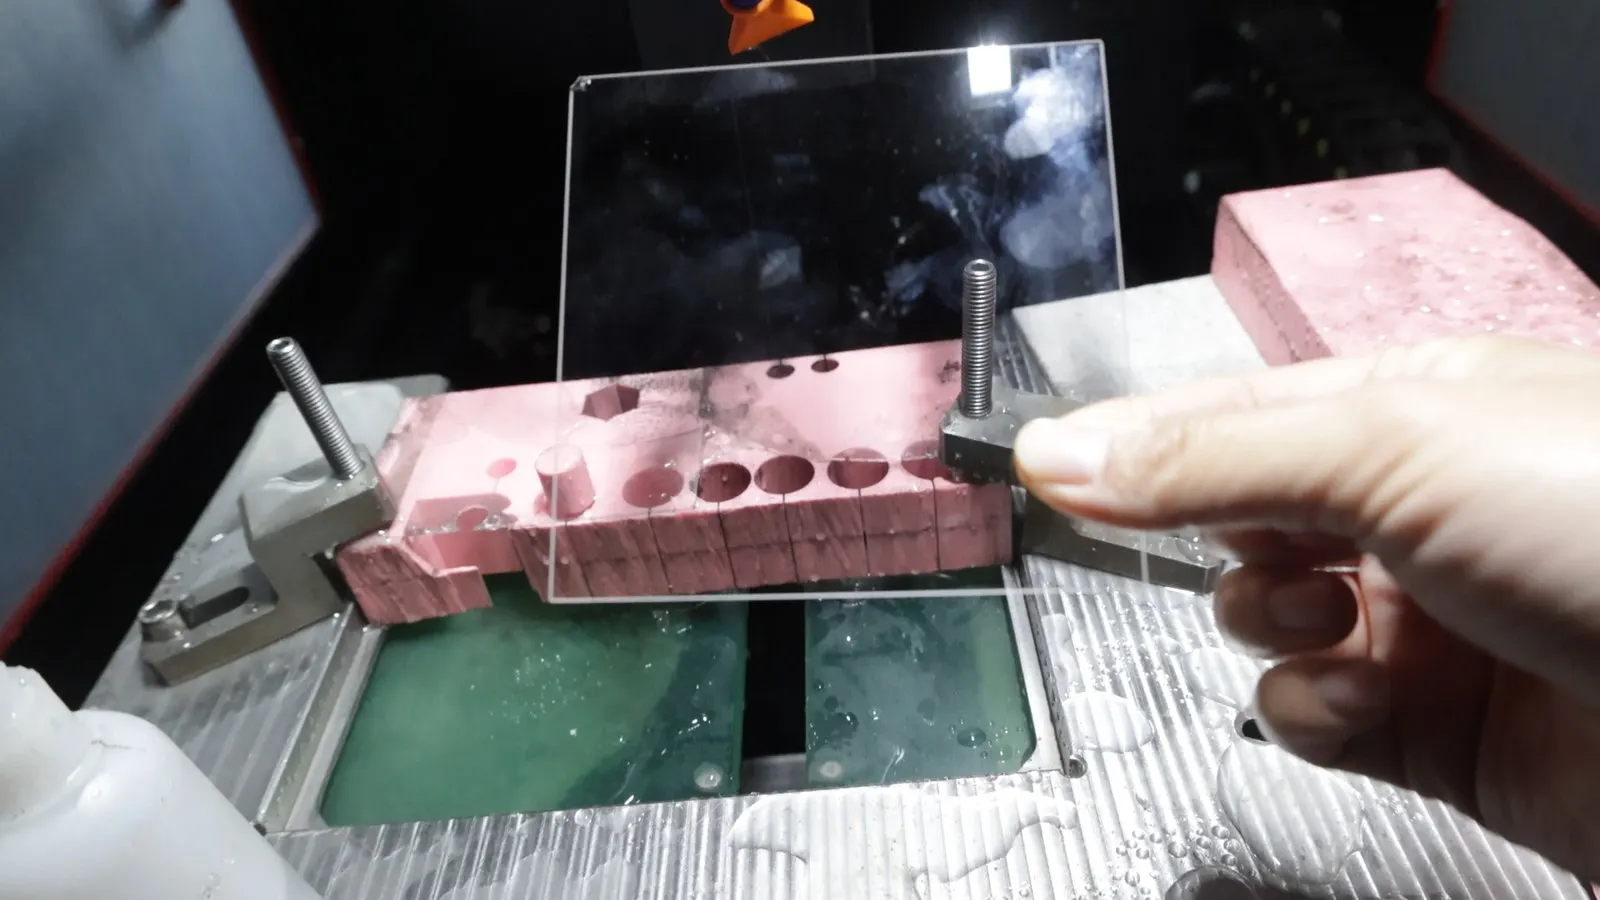
| Dimensiones de la pieza de trabajo | 80 mm × 80 mm × 10 milímetro |
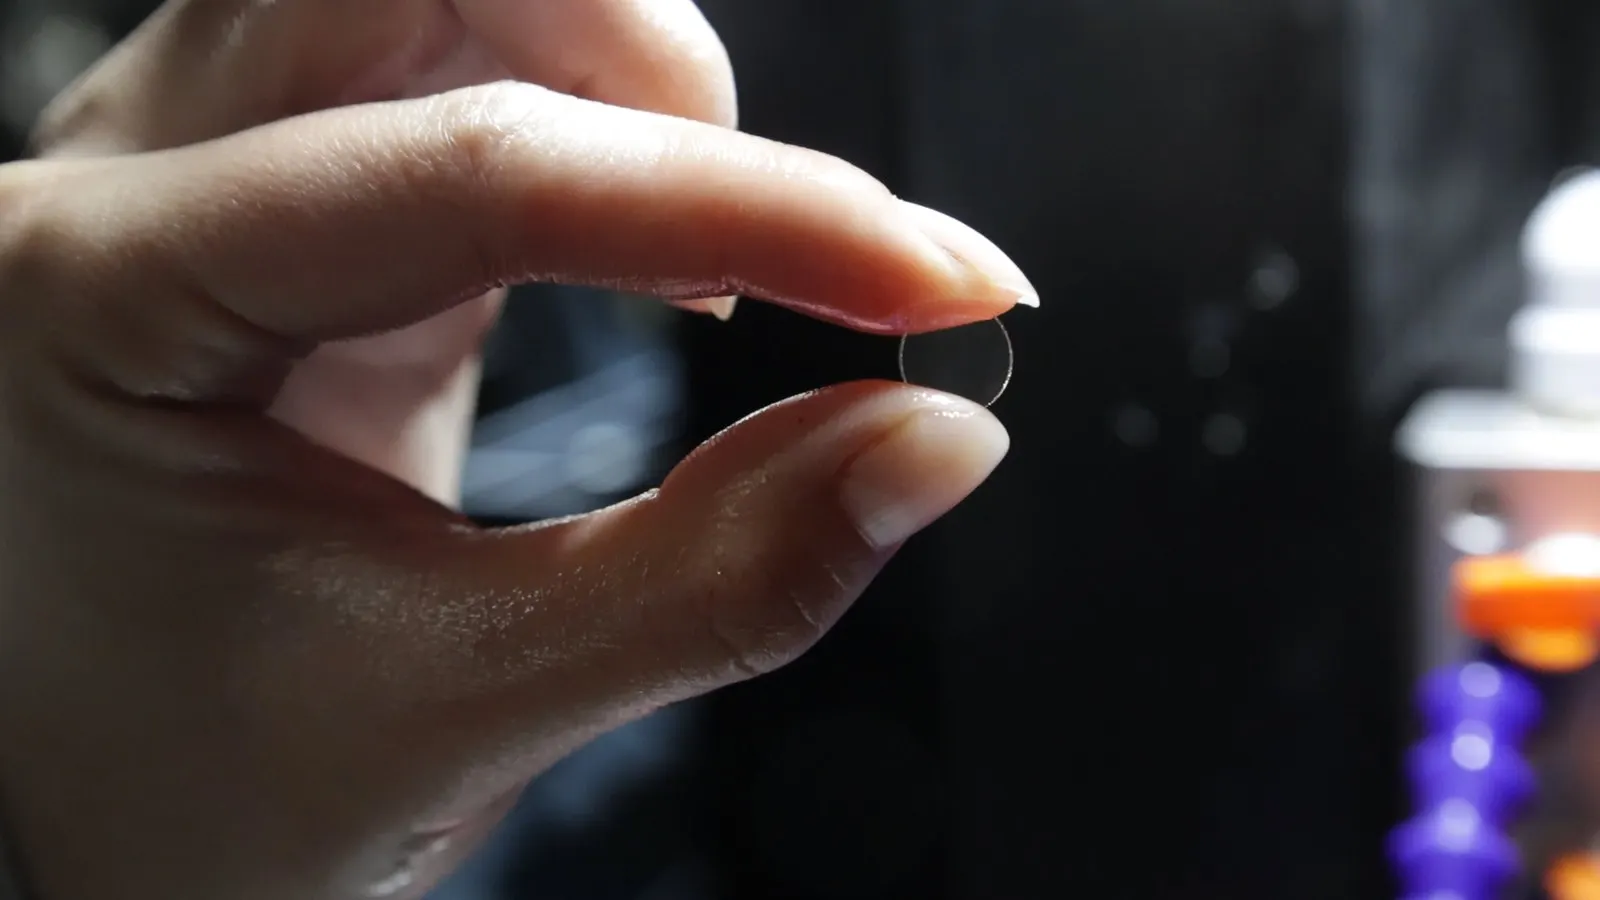
| Geometría del corte | Contorno circular, Ø10 mm |
El vidrio de borosilicato es duro y quebradizo, con una fuerte tendencia a astillarse en el borde de corte y a desarrollar microgrietas localizadas durante el mecanizado. Un contorno circular también exige una alta precisión dimensional y estabilidad de la trayectoria, ya que cualquier desviación se refleja directamente como un perfil fuera de redondez.
2. Selección de equipo y alambre
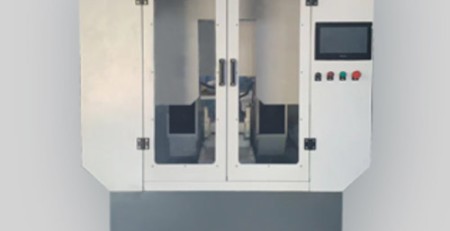
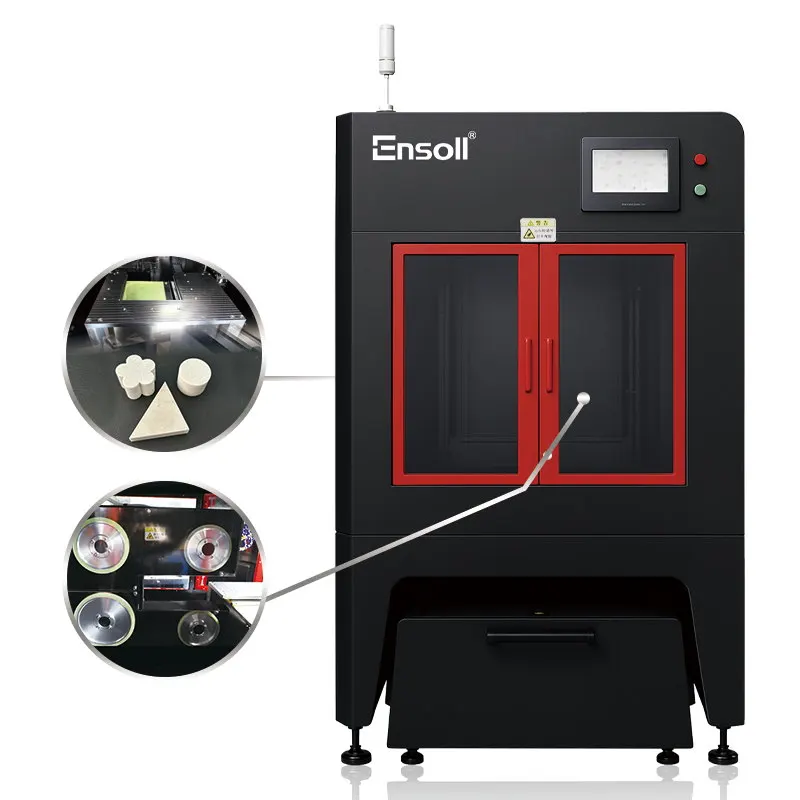
Equipo: ESS200-4T. Dadas las características del material del vidrio de borosilicato y el requisito de corte de contorno de un perfil circular de Ø10 mm, Ensoll seleccionó el sistema de corte de contorno vertical ESS200-4T junto con el proceso de alambre de diamante en anillo. La configuración vertical mantiene una trayectoria de corte circular estable y una formación de perfil confiable.
Refrigerante: corte con aceite. Se utiliza aceite de corte como medio de enfriamiento y lubricación. Mejora la lubricación y la disipación de calor en la zona de contacto entre el alambre de diamante y el vidrio de borosilicato, reduce la fricción y la acumulación localizada de calor durante el corte, y limita la fluctuación en la carga de corte y el efecto del aumento de temperatura local en el vidrio. Esto ayuda a suprimir astillado, microfisuras y desviaciones dimensionales en el corte de contornos circulares.
Alambre: completamente chapado. Se seleccionó un alambre de diamante completamente chapado. La construcción chapada mejora la fuerza de unión entre los granos abrasivos de diamante y el núcleo del alambre y proporciona una distribución más uniforme de los granos. Esto mantiene una tasa de remoción de material continua y estable, reduce la extracción de granos y el desgaste del alambre, y contribuye a una menor astilladura, microfisuras y variación dimensional al cortar contornos circulares en vidrio de borosilicato.
3. Método de corte y ventajas del equipo
Vertical cutting configuration. The workpiece is clamped vertically and the ring diamond wire cuts vertically into the material, providing stable clamping and cutting conditions for a circular contour in borosilicate glass. Proper control of workpiece positioning and the entry sequence reduces fluctuation in cutting force, lowers the risk of edge break-out, and improves the accuracy of the circular profile.
Vertical wire cutting structure. The diamond wire traverses along the programmed cutting path while cutting oil lubricates and cools the contact zone, reducing friction and the effect of localised heat accumulation on the material. This structure helps maintain process stability and limits the influence of local thermal effects and fluctuation in cutting conditions on profile dimensions and edge quality.
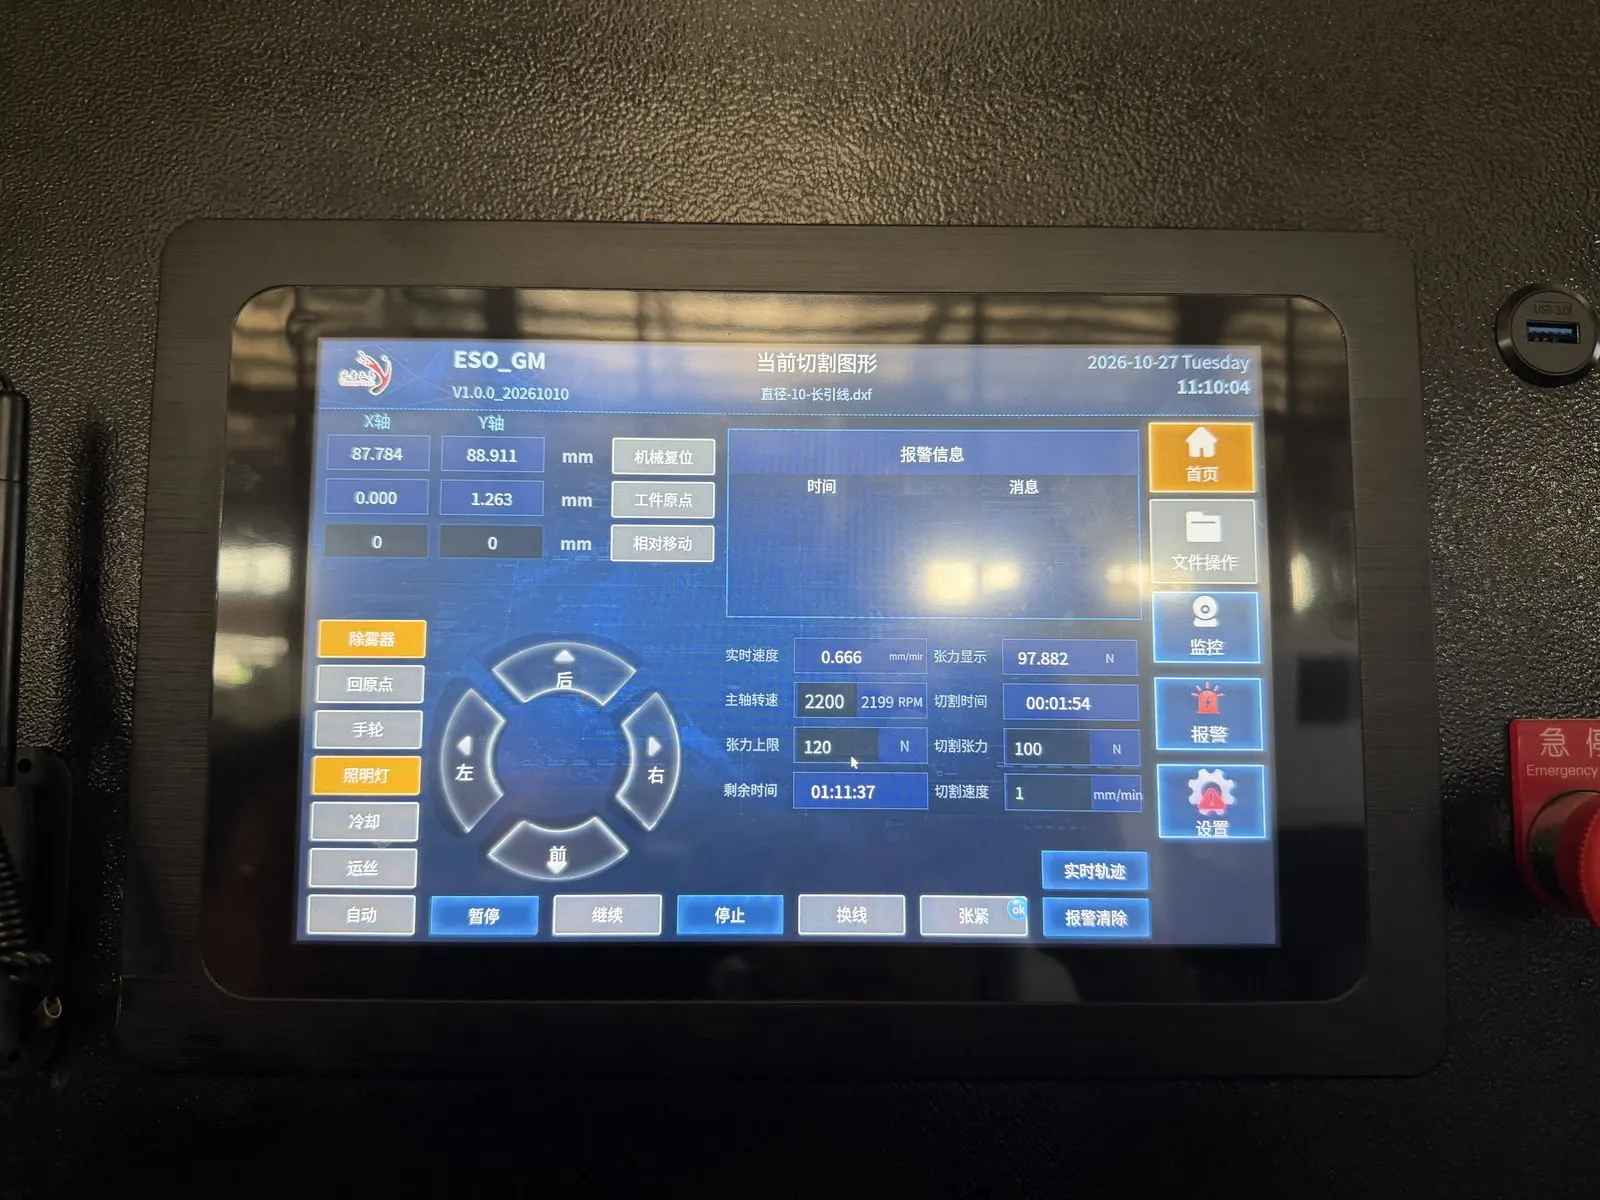
Real-time trajectory display. The cutting trajectory and machine status are displayed in real time during machining, allowing the operator to monitor execution of the circular contour, detect trajectory deviation or abnormal operation promptly, and adjust according to actual machining conditions. This improves control of the cutting path and the consistency of circular profile formation.
Multi-axis coordinated control. Coordinated multi-axis motion enables continuous cutting of the circular contour, keeping the machine trajectory aligned with the programmed path. El control multieje bien coordinado reduce la desviación de la trayectoria durante las transiciones de contorno y el movimiento, mejorando la precisión del perfil, la consistencia dimensional y la estabilidad del proceso.
Compensación independiente del diámetro del alambre. La compensación del diámetro del alambre se establece de manera independiente según el diámetro del alambre de diamante en uso, corrigiendo la influencia del diámetro del alambre en el perfil de corte y las dimensiones reales. Al cambiar a un alambre de diferente diámetro, el programa de mecanizado no necesita ser rediseñado, solo se ajusta el parámetro de compensación. Esto simplifica el cambio de proceso y mejora la precisión dimensional del corte de contornos en vidrio borosilicato.
Memoria de posición de rotura del alambre. El sistema registra y restaura la posición de rotura del alambre. Si el alambre de diamante se rompe, el mecanizado puede reanudarse desde la posición registrada por el sistema, reduciendo el efecto de volver a colocar y cortar repetidamente. Esto limita el impacto de una rotura de alambre en la continuidad del corte de contorno circular, reduce la pérdida innecesaria de material, y mejora el rendimiento.
4. Parámetros del proceso y método de enfriamiento
| Parámetro | Valor |
|---|---|
| Diámetro del alambre (milímetro) | 0.50 × 2305 |
| Velocidad de desplazamiento del alambre (mm/min) | 1 |
| Ancho de corte (milímetro) | 10 |
| Tensión del alambre (N) | 100 |
| Velocidad del alambre (M/s) | 32 |
| Tiempo de curvatura del alambre (s) | 60 |
5. Rendimiento y resultados del corte
5.1 Datos de prueba TTV (Unidad: milímetro)
Variación del espesor total (TTV) se midió usando una cuadrícula de nueve puntos, método de medición de espesor de doble sonda en un escenario de ventosa al vacío. La medición se aplicó a piezas de contorno circular Ø10 mm producidas por corte con alambre diamantado de anillo de vidrio borosilicato. El espesor nominal de la muestra era 10.000 milímetro.
| Muestra | lecturas de espesor de nueve puntos | Tmáx | Tmin | TTV |
|---|---|---|---|---|
| S01 | 9.994, 9.996, 9.998 9.997, 10.000, 10.002 10.001, 10.004, 10.006 |
10.006 | 9.994 | 0.012 |
| S02 | 9.988, 9.991, 9.994 9.993, 9.997, 10.000 9.999, 10.003, 10.006 |
10.006 | 9.988 | 0.018 |
| S03 | 9.978, 9.982, 9.986 9.985, 9.990, 9.994 9.997, 10.000, 10.003 |
10.003 | 9.978 | 0.025 |
Evaluación. A través de las tres muestras de vidrio borosilicato, los espesores medidos se encontraban dentro de 9.994–10.006 mm (S01), 9.988–10.006 mm (S02), y 9.978–10.003 mm (S03), con los valores de TTV correspondientes de 0.012, 0.018 y 0.025 milímetro. Los tres especímenes mantienen el TTV dentro de 0.025 mm en una 10 mm de grosor nominal, confirmando que el proceso de corte con alambre de diamante en anillo mantiene una buena uniformidad de espesor en el corte de contornos circulares de vidrio borosilicato.
5.2 Datos de tolerancia de espesor (Unidad: milímetro)
La tolerancia de espesor se evaluó mediante medición en cuadrícula de múltiples puntos en las piezas circulares de vidrio borosilicato producidas por corte con alambre de diamante en anillo. Se tomaron varios puntos de medición dentro del área de medición efectiva de cada espécimen, se registró el espesor medido en cada punto, y se calculó la desviación respecto al espesor nominal para poder determinar el rango general de desviación de espesor.
| Muestra | Espesor medio | Desviación de espesor |
|---|---|---|
| S01 | 10.000 | 0.000 |
| S02 | 9.997 | −0.003 |
| S03 | 9.991 | −0.009 |
| Desviación positiva máxima | — | +0.006 milímetro |
| Desviación negativa máxima | — | −0.022 mm |
| Banda de tolerancia de espesor | — | ±0.014 mm |
Evaluación. Contra un espesor nominal de 10.000 milímetro, los espesores medios de las tres muestras fueron 10.000 milímetro, 9.997 mm y 9.991 milímetro, con desviaciones de 0.000 milímetro, −0,003 mm y −0,009 mm respectivamente. La banda de tolerancia de espesor general fue de ±0,014 mm, lo que indica una buena consistencia de espesor en el corte de contornos circulares de vidrio de borosilicato.
5.3 Datos de rugosidad superficial Ra (Unidad: μm)
Rugosidad de la superficie (Ra) fue medido mediante perfilometría con palpador en las piezas circulares de vidrio de borosilicato después del corte con hilo de diamante en anillo. Se tomaron posiciones de medición representativas en el centro y en ambos lados a lo largo de la cara final del corte, los datos del perfil de superficie se adquirieron con un perfilómetro de palpador, y el parámetro de rugosidad Ra se registró en cada posición.
| Muestra | Ra-1 | Ra-2 | Ra-3 | Ra media |
|---|---|---|---|---|
| S01 | 0.48 | 0.55 | 0.51 | 0.51 |
| S02 | 0.43 | 0.49 | 0.46 | 0.46 |
| S03 | 0.61 | 0.72 | 0.66 | 0.66 |
Evaluación. Ra media para las tres muestras fue 0.51, 0.46 y 0.66 μm, con lecturas individuales entre 0.43 y 0.72 μm. La estrecha dispersión entre las posiciones de medición en cada pieza indica un acabado de superficie uniforme a lo largo de la cara cortada, consistente con el corte estable de anillo en una sola dirección.
5.4 Datos de astillado de bordes (Unidad: μm)
El astillado de filo se cuantificó mediante imágenes ópticas en un microscopio de ferramenta. Los bordes de la muestra se limpiaron antes de medir, y se calibraron la escala de aumento y medición del instrumento. La circunferencia de cada muestra se inspeccionó al microscopio, y se registró el picado medible en el borde cortado en cuatro posiciones por muestra, manteniendo el valor máximo.
| Muestra | Posición 1 | Posición 2 | Posición 3 | Posición 4 | Máximo. las astillas |
|---|---|---|---|---|---|
| S01 | 4.5 | 5.2 | 6.1 | 5.7 | 6.1 |
| S02 | 3.8 | 4.6 | 5.4 | 4.9 | 5.4 |
| S03 | 6.5 | 8.2 | 9.4 | 7.6 | 9.4 |
Evaluación. La inspección en cuatro puntos de las tres partes de vidrio borosilicato dio valores máximos de astillado de 6.1, 5.4 y 9.4 μm respectivamente, con todos los puntos de medición cayendo entre 5,4 y 9,4 μm. El astillado fue pequeño en general; S01 y S02 mostraron el menor daño en el filo, mientras que S03 mostró el mayor máximo de astillado en 9.4 μm.
6. Conclusión
La calidad de mecanizado del corte de contorno circular en esta prueba de vidrio boro-silicato dependió principalmente de tres factores que trabajan juntos: una máquina de corte diseñada específicamente, el método de enfriamiento y lubricación, y parámetros de proceso correctamente ajustados. El vidrio boro-silicato es notablemente duro y frágil, tiende a astillarse y desarrollar microgrietas localizadas durante el corte, y el contorno circular impone altas exigencias sobre la precisión dimensional y la estabilidad de la trayectoria.
Equipo. Para el control de trayectoria y la precisión de mecanizado requeridos por el corte de contorno circular de vidrio boro-silicato, Ensoll seleccionó el sistema de corte de contorno vertical ESS200-4T. La máquina es adecuada para trabajos de contorno complejos, sigue la trayectoria programada para ejecutar cortes circulares, y proporciona la base mecánica para la formación del perfil y el control dimensional.
Enfriamiento y lubricación. El aceite de corte se usó como medio de enfriamiento y lubricación. Durante el corte, el alambre de diamante permanece en contacto continuo con el vidrio de borosilicato y los granos abrasivos muelen el material de manera continua, generando calor por fricción en la zona de contacto. El aceite de corte mejora la lubricación y la disipación de calor en la interfaz alambre–vidrio, reduce la fricción y el aumento de temperatura localizado, y ayuda a suprimir los efectos térmicos y el astillado de los bordes.
Parámetros del proceso. Velocidad del alambre, la velocidad de alimentación y otros parámetros clave se ajustaron a las características duras y frágiles del vidrio de borosilicato y a los requisitos de un contorno circular de Ø10 mm. Los parámetros se establecieron para mantener un desplazamiento estable del alambre y una remoción continua del material, evitando velocidades de alimentación lo suficientemente altas como para aumentar la carga de corte o degradar la calidad del borde.
En general. Taken together with the dimensional measurements and machining quality evaluation of the circular contour, the combined use of a purpose-built vertical contour cutting machine, corte con aceite, and appropriately matched process parameters provides a reliable process basis for accurate profile formation and edge quality control in borosilicate glass. The results demonstrate that ring diamond wire contour cutting is a viable route for precision circular profiles in hard-brittle glass.