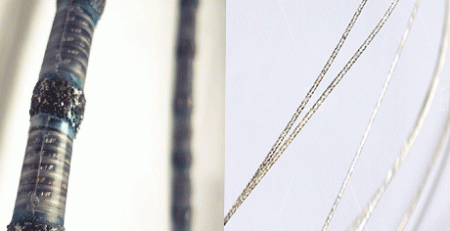
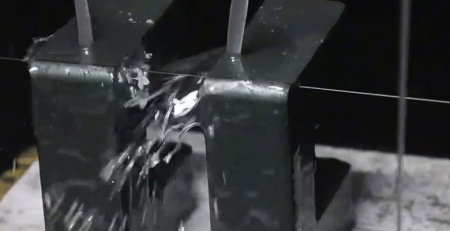
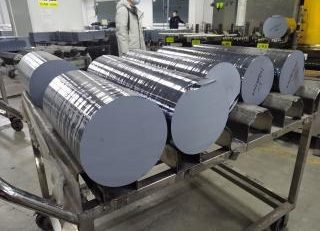
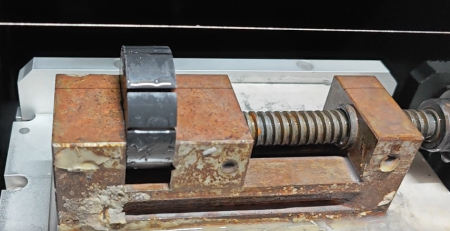
Corte de contorno de vidro borossilicato com fio de diamante em forma de laço: 10 Dados de teste de círculo de mm
Sample testing for a European client (Company O) · Ring diamond wire contour cutting process
Visão geral
This report documents circular contour cutting of borosilicate glass using a ring diamond wire cutting system. The evaluation covers equipment and wire selection, cutting methodology, parâmetros do processo, and the resulting thickness uniformity, precisão dimensional, qualidade da superfície, and edge integrity of the cut parts. Test results indicate that a vertical multi-axis ring diamond wire machine, oil-based cooling and lubrication, and appropriately matched process parameters deliver stable and accurate circular profile cutting of borosilicate glass with controlled edge chipping.
1. Test Specimen
| Parâmetro | Valor |
|---|---|
| Material | Vidro de borosilicato |
| Dureza | approx. 6–7 Mohs |
| Dimensões da peça de trabalho | 80 mm × 80 mm × 10 milímetro |
| Cut geometry | Circular contour, Ø10 mm |
Borosilicate glass is hard and brittle, with a strong tendency to chip at the cut edge and to develop localised micro-cracks during machining. Um contorno circular também impõe elevados requisitos de precisão dimensional e estabilidade da trajectória, já que qualquer desvio se manifesta diretamente como um perfil fora de redondo.
2. Seleção de Equipamento e Fios
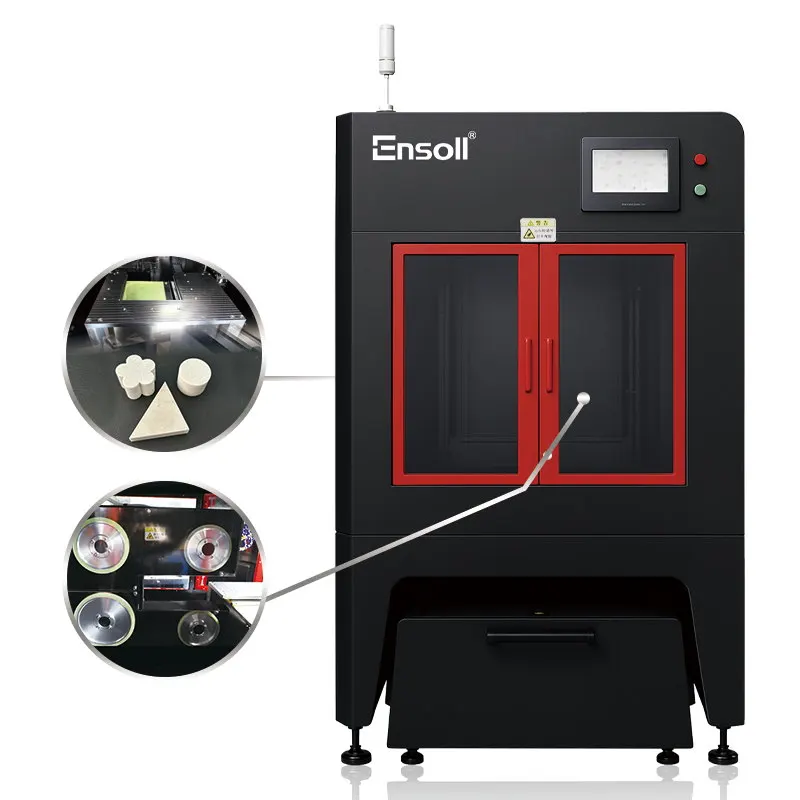
Equipamento: ESS200-4T. Dadas as características do material vidro borossilicato e a exigência de corte de contorno de um perfil circular Ø10 mm, A Ensoll selecionou o sistema de corte de contorno vertical ESS200-4T juntamente com o processo de fio de diamante em anel. A configuração vertical mantém uma trajectória de corte circular estável e uma formação de perfil fiável.
Fluido de arrefecimento: corte a óleo. O óleo de corte é utilizado como meio de arrefecimento e lubrificação. Melhora a lubrificação e a dissipação de calor na zona de contacto entre o fio de diamante e o vidro borossilicato, reduz o atrito e o acumular de calor localizado durante o corte, e limita a flutuação da carga de corte e o efeito do aumento local de temperatura no vidro. Isto ajuda a suprimir lascagem, microfissuração e desvio dimensional no corte de contornos circulares.
Fio: totalmente banhado. Foi selecionado um fio de diamante totalmente banhado. A construção com revestimento melhora a resistência de ligação entre os grãos de diamante abrasivo e o núcleo do fio e proporciona uma distribuição de grãos mais uniforme. Isto mantém uma taxa de remoção de material contínua e estável, reduz a extracção de grãos e o desgaste do fio, e contribui para menor lascamento, microfissuração e variação dimensional ao cortar contornos circulares em vidro borosilicato.
3. Método de Corte e Vantagens do Equipamento
Configuração de corte vertical. A peça de trabalho é fixada verticalmente e o fio diamantado em anel corta verticalmente no material, fornecendo condições estáveis de fixação e corte para um contorno circular em vidro borosilicato. O controlo adequado da posição da peça de trabalho e da sequência de entrada reduz a flutuação na força de corte, diminui o risco de lascagem da borda, e melhora a precisão do perfil circular.
Vertical wire cutting structure. The diamond wire traverses along the programmed cutting path while cutting oil lubricates and cools the contact zone, reducing friction and the effect of localised heat accumulation on the material. This structure helps maintain process stability and limits the influence of local thermal effects and fluctuation in cutting conditions on profile dimensions and edge quality.
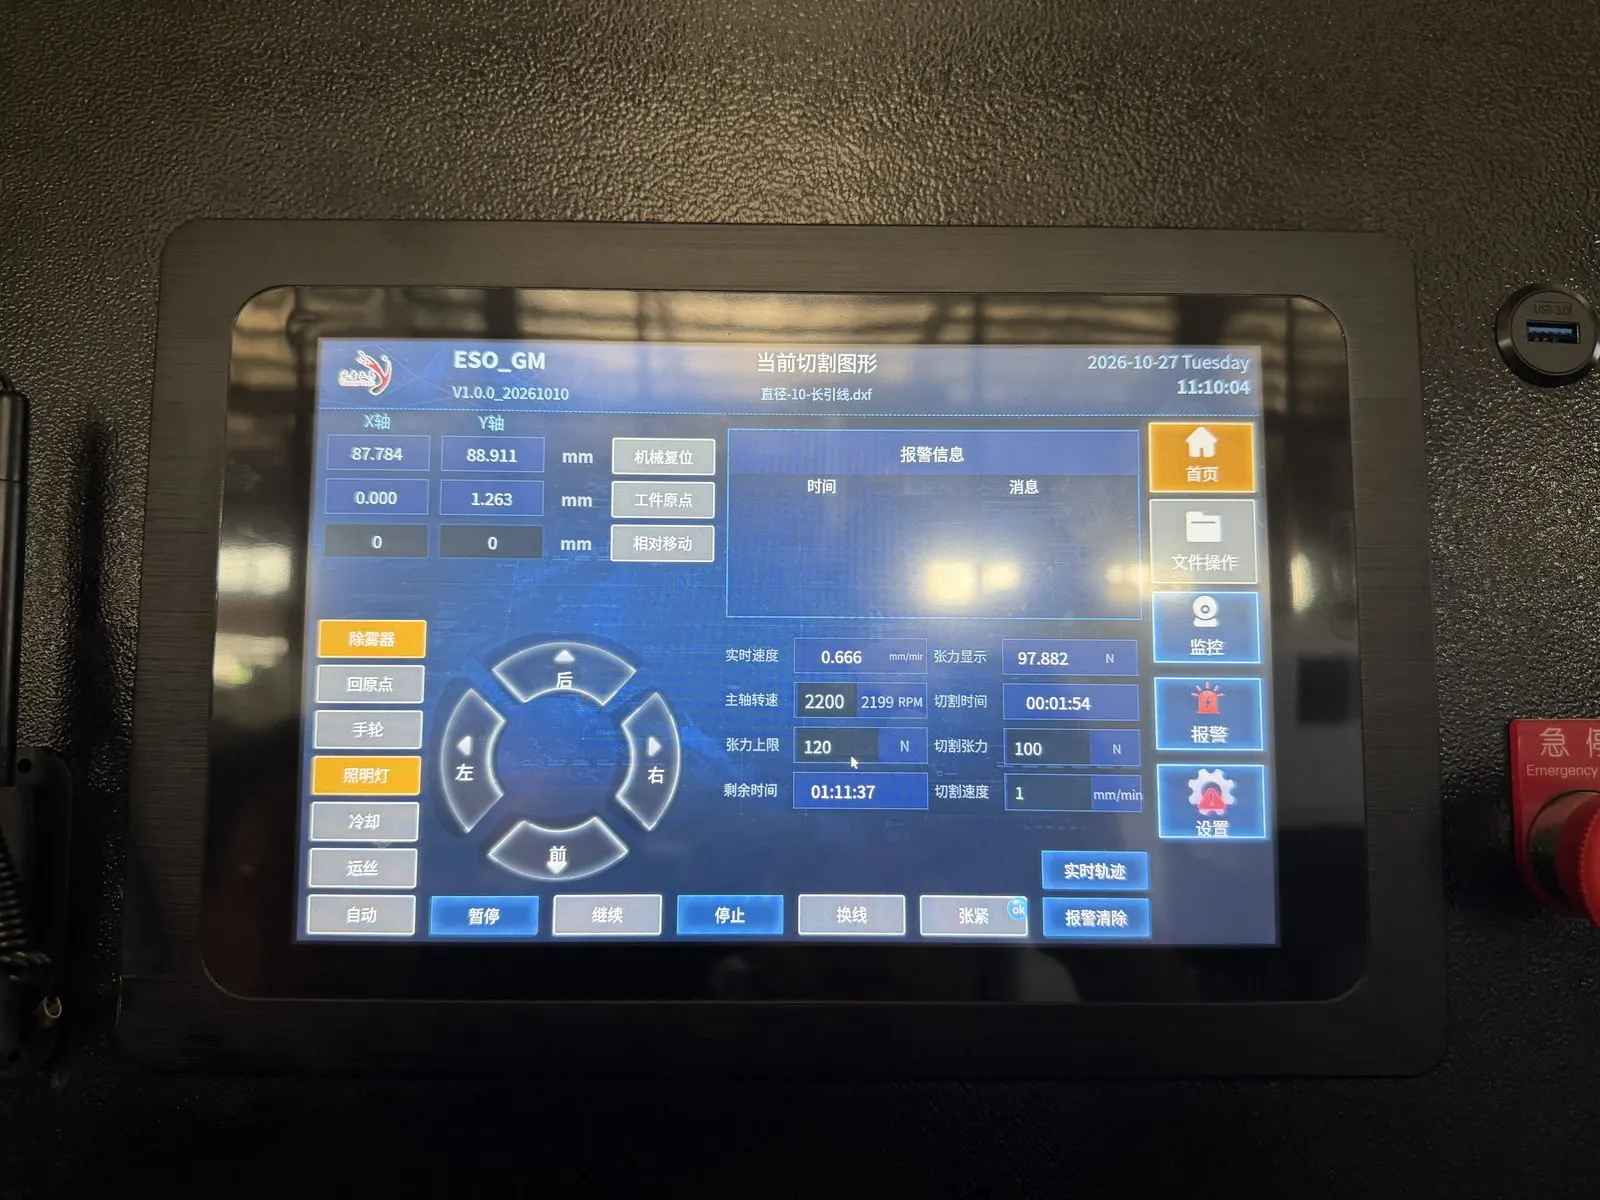
Real-time trajectory display. The cutting trajectory and machine status are displayed in real time during machining, allowing the operator to monitor execution of the circular contour, detect trajectory deviation or abnormal operation promptly, and adjust according to actual machining conditions. This improves control of the cutting path and the consistency of circular profile formation.
Multi-axis coordinated control. O movimento coordenado multi-eixo permite o corte contínuo do contorno circular, mantendo a trajetória da máquina alinhada com o percurso programado. O controlo multi-eixo bem ajustado reduz a desviação da trajetória durante as transições e movimentos do contorno, melhorando a precisão do perfil, a consistência dimensional e a estabilidade do processo.
Compensação independente do diâmetro do fio. A compensação do diâmetro do fio é definida de forma independente de acordo com o diâmetro do fio de diamante em uso, corrigindo a influência do diâmetro do fio no perfil e nas dimensões reais de corte. Ao mudar para um fio de diâmetro diferente, o programa de usinagem não precisa ser redesenhado — apenas o parâmetro de compensação é ajustado. Isto simplifica a mudança de processo e melhora a precisão dimensional do corte de contornos em vidro borossilicato.
Memória da posição de quebra do fio. O sistema regista e restaura a posição da quebra do fio. Se o fio de diamante se partir, a usinagem pode ser retomada a partir da posição registada pelo sistema, reduzindo o efeito de recolocação e corte repetido. Isto limita o impacto de uma quebra de fio na continuidade do corte do contorno circular, reduz a perda desnecessária de material, e melhora o escoamento.
4. Parâmetros de processo e método de arrefecimento
| Parâmetro | Valor |
|---|---|
| Diâmetro do fio (milímetro) | 0.50 × 2305 |
| Velocidade de travessia do fio (mm/min) | 1 |
| Largura de corte (milímetro) | 10 |
| Tensão do fio (N) | 100 |
| Velocidade do fio (M) | 32 |
| Tempo de curvatura do fio (s) | 60 |
5. Desempenho e resultados de corte
5.1 Dados de teste TTV (Unidade: milímetro)
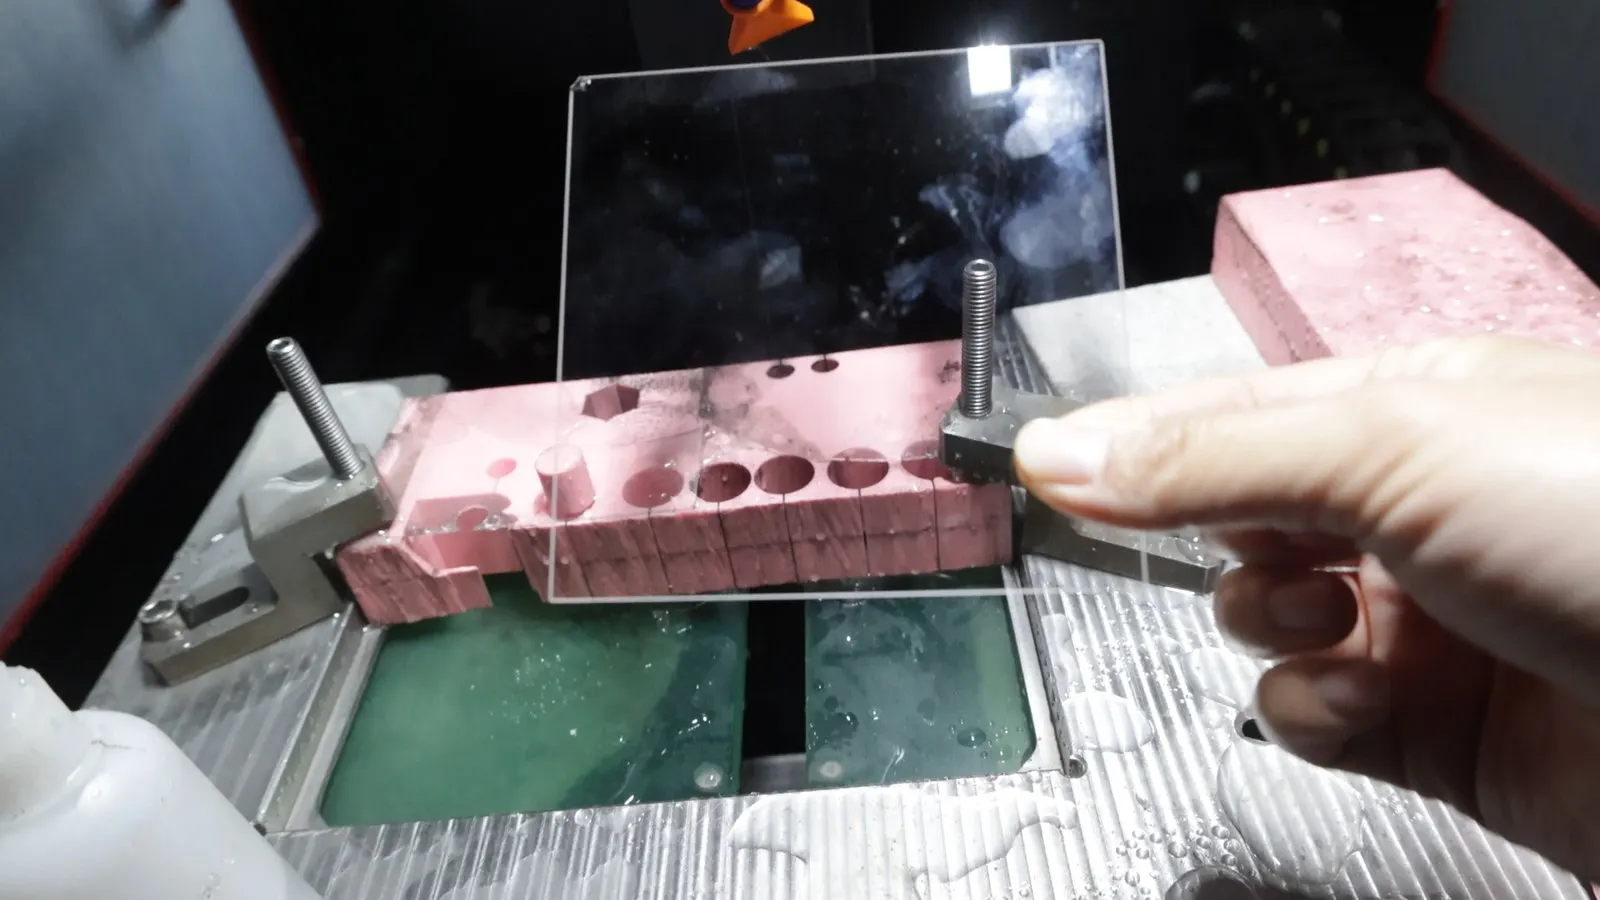
Variação total da espessura (TTV) foi medido usando uma grelha de nove pontos, método de medição de espessura de duas sondas numa etapa de mandril a vácuo. A medição foi aplicada a peças de contorno circular Ø10 mm produzidas por corte com fio de diamante em anel de vidro borosilicato. A espessura nominal da amostra era 10.000 milímetro.
| Amostra | Leituras de espessura de nove pontos | Tmáx | Tmín | TTV |
|---|---|---|---|---|
| S01 | 9.994, 9.996, 9.998 9.997, 10.000, 10.002 10.001, 10.004, 10.006 |
10.006 | 9.994 | 0.012 |
| S02 | 9.988, 9.991, 9.994 9.993, 9.997, 10.000 9.999, 10.003, 10.006 |
10.006 | 9.988 | 0.018 |
| S03 | 9.978, 9.982, 9.986 9.985, 9.990, 9.994 9.997, 10.000, 10.003 |
10.003 | 9.978 | 0.025 |
Avaliação. Nos três exemplos de vidro borosilicato, as espessuras medidas situaram-se entre 9,994–10,006 mm (S01), 9.988–10,006 mm (S02), e 9,978–10,003 mm (S03), com valores TTV correspondentes de 0.012, 0.018 e 0.025 milímetro. All three samples hold TTV within 0.025 mm on a 10 mm de espessura nominal, confirming that the ring diamond wire process maintains good thickness uniformity in circular contour cutting of borosilicate glass.
5.2 Dados de Tolerância à Espessura (Unidade: milímetro)
Thickness tolerance was evaluated by multi-point grid measurement on the circular borosilicate glass parts produced by ring diamond wire cutting. Several measurement points were taken within the effective measurement area of each specimen, the measured thickness was recorded at each point, and the deviation from the nominal thickness was calculated so that the overall thickness deviation range could be determined.
| Amostra | Espessura média | Desvio da espessura |
|---|---|---|
| S01 | 10.000 | 0.000 |
| S02 | 9.997 | −0.003 |
| S03 | 9.991 | −0.009 |
| Máxima deformação positiva | — | +0.006 milímetro |
| Máxima deformação negativa | — | −0.022 mm |
| Banda de tolerância de espessura | — | ±0,014 mm |
Avaliação. Em relação a uma espessura nominal de 10.000 milímetro, mean thicknesses of the three samples were 10.000 milímetro, 9.997 mm e 9.991 milímetro, with deviations of 0.000 milímetro, −0.003 mm and −0.009 mm respectively. A banda de tolerância de espessura global foi ±0,014 mm, indicando boa consistência de espessura no corte de contorno circular do vidro borosilicato.
5.3 Dados de Rugosidade de Superfície Ra (Unidade: μm)
Rugosidade da Superfície (Ra) foi medido por profilometria com estilete nas partes circulares de vidro borosilicato após o corte com fio diamante anelar. Foram tomadas posições representativas no centro e em ambos os lados ao longo da face final do corte, os dados do perfil da superfície foram obtidos com um profilómetro de stylus, e o parâmetro de rugosidade Ra foi registado em cada posição.
| Amostra | Ra-1 | Ra-2 | Ra-3 | Ra média |
|---|---|---|---|---|
| S01 | 0.48 | 0.55 | 0.51 | 0.51 |
| S02 | 0.43 | 0.49 | 0.46 | 0.46 |
| S03 | 0.61 | 0.72 | 0.66 | 0.66 |
Avaliação. A média Ra entre as três amostras foi 0.51, 0.46 e 0.66 μm, com leituras individuais entre 0.43 e 0.72 μm. A estreita dispersão entre as posições de medição em cada peça indica um acabamento superficial uniforme ao longo da face cortada, consistente com corte estável de fio anular numa única direção.
5.4 Dados de lascamento de borda (Unidade: μm)
A lascagem das arestas foi quantificada por imagem ótica no microscópio de um fabricante de ferramentas. As bordas das amostras foram limpas antes da medição, e a escala de ampliação e medição do instrumento foram calibradas. A circunferência de cada espécime foi então inspeccionada ao microscópio, e foi registado lascamento mensurável na aresta cortada em quatro posições por amostra, com o valor máximo retido.
| Amostra | Posição 1 | Posição 2 | Posição 3 | Posição 4 | Max. lascar |
|---|---|---|---|---|---|
| S01 | 4.5 | 5.2 | 6.1 | 5.7 | 6.1 |
| S02 | 3.8 | 4.6 | 5.4 | 4.9 | 5.4 |
| S03 | 6.5 | 8.2 | 9.4 | 7.6 | 9.4 |
Avaliação. A inspecção de quatro pontos das bordas das três peças de vidro borosilicato deu valores máximos de lascamento de 6.1, 5.4 e 9.4 μm, respectivamente, com todos os pontos de medição situando-se entre 5,4–9,4 μm. O lascamento foi pequeno no geral; S01 e S02 mostraram o menor dano de aresta, enquanto S03 apresentou o maior lascamento máximo em 9.4 μm.
6. Conclusão
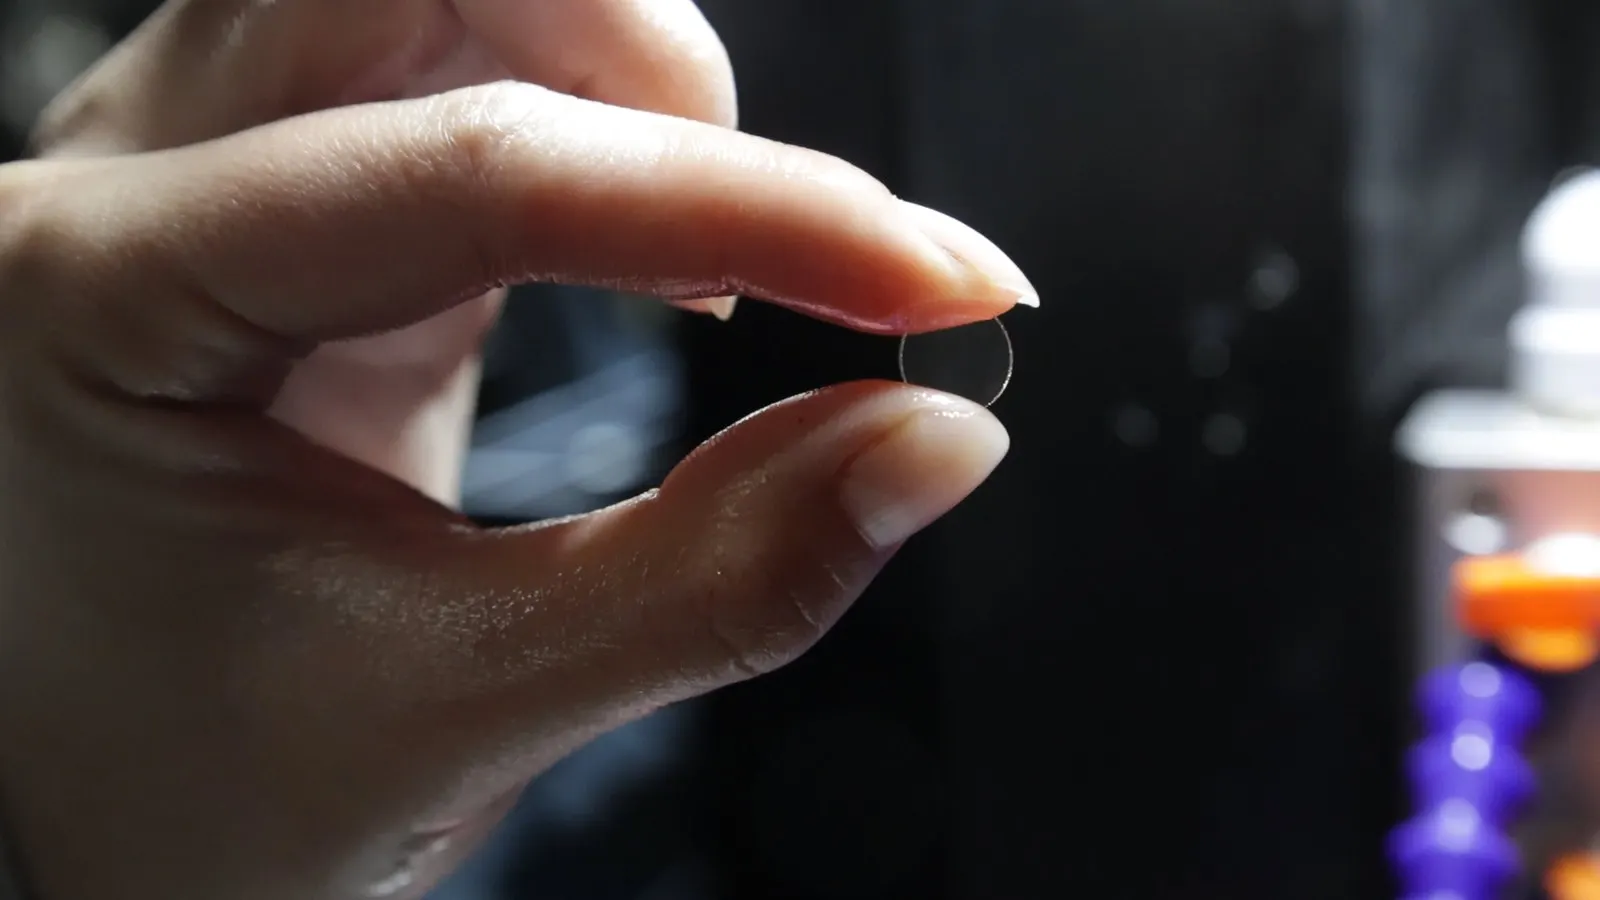
A qualidade da usinagem do corte de contorno circular neste ensaio de vidro borosilicato dependia principalmente de três fatores a agir em conjunto: uma máquina de corte construída para o efeito, o método de arrefecimento e lubrificação, e parâmetros de processo corretamente ajustados. O vidro de borosilicato é notavelmente duro e frágil, tende a lascar e a desenvolver microfissuras localizadas durante o corte, e o contorno circular impõe altas exigências em precisão dimensional e estabilidade da trajetória.
Equipamento. Para o controlo da trajetória e a precisão de maquinação exigidos pelo corte de contornos circulares em vidro de borosilicato, A Ensoll selecionou o sistema de corte de contornos vertical ESS200-4T. A máquina é adequada para trabalhos de contornos complexos, segue o percurso programado para executar cortes circulares, e fornece a base mecânica para a formação do perfil e o controlo dimensional.
Arrefecimento e lubrificação. Foi utilizado óleo de corte como meio de refrigeração e lubrificação. Durante o corte, o fio diamantado permanece em contacto contínuo com o vidro de borosilicato e os grãos abrasivos moem o material de forma contínua, gerando calor por fricção na zona de contacto. O óleo de corte melhora a lubrificação e a dissipação de calor na interface fio–vidro, reduz o atrito e a elevação localizada da temperatura, e ajuda a suprimir efeitos térmicos e lascamento das arestas.
Parâmetros do processo. Velocidade do fio, a taxa de avanço e outros parâmetros-chave foram ajustados às características duras e frágeis do vidro borossilicato e aos requisitos de um contorno circular Ø10 mm. Os parâmetros foram definidos para manter um movimento estável do fio e remoção contínua de material, evitando taxas de avanço suficientemente altas para aumentar a carga de corte ou degradar a qualidade da aresta.
Geral. Considerando juntamente as medições dimensionais e avaliação da qualidade de usinagem do contorno circular, o uso combinado de uma máquina de corte de contornos vertical concebida especificamente, corte a óleo, e parâmetros de processo adequadamente ajustados fornecem uma base de processo fiável para a formação precisa do perfil e o controlo da qualidade da aresta em vidro borossilicato. Os resultados demonstram que o corte de contornos com fio de diamante em anel é uma via viável para perfis circulares de precisão em vidro duro e quebradiço.