Fatiamento de Precisão de Painéis Solares PV com Laço de Fio de Diamante: 10 Dados de Teste em mm
Sample testing for a European client (Company N) · Ring diamond wire cutting process
Visão geral
This report documents the precision slicing of solar photovoltaic (PV) panels using a ring diamond wire cutting system. The evaluation covers equipment and wire selection, cutting methodology, parâmetros do processo, and the resulting dimensional accuracy, qualidade da superfície, and edge integrity of the sliced wafers. Test results indicate that the combination of a gantry-type ring diamond wire machine, water-based cooling, and appropriately matched process parameters delivers stable, high-precision straight slicing of PV panel stock.
1. Test Specimen
| Parâmetro | Valor |
|---|---|
| Material | Solar photovoltaic (PV) panel |
| Dureza | approx. 4–5 Mohs |
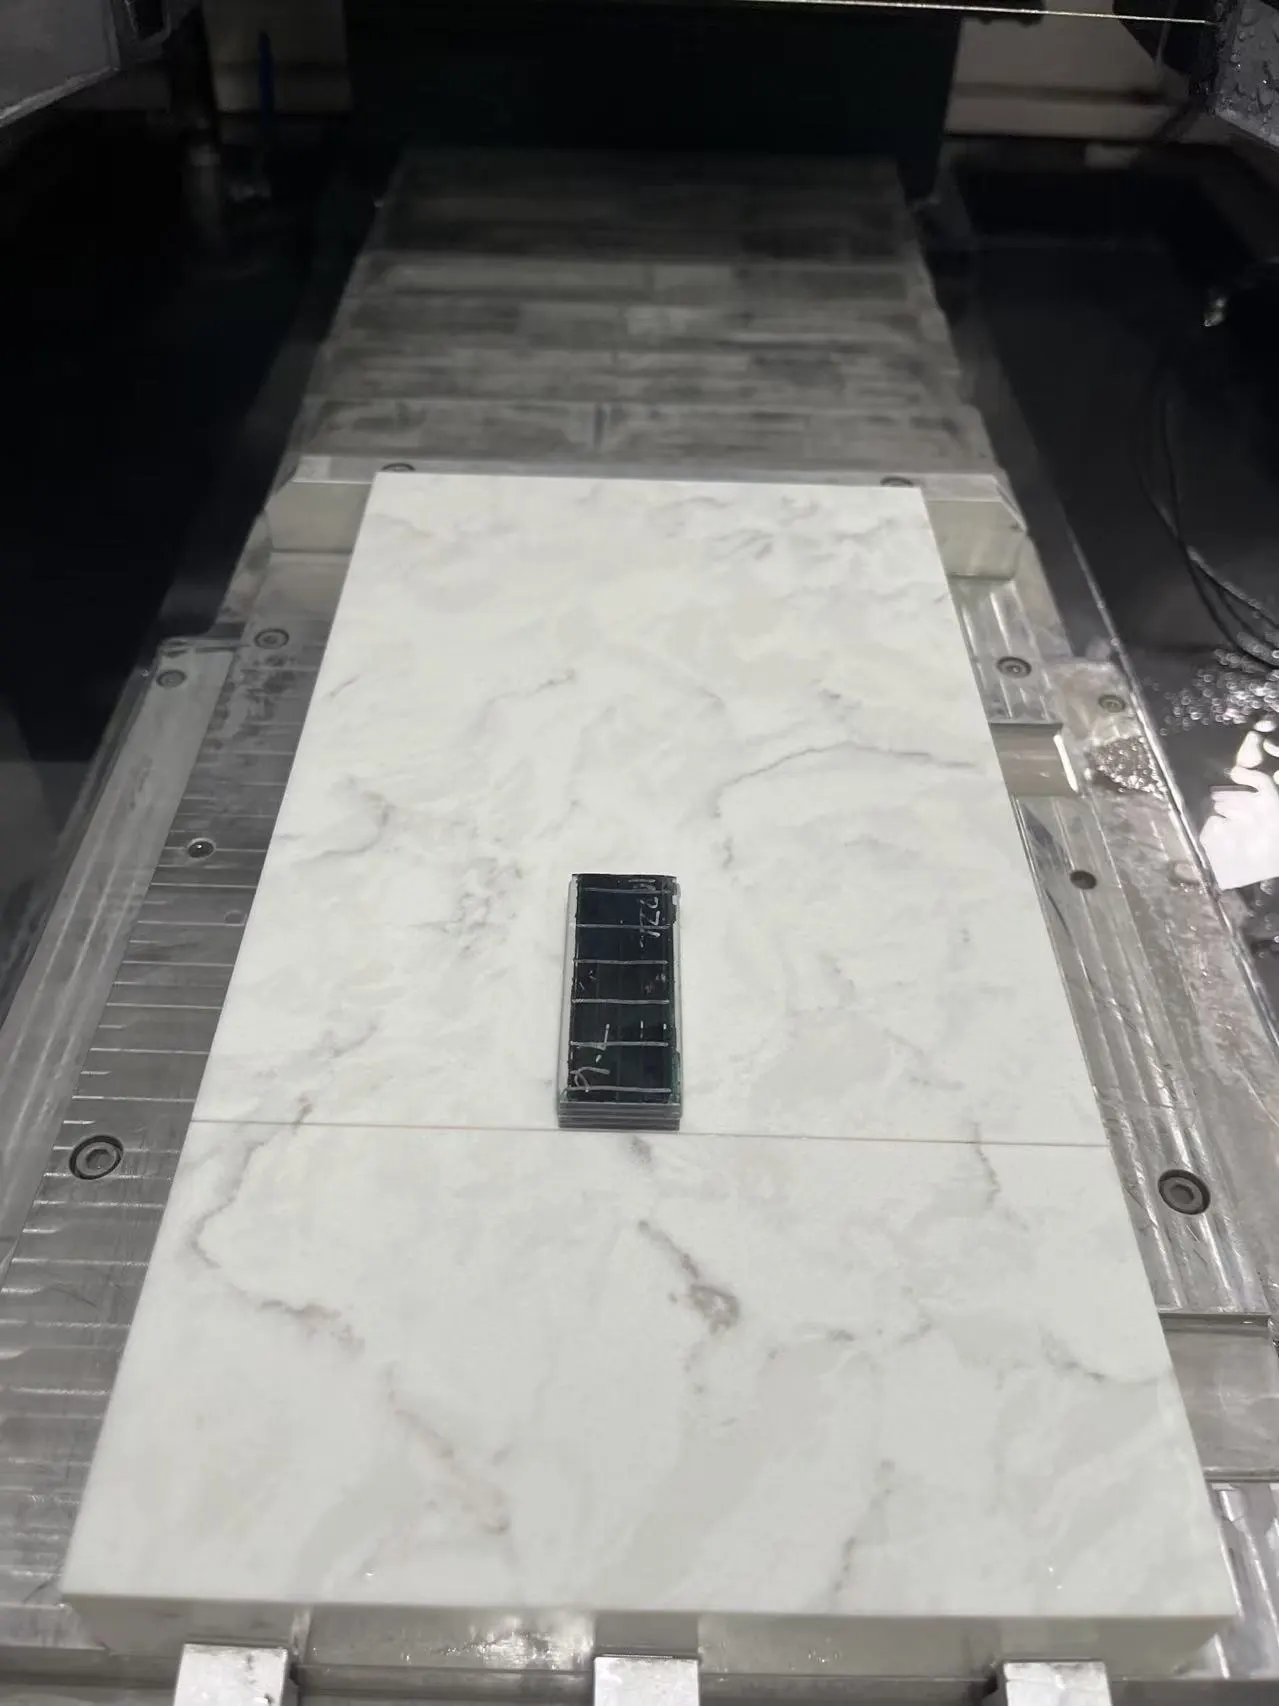
| Dimensões da peça de trabalho | 55 mm × 20 mm × 10 milímetro |
| Target slice thickness | 10 milímetro |
2. Seleção de Equipamento e Fios
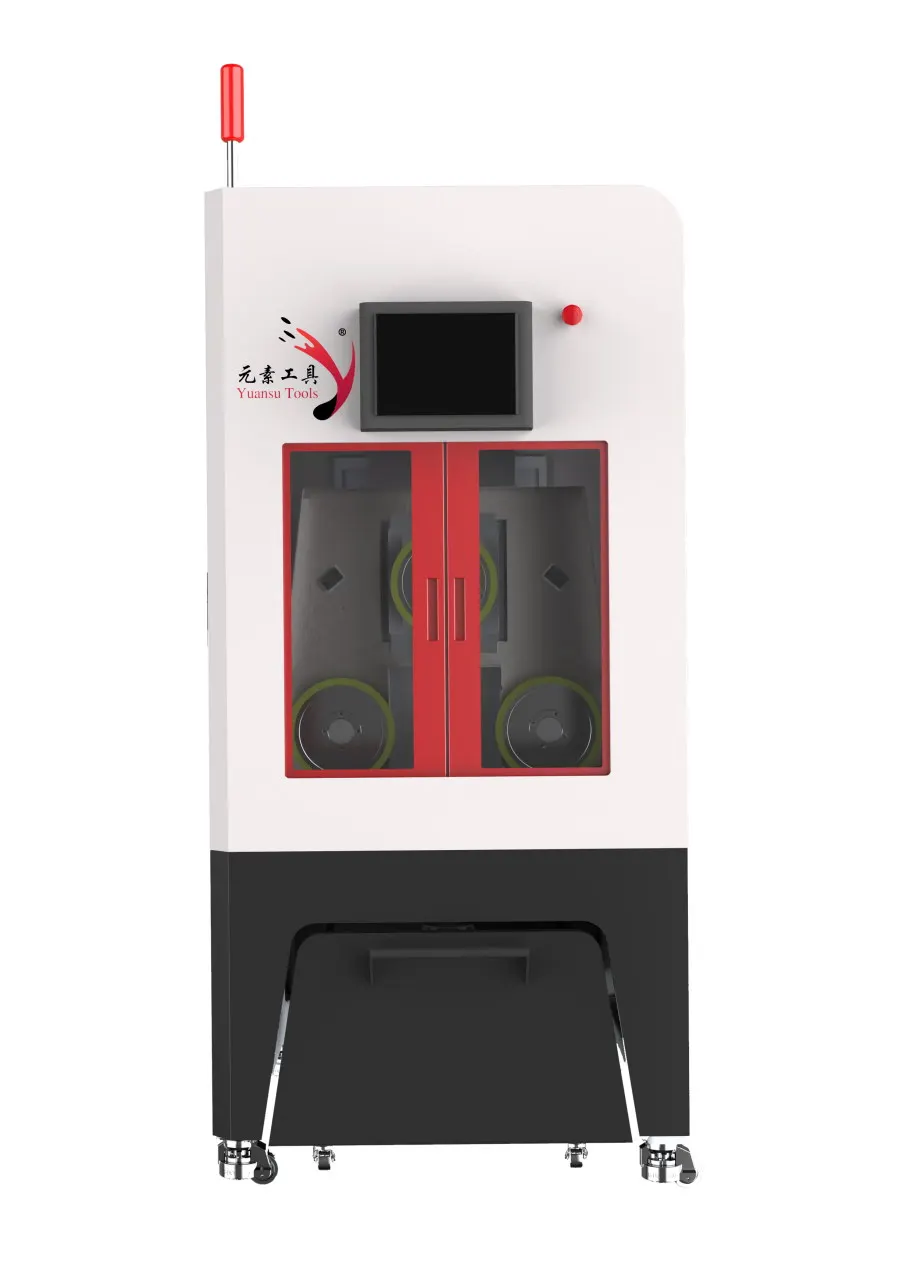
Equipamento: ESO-GM. Given the material characteristics of solar PV panels and the requirement for high-precision straight cutting at a 10 Espessura de fatia em mm, A Ensoll selecionou o sistema de corte com fio de diamante em anel tipo ponteiro ESO-GM. A configuração de ponteiro mantém a estabilidade de funcionamento e a precisão da trajetória durante o corte, reduzindo a influência da vibração da máquina e das flutuações da carga de corte na qualidade da fatia.
Fluido de arrefecimento: corte a água. A água é usada como meio de arrefecimento. Arrefece a zona de contacto entre o fio de diamante e o painel fotovoltaico e transporta parte do calor e detritos gerados durante o corte. Isto limita a acumulação localizada de calor e a retenção de detritos, reduz a flutuação da carga de corte, e ajuda a suprimir lascamento, microfissuras, e desvio dimensional.
Fio: totalmente banhado. Foi selecionado um fio de diamante totalmente banhado. A construção com revestimento melhora a resistência de ligação entre os grãos de diamante abrasivo e o núcleo do fio e proporciona uma distribuição de grãos mais uniforme. Isto mantém uma taxa de remoção de material contínua e estável, reduz a extracção de grãos e o desgaste do fio, e contribui para menor lascamento, microfissuras, e variação dimensional nos painéis PV cortados.
3. Método de Corte e Vantagens do Equipamento
Configuração de corte em pórtico. A estrutura em pórtico proporciona elevada rigidez geral e estabilidade de funcionamento. A alimentação vertical de cima para baixo ajuda a manter uma trajectória estável do fio e reduz o efeito da vibração da máquina e do erro de movimento na posição do corte e na precisão dimensional. A máquina está equipada com um sistema de extracção de neblina que remove prontamente a neblina e os detritos gerados durante o corte.
Controlo inteligente de tensão. O sistema ajusta a tensão do fio de diamante em tempo real, de acordo com as condições de corte, e suporta tanto modos de tensão constante como de tensão variável. Isto mantém o fio a funcionar de forma estável, reduz a desvição da trajetória e a quebra do fio causadas pela flutuação da tensão, e limita a flutuação localizada na carga de corte atribuível ao movimento instável do fio — tudo isto contribui para um melhor controlo da qualidade da fatia.
Memória de quebra do fio. Se o fio de diamante se partir ou a máquina parar de forma anormal, O sistema regista automaticamente a posição de usinagem atual e o estado de funcionamento associado. Após a substituição do fio, O corte pode ser retomado a partir da posição registada. Isto reduz o erro de reposicionamento e o seu efeito na trajetória e na precisão dimensional, reduz a perda de material e a variação de qualidade devido a usinagem repetida, e melhora o escoamento.
Estrutura de ferro fundido de uma peça de alta rigidez. A estrutura de ferro fundido de peça única aumenta a rigidez geral e a resistência à vibração, reduzindo a vibração estrutural e a deformação durante a operação e o seu efeito na trajetória do fio, ao mesmo tempo que amortece a flutuação da força de corte. A estrutura mecânica estável ajuda a evitar uma carga local desigual do painel fotovoltaico durante o corte.
4. Parâmetros de processo e método de arrefecimento
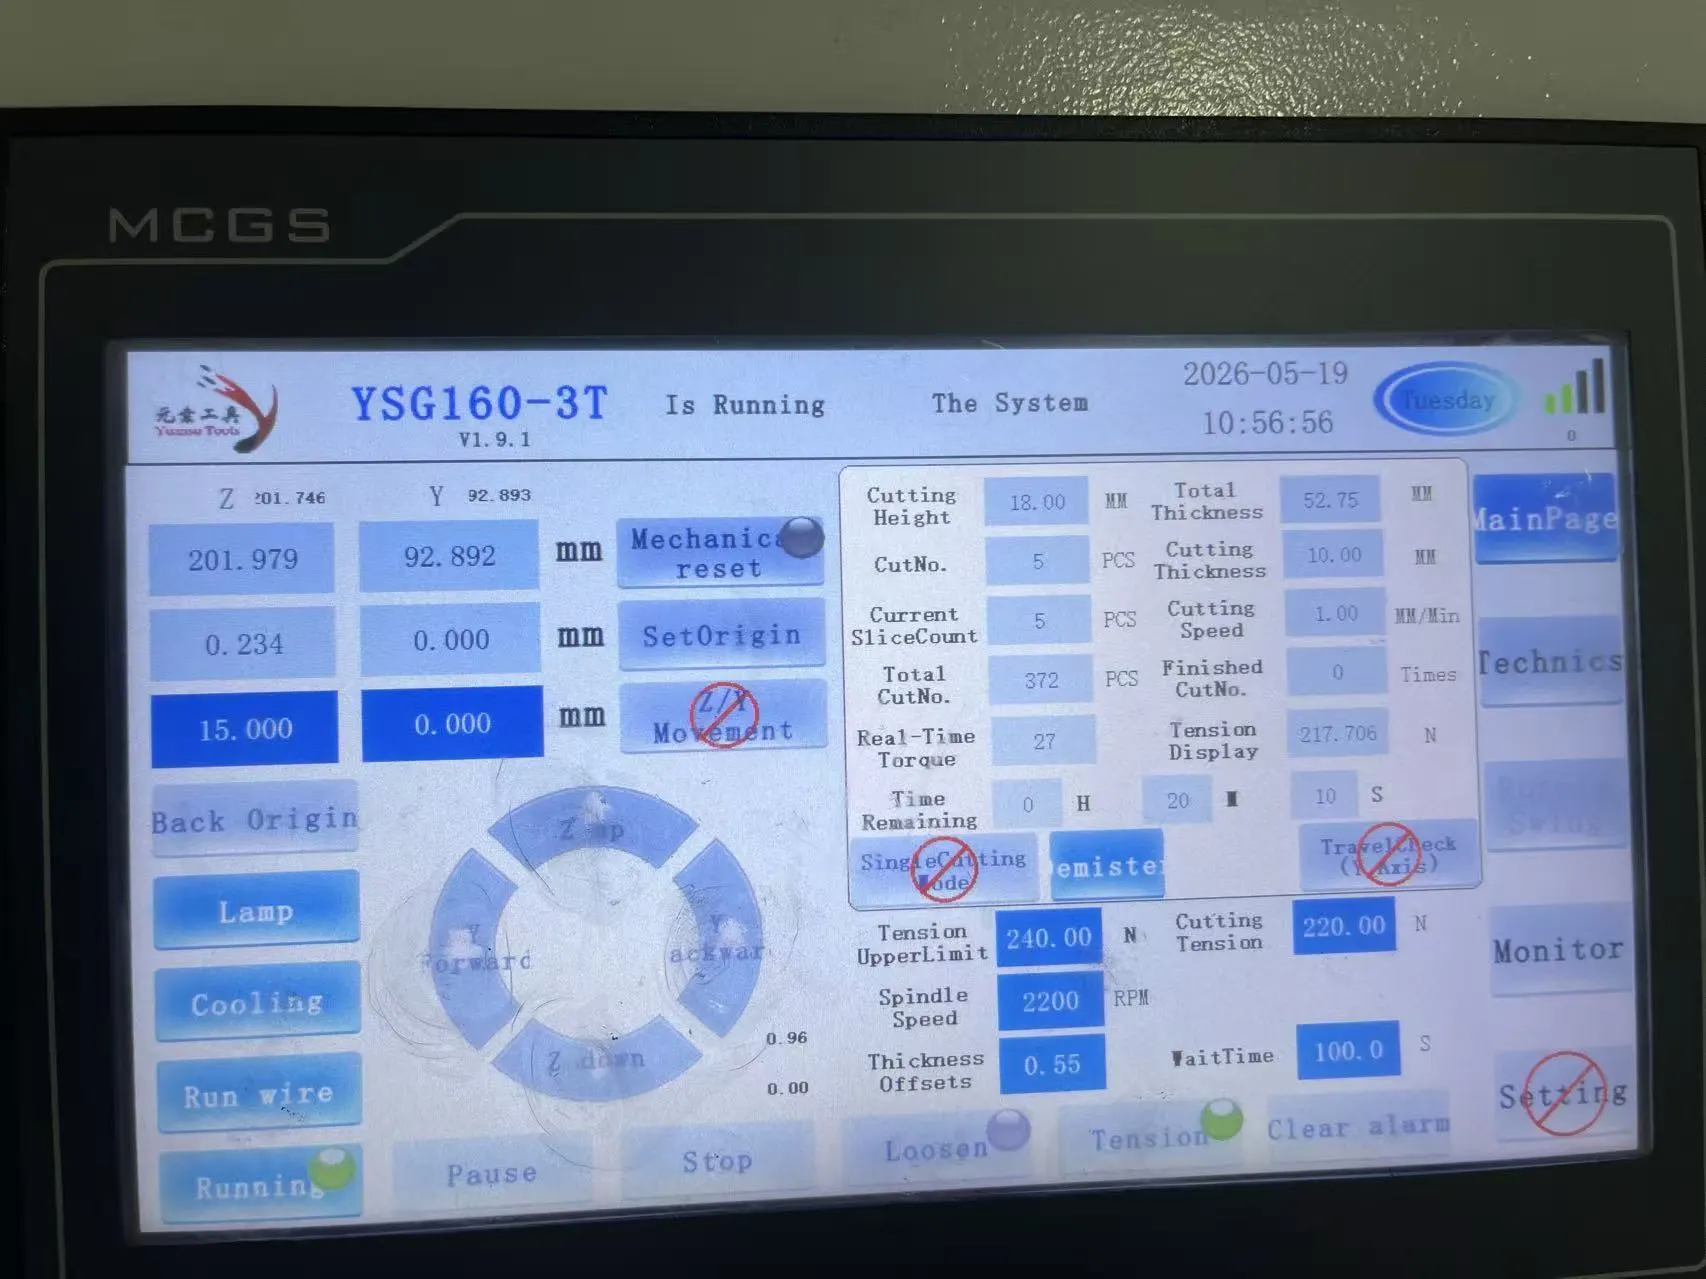
| Parâmetro | Valor |
|---|---|
| Diâmetro do fio (milímetro) | 0.50 × 1930 |
| Velocidade de travessia do fio (mm/min) | 20 |
| Largura de corte (milímetro) | 20 |
| Tensão do fio (N) | 220 |
| Velocidade do fio (M) | 26 |
| Tempo de curvatura do fio (s) | 100 |
| Carga de corte (N·m) | 27 |
5. Desempenho e resultados de corte
5.1 Dados de teste TTV (Unidade: milímetro)
Variação total da espessura (TTV) foi medido usando uma grelha de nove pontos, método de medição de espessura de duas sondas numa etapa de mandril a vácuo. A medição foi aplicada a pastilhas de painéis fotovoltaicos (PV) produzidas por corte com fio de diamante anelar. A espessura nominal da amostra era 10.000 milímetro.
| Amostra | Leituras de espessura de nove pontos | Tmáx | Tmín | TTV |
|---|---|---|---|---|
| S01 | 9.904, 9.906, 9.908 9.907, 9.909, 9.910 9.908, 9.909, 9.911 |
9.911 | 9.904 | 0.007 |
| S02 | 9.917, 9.919, 9.920 9.918, 9.921, 9.922 9.919, 9.920, 9.923 |
9.923 | 9.917 | 0.006 |
| S03 | 9.932, 9.934, 9.935 9.934, 9.936, 9.937 9.935, 9.936, 9.939 |
9.939 | 9.932 | 0.007 |
| S04 | 9.929, 9.931, 9.932 9.931, 9.934, 9.935 9.932, 9.934, 9.937 |
9.937 | 9.929 | 0.008 |
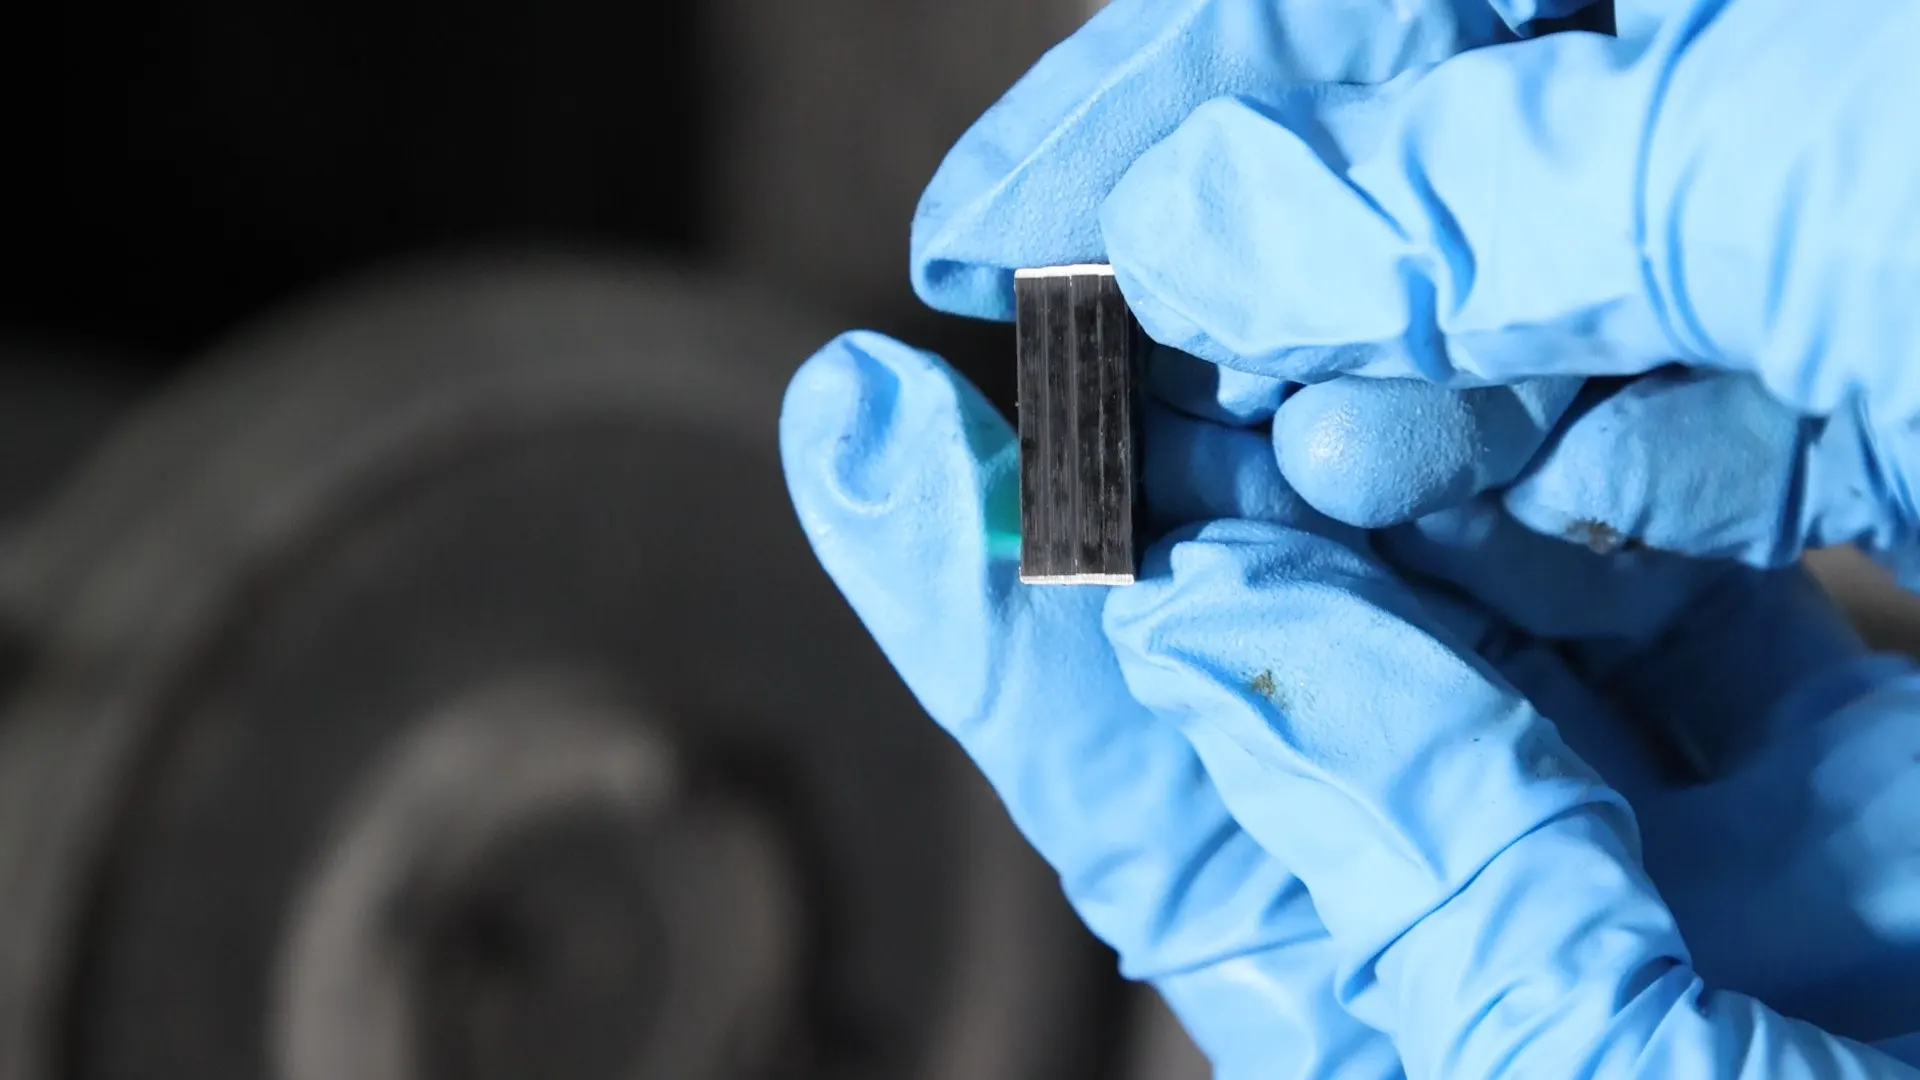
Avaliação. Nos quatro painéis PV, as espessuras medidas situaram-se entre 9,904–9,911 mm (S01), 9.917–9,923 mm (S02), 9.932–9,939 mm (S03), e 9,929–9,937 mm (S04). Os valores de TTV variaram de 0.006 mm para 0.008 milímetro, confirmando que o processo de fio de diamante anelar mantém a variação total de espessura dentro de uma faixa estreita em todas as quatro amostras.
5.2 Dados de Tolerância à Espessura (Unidade: milímetro)
A tolerância de espessura foi medida usando o mesmo método de grade de nove pontos, com 10.000 mm considerada como a espessura nominal da pastilha do painel PV. O desvio de cada ponto medido em relação ao nominal foi calculado, e a máxima deformação positiva, máxima deformação negativa, e a gama global de desvios de espessura foi determinada para avaliar a consistência da espessura das pastilhas cortadas.
| Amostra | Espessura média | Desvio da espessura |
|---|---|---|
| S01 | 9.908 | −0,092 |
| S02 | 9.920 | −0,080 |
| S03 | 9.935 | −0,065 |
| S04 | 9.933 | −0,067 |
| Máxima deformação positiva | — | −0,065 mm |
| Máxima deformação negativa | — | −0,092 mm |
| Banda de tolerância de espessura | — | ±0,014 mm |
Avaliação. Em relação a uma espessura nominal de 10.000 milímetro, os quatro painéis fotovoltaicos mostraram espessuras médias de 9,908–9,935 mm e desvios de espessura de −0,092 a −0,065 mm, todos no lado negativo. S01 mostrou o maior desvio e S03 o menor. A banda de tolerância de espessura global foi ±0,014 mm, indicando boa repetibilidade da espessura das lâminas ao longo do lote.
5.3 Dados de Rugosidade de Superfície Ra (Unidade: μm)
Rugosidade da Superfície (Ra) foi medida por perfilometria de estilógrafo em wafers de painéis fotovoltaicos após corte com fio de diamante em anel. Três posições representativas — centro, meio-esquerdo, e meio-direita — foram perfiladas ao longo da face final cortada, e o parâmetro de rugosidade superficial Ra foi registado em cada posição.
| Amostra | Ra-1 | Ra-2 | Ra-3 | Ra média |
|---|---|---|---|---|
| S01 | 0.72 | 0.81 | 0.76 | 0.76 |
| S02 | 0.65 | 0.71 | 0.68 | 0.68 |
| S03 | 0.58 | 0.64 | 0.61 | 0.61 |
| S04 | 0.69 | 0.77 | 0.73 | 0.73 |
Avaliação. Ra média ao longo das quatro amostras variou de 0.61 μm a 0.76 μm, com todas as medições individuais entre 0.58 μm e 0.81 μm. The consistency of Ra across the three measurement positions on each wafer indicates a uniform surface finish along the cut face, which is characteristic of stable single-direction ring wire cutting.
5.4 Dados de lascamento de borda (Unidade: μm)
Edge chipping was quantified by optical imaging on a toolmaker’s microscope. A espessura nominal da amostra era 10 milímetro. Specimen edges were cleaned before measurement, and chipping at the cut edge was measured at four positions per sample, with the maximum chipping value recorded.
| Amostra | Posição 1 | Posição 2 | Posição 3 | Posição 4 | Max. lascar |
|---|---|---|---|---|---|
| S01 | 8.2 | 9.6 | 10.4 | 11.1 | 11.1 |
| S02 | 6.4 | 7.2 | 8.1 | 7.5 | 8.1 |
| S03 | 5.1 | 6.3 | 5.8 | 7.0 | 7.0 |
| S04 | 6.8 | 8.5 | 7.6 | 9.2 | 9.2 |
Avaliação. Four-point edge inspection of the four PV panel wafers (S01–S04) gave maximum chipping values of 11.1, 8.1, 7.0, e 9.2 μm respectively, with all measurement points falling within 5.1–11.1 μm. S03 showed the smallest maximum chipping (7.0 μm). The results indicate that edge integrity is maintained within a narrow band across the batch.
6. Conclusão
O controlo de processo aplicado neste ensaio de corte de alta precisão de painéis fotovoltaicos solares centrou-se em três elementos: uma máquina de corte adequada ao propósito, water-based cooling, e parâmetros de corte corretamente ajustados. O material dos painéis fotovoltaicos coloca exigências específicas sobre a estabilidade de funcionamento da máquina, a trajetória de corte, e o controlo das dimensões das lâminas, e gera tensões localizadas durante o corte que devem ser geridas para preservar a qualidade das arestas.
Equipamento. Foi utilizado um sistema de corte com fio de diamante em anel ESO-GM com estrutura de corte do tipo ponte. A configuração em ponte proporciona alta rigidez global e estabilidade de funcionamento, dando ao fio de diamante uma base mecânica fiável para movimento contínuo e controlo da trajetória. O movimento estável da máquina é um pré-requisito para a consistência da espessura das lâminas e da qualidade da superfície.
Arrefecimento. Foi adoptado corte com água. During cutting the diamond wire remains in continuous contact with the workpiece and removes material by abrasion, generating heat and debris in the cutting zone. Water cooling limits localised temperature rise, carries away part of the debris, and helps suppress thermal damage and chipping at the cut edge.
Process parameters. Velocidade do fio, taxa de avanço, and other key parameters were matched to the machining requirements of PV panel stock and to the target slice thickness. Parameter settings were chosen to maintain stable wire travel and continuous material removal, avoiding excessive feed rates that would raise cutting load and degrade surface finish and edge quality.
Geral. Taken together — slice dimensional accuracy, tolerância de espessura, rugosidade superficial (Ra), and cut-edge quality — the coordinated use of a gantry-type purpose-built cutting machine, water-based cooling, e parâmetros de processo apropriados fornecem um controlo eficaz do corte recto de alta precisão de painéis fotovoltaicos solares. Esta combinação de processos melhora a consistência dimensional, Acabamento superficial, e a integridade das arestas das pastilhas dos painéis fotovoltaicos, e oferece uma via fiável para o corte de precisão de material fotovoltaico.