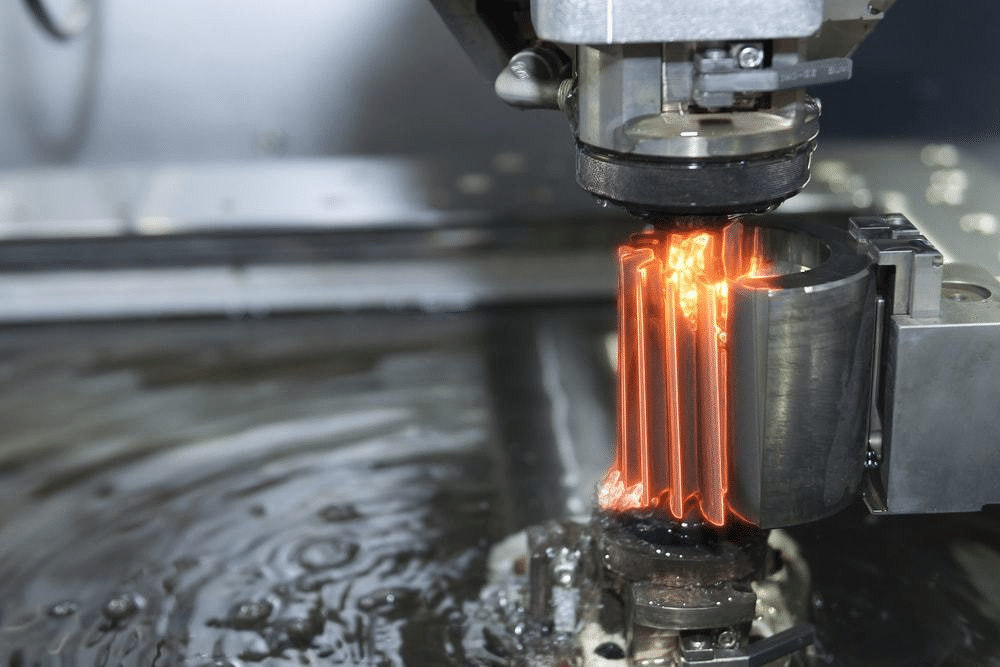
A EDM por arame corta materiais eletricamente condutores usando erosão por faísca, portanto, a dureza do material é irrelevante – até aço de ferramenta endurecido e carboneto de tungsténio podem ser cortados.
O processo é sem contacto e produz tensão mecânica zero, permitindo geometrias complexas, cantos acentuados e detalhes finos.
A EDM por fio oferece excelente acabamento superficial e tolerâncias apertadas, mas é limitada a materiais condutores e é relativamente lenta.
Para materiais duros não condutores como cerâmica, vidro e safira, o corte em laço com fio de diamante é a tecnologia complementar preferida.
No mundo da fabricação de alta precisão, existem materiais tão duros que brocas tradicionais de aço e cortadores de carboneto simplesmente não os conseguem tocar. Quando engenheiros aeroespaciais precisam de cortar titânio ou semicondutores, os fabricantes precisam de criar componentes microscópicos em aço endurecido, they turn to a process that feels like science fiction: Usinagem por Descarga Elétrica (EDM).
Specifically, the Wire EDM (WEDM) machine has become the gold standard for “impossible” cuts. Neste guia, we will break down what an EDM wire cut machine is, how it works, and why it remains a cornerstone of industrial innovation alongside modern diamond wire technologies.
2. The Science: How Does the “Spark” Work?
The process of Wire EDM relies on the principles of erosion through electricity. Here is the step-by-step breakdown of what happens inside the machine:
The Electrode: A thin wire (usually brass, copper, or coated molybdenum), acting as one electrode, is fed from a supply spool through the workpiece.
The Dielectric Fluid: The entire cutting area is submerged in or flushed with deionized water (the dielectric fluid). Este fluido funciona como um isolante até que uma determinada voltagem seja atingida, e então atua como condutor.
A Faísca: A máquina gera pulsos elétricos de alta frequência entre o fio e a peça de trabalho. Quando a folga é suficientemente pequena, uma faísca salta, criando um “canal de plasma” que atinge temperaturas de 8.000°C a 12.000°C.
A Erosão: Este calor intenso funde e vaporiza uma quantidade microscópica do metal. O fluido dielétrico então remove imediatamente essas partículas minúsculas e arrefece a área.
A Alimentação Contínua: Como o próprio fio é erosido pelas faíscas, ele está constantemente a mover-se de uma bobina para outra, garantindo que uma “superfície de corte nova” está sempre presente.
3. Principais Vantagens do Corte EDM por Fio
Porque os fabricantes escolhem EDM em vez de fresagem tradicional ou corte por jacto de água?
Um. Dureza é Irrelevante
Na usinagem tradicional, a ferramenta tem de ser mais dura do que o material que está a cortar. Na EDM, o único requisito é que o material tenha de ser eletricamente condutivo. Pode cortar aço ferramenta endurecido, carboneto de tungstênio, e titânio tão facilmente como pode cortar alumínio.
B. Geometrias Complexas & Cantos Aguçados
Como o fio pode ter apenas 0,02 mm de espessura, A EDM pode produzir cantos internos com quase zero de raio. Permite a criação de formas intrincadas, paredes finas, e complexas “ranhuras de chaveta” ranhuras que são fisicamente impossíveis para uma broca redonda rotativa.
C. Tensão Mecânica Zero
Como o fio nunca toca realmente a peça, não existem forças de corte mecânicas. Isto significa que pode usinar peças extremamente delicadas ou de paredes finas sem o risco de dobrar, deformar, ou vibrar o material.
D. Acabamento de Superfície Excecional
Wire EDM is known for producing a mirror-like finish. Porque é um processo de erosão térmica em vez de um processo de rasgamento mecânico, a superfície resultante é incrivelmente lisa, frequentemente eliminando a necessidade de polimento secundário.
4. EDM vs. Corte com Fio de Diamante: Qual Precisa?
Em 2026, muitos dos nossos clientes na Ensoll perguntam sobre a diferença entre Wire EDM e a nossa Serra de fio diamantado tecnologia. Embora ambos usem um “fio” para cortar, eles servem a diferentes propósitos:
Característica
Máquina Wire EDM
Serra de Fio de Diamante Ensoll
Requisito de Material
Deve ser Condutivo (Metais)
Pode ser Não Condutivo (Cerâmica, Vidro, Silício)
Velocidade de corte
Relativamente Lento (Foco em Precisão)
Alta Velocidade (Foco em Eficiência)
Mechanism
Erosão Eléctrica (Spark)
Micro-Areagem Mecânica (Diamantes)
Melhor Caso de Uso
Fabrico de Moldes, peças pequenas para a indústria aeroespacial
Pastilhas de semicondutor, Sic, Cerâmica industrial
Se estiver a cortar materiais não condutivos como Carbeto de Silício (Sic) ou Cerâmicas Técnicas, EDM não funcionará. Nesses casos, o Laço de Fio de Diamante Ensoll é a solução padrão da indústria.
5. Applications of EDM Wire Cut Machines
Wire EDM is utilized in any industry where “failure is not an option” and precision is paramount:
Aeroespacial: Creating cooling holes in turbine blades and intricate engine components.
Dispositivos Médicos: Slicing tiny, delicate surgical instruments and implants from biocompatible metals.
Tool and Die Making: Creating the hardened steel molds used to mass-produce plastic parts (like the casing of your smartphone).
Automóvel: Producing high-precision gears and prototype parts for Electric Vehicle (VE) powertrains.
6. Maintenance and Operational Efficiency in 2026
To keep an EDM machine running at peak performance, operators focus on three main factors:
Tensão do Fio: Just like Ensoll’s diamond wires, EDM wires must be kept at a constant tension to prevent “wire lag,” o que pode causar imprecisões no centro de um corte grosso.
Condutividade da Água: A água desionizada deve ser filtrada e a sua condutividade monitorizada constantemente. Se a água estiver demasiado “suja,” as faíscas tornar-se-ão incontroláveis.
Configurações do Gerador: Moderno 2026 As máquinas de EDM utilizam geradores de energia com IA que ajustam a frequência da faísca em tempo real para evitar a quebra do fio, ao mesmo tempo que maximizam a velocidade.
Conclusão: A Era do Cumprimento da Precisão
A máquina de corte por fio EDM continua a ser um maravilha da engenharia moderna. Ao usar eletricidade para contornar as limitações da dureza física, isso permite-nos construir o mundo complexo, de alto desempenho em que vivemos hoje.
Quer esteja a usar Usinagem por Descarga Elétrica para moldes metálicos condutivos ou os Loops de Fio de Diamante da Ensoll para wafers semicondutores avançados, o objetivo é o mesmo: Precisão Redefinida.
Perguntas Frequentes
O que é o corte EDM por fio e como funciona?
Eletroerosão a fio (usinagem por eletroerosão) utiliza um fio fino, fio eletricamente carregado como eletrodo. Uma série controlada de faíscas entre o fio e a peça de trabalho erosiona o material ao longo do caminho programado, sem qualquer contacto físico.
Que materiais podem ser cortados com EDM por fio?
Qualquer material eletricamente condutor, independentemente da dureza: aço ferramenta, stainless steel, titânio, carboneto de tungstênio, Inconel e outras superligas. Materiais não condutores como cerâmica, vidro e a maioria das pedras não podem ser cortados por EDM.
Quais são as principais vantagens do EDM por fio?
A dureza é irrelevante, não existe força mecânica de corte, produz formas complexas com cantos internos afiados, e alcança excelente acabamento superficial e tolerâncias a nível micrométrico.
EDM por fio vs corte com fio de diamante: qual devo escolher?
Escolha EDM por fio para metais condutores quando precisar de contornos intrincados e acabamento ultra-fino. Escolha corte em laço de fio de diamante para materiais duros e frágeis não condutores (silício, cerâmica, vidro, safira, ímanes) ou quando precisar de corte reto mais rápido com baixa perda de corte.
Conclusões Chave
O vidro ótico é projetado para objetivas, prismas e filtros com índice de refração precisamente controlado, dispersão e baixos níveis de impureza.... leia mais
Abstrair: Esta ficha de referência lista a janela de processo validada no teste de corte de espuma estrutural PMI da Ensoll
(polimetacrilimida) em uma máquina horizontal ESH600-4T
leia mais
Principais Conclusões
SiC e GaN são semicondutores de terceira geração que estão a transformar a eletrónica de potência, 5G e veículos elétricos — mas são extremamente difíceis de... leia mais
Principais Conclusões
As rodas guia em aço proporcionam máxima rigidez e estabilidade dimensional para corte de fio de diamante de alta precisão, mas transmitem mais vibração para... leia mais
Principais Conclusões
A fatiação de wafers semicondutores é uma etapa crítica de fabrico de CI onde a precisão e a integridade da superfície determinam o rendimento do dispositivo.
Um corte com diamante... leia mais
Principais Conclusões
Os tijolos normalmente classificam 5-8 na escala de dureza de Mohs, portanto, ferramentas de corte e moagem precisam de abrasivos mais duros e mais.... leia mais
Esta postagem do blog apresenta principalmente a máquina de corte com serra de fio diamantado e os consumíveis necessários, enquanto também guia... leia mais
Principais conclusões
Os cerâmicos são duros e frágeis, portanto, as ferramentas de corte convencionais têm dificuldade em alcançar precisão, usinagem intrincada; corte com fio de diamante em loop... leia mais