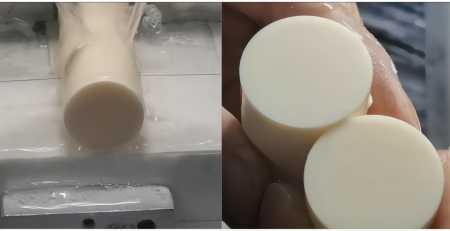
Fatiamento de Precisão em Resina Epóxi com Laço de Fio de Diamante: 2 Dados de Teste em mm
Teste de amostras para um cliente europeu (Company Q) · Processo de corte com fio diamante em anel
Visão geral
This report documents precision slicing of epoxy resin using a ring diamond wire cutting system. A avaliação abrange a seleção de equipamentos e fios, metodologia de corte, parâmetros do processo, e a uniformidade de espessura resultante, precisão dimensional, qualidade da superfície e integridade das arestas das peças cortadas. Os resultados dos testes indicam que uma máquina de corte com fio diamante em anel do tipo pórtico, water-based cooling, e parâmetros de processo devidamente ajustados proporcionam corte estável, high-precision slicing of epoxy resin.
1. Amostra de teste
| Parâmetro | Valor |
|---|---|
| Material | Epoxy resin |
| Dureza | aprox.. 5–6 Mohs |
| Dimensões da peça de trabalho | 30.0 milímetro (L) × Ø20.0 mm |
| Dimensões alvo do corte | 2.0 milímetro (L) × Ø20.0 mm |
2. Seleção de Equipamento e Fios
Equipamento: ESO-GM. In view of the material characteristics of epoxy resin and the requirement to produce 2 mm thin slices, A Ensoll selecionou o sistema de corte com fio diamante em anel do tipo pórtico ESO-GM com alimentação vertical de cima para baixo. The gantry configuration maintains a stable wire trajectory and slice thickness accuracy, and the machine is equipped with a mist-extraction system.
Fluido de arrefecimento: corte a água. A água é usada como meio de arrefecimento. It continuously cools the contact zone between the diamond wire and the epoxy resin and carries away part of the heat and cutting debris generated during cutting, reducing the effect of localised temperature rise and debris accumulation on the machining condition. Controlled water supply helps maintain a stable cutting zone.
Fio: totalmente banhado. Foi selecionado um fio de diamante totalmente banhado. A construção com revestimento melhora a resistência de ligação entre os grãos de diamante abrasivo e o núcleo do fio e proporciona uma distribuição de grãos mais uniforme, so the wire maintains a consistent grinding capability and material removal behaviour during cutting. This reduces grain pull-out and wire wear. For the 2 mm thin-slice requirement in epoxy resin, stable wire performance is essential to thickness consistency.

3. Método de Corte e Vantagens do Equipamento
Configuração de corte em pórtico. A estrutura em pórtico proporciona elevada rigidez geral e estabilidade de funcionamento. The top-down vertical feed helps keep the diamond wire trajectory stable and reduces the influence of changes in cutting force on slice position and dimensional accuracy in epoxy resin. The machine is equipped with a mist-extraction system that promptly removes mist generated during water-based cutting.
Controlo inteligente de tensão. O sistema ajusta a tensão do fio de diamante em tempo real, de acordo com as condições de corte, e suporta tanto modos de tensão constante como de tensão variável, mantendo o fio a funcionar de forma estável. Well-matched tension control reduces fluctuation in the wire trajectory and limits localised uneven loading and the risk of wire breakage caused by tension variation, which in turn reduces the occurrence of slice defects.
Memória de quebra do fio. Se o fio de diamante se partir ou a máquina parar de forma anormal, O sistema regista automaticamente a posição de usinagem atual e o estado de funcionamento associado. Após a substituição do fio, o corte retoma a partir da posição registada, reduzindo a variação dimensional e a perda de material causada pelo reposicionamento e pela maquinação repetida. This improves the continuity of epoxy resin thin-slice cutting and lowers the risk of repeated cutting.
Estrutura de ferro fundido de uma peça de alta rigidez. A estrutura em ferro fundido monobloco proporciona elevada rigidez estrutural e resistência à vibração, reduzindo o efeito da vibração da máquina e da deformação estrutural na trajetória do fio durante a maquinação. For the cutting stability and thickness consistency demanded by 2 mm epoxy resin slices, the high-rigidity frame helps damp vibration during the cut and keeps the wire running steadily.
4. Parâmetros de processo e método de arrefecimento
| Parâmetro | Valor |
|---|---|
| Diâmetro do fio (milímetro) | 0.35 × 1978 |
| Velocidade de travessia do fio (mm/min) | 8 |
| Largura de corte (milímetro) | 20 |
| Tensão do fio (N) | 80 |
| Velocidade do fio (M) | 21 |
| Tempo de curvatura do fio (s) | 60 |

5. Desempenho e resultados de corte

5.1 Dados de teste TTV (Unidade: milímetro)
Variação total da espessura (TTV) foi medido usando uma grelha de nove pontos, método de medição de espessura de duas sondas numa etapa de mandril a vácuo. The measurement was applied to epoxy resin slices produced by ring diamond wire cutting. Antes da medição, o instrumento foi estabilizado termicamente e calibrado contra um bloco de espessura padrão. A espessura nominal da fatia foi 2.000 milímetro.
| Amostra | Leituras de espessura de nove pontos | Tmáx | Tmín | TTV |
|---|---|---|---|---|
| S01 | 1.994, 1.997, 2.000 1.996, 2.001, 2.004 1.998, 2.005, 2.008 |
2.008 | 1.994 | 0.014 |
| S02 | 1.990, 1.994, 1.998 1.995, 2.000, 2.003 1.997, 2.004, 2.007 |
2.007 | 1.990 | 0.017 |
| S03 | 1.986, 1.991, 1.995 1.993, 1.998, 2.002 1.996, 2.003, 2.009 |
2.009 | 1.986 | 0.023 |
| S04 | 1.995, 1.998, 2.001 1.997, 2.002, 2.005 1.999, 2.006, 2.010 |
2.010 | 1.995 | 0.015 |
| S05 | 1.992, 1.996, 1.999 1.994, 2.000, 2.004 1.998, 2.005, 2.009 |
2.009 | 1.992 | 0.017 |
| S06 | 1.988, 1.993, 1.997 1.994, 1.999, 2.003 1.996, 2.004, 2.008 |
2.008 | 1.988 | 0.020 |
Avaliação. Nine-point grid measurement was applied to six epoxy resin slices. Os valores TTV foram 0.014, 0.017, 0.023, 0.015, 0.017 e 0.020 milímetro, spanning 0.014–0.023 mm across the batch, com um TTV médio aproximado 0.018 mm em um 2.000 mm de espessura nominal. The results confirm good thickness uniformity in epoxy resin slicing.
5.2 Dados de Tolerância à Espessura (Unidade: milímetro)
A tolerância à espessura foi derivada dos dados de espessura de nove pontos, usando 2.000 mm conforme calculada a espessura nominal. The positive and negative thickness deviation were calculated at each measurement position and the results from all six samples were aggregated. O desvio máximo positivo, maximum negative deviation and overall deviation range were determined to evaluate thickness consistency.
| Amostra | Espessura média | Desvio da espessura |
|---|---|---|
| S01 | 2.000 | 0.000 |
| S02 | 1.999 | −0,001 |
| S03 | 1.997 | −0,003 |
| S04 | 2.001 | +0.001 |
| S05 | 2.000 | 0.000 |
| S06 | 1.998 | −0,002 |
| Máxima deformação positiva | — | +0.010 milímetro |
| Máxima deformação negativa | — | −0.014 mm |
| Banda de tolerância de espessura | — | ±0.012 mm |
Avaliação. Em relação a uma espessura nominal de 2.000 milímetro, the six slices showed mean thicknesses of 1.997–2.001 mm, with the batch average close to nominal. Over all measurement points the thickness deviation ranged from −0.014 mm to +0.010 milímetro, com um desvio absoluto máximo de 0.014 milímetro.
5.3 Dados de Rugosidade de Superfície Ra (Unidade: μm)
Rugosidade da Superfície (Ra) was measured by stylus profilometry on the epoxy resin slices after ring diamond wire cutting. Foram tomadas posições representativas no centro e em ambos os lados ao longo da face final do corte, os dados do perfil da superfície foram obtidos com um profilómetro de stylus, e o parâmetro de rugosidade Ra foi registado em cada posição.
| Amostra | Centro | Meio-esquerda | Meio-direita | Ra média |
|---|---|---|---|---|
| S01 | 0.62 | 0.68 | 0.65 | 0.65 |
| S02 | 0.58 | 0.63 | 0.60 | 0.60 |
| S03 | 0.72 | 0.78 | 0.75 | 0.75 |
| S04 | 0.55 | 0.61 | 0.58 | 0.58 |
| S05 | 0.65 | 0.70 | 0.67 | 0.67 |
| S06 | 0.60 | 0.66 | 0.63 | 0.63 |
Avaliação. Mean Ra across the six samples ranged from 0.58 Para 0.75 μm, com todas as medições individuais entre 0.55 e 0.78 μm. A pequena variação nas três posições de medição em cada fatia indica um acabamento superficial uniforme ao longo da face cortada.
5.4 Dados de lascamento de borda (Unidade: μm)
A lascagem das arestas foi quantificada por imagem ótica no microscópio de um fabricante de ferramentas. As arestas da amostra foram limpas antes da medição e a ampliação e a escala de medição do instrumento foram calibradas. A aresta da fatia foi então inspecionada ao microscópio, defeitos de lascamento identificáveis foram localizados e medidos em quatro pontos por amostra, e o valor máximo foi registado.
| Amostra | Ponto 1 | Ponto 2 | Ponto 3 | Ponto 4 | Max. lascar |
|---|---|---|---|---|---|
| S01 | 4.2 | 4.8 | 5.3 | 4.6 | 5.3 |
| S02 | 3.8 | 4.5 | 4.9 | 4.2 | 4.9 |
| S03 | 5.6 | 6.3 | 7.2 | 6.5 | 7.2 |
| S04 | 3.5 | 4.1 | 4.6 | 3.9 | 4.6 |
| S05 | 4.8 | 5.4 | 6.1 | 5.2 | 6.1 |
| S06 | 4.3 | 5.0 | 5.6 | 4.7 | 5.6 |
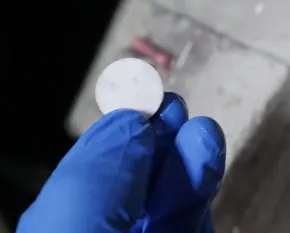
Avaliação. Toolmaker’s microscope inspection of the six epoxy resin slices gave maximum chipping values of 5.3, 4.9, 7.2, 4.6, 6.1 e 5.6 μm, com um valor máximo geral de 7.2 μm. S04 showed the best edge integrity, and S03 the largest chipping at 7.2 μm.
6. Conclusão
The good results obtained in this high-precision slicing trial of epoxy resin stemmed mainly from the combined effect of a purpose-built cutting machine, the cooling method, e parâmetros de processo corretamente ajustados. Epoxy resin is a polymer material, and its machining behaviour depends on the resin formulation and cure state. During ring diamond wire cutting the material is acted on continuously by the abrasive grains, and cutting load, wire condition and process parameters together govern the quality of the slice.
Equipamento. An ESO-GM ring diamond wire cutting system was used. The machine provides good overall structural rigidity and running stability and gives reliable mechanical support for workpiece clamping and continuous wire travel. Coordinated control of the feed mechanism and wire running condition keeps the diamond wire on the programmed path throughout the cut.
Arrefecimento. Foi adoptado corte com água. Continuous grinding generates friction heat in the cutting zone, and localised temperature rise can affect the machining state of the material. Continuous water supply cools the contact area between the wire and the workpiece, carries away part of the cutting debris, and reduces the effect of localised heat accumulation on the material surface.
Parâmetros do processo. Velocidade do fio, feed rate and other key parameters were matched to the properties of epoxy resin and to the target slice thickness. Os parâmetros foram definidos para manter um movimento estável do fio e remoção contínua de material, avoiding feed rates high enough to raise localised cutting load, or a parameter mismatch that would degrade slice quality.
Geral. Taken together with slice dimensional accuracy, tolerância de espessura, rugosidade superficial (Ra) and cut-edge quality, the combination of the ESO-GM ring diamond wire machine, water-based cutting and appropriately matched process parameters provides stable material removal and effective slice quality control for epoxy resin.