Резка мягких ферритовых сердечников: Бесконечная алмазная проволока
Быстрая эволюция телекоммуникаций 5G, электромобиль (Электромобиль (EV)) инфраструктура зарядки, и высокочастотные источники питания привлекли огромное внимание к конкретному классу магнитных материалов: Мягкие ферриты. В отличие от твердых постоянных магнитов, таких как NdFeB или СмКо, мягкие ферриты (такие как марганец-цинковые и никель-цинковые ферриты) являются керамическими соединениями, разработанными для их высокой магнитной проницаемости и исключительно низкой электрической проводимости. Эти свойства делают их незаменимыми для предотвращения потерь энергии в трансформаторах, дросселях, и компонентах подавления электромагнитных помех (EMI) подавления магнитных сердечников.
- Мягкие ферриты (MnZn и NiZn) являются керамическими магнитными материалами, необходимыми для высокочастотных трансформаторов, индукторов и сердечников для подавления ЭМИ — и они чрезвычайно хрупкие.
- Традиционные лезвия вызывают сильное скалывание по краям, потери на ширину реза до 50% на тонких деталях, и подповерхностные микро-трещины, которые сокращают срок службы сердечника.
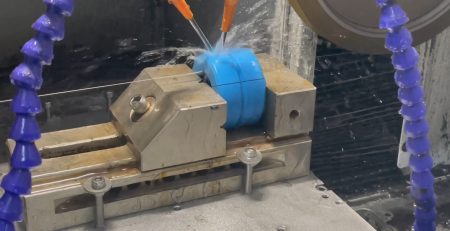
- Петля с алмазным проводом, работающая непрерывно со скоростью 40-60 м/c, режет низким усилием методом микро-шлифовки: почти без сколов, ширина реза до 0.2-0.35 миллиметр, и поверхность почти как после предварительной полировки.
- Ключевые параметры: скорость проволоки выше 50 м/c для твердых ферритов, строго контролируемая подача, чтобы избежать прогиба проволоки, и равномерная мелкая зернистость алмаза.
Однако, поскольку мягкие ферриты по сути являются промышленной керамикой, они наследуют классические уязвимости керамической семьи. Они невероятно хрупкие, очень чувствительны к термическому шоку, и склонны к внутренним напряженным трещинам во время обработки. As electronic components shrink and frequencies rise, manufacturers face the daunting task of slicing these fragile ferrite blocks into ultra-thin, complex geometries with flawless accuracy.
To meet these tight tolerances without compromising structural integrity, high-volume electronics manufacturers are shifting away from traditional abrasive wheel cutting and adopting Бесконечный Петля из алмазной проволоки Технологии.
Soft ferrites crack more easily than rare-earth magnets, yet the same rules that govern как резать неодимовые магниты apply: keep cutting force low and temperature stable.
The Soft Ferrite Challenge: Ceramic Brittleness Meets High Frequency
Processing soft ferrites is a delicate balancing act. Sintered ferrite blocks are rigid but possess very low tensile strength. During traditional slicing processes, manufacturers face several distinct manufacturing bottlenecks:
1. Severe Edge Chipping and Micro-Cracking
When traditional inner-diameter (ID) saws or thick diamond blades cut through a ferrite block, they exert high localized mechanical pressure. As the blade exits the cut, this pressure causes the ceramic material to fracture, resulting in severe edge chipping (崩边). For high-frequency transformer cores, even minor edge defects can alter the magnetic flux path, increase eddy current losses, and degrade the overall efficiency of the component.
2. High Ceramic Powder Waste (Kerf Loss)
Traditional grinding wheels are relatively thick (often over $1.0\text{ миллиметр}$). When slicing miniature ferrite components—such as low-profile inductor cores that are only a few millimeters thick—a thick blade can easily turn up to $50\%$ of the raw material into useless ceramic sludge. Minimizing this cutting path, or kerf loss, is vital for maintaining cost-effective production.
3. Подповерхностные повреждения (Твердотельные накопители)
The mechanical stress of a heavy, slow-moving blade doesn’t just damage the surface; it telegraphs micro-fractures deep into the interior of the ceramic matrix. This sub-surface damage compromises the mechanical lifespan of the ferrite core, making it susceptible to cracking under the thermal cycles of high-power operations.
The Breakthrough: Endless Diamond Wire Loop Slicing
To overcome the limitations of rigid blades, modern precision machine shops are integrating endless diamond wire loops into their production lines. An Бесконечная петля из алмазной проволоки это непрерывная, flexible steel wire coated with precisely graded industrial diamond particles, running over a high-speed pulley system in a fixed, single-direction loop
When applied to soft ferrite processing, эта технология обеспечивает качественный скачок в качестве и эффективности благодаря нескольким уникальным эксплуатационным механикам:
сверхвысокие линейные скорости с минимальной силой подачи
в отличие от традиционных поршневых проволочных пил, которые движутся на низких скоростях и постоянно меняют направление, an endless diamond wire loop rotates continuously in one direction at velocities between $40\text{ М / сек}$ and $60\text{ М / сек}$.
эта огромная скорость меняет физику разреза. вместо того чтобы прорваться сквозь керамику, проволока выполняет молниеносное микрошлифовочное действие. механическая сила, оказываемая на ферритовый блок, падает почти до нуля, устраняет ударные факторы, вызывающие сколо краёв, и позволяет безопасно производить ультратонкие ферритовые пластины.
резкое снижение потерь на прорез
потому что бесконечная петля работает при высокой оптимизации, steady tension without the “vibration jerk” of reciprocating systems, the core steel wire can be manufactured to be incredibly thin—frequently down to $0.20\text{ миллиметр}$ to $0.30\text{ миллиметр}$. This remarkably narrow kerf maximizes material utilization, allowing manufacturers to extract significantly more usable ferrite cores out of a single sintered block.
Exceptional Thermal Control and Swarf Flushing
While soft ferrites can handle high operational temperatures in electrical circuits, они крайне чувствительны к внезапным локализованным термическим воздействиям при обработке. Если зона резания перегревается, феррит может испытывать локализованное термическое расширение, что приводит к мгновенному растрескиванию.
Непрерывное, движение на высокой скорости алмазной проволочной петли предотвращает накопление тепла, постоянно вводя свежий, охлаждённый участок проволоки в зону резания. В сочетании с большим количеством, водорастворимых охлаждающих жидкостей, мелкий керамический порошок (стружка) моментально смывается, сохраняя проволоку острой и блок феррита идеально прохладным.
Превосходная отделка поверхности ($R_a$)
Гладкое, непрерывное движение бесконечной петли обеспечивает исключительно чистую отделку поверхности с минимальной шероховатостью ($R_a$). Более гладкая поверхность означает, что сопрягаемые поверхности разделённых ферритовых сердечников (таких как Е-образные или U-образные сердечники) require little to no secondary lapping or polishing to achieve the perfect flush fit required to minimize air gap reluctance.
Technical Comparison: Soft Ferrite Slicing
| Performance Metric | Traditional Ceramic Slitting Blades | Бесконечная петля алмазной проволоки () |
| Режущий механизм | High-pressure mechanical shearing | Высокоскоростная, микрошлифовка с низким усилием |
| Толщина проволоки/ножа | $0.8\текст{ миллиметр}$ to $1.5\text{ миллиметр}$ | $0.2\текст{ миллиметр}$ to $0.35\text{ миллиметр}$ |
| Выход материала | Низкий (Высокие потери при резке/шлаки) | Высокая (Минимальные отходы материала) |
| Откалывание кромок | Часто, требует серьезной доработки | Практически отсутствие сколов или микротрещин |
| Качество поверхности ($R_a$) | Грубая, требует вторичной полировки | Отличное, почти доведено до предварительной полировки |
Оптимизация параметров для мягких ферритов
Достижение идеального разреза мягкой ферритовой керамики сильно зависит от балансировки трех основных параметров станка:
- Выбор скорости проволоки: Для твердых, хрупкая керамика, такая как ферриты Mn-Zn, поддержание скорости проволоки на высоком уровне ($>50\текст{ М / сек}$) обеспечивает, что удаление материала остается в зоне перехода от хрупкого к пластичному, оптимизация гладкости поверхности.
- Настройка скорости подачи: Скорость подачи (скорость, с которой проволока входит в материал) должна строго контролироваться. Слишком быстрая подача увеличивает прогиб проволоки, что может вызвать небольшие геометрические отклонения в ровности.
- Оптимизация размера зерна: Использование высокооднородного, микроразмерный алмазный абразив обеспечивает равномерное стирание материала, избегая глубоких царапин, которые в будущем могут служить индуктором напряжения.
Заключение: Ведущие технологии высокочастотной электроники
Заключение: Ведущие технологии высокочастотной электроники
Поскольку силовая электроника переходит к меньшим размерам и большей плотности мощности — чему в значительной степени способствуют широкозонные полупроводники, такие как карбид кремния (Так) и нитрид галлия (Гань)— требования к мягким ферритовым магнитным компонентам никогда не были столь жесткими.
Бесконечная алмазная проволочная петля предоставляет точное производственное решение, необходимое этой отрасли. Преодолевая естественную хрупкость промышленных керамик, устраняя сколы на краях, и максимально увеличивая выход сырья, технология выделяется как лучший выбор для производства высокочастотных магнитных компонентов, обеспечивающих нашу автоматизированную, электрифицированную будущность.
Часто задаваемые вопросы
Какой лучший способ резки мягких ферритовых сердец?
Резка петлевой алмазной проволокой. Непрерывная проволока однонаправленного движения удаляет керамику на высокой скорости, микрошлифовка с низким усилием, что практически исключает кромочное скалывание и подповерхностные трещины, которые традиционные режущие лезвия вызывают на хрупких ферритах.
Почему ферритовые сердечники скалываются при резке?
Феррит — это спеченная керамика с очень низкой прочностью на разрыв. Жёсткое лезвие концентрирует механическое давление на краю реза, и материал разрушается при выходе лезвия. Высокая локализованная сила резания и вибрация являются коренной причиной.
Насколько тонко алмазная проволока может резать феррит?
Сам сердечник алмазной проволоки обычно 0.20-0.30 миллиметр, так что пропил чрезвычайно узкий. Это позволяет получать ультратонкие ферритовые пластины и даёт производителям возможность извлекать гораздо больше пригодных сердец из одного спечённого блока, чем при 0.8-1.5 мм лезвиях.
Повреждает ли резка алмазной проволокой магнитные свойства феррита?
Нет. It is a cold process: the fast-moving wire constantly brings fresh, крутые абразивы врезаются в разрез, а водорастворимая охлаждающая жидкость удаляет тепло и стружку, так что нет термического удара или зоны, подвергшейся тепловому воздействию, которые могли бы ухудшить феррит.
Технический контент проверен инженерной командой Ensoll — производителя алмазных проволочных петель с 10+ многолетним производственным опытом.