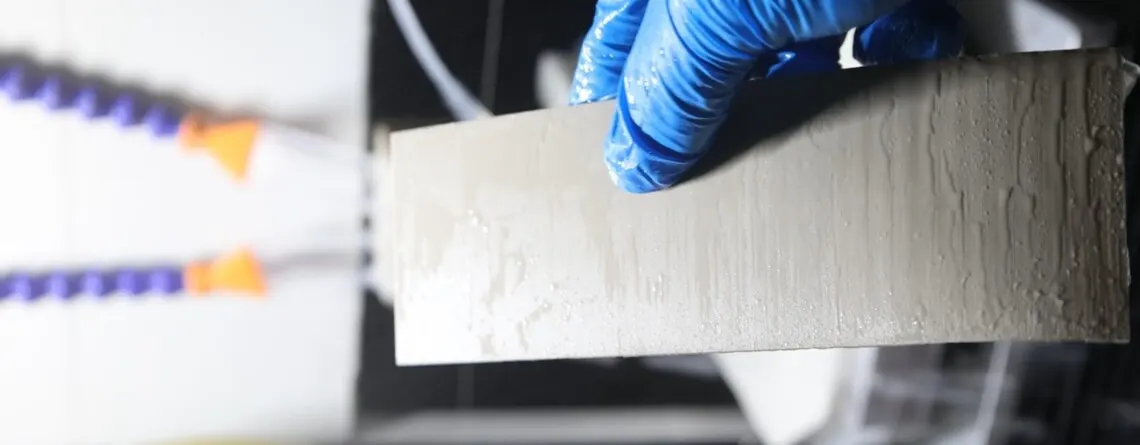
PEEK vs PMI-Schaum: Vergleich des Diamantdrahtschneidens
Abstrakt: PEEK und PMI-Schaum liegen am gegenüberliegenden Ende des Materialspektrums, das ein
Diamantdraht-Schlaufe handhaben muss – eines ist ein dichter, zäher Thermoplast, der andere a
niedrigdichtes zelluläres Struktur-Schaumstoff. Dieser Vergleich stellt Ensolls zwei veröffentlichte Schneidetests nebeneinander:
ein 200 mm x 60 mm x 60 mm PEEK-Block in 6.5 mm Scheiben mit Schneidflüssigkeit geschnitten, und vier 400 mm x 400 mm PMI
Schaumscheiben geschnitten auf 0.8 mm trocken. Er vergleicht die Versagensmodi, die Parametersätze
(ein Diamantdrahtsäge-Maschine in beiden Fällen) und die gemessenen Qualitätsresultate, und gibt die
Regel zur Entscheidung, welchen Ausgangspunkt man verwenden sollte.
Wesentliche Erkenntnisse
- PEEK ist durch Schnittwärme begrenzt (es ist ein Thermoplast, das am Schnittschlitz erweicht); PMI-Schaumstoff ist durch Schnittbelastung begrenzt (sein Zellgerüst wird komprimiert und reißt).
- PEEK wurde nass geschnitten bei einem 3 mm/min Vorschub; PMI-Schaumstoff wurde trocken geschnitten bei 100 mm/min – ein Unterschied von zwei Größenordnungen in der Vorschubgeschwindigkeit bei im Wesentlichen gleicher Drahtgeschwindigkeit.
- PEEK: TTV 0.072-0.098 Mm (mean 0.085 Mm), Toleranz +/-0.037 Mm, Ra 0.76-0.95 µm, Absplittern maximal 6.7 µm, an 6.5 mm Scheiben.
- PMI-Schaum: TTV 0.013-0.050 Mm (mean 0.036 Mm), Toleranz +/-0.043 Mm, Ra 0.68-0.82 µm, Absplittern maximal 7.1 µm, an 0.8 mm Scheiben.
- Die beiden Parametersätze sind nicht austauschbar – Drahtdurchmesser, Spannung, Vorschubgeschwindigkeit und Kühlmethode unterscheiden sich alle.
Zwei Materialien, Zwei verschiedene Ausfallarten
Der Grund, warum PEEK- und PMI-Schaum unterschiedliche Prozessparameter benötigen, ist nicht nur die Härte – es ist, was passiert, wenn
das Prozessfenster überschritten wird.
PEEK ist ein Hochleistungsthermoplast mit hoher Zähigkeit, Verschleißfestigkeit und Hitzebeständigkeit. Beim
Diamantdrahtschneiden unterscheidet sich sein Abtragungsmechanismus von harten und spröden Materialien: weil das Material
Plastizität und Zähigkeit hat, Die kontinuierliche Wirkung der Schleifkörner erzeugt Schnittwärme. Wenn diese Wärme
nicht abgeleitet werden kann, erweicht die Bearbeitungszone lokal und der Schneidwiderstand steigt, was zu dimensions
Abweichungen, Kantengraten und verschlechterter Oberflächenqualität führt. Die kontrollierende Variable ist daher
Temperatur.
PMI-Schaum ist ein Hochleistungsstrukturschaum mit geringer Dichte, einer gleichmäßigen Zellstruktur und guter
spezifischer Festigkeit und Steifigkeit. Sein poröses Inneres zeigt ein Entferungsverhalten, das sich stark von einem dichten Material unterscheidet:
die abrasiven Körner wirken auf das Schaumskelett ein, und wenn die Schneidlast zu hoch ist oder die Parameter schlecht
angepasst sind, werden die Zellen komprimiert und zerrissen und die Schnittfläche wird uneben, was sich direkt auf Scheiben
dicke und Oberflächenqualität auswirkt. Die kontrollierende Variable ist daher Last.
Material- und Werkstückvergleich
| Artikel | PEEK | PMI-Schaum |
|---|---|---|
| Materialklasse | Hochleistungsthermoplast | Hochleistungsstrukturschaum |
| Härte | Ungefähr MH 6.5 | Ungefähr MH 2 |
| Werkstückgröße | 200 mm x 60 mm x 60 Mm | 400 mm x 400 mm x 50 Mm |
| Slice produced | 6.5 mm x 60 mm x 60 Mm | 400 mm x 400 mm x 0.8 Mm |
| Dichte | Dicht, fest | Geringe Dichte, zellulär |
| Beherrschender Versagensmodus | Schnittwärme – lokales Erweichen, Grate | Schneidlast – Zellkompression und -reißen |
| Kühlung | Schneidfluid (kontinuierlich) | Trocken schneiden |
Parametervergleich
| Parameter | PEEK | PMI-Schaum |
|---|---|---|
| Maschine | ESO-GM Portaltyp | ESH600-4T horizontal |
| Drahtdurchmesser x Schleifenlänge (Mm) | 0.35 x 1880 | 0.60 x 3460 |
| Drahttyp | Vollbeschichtet | Vollbeschichtet |
| Vorschubgeschwindigkeit (mm/min) | 3 | 100 |
| Schnittbreite (Mm) | 2 | 400 |
| Drahtspannung (N) | 150 | 145 |
| Drahtgeschwindigkeit (M/s) | 24 | 25 |
| Drahtspannungszeit am Bogen (s) | 60 | 60 |
| Schneidlast (N·m) | 17 | 17 |
Ergebnisvergleich
| Measure | PEEK (6.5 mm Scheiben) | PMI-Schaum (0.8 mm Scheiben) |
|---|---|---|
| Gesamtdickenabweichung (TTV) | 0.072-0.098 Mm, mean 0.085 Mm | 0.013-0.050 Mm, mean 0.036 Mm |
| Dicken-Toleranz | +/-0.037 mm against 6.500 mm nominal | +/-0.043 mm against 0.800 mm nominal |
| Average surface roughness Ra | 0.76-0.95 µm (bedeutet 0.80-0.91 µm) | 0.68-0.82 µm |
| Maximum edge chipping | 6.7 µm (Bereich 4.2-6.7 µm) | 7.1 µm (Bereich 5.5-7.1 µm) |
| Stichprobenzählung | 3 Scheiben | 4 Scheiben |
Die Unterschiede ablesen: Drei Regeln
Regel 1 – Temperaturdominierte Materialien bekommen Kühlung; lastdominierte Materialien nicht
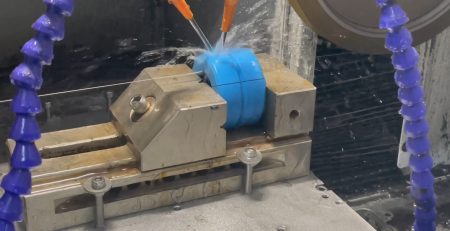
PEEK was cut with cutting fluid as the cooling medium to improve heat dissipation and lubrication at the wire
interface, limiting local softening, deformation and burrs. PMI foam was cut dry so that no liquid entered the
cells and no cleaning or drying step was needed afterwards. Choosing the wrong one is a process error in both
directions: dry-cutting PEEK risks a softened kerf, and wet-cutting PMI foam risks dimensional drift from
absorbed liquid.
Regel 2 – The soft material can run two orders of magnitude faster in feed
The PEEK feed rate was 3 mm/min; the PMI foam feed rate was 100 mm/min. That gap is not a machine difference,
it is the consequence of what limits the process. PEEK removal is limited by how much heat can be carried away,
so feed must stay low. PMI foam removal is limited by how much load the cell skeleton can take, and because the
foam is low density that ceiling is reached much later. Both tests used similar wire speed – 24 m/s for PEEK and
25 m/s for PMI foam – which confirms that feed rate, not wire speed, is the discriminating parameter.
Regel 3 – Compare each material against its own tolerance, not against the other
PMI foam produced TTV of 0.013-0.050 mm against PEEK’s 0.072-0.098 Mm, but the slices were 0.8 mm and 6.5 Mm
thick respectively and the tolerance requirement differs with the application. What both tests do show is a
stable process: PEEK held +/-0.037 mm thickness tolerance and PMI foam +/-0.043 Mm, with Ra below 1 um in both
cases and edge chipping under 7.1 um in both cases.
Which Starting Point to Use
| If the material is… | Start from | First lever |
|---|---|---|
| A dense thermoplastic that softens with heat (PEEK, and similar engineering plastics) | ESO-GM style gantry machine, 0.35 mm fully coated wire, 24 M/s, 3 mm/min, 150 N, Schneidflüssigkeit | Vorschubgeschwindigkeit – Wärmeerzeugung niedrig halten |
| Ein niedrigdichtes Zellenschaum (PMI und ähnliche Struktur-Schäume) | ESH600-4T Horizontale Maschine, 0.60 mm fully coated wire, 25 M/s, 100 mm/min, 145 N, trocken | Vorschubgeschwindigkeit – Belastung vom Zellgerüst fernhalten |
| Hart und spröde (Silizium, Siliziumcarbid, Keramik, Optisches Glas) | Siehe die materialspezifischen Anleitungen für den Cluster | Drahtspezifikation und Schnittspaltkontrolle |
Häufige Fehler beim Wechsel zwischen den beiden
- Die Vorschubrate übernehmen. Ein Vorschub, der für PMI-Schaum konservativ ist, ist viel zu
aggressiv für PEEK, und ein Vorschub, der für PEEK passt, lässt den PMI-Schnitt eher polieren als schneiden. - Annehmen, dass Kühlmittel überall hilft. Bei PMI-Schaum, ist Kühlmittel ein Maßstabrisiko und kein
Sicherheitsabstand. - Das Schaum-Ergebnis am Kunststoff-Ergebnis beurteilen. Ein 0.8 mm Schaum-Scheibe und eine 6.5 mm Kunststoff
slice cannot be compared on raw TTV numbers. - Chasing wire speed. In both tests the wire speed sat in the same 24-25 m/s band, which is
the clearest sign that it is not the lever for quality on either material. - Ignoring the entry edge. Both materials need the wire bow to settle before feed engages; ein
60 s wire-bow tensioning time was used in both tests.
Full Test Data
The complete measurement sets – nine-point thickness readings, tolerance tables, Ra profiles and chipping
measurements – are published in the two source reports:
PEEK precision slicing with diamond wire loop and PMI foam precision slicing with
Diamantdraht-Schlaufe. The measurement method itself is described in the
nine-point TTV measurement guide.
Häufig gestellte Fragen
Is PEEK or PMI foam harder to cut with a diamond wire loop?
They are hard in different ways. PEEK is a dense, zäher Thermoplast: the risk is cutting heat, was das Material an der Schnittfuge erweicht und Maßabweichungen sowie Grate verursacht. PMI-Schaum ist ein niedrigdichter zelliger Feststoff: das Risiko ist die Schnittkraft, was das Zellgerüst komprimiert und zerreißt. PEEK benötigt daher Kühlung und konservative Vorschubgeschwindigkeit, während PMI-Schaum Lastkontrolle und Trockenbearbeitung benötigt.
Warum wird PEEK nass geschnitten und PMI-Schaum trocken??
PEEK ist ein Thermoplast, das sich erwärmt, wenn die Schnittzone heiß wird, deshalb wird Schneidflüssigkeit verwendet, um Wärme abzuleiten und die Draht-Material-Schnittstelle zu schmieren. PMI-Schaum ist porös und nimmt Flüssigkeiten auf, deshalb würde Kühlmittel in die Zellen eindringen und müsste dann durch Reinigung und Trocknung entfernt werden – stattdessen wird trocken geschnitten.
Wie unterschiedlich sind die Vorschubgeschwindigkeiten zwischen den beiden Materialien??
Erheblich. PEEK wurde bei einem Schneidevorgang von 3 mm/min Vorschubgeschwindigkeit, während PMI-Schaum bei 100 mm/min. Das dichte Thermoplast muss langsam zugeführt werden, um die Wärmeentwicklung gering zu halten; Der Schaum mit niedriger Dichte toleriert eine viel höhere Vorschubgeschwindigkeit, da die Entfernung durch die Last begrenzt wird, nicht durch Wärme. Die Drahtgeschwindigkeit war in beiden Tests ähnlich, 24 m/s for PEEK and 25 m/s for PMI foam.
Welches Material erzielte bessere Maßhaltigkeit?
PMI-Schaum zeigte die geringere absolute Variation – TTV 0.013-0.050 Mm (Durchschnitt 0.036 Mm) im Vergleich zu PEEK 0.072-0.098 Mm (Durchschnitt 0.085 Mm) – aber die beiden sind nicht direkt vergleichbar. Die PEEK-Scheiben waren 6.5 mm dick und die PMI-Scheiben 0.8 Mm, und eine dünnere Scheibe wird gegen eine viel kleinere Nennstärke gemessen. Vergleiche jedes Material mit seiner eigenen Anwendungstoleranz.
Kann ein Parametersatz für beide Materialien verwendet werden?
Nein. Die validierten Sätze unterscheiden sich in Drahtdurchmesser, Vorschubgeschwindigkeit, Spannung und Kühlmethode. PEEK verwendete einen 0.35 x 1880 mm vollständig beschichteten Draht bei 150 N Spannung mit Schneidöl; PMI-Schaum verwendete eine 0.60 x 3460 mm vollständig beschichteten Draht bei 145 N Spannung mit trockenem Schneiden. Start each material from its own validated window in the PMI foam cutting parameter reference.
Technische Inhalte überprüft vom Ensoll-Engineering-Team – ein Hersteller von Diamantdrahtschleifen mit 10+ Jahre der Produktionserfahrung.