PEEK mit Diamant-Loop-Draht schneiden: Präzisionsschnitt-Test
Abstrakt: Dieser Artikel präsentiert einen Präzisionsschnitt-Test an PEEK (Polyetheretherketon) mit einer Diamantdraht-Schlaufe. Das Werkstück war ein 200 mm × 60 mm × 60 mm PEEK-Block, bereitgestellt vom europäischen Kunden H, in 6.5 mm dicke Stücke auf einer Ensoll ESO-GM Brücken-Diamantdraht-Schleifenmaschine. Wir berichten über die Geräte- und Drahtauswahl, Schnittparameter, Kühlstrategie, und quantitative Qualitätsmetriken einschließlich der Gesamtdickenabweichung (TTV), Dickenabweichung, Oberflächenrauheit (Ra), und Kantenabplatzungen. Die Ergebnisse zeigen, dass mit einer steifen Maschine, ein vollständig beschichteter Diamantdraht, kontinuierliche Kühlung, und gut abgestimmte Parameter, Diamantdraht-Schneiden kann die PEEK-Scheibendicke auf eine Toleranz von ±0,037 mm halten, durchschnittliche TTV von 0.085 Mm, Ra unter 1 μm, und Kantenbruch von nicht mehr als 6.7 μm.
- Ein 200 mm × 60 mm × 60 mm PEEK-Block wurde in 6.5 mm Stücke auf der Ensoll ESO-GM Maschine geschnitten (0.35 mm vollständig beschichteter Diamantdraht, 24 m/s Drahtgeschwindigkeit, 150 N Spannung, 3 mm/min Vorschub).
- Über drei Scheiben hinweg, TTV blieb im Bereich von 0,072–0,098 mm (Durchschnitt 0.085 Mm) und Dickentoleranz innerhalb von ±0,037 mm.
- Die durchschnittliche Oberflächenrauheit betrug 0,80–0,91 μm Ra und das maximale Kantenspröden war 6.7 μm – saubere Ergebnisse für einen zähen Thermoplast, der zu Wärmeweichung und Gratbildung neigt.
- Die Schlüssel für PEEK sind kontinuierliche Kühlschmierstoffkühlung, hohe Maschinendurchsteifigkeit, und konservative Vorschubparameter, die die Schnittwärme unter Kontrolle halten.
1. Warum PEEK eine andere Bearbeitungsherausforderung ist
Das Material in diesem Test war PEEK, geliefert vom europäischen Kunden H, und die Bearbeitungsanforderung war hochpräzises gerade Schneiden. PEEK ist ein hochleistungsfähiges thermoplastisches Ingenieurmaterial mit hoher Zähigkeit, Verschleißfestigkeit, und Hitzebeständigkeit. Sein Materialentfernungsmechanismus beim Diamantdrahtschneiden unterscheidet sich von typischen harten und spröden Materialien wie Optisches Glas und Technische Keramik. Da PEEK eine gewisse Plastizität und Zähigkeit besitzt, erzeugt die kontinuierliche Wirkung von Diamantschleifkörnern Schneidewärme. Wenn die Wärmeableitung unzureichend oder die Schneidparameter schlecht übereinstimmen, erhitzt sich die Bearbeitungszone, das Material weicht lokal ab, und der Schneidwiderstand steigt – was zu Abweichungen der Maße führt, Kantengraben, und einer verschlechterten Oberflächenqualität.
Um die Maßstabilität und Oberflächenqualitätsanforderungen des hochpräzisen geraden Schneidens von PEEK zu erfüllen, Ensoll wandte eine Diamantdrahtschleifen-Lösung an, die an die Bearbeitungseigenschaften von PEEK angepasst ist: eine dedizierte Maschine für stabile Werkstückspannung und gleichmäßigen Drahtlauf; ein abgestimmter Diamantdraht, der die Schleifmittelentfernung stabil hält; kontinuierliche Kühlschmierstoffkühlung, um Wärme abzuleiten; und abgestimmte Drahtgeschwindigkeits- und Vorschubparameter, die Schnittlast und Bearbeitungstemperatur innerhalb eines vernünftigen Bereichs halten, Reduzierung von Erweichung, Haftung, und Kantengrat. With equipment, Draht, Kühlung, and parameters properly matched, the slicing process stays stable and the dimensional accuracy, Dickenkonsistenz, and surface quality of PEEK slices can be effectively controlled.
2. Test Material
Material: PEEK (Polyetheretherketon)
Härte: approximately MH 6.5
Werkstückgröße: 200 mm × 60 mm × 60 Mm
Slice size: 6.5 mm × 60 mm × 60 Mm
3. Equipment and Wire Selection
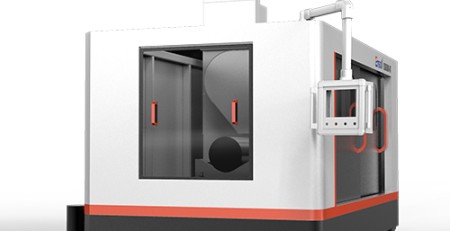
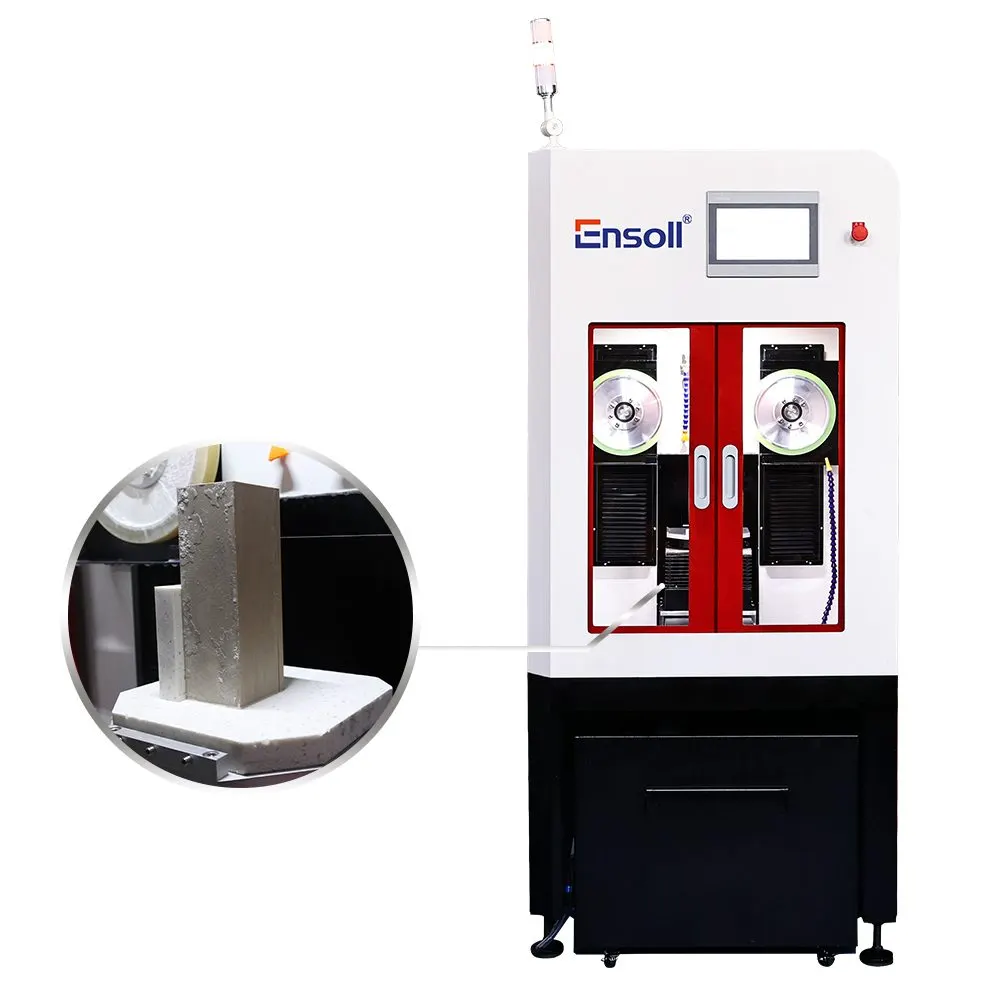
Maschine: ESO-GM. Given PEEK’s thermoplasticity and toughness and the high-precision straight slicing requirement, Ensoll selected the ESO-GM diamond wire loop cutting machine. Es gewährleistet die Betriebsstabilität und Genauigkeit des Schneidpfads während des Schneidens, reduziert den Einfluss von Maschinenvibrationen und Schwankungen der Schnittlast auf die Bearbeitungsqualität von PEEK, und begrenzt Materialverformungen, Kantengraben, und Maßabweichungen, verursacht durch ungleichmäßige Belastung – wodurch sowohl die Maßgenauigkeit als auch die Schnittflächenqualität von PEEK-Platten verbessert werden.
Kühlmittel: Schneidflüssigkeit. Die Verwendung von Schneidflüssigkeit als Kühlmedium verbessert die Wärmeableitung und Schmierung im Schnittbereich, reduziert die Wärmeentwicklung beim Schneiden und das lokale Erweichen des Materials, und begrenzt Verformungen und Gratbildung während des Schneidens – wodurch die Maßstabilität und Oberflächenqualität von PEEK-Platten verbessert wird.
Draht: vollständig beschichteter Typ. Ein 0.35 mm vollständig beschichteter Diamantdraht wurde verwendet. Die vollständig beschichtete Konstruktion verbessert die Haftfestigkeit und Verteilungsstabilität der Schleifkörner auf dem Drahtkern, Materialentfernung während des Schneidens kontinuierlich und gleichmäßig halten und den Einfluss von Drahtverschleiß und Schwankungen im Schneidzustand auf die Maßgenauigkeit und Oberflächenqualität von PEEK-Teilen reduzieren.
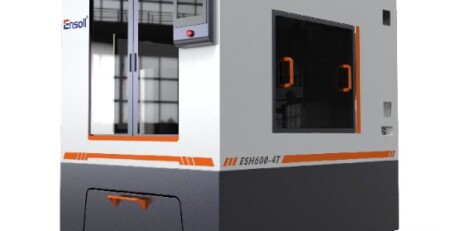
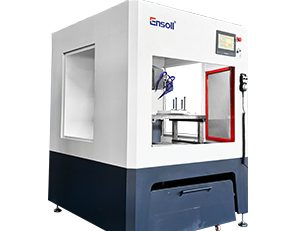
Abbildung 1. Die ESO-GM-Diamantdrahtschleifen-Maschine.
4. Schneidmethode und Maschinenvorteile
Portal-Schneidstruktur. Das Portaldesign sorgt für hohe Gesamtrigidität und Stabilität beim Laufen, und die vertikale Vorschubbewegung von oben nach unten hilft, den Pfad des Diamantdrahts stabil zu halten, wodurch der Einfluss von Kraftschwankungen auf die Schnittspaltposition und Maßgenauigkeit von PEEK reduziert wird. Die Maschine ist außerdem mit einem Ölnebelabsaugsystem ausgestattet, das während des Schneidens entstehenden Ölnebel abführt, wodurch der Bearbeitungsbereich sauber bleibt und gute Arbeitsbedingungen für ein stabiles Schneiden von PEEK gewährleistet werden.
Intelligente Spannungsregelung. Das System passt die Diamantdrahtspannung in Echtzeit entsprechend dem Bearbeitungszustand an und unterstützt sowohl Konstantspannungs- als auch Variabelspannungsmodi, hält das Drahtlaufen stabil. Stabile Drahtspannung reduziert Schwankungen im Schnittpfad, begrenzt lokal ungleichmäßige Belastung und Drahtbruchrisiken durch Spannungsänderungen, und verbessert die Maßhaltigkeit und Bearbeitungsstabilität beim Schneiden von PEEK.
Drahtbruchspeicher. Wenn der Diamantdraht reißt oder die Maschine abnormal stoppt, zeichnet das System automatisch die aktuelle Bearbeitungsposition und den entsprechenden Betriebszustand auf. Nach dem Drahtwechsel, kann der Schnitt an der aufgezeichneten Position fortgesetzt werden – reduziert Maßabweichungen und Materialverlust durch Neupositionierung und Nachbearbeitung, verbessert die Kontinuität beim PEEK-Schneiden, und Verringerung der Schwankungen der Schnittfugenqualität, die durch Umpositionierung verursacht werden.
Hochsteifes einteiliges Gusseisenrahmen. Der integrale Gusseisenrahmen erhöht die Gesamtsteifigkeit und Vibrationsbeständigkeit, Verringerung des Einflusses von Strukturvibrationen und langfristigen Mikroverformungen auf den Drahtweg. Für einen Thermoplast wie PEEK mit seiner Zähigkeit und Plastizität, Eine hochsteife Struktur hilft, Vibrationen und Kraftschwankungen während des Schneidens zu reduzieren, Hält den Drahtweg und den Schneidzustand stabil, und begrenzt Materialverformungen, Kantengraben, und Schwankungen der Schnittfugenbreite durch lokale Kraftänderungen – eine stabile Maschinenbasis für Maßgenauigkeit und Schnittfugenqualitätskontrolle beim präzisen Schneiden von PEEK.
5. Schneidparameter und Kühlung
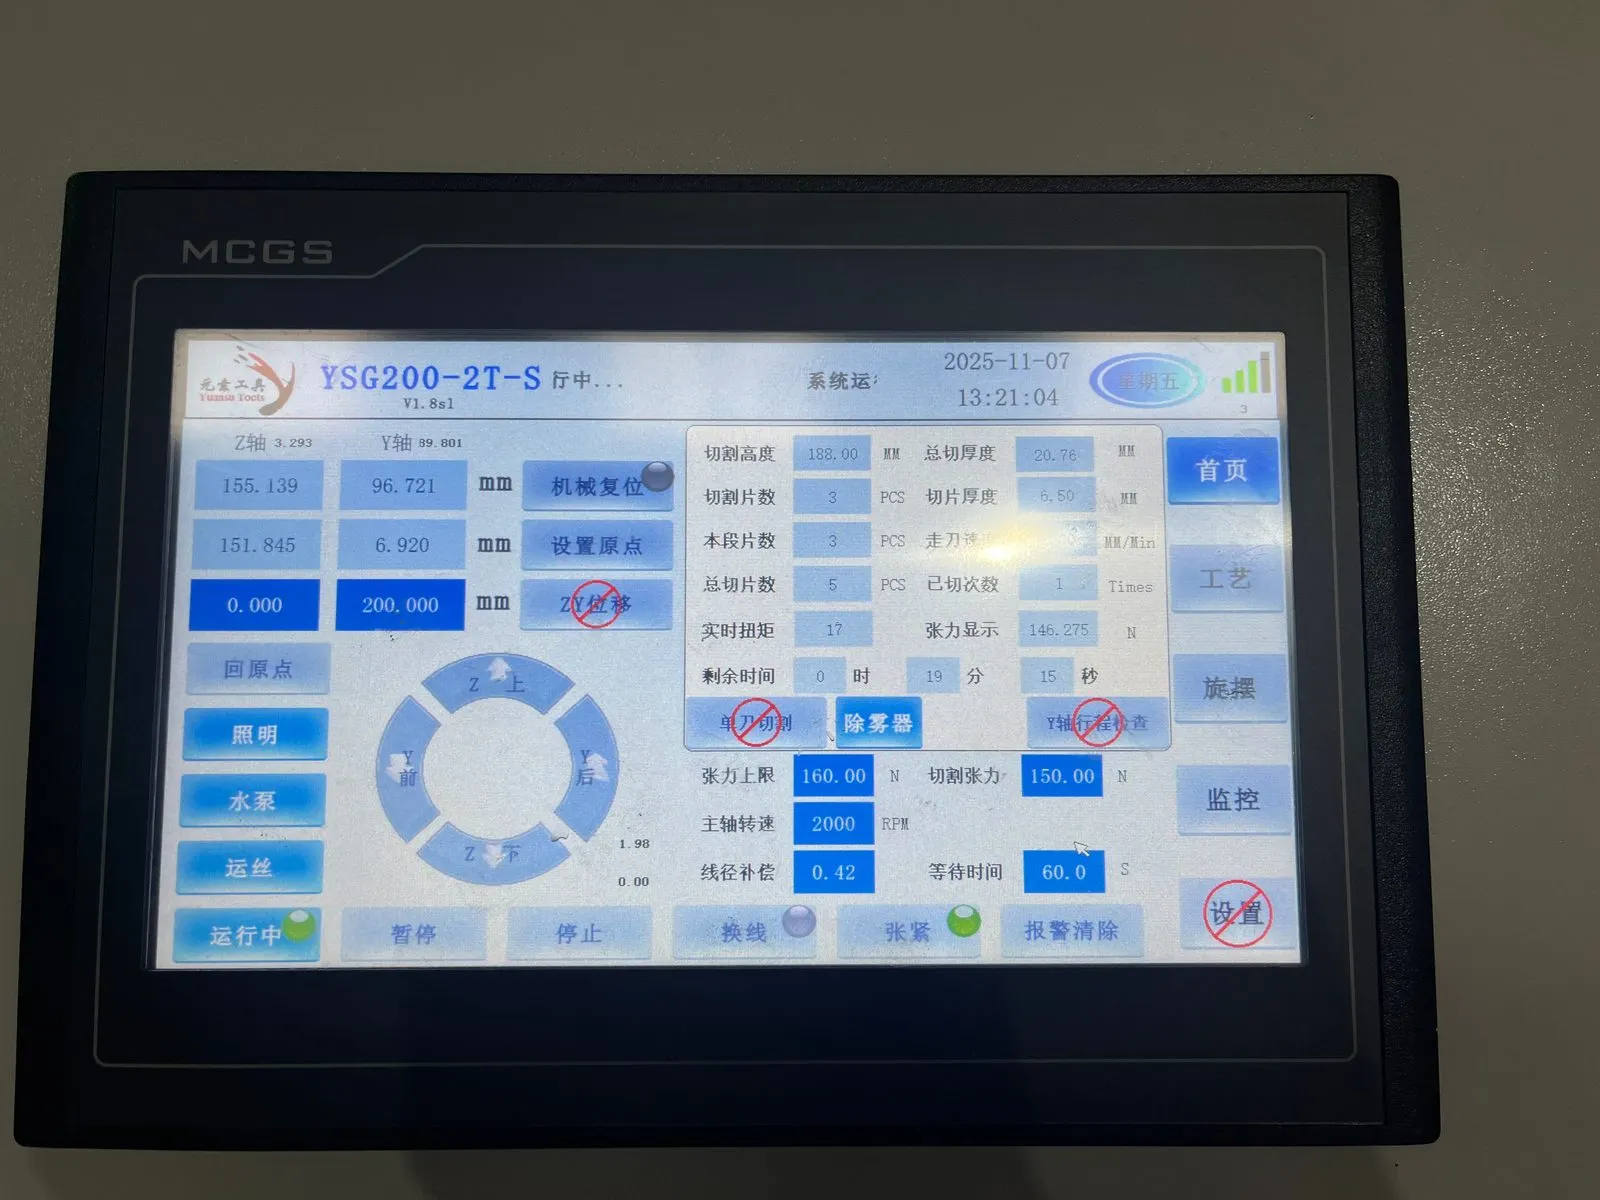
| Parameter | Wert |
|---|---|
| Drahtdurchmesser × Schlaufenlänge (Mm) | 0.35 × 1880 |
| Vorschubgeschwindigkeit (mm/min) | 3 |
| Schnittbreite (Mm) | 2 |
| Drahtspannung (N) | 150 |
| Drahtgeschwindigkeit (M/s) | 24 |
| Drahtdurchbiegungsspannungszeit (s) | 60 |
| Schneidlast (N·m) | 17 |
Abbildung 2. Schnittprozess-Parameteroberfläche.
6. Schnittergebnisse
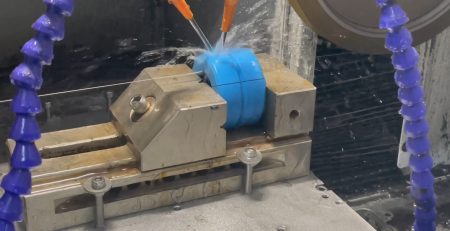
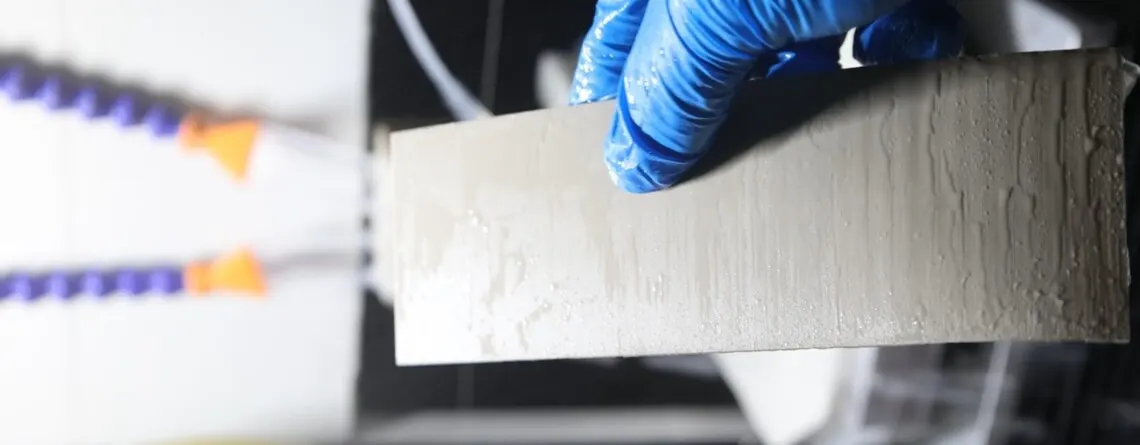
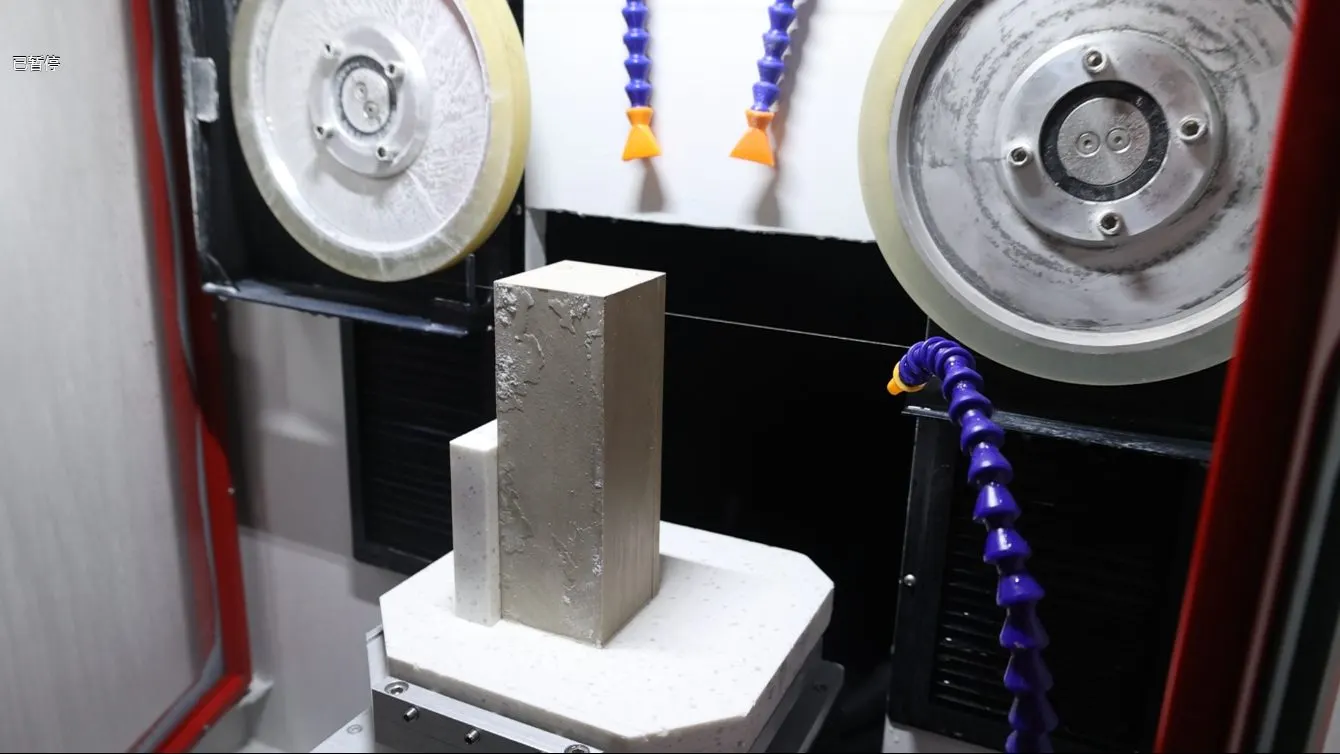
Abbildung 3. PEEK-Schnitt in Bearbeitung.
6.1 TTV-Testdaten (Einheit: Mm)
TTV (Gesamt-Dickenvariation) wurde mit einer Neun-Punkte-Raster-Doppelsonden-Dickenmessmethode auf einem Vakuumspannfutter gemessen. Die von der Diamantdrahtschleife geschnittenen PEEK-Scheibenproben maßen 6.5 mm × 60 mm × 60 mm mit einer Nennstärke von 6.5 Mm. Vor dem Test, wurde die Messeinrichtung auf konstanten Temperaturen aufgewärmt und mit einem Standard-Dickenblock kalibriert, um Nullpunktdrift und systematische Fehler zu reduzieren. Nach staubfreier Reinigung, wurde jede Probe auf dem Vakuumspannfutter zentriert und mit Unterdruck gehalten, um Positionsverschiebung und lokale Verformung während der Messung zu begrenzen. Anschließend wurden die Dickenwerte in der vorgegebenen Reihenfolge an den neun vordefinierten Rasterpositionen erhoben, und die Differenz zwischen den maximalen und minimalen gemessenen Werten wurde als TTV der Probe genommen, wurde verwendet, um die Dickenuniformität und die Bearbeitungskonsistenz der PEEK-Scheiben zu bewerten.
| Probe | Neun-Punkte-Dickenwerte | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 6.499, 6.487, 6.430 / 6.443, 6.477, 6.528 / 6.467, 6.475, 6.527 | 6.528 | 6.430 | 0.098 |
| S02 | 6.517, 6.526, 6.505 / 6.500, 6.572, 6.567 / 6.526, 6.565, 6.540 | 6.572 | 6.500 | 0.072 |
| S03 | 6.570, 6.569, 6.579 / 6.560, 6.503, 6.556 / 6.507, 6.493, 6.497 | 6.579 | 6.493 | 0.086 |
Bewertung: Die Neun-Punkte-Methode wurde auf drei PEEK-Scheiben angewendet. TTV-Werte lagen im Bereich von 0,072–0,098 mm mit einem Durchschnitt von 0.085 Mm, und die Dickenabweichung jeder Probe war ähnlich – was darauf hindeutet, dass der Diamantdrahtschleifen-Prozess im Allgemeinen stabil war und die Scheiben eine gute Dickenuniformität aufwiesen.
6.2 Dicken-Toleranz-Daten (Einheit: Mm)
Die Dickentoleranz wurde mit derselben Neun-Punkte-Gittermethode gemessen. Bei Annahme der Nennstärke von 6.500 mm als Referenz, wurde die Abweichung jedes gemessenen Punktes vom Nennwert berechnet, und die maximale positive Abweichung, maximale negative Abweichung, und die Gesamtdicken-Toleranz wurden zusammengestellt, um die Maßgenauigkeit und Konsistenz der Bearbeitung der PEEK-Scheiben zu bewerten.
| Probe | Durchschnittliche Dicke | Abweichung |
|---|---|---|
| S01 | 6.481 | −0,019 |
| S02 | 6.535 | +0.035 |
| S03 | 6.537 | +0.037 |
| Maximale positive Abweichung | +0.037 Mm | |
| Maximale negative Abweichung | −0,019 mm | |
| Dicken-Toleranz | ±0,037 mm | |
Bewertung: Gegen die 6.500 mm Nennstärke, betrugen die durchschnittlichen Dicken der drei PEEK-Scheiben 6.481, 6.535, und 6.537 Mm, entsprechend Abweichungen von −0,019, +0.035, und +0.037 Mm. Die maximale positive Abweichung betrug +0.037 Mm, die maximale negative Abweichung −0,019 mm, und die Gesamtdicken-Toleranz ±0,037 mm. S02 und S03 lagen leicht über dem Nennwert, während S01 eine leichte negative Abweichung zeigte, but the inter-sample deviation was small and the overall size distribution stable — indicating uniform material removal during diamond wire loop cutting and good thickness consistency and dimensional control of the PEEK slices.
6.3 Surface Roughness Ra Data (Einheit: μm)
Oberflächenrauheit (Ra) was tested per ISO 4287 using the stylus profilometry method. Profile data were collected at three representative positions on the cut surface of each PEEK slice — center, mid-left, and mid-right — and the Ra parameter was calculated to evaluate the surface roughness and machining quality of the slices after diamond wire loop cutting.
| Probe | Ra-1 | Ra-2 | Ra-3 | Durchschnittliches Ra |
|---|---|---|---|---|
| S01 | 0.92 | 0.86 | 0.95 | 0.91 |
| S02 | 0.81 | 0.76 | 0.84 | 0.80 |
| S03 | 0.87 | 0.82 | 0.90 | 0.86 |
Bewertung: The three-point method gave average Ra values of 0.91, 0.80, und 0.86 μm for the three samples, with an overall distribution of 0.76–0.95 μm. Ra varied little between measurement positions, indicating uniform surface texture across regions and a stable wire running state and material removal process. Insgesamt, the PEEK slices showed low surface roughness and good surface machining quality, meeting the surface-integrity requirements of downstream precision applications.
6.4 Edge Chipping Data (Einheit: μm)
Kantenabsplitterung wurde quantitativ durch optische Bildgebung mit dem Werkzeugmaschinenmikroskop charakterisiert. Vor dem Test, die Probenkanten wurden gereinigt und die Vergrößerung und Messskala kalibriert. Die Schnittkanten wurden dann unter dem Mikroskop beobachtet; identifizierbare Kantendefekte wurden lokalisiert, gemessen, und dokumentiert, und die Defektgrößen an jedem Punkt zusammen mit der maximalen Defektgröße wurden verwendet, um die Kantenintegrität und Bearbeitungsqualität der PEEK-Schnitte zu bewerten.
| Probe | Position 1 | Position 2 | Position 3 | Position 4 | Maximales Chipping |
|---|---|---|---|---|---|
| S01 | 4.8 | 5.6 | 5.1 | 6.3 | 6.3 |
| S02 | 4.2 | 5.0 | 5.5 | 6.0 | 6.0 |
| S03 | 4.6 | 5.4 | 5.9 | 6.7 | 6.7 |
Bewertung: Die Vierpunktmethode zeigte Kantenabsplitterungen innerhalb von 4,2–6,7 μm, mit einem Maximum von 6.7 μm. Kantendefekte waren insgesamt klein mit begrenzter Messstreuung, was auf stabile Materialentfernung beim Diamantdrahtschleifenschneiden und eine gute Kantenintegrität der Schnitte hinweist.
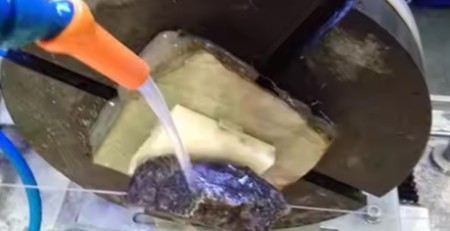
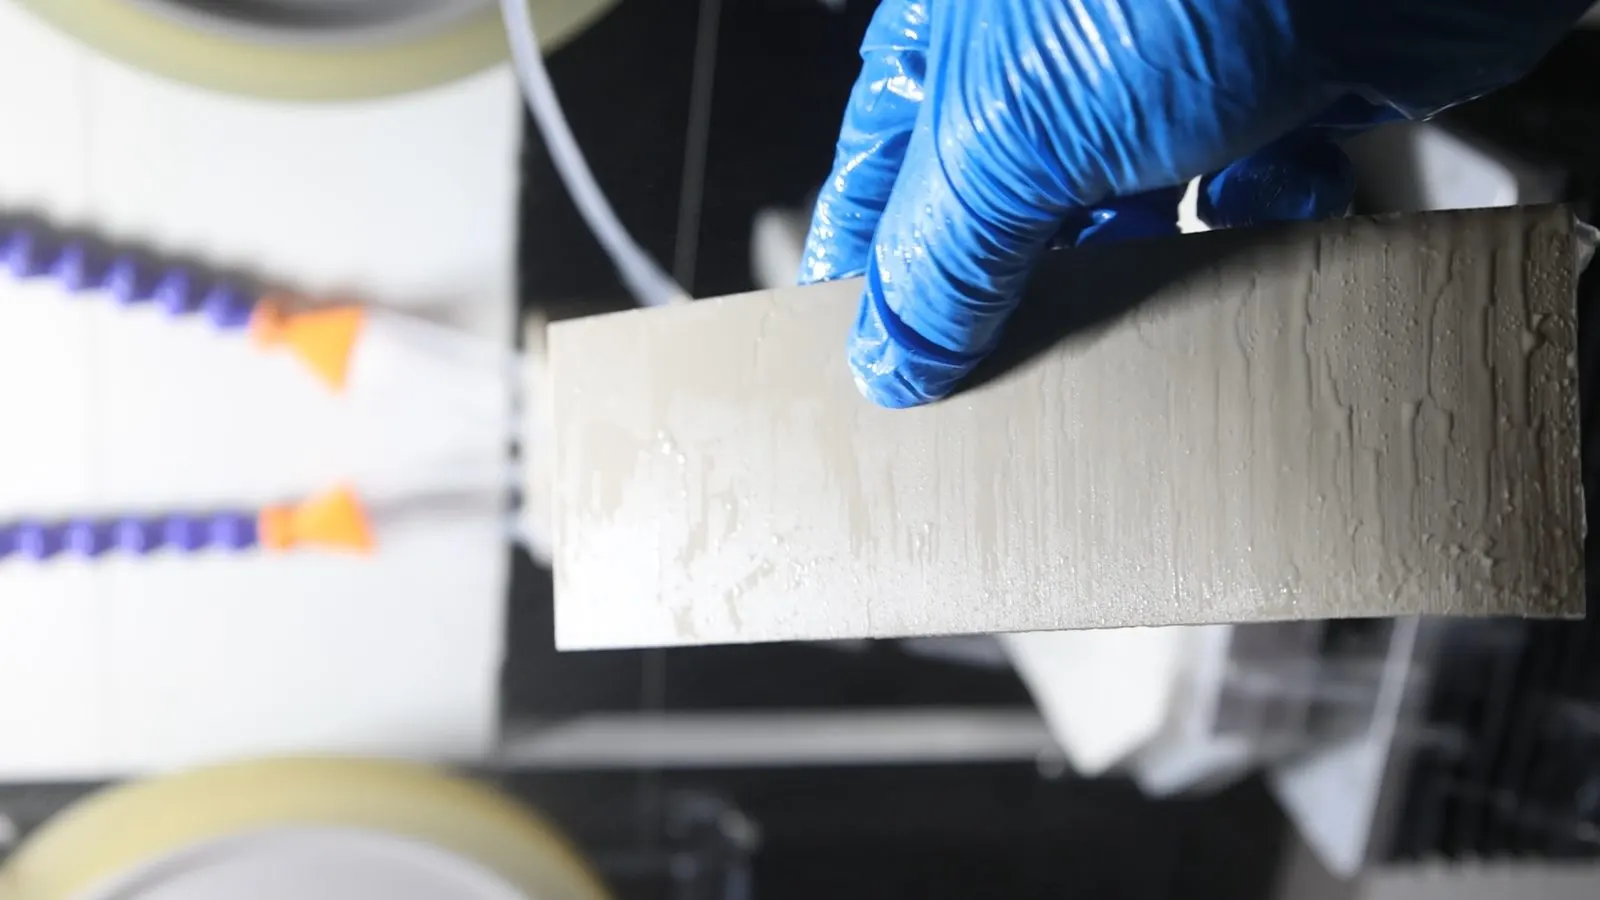
Abbildung 4. PEEK-Schnitte nach dem Schneiden.
7. Schlussfolgerung
Die guten Ergebnisse dieses hochpräzisen PEEK-Schnitt-Tests resultierten hauptsächlich aus der richtigen Abstimmung einer speziell dafür vorgesehenen Schneidemaschine, Kühlbedingungen, und Schneidparameter. PEEK ist ein Hochleistungsthermoplast mit hoher Zähigkeit, Verschleißfestigkeit, und einem gewissen Maß an Wärmebeständigkeit. Beim Diamantdrahtschneiden erfährt es kontinuierliche abrasive Beanspruchung und erzeugt Schnittwärme; wenn diese Wärme nicht rechtzeitig abgeführt wird oder die Parameter nicht übereinstimmen, erwärmt sich die Bearbeitungszone und das Material erweicht lokal, was zu Maßabweichungen führen kann, Kantengraben, und Qualitätsverlust der Oberfläche. Der Prozess wurde daher in drei Bereichen optimiert — Maschinenwahl, Kühlung, und Parameter — um das Schneiden stabil zu halten und gleichzeitig Maßgenauigkeit und Oberflächenqualität zu kontrollieren.
Maschinenwahl. Für die Bewegungsstabilität, Schneidgenauigkeit, und Steifigkeit, die PEEK-Scheiden erfordert, wurde eine spezielle Diamantdrahtsäge-Maschine für die präzise PEEK-Bearbeitung verwendet. Ihre strukturelle Steifigkeit und Laufruhe bieten zuverlässige mechanische Bedingungen für einen gleichmäßigen Drahtlauf und stabiles Werkstückschneiden, was den Einfluss von Maschinenvibrationen, Bewegungsfehlern, und Drahtlauf-Schwankungen auf den Schneidweg reduziert. Stabile Vorschub- und Bewegungssteuerung verringert ebenfalls die Schwankungen der Schnittlast, den Draht und das PEEK in einem relativ stabilen Schneidzustand zu halten und Maßabweichungen sowie Kantenqualitätsprobleme, die durch Kräftefluktuationen verursacht werden, zu begrenzen.
Kühlung. Angesichts der Thermoplastizität von PEEK und seiner Neigung, Schnittwärme zu erzeugen, wurde Schneidflüssigkeit als Kühlmedium verwendet, um die Schnittzone kontinuierlich zu kühlen und zu schmieren. Die Flüssigkeit transportiert die an der Draht–PEEK-Schnittstelle entstehende Wärme sofort ab und verbessert die Schmierung dort, wodurch der Einfluss von Wärmeanstieg beim Schneiden und lokaler Erweichung auf den Prozess verringert wird. Gute Kühlung hält die Materialabtragung stabil und begrenzt temperaturbedingte Verformungen, Kantengraben, und Maßschwankungen – wodurch die Maßhaltigkeit und Oberflächenqualität der PEEK-Scheiben verbessert wird.
Parameter. Drahtgeschwindigkeit und Vorschubgeschwindigkeit wurden an die thermoplastischen Eigenschaften von PEEK und die angestrebte Scheibengröße angepasst. Die Parametereinstellungen basierten auf stabilem Drahtlauf und gleichmäßiger Materialabtragung, um übermäßigen Vorschub zu vermeiden, der die Schnittbelastung erhöhen und Wärme konzentrieren würde, und um nicht abgestimmte Parameter zu vermeiden, die ungleichmäßige Abtragung und Prozessschwankungen verursachen würden. Mit Kraft- und Temperaturanstieg im geeigneten Bereich, Materialentfernung blieb stabil, während die Effizienz aufrechterhalten wurde – Verbesserung der Konsistenz der Schnittdicke, Maßgenauigkeit, und Schnittoberflächenqualität.
Zusammen genommen – Maßgenauigkeit, Dickenabweichung, Oberflächenrauheit (Ra), und Kantenqualität – zeigen die Ergebnisse, dass mit einer speziellen Maschine, richtiger Kühlung, und geeigneten Schneidparametern, die zusammenarbeiten, Das Schneiden von Diamantdrahtschleifen kann die Anforderungen eines hochpräzisen geraden Schneidens von PEEK erfüllen. Während der Bearbeitung, Maschinenlauf, Kühlung, und Materialentfernung blieben alle stabil, und die Konsistenz der Schnittmaße sowie Oberflächenqualität wurden effektiv kontrolliert. Für ein thermoplastisches Material wie PEEK, richtig angepasste Geräte, Kühlung, und Prozessparameter verbessern den thermisch-mechanischen Schnittzustand und die Stabilität der Materialentfernung, bieten eine Prozessreferenz für hochpräzises gerades Schneiden von PEEK.
Verwandte Prozessdaten
die während dieses Tests verwendete Dickenmessmethode separat dokumentiert ist nine-point TTV measurement guide. Für dieselbe Messbasis, angewandt auf einen niedrigdichten strukturellen Schaumstoff, der auf einer horizontalen Maschine getrocknet wird, sehen Sie PEEK vs. PMI-Schaum, und für das Prozessfenster dieses Materials, PMI-Schaum-Schneidparameter.
Häufig gestellte Fragen
Kann ein Diamantdrahtdraht-Schleifen-PEEK und andere technische Kunststoffe schneiden?
Ja. Obwohl PEEK ein zäher Thermoplast und kein hartsprödes Material ist, eine starre Maschine, ein vollständig beschichteter Diamantdraht, kontinuierliche Kühlung mit Schneidmittel, und konservative Parameter liefern stabile, präzise Schneiden. In diesem Test, drei PEEK-Schnitte wurden durchschnittliche TTV erreicht 0.085 Mm, Dicken-Toleranz von ±0,037 mm, durchschnittliches Ra unter 1 μm, und maximale Kantenausbrüche von 6.7 μm.
Welche Schneidparameter werden für das Schneiden von PEEK empfohlen?
In diesem Test: ein 0.35 mm × 1880 mm vollbeschichtete Diamantdrahtschleife bei 24 m/s Drahtgeschwindigkeit, 3 mm/min Vorschubgeschwindigkeit, 150 N Drahtspannung, 2 mm Schnittbreite, und Schneidflüssigkeit als Kühlmedium. Das Prinzip besteht darin, die Schnittbelastung und Wärmeerzeugung niedrig zu halten, damit das thermoplastische Material im Schnittspalt nicht erweicht.
Warum ist Kühlmittel beim Schneiden von PEEK wichtig??
PEEK erweicht, wenn die Schnittzone erhitzt wird. Schneidflüssigkeit entfernt kontinuierlich Wärme von der Draht-Material-Schnittstelle und verbessert die Schmierung, verhindert lokale Erweichung, die sonst zu Maßabweichungen führen würde, Kantengraben, und schlechte Oberflächenqualität.
Welche Oberflächenqualität und Kantengüte kann Schneiden mit Diamantdrahtschleife bei PEEK erzielen?
In diesem Test, durchschnittliche Oberflächenrauheit betrug 0,80–0,91 μm Ra (Gesamtbereich 0,76–0,95 μm, gemessen nach ISO 4287), und Kantenausbrüche blieben im Bereich von 4,2–6,7 μm mit einem Maximum von 6.7 μm.
Welche Maschine wurde für diesen PEEK-Schneidetest verwendet?
Die Ensoll ESO-GM Portal-Diamantdraht-Schneidemaschine, mit einem intelligenten Drahtspannungsregelsystem, Drahtbruchpositionsspeicher, einem Nebelabsaugsystem, und einem hochstabilen einteiligen Gusseisenrahmen.
Technische Inhalte geprüft vom Ensoll-Engineering-Team – einem Hersteller von Diamantdraht-Schleifen 10+ Jahre der Produktionserfahrung.