Präzises Schneiden von Siliziumstäben mit Diamantdrahtschleife
Abstrakt: Dieser Artikel präsentiert eine umfassende Studie über das präzise Schneiden von Siliziumstäben mit einer Diamantdraht-Schlaufe. Das Testwerkstück war ein φ330 mm × 500 mm Siliziumstab eines europäischen Kunden, in 10 mm dicke Wafer auf einer Ensoll ESC600-4T Einträger-Maschine geschnitten. Wir berichten über die Schnittparameter, Kühlstrategie, und quantitative Qualitätsmetriken einschließlich der Gesamtdickenabweichung (TTV), Maßtoleranz, Oberflächenrauheit (Ra), und Kantenabplatzungen. Die Ergebnisse zeigen, dass ein optimierter Diamantdraht-Schleifprozess stabiles, hochpräzises Siliziumschneiden ermöglichen kann, das für nachgelagerte Halbleiter- und Photovoltaikanwendungen geeignet ist.
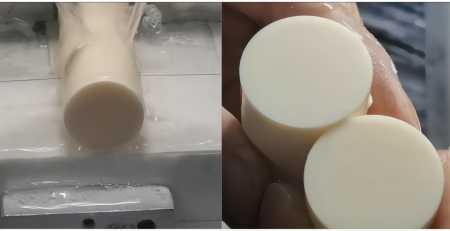
- Ein φ330 mm × 500 mm Siliziumstab wurde in 10 mm Wafer auf der Ensoll ESC600-4T Diamantdraht-Schleifmaschine geschnitten (0.50 mm Draht, 38 M/s, 210 N Spannung).
- Durch die Optimierung der Vorschubparameter wurde die TTV von 0.170 mm auf 0.070 mm über drei Testläufe reduziert.
- Die durchschnittliche Oberflächenrauheit blieb unter 1 μm Ra mit minimalem Kantenchipping.
1. Einleitung
Silizium ist das Rückgrat der modernen Halbleiter- und Photovoltaikindustrie. monokristalline Siliziumwafer erfordern außergewöhnlich enge Toleranzen: minimale Dickenvariation, geringe Oberflächenrauheit, und nahezu null Kantenabschlag. Diese Spezifikationen bei großdurchmesserigen Siliziumstäben zu erreichen, ist schwierig, da Silizium sowohl hart als auch spröde ist, mit relativ geringer Bruchzähigkeit. beim abrasiven Schneiden, konzentrierte thermische und mechanische Lasten spröde Risse verursachen, unterirdische Mikrorisse ausbreiten, und Kantenabsplitterungen sowie Dickeninkonsistenz verursachen.
Um diese Herausforderungen zu bewältigen, entwickelte Ensoll Tools ein spezielles Verfahren für hochpräzises lineares Schneiden von Siliziumstäben. Der Ansatz kombiniert kontinuierliche Wasserkühlung, um den Temperaturanstieg in der Schneidzone zu unterdrücken, optimierte Zuführparameter, die an das Material angepasst sind, und eine kundenspezifische einseitige Diamantdraht-Loop-Schneidemaschine (ESC600-4T). Durch Ausrichten der Maschinenstruktur, Kühlbedingungen, und Schneidparameter, minimiert der Prozess thermische und mechanische Schäden sowohl an der Wafer-Oberfläche als auch an den Kanten, und liefert die Maßgenauigkeit, Dickenuniformität, und Oberflächenqualität, die für fortgeschrittene Siliziumanwendungen erforderlich sind.
2. Prüfobjekt und Materialeigenschaften
Das Werkstück für diese Studie wurde von einem europäischen Kunden geliefert (bezeichnet als Kunde F). Die wichtigsten Material- und Geometriedaten sind unten zusammengefasst:
- Material: Siliziumstab
- Härte: Mohs ~6,0–6,5
- Werkstückabmessungen: φ330 mm × 500 Mm (L)
- Zieldünne der Scheibe: 10 Mm
Die Kombination aus hoher Härte und Sprödigkeit von Silizium macht es zu einem klassischen Vertreter von harten und spröden Materialien. Jede auf Silizium angewandte Schneidtechnologie muss gleichzeitig den abrasiven Verschleiß kontrollieren, Wärmeakkumulation, und brüchige Materialabtragsart.
Dasselbe hart- und spröde Verhalten bestimmt das praktische Vorschublimit, wenn das Schneiden von Aluminiumoxidkeramik gilt, wobei Absplitterung statt Werkzeugverschleiß die begrenzende Einschränkung ist.
3. Maschinen- und Drahtauswahl
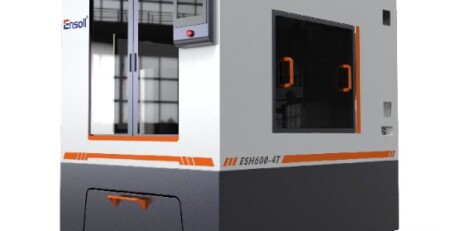
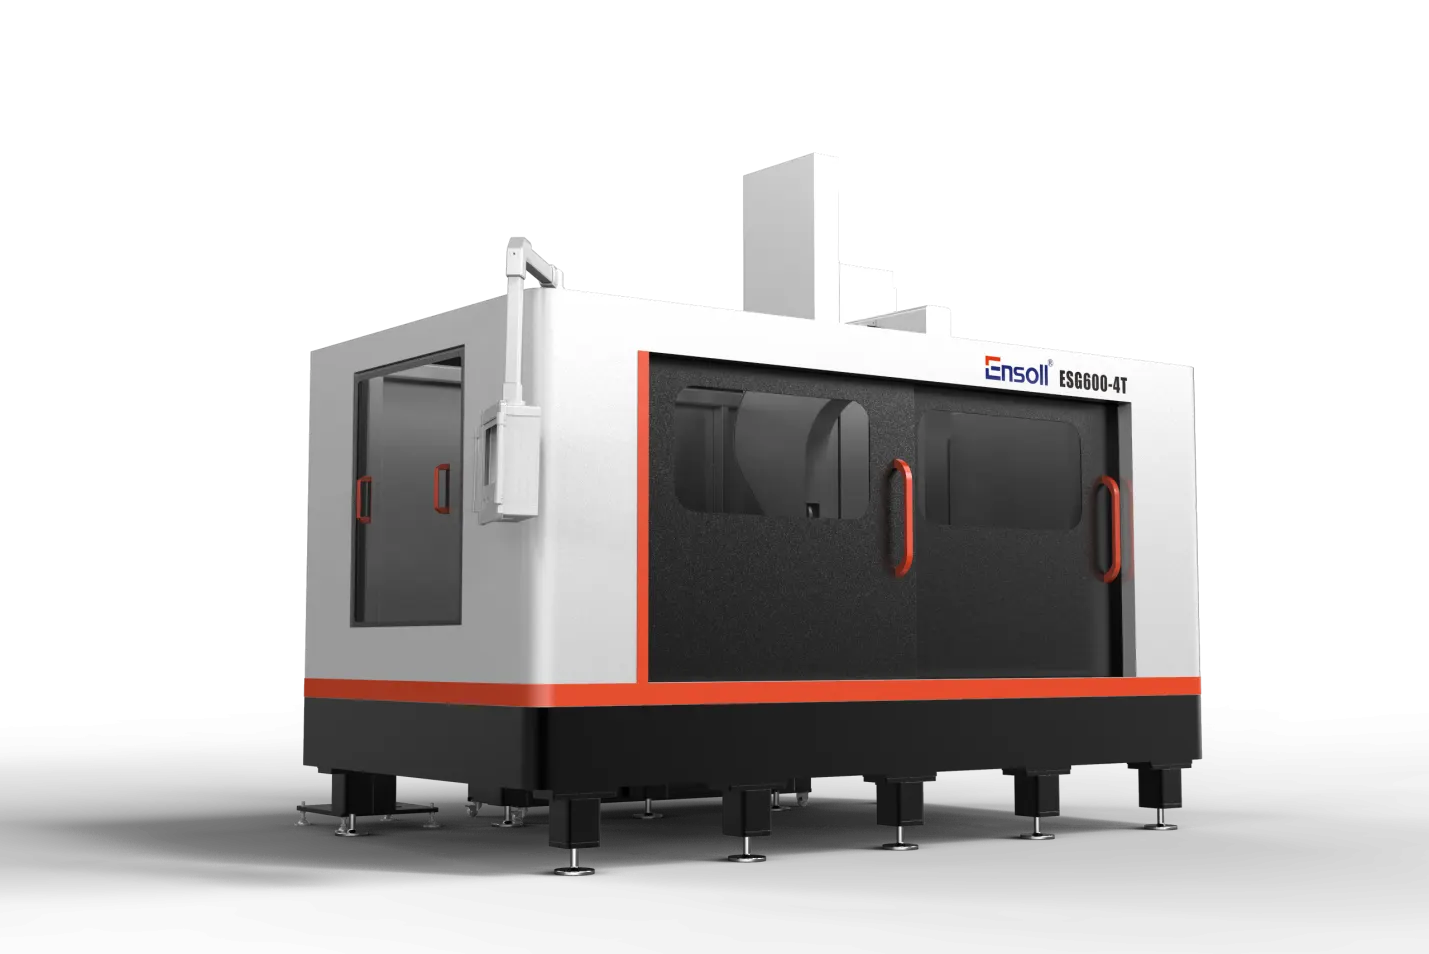
Die Schneidversuche wurden an einer Ensoll ESC600-4T Einzelkonsolendiamantdrahtschleifmaschine. Dieses Modell wurde speziell für das Schneiden von Siliziumstäben mit großem Durchmesser entwickelt, unter Berücksichtigung der Härte des Materials, Sprödigkeit, und der geometrischen Toleranzen, die für die Halbleiterverarbeitung gefordert werden.
- Kühlmittel: Wasser. Wasser bietet eine hohe spezifische Wärmekapazität und ausgezeichnete konvektive Wärmeübertragung, was es ideal macht, um die Temperatur in der Schneidzone zu reduzieren und Siliziumpartikel wegzuspülen. Kontinuierliche Wasserversorgung verbessert die Schnittstellenreinheit, Schnittstabilität, und die endgültige Oberflächenqualität.
- Drahttyp: Vollständig galvanisierter Diamantdrahtkreis. The electroplated bond ensures high-density, uniform diamond-grain distribution and strong grain retention. This configuration maximizes effective cutting edges, improves wire durability, and reduces surface damage and edge chipping.
4. Schneidmethode und Maschinenvorteile
The ESC600-4T integrates several structural and control features that directly benefit silicon-rod slicing:
- Gantry cutting architecture: A high-rigidity gantry frame drives the cutting assembly vertically. This layout maintains structural stability and motion accuracy throughout the cut, suppressing vibration and trajectory deviation. The result is improved perpendicularity and dimensional consistency across each slice.
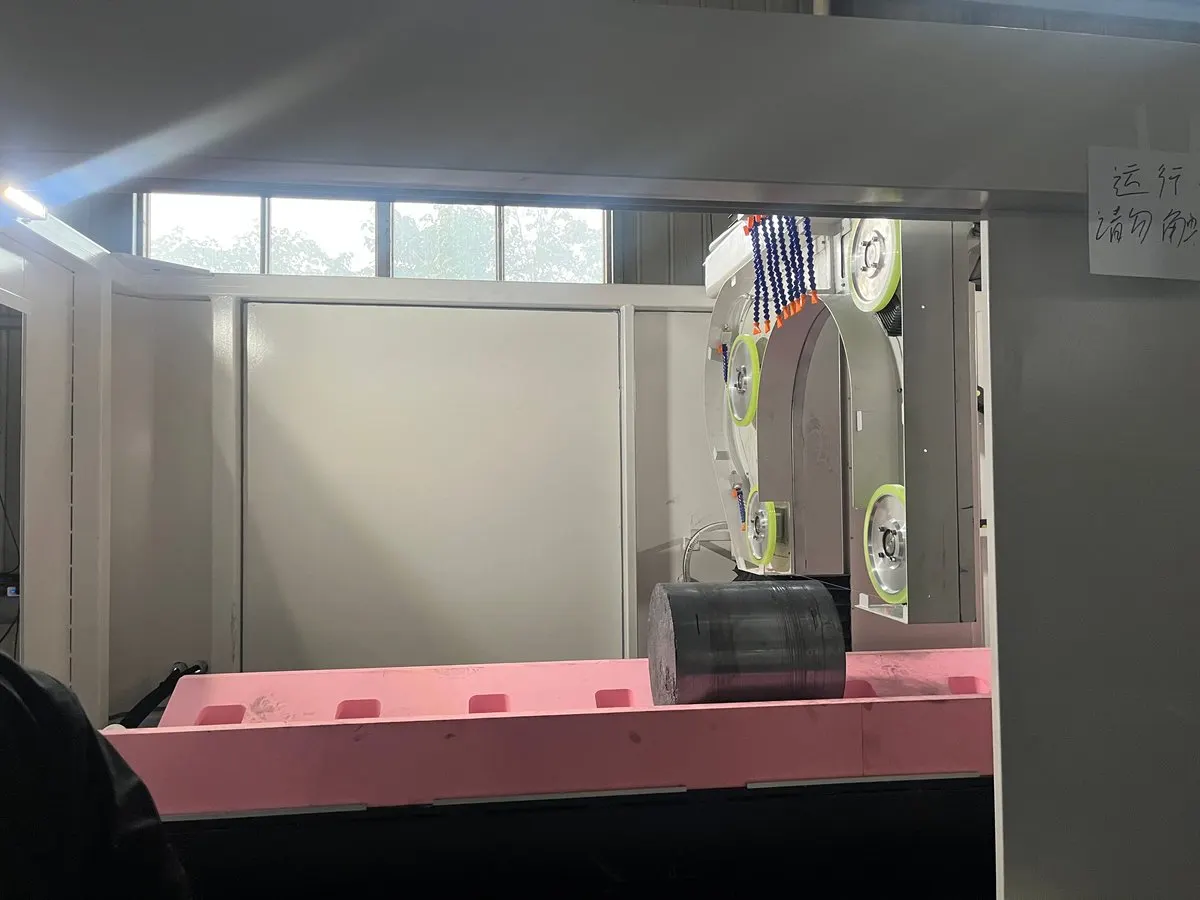
- Moving-head, fixed-workpiece design: Die Schneidvorrichtung bewegt sich, während die Siliziumstange stationär bleibt. Die Eliminierung der Werkstückbewegung bewahrt die Bearbeitungsreferenz und ermöglicht einen kompakteren Maschinenaufbau für die gleiche Barrengröße.
- Einstellbare V-Auflageplattform: Eine anpassbare V-förmige Gestellstruktur kann zur Anpassung an den Stangendurchmesser neu positioniert werden, gewährleistet eine stabile Spannhaltung und ermöglicht eine Reihe von Siliziumstangen-Spezifikationen.
- Hydraulische Beladetisch: Ein hydraulischer Hubmechanismus übernimmt das Laden und Positionieren der Stange, reduziert Stoßeinwirkung und Positionsabweichungen während der manuellen Handhabung. Der Hubmechanismus fährt auch während des Schneidens aus der Stützkonstruktion heraus, um Störungen zu vermeiden.
- Intelligente Spannungsregelung: Das Spannungssystem passt die Drahtspannung kontinuierlich entsprechend dem Laufzustand und dem Drahtdurchmesser-Verschleiß an, hält die Diamantdrahtschleife in einem stabilen Spannungsbereich. Im Leerlauf, Das System reduziert die Spannung, um die langfristige Belastung sowohl des Drahtes als auch der Führungsradnuten zu minimieren; beim Neustart, die Arbeitsspannung wird schnell wiederhergestellt.
5. Schneidparameter und Kühlung
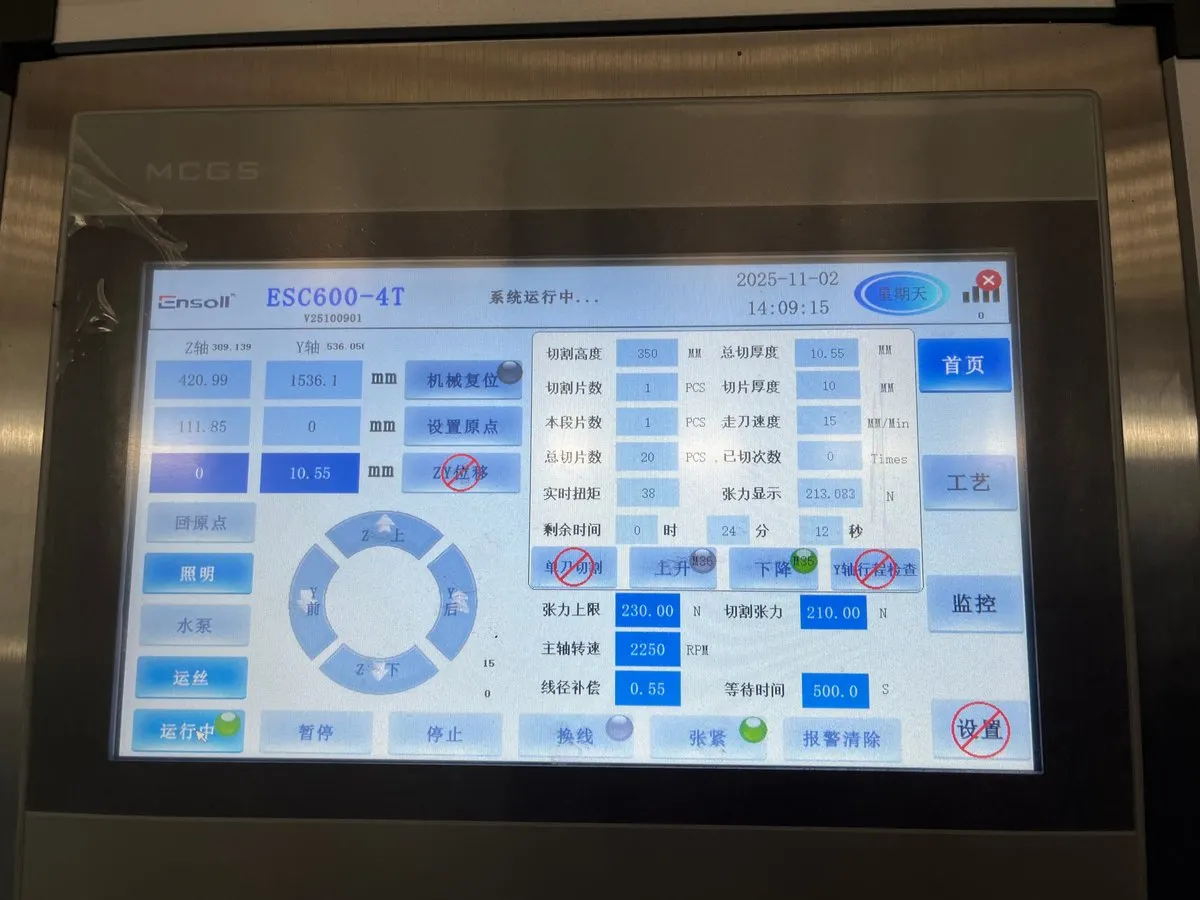
Die wichtigsten Schnittparameter wurden basierend auf den Materialeigenschaften von Silizium ausgewählt, das 10 mm Zielscheibendicke, und vorläufige Prozessüberprüfung. Der Parametersatz ist in der Tabelle zusammengefasst 1.
| Parameter | Wert |
|---|---|
| Drahtdurchmesser (Mm) | 0.50 × 3,570 |
| Vorschubgeschwindigkeit (mm/min) | 15 / 18 / 25 |
| Schnittbreite (Mm) | 330 |
| Drahtspannung (N) | 210 |
| Drahtgeschwindigkeit (M/s) | 38 |
| Drahtbogenzeit (s) | 200 |
Wasser wurde während aller Schnitte kontinuierlich als Kühlmittel zugeführt. Drei Vorschubgeschwindigkeiten wurden bewertet – 15, 18, und 25 mm/min – um den Einfluss der Abtragsrate auf die Schnittqualität zu untersuchen.
6. Schnittergebnisse
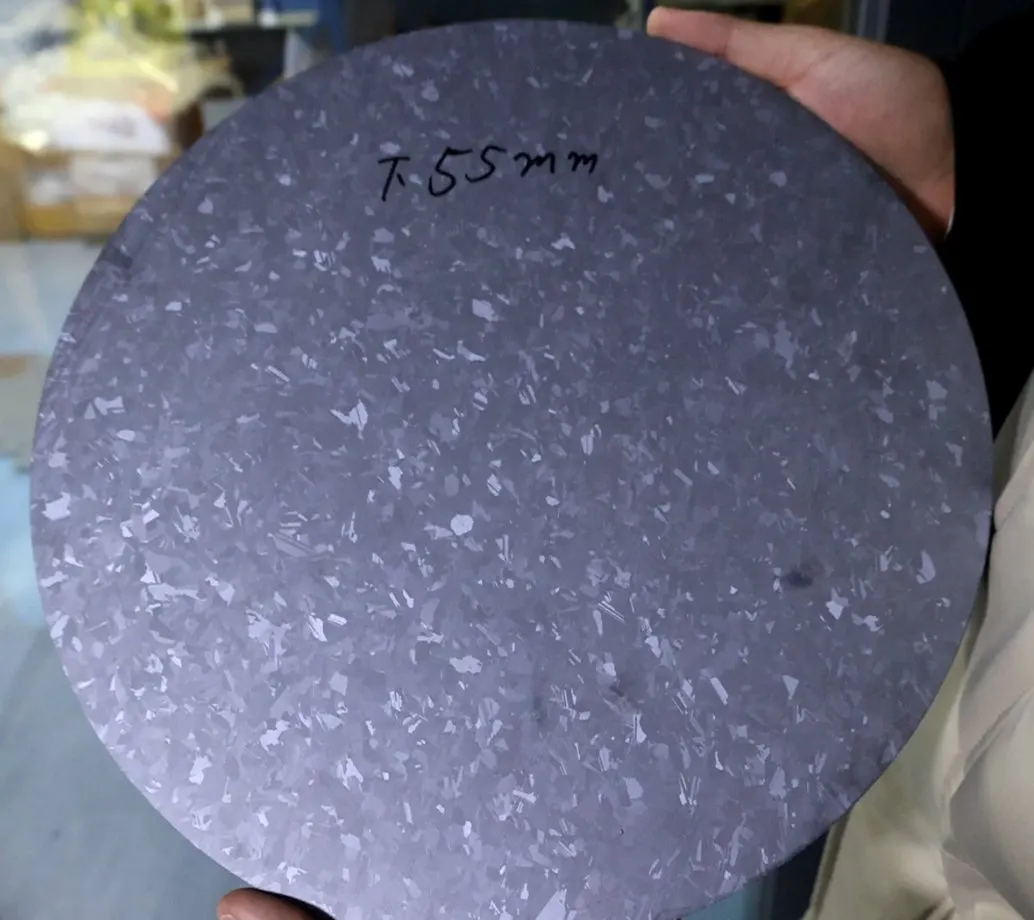
Drei Scheiben (bezeichnet S01, S02, und S03) were produced and subjected to metrological inspection. Each sample was measured for Total Thickness Variation (TTV), Maßtoleranz, Oberflächenrauheit (Ra), und Kantenabplatzungen.
6.1 Gesamt-Dickenvariation (TTV)
TTV was measured using a vacuum-chuck nine-point grid dual-probe thickness gauge. The equipment was thermally equilibrated and calibrated with certified thickness blocks before testing. Samples were cleaned in a dust-free environment, centered on the vacuum chuck, and held flat by negative pressure to minimize warpage-induced error.
| Probe | Nine-point thickness (Mm) | TMax (Mm) | TMin (Mm) | TTV (Mm) |
|---|---|---|---|---|
| S01 | 9.780, 9.750, 9.760, 9.820, 9.650, 9.720, 9.790, 9.730, 9.770 | 9.820 | 9.650 | 0.170 |
| S02 | 9.926, 9.977, 9.952, 9.961, 9.936, 9.885, 9.948, 9.920, 9.950 | 9.977 | 9.885 | 0.092 |
| S03 | 10.006, 10.071, 10.075, 10.073, 10.005, 10.066, 10.032, 10.048, 10.058 | 10.075 | 10.005 | 0.070 |
Bewertung: The nine-point TTV data show that S03 delivered the best thickness uniformity (0.070 Mm), while S01 exhibited the largest variation (0.170 Mm). As feed speed increased from 15 mm/min to 25 mm/min, Die TTV verbesserte sich kontinuierlich, was darauf hindeutet, dass eine moderat höhere Vorschubgeschwindigkeit den Schneidprozess stabilisieren und Schwankungen in der Dicke reduzieren kann, wenn sie mit geeigneter Kühlung und Zugspannungskontrolle kombiniert wird.
6.2 Dickenmaßtoleranz
Die Dickentoleranz wurde gegenüber einer nominalen Dicke von 10.000 mm unter Verwendung derselben neun Punkte Grid-Daten bewertet. Positive und negative Abweichungen wurden für jeden Messpunkt berechnet und über alle drei Scheiben zusammengefasst.
| Probe | Durchschnittliche Dicke (Mm) | Dickenabweichung (Mm) |
|---|---|---|
| S01 | 9.641 | −0,359 |
| S02 | 9.939 | −0,061 |
| S03 | 10.048 | +0.048 |
| Maximale positive Abweichung | +0.048 | — |
| Maximale negative Abweichung | −0,359 | — |
| Gesamte Dickentoleranz | ±0,359 | — |
Bewertung: Die Dickenabweichungen waren überwiegend negativ. S01 zeigte eine ausgeprägte Tendenz zu geringer Dicke (−0,359 mm), was das gesamte Toleranzband erweiterte. S02 und S03 näherten sich schrittweise der nominalen Abmessung, was auf eine verbesserte Stabilität der Maßkontrolle bei höheren Vorschubgeschwindigkeiten hinweist. Der Trend bestätigt, dass die Optimierung der Vorschubgeschwindigkeit ein kritischer Hebel für die Dickenpräzision ist Siliziumwafer-Schneiden.
6.3 Oberflächenrauheit (Ra)
Die Oberflächenrauheit wurde mit einem Tasterprofilometer gemäß ISO gemessen 4287. Die Messrichtung war auf die dominante Oberflächenstruktur ausgerichtet. Drei Stellen wurden auf jeder Scheibe inspiziert: Mitte, links-mitte, und rechts-mitte.
| Probe | Ra-1 (μm) | Ra-2 (μm) | Ra-3 (μm) | Durchschnittliches Ra (μm) |
|---|---|---|---|---|
| S01 | 0.860 | 0.640 | 0.690 | 0.730 |
| S02 | 0.910 | 0.960 | 0.680 | 0.850 |
| S03 | 0.760 | 0.670 | 0.800 | 0.743 |
Bewertung: Die durchschnittlichen Ra-Werte lagen zwischen 0.730 μm und 0.850 μm, mit einer Gesamtspanne von 0,640–0,960 μm. Die geringe Variation zwischen den Messpositionen auf jeder Scheibe weist auf eine gleichmäßige Oberflächenstruktur hin, was bestätigt, dass der Diamantdrahtlauf und die Materialabtragung während des gesamten Schnitts stabil blieben. Diese Ra-Werte stimmen mit hochwertigem abrasivem Schneiden von Silizium überein und vergleichen sich günstig mit den Ergebnissen unserer Präzisionsschneiden von Metallrohren Fallstudie.
6.4 Kantenabplatzungen
Randchipping wurde durch optische Mikroskopie an allen vier Kanten jeder Scheibe quantifiziert. Proben wurden gereinigt, der Mikroskopmaßstab wurde kalibriert, und alle vier Seiten wurden sequentiell abgescannt.
| Probe | Position 1 (μm) | Position 2 (μm) | Position 3 (μm) | Position 4 (μm) | Maximales Chipping (μm) |
|---|---|---|---|---|---|
| S01 | 5.6 | 7.2 | 6.4 | 8.1 | 8.1 |
| S02 | 6.3 | 8.5 | 7.1 | 9.2 | 9.2 |
| S03 | 5.1 | 6.8 | 7.4 | 8.6 | 8.6 |
Bewertung: Chipping-Größen reichten von 5.1 μm und 9.2 μm, mit mittlerem maximalem Absplittern von 8.6 μm. Die relativ enge Verteilung über alle Proben zeigt eine stabile Materialentfernung an der Kerfgrenze. Die Kantenintegrität auf diesem Niveau ist für viele Halbleiter-Vorverarbeitungsschritte akzeptabel und kann durch Parameterverfeinerung weiter verbessert werden.
7. Schlussfolgerung
Die Siliziumstab-Schnitttests zeigen, dass eine gut abgestimmte Kombination aus Maschinenarchitektur, Kühlsystem, und Schneidparametern hochpräzise Ergebnisse bei Siliziumblöcken mit großem Durchmesser liefern kann. Die wichtigsten Erkenntnisse sind:
Werkstätten, die Ausrüstung für Werkstücke mit großem Durchmesser spezifizieren, können in unserem Überblick die Portalmachine- und Konsolarchitekturen vergleichen Diamantdraht-Säge-Schneidemaschine.
- Die Maschinenstruktur ist wichtig. Das Single-Konsolen ESC600-4T Portal-Design bietet die Bewegungsstabilität und Spannungsanpassungsfähigkeit, die für φ330 mm Siliziumstäbe erforderlich sind. Durch die Isolierung der Maschinenvibration von der Drahtbewegung, legt das Konsolendesign eine solide Grundlage für Dickenkontrolle und Schneidkonsistenz.
- Kühlung ist unverhandelbar. Kontinuierliche Wasserkühlung unterdrückt effektiv den Temperaturanstieg im Schneidbereich, spült Schleifpartikel weg, and maintains a clean wire–workpiece interface. The reduction in thermal load and particulate contamination directly translates to more stable cutting and better surface integrity.
- Feed-rate optimization pays off. Raising the feed speed from 15 mm/min to 25 mm/min progressively reduced TTV from 0.170 mm auf 0.070 Mm. This confirms that, within the tested window, a faster feed can stabilize the material-removal process and improve thickness uniformity when paired with adequate cooling and tension control.
Collectively, the TTV, Dickenabweichung, Oberflächenrauheit (Ra), and chipping data validate that the optimized Diamantdraht-Schlaufe process on the ESC600-4T is capable of producing silicon slices that meet the stringent requirements of photovoltaic and semiconductor downstream processing. Die Ergebnisse liefern eine praktische Prozessgrundlage für das Schneiden von Siliziumstäben im Ingenieurmaßstab und können auf andere harte und spröde Materialien mit vergleichbarer Härte und Geometrie angepasst werden.
Für weitere Informationen zu Ensolls Diamantdrahtschlauflösungen für Silizium, Magnetische Materialien, Keramik, und Metalle, besuchen Sie unsere Präzisionsschneideanleitungen oder kontaktieren Sie unser Engineering-Team.
Diese Ergebnisse sind Teil unserer umfangreicheren Arbeiten zum Schneiden von Siliziumwafern, bei denen dieselben Parameter für dünnere Wafer angepasst werden.Häufig gestellte Fragen
Welches TTV kann eine Diamantdrahtschlaufe beim Schneiden von Siliziumstäben erreichen?
In diesem ESC600-4T-Test an einem φ330 mm Siliziumstab, gesamte Dickenvariation (TTV) verbesserte sich von 0.170 mm auf 0.070 mm, als die Vorschubparameter über drei Durchgänge hinweg optimiert wurden.
Welche Oberflächenrauheit erzeugt das Schneiden mit Diamantdrahtschlaufen auf Silizium?
Durchschnittliches Ra blieb unter 1 μm across samples in this study — smooth enough to reduce or eliminate downstream lapping for many applications.
Welche Maschine wurde für diese Studie zum Schneiden von Siliziumstäben verwendet?
Die Ensoll ESC600-4T Einzel-Konsolen-Drahtsägemaschine mit Diamantseil, mit einer Drahtgeschwindigkeit von 0.50 mm Diamantdrahtschleife bei 38 m/s und 210 N Spannung.
Warum wird anstelle einer Schleifpaste-Säge für Siliziumstäbe eine Diamantdrahtschlaufe verwendet?
Die Schlaufe schneidet mit festem Diamantabrasiv in einem wassergekühlten, Einrichtungsdurchgang, was einen schmaleren Schnitt, weniger Substratschäden, und kürzere Zykluszeiten als lose Abriebschlamm-Sägen ergibt.
Technische Inhalte geprüft vom Ensoll-Engineering-Team – einem Hersteller von Diamantdraht-Schleifen 10+ Jahre der Produktionserfahrung.