Präzises Schneiden von Metallrohren: Diamant-Drahtschlaufe
Beispieltest für einen europäischen Kunden · Diamantdraht-Schleifen-Schneidverfahren
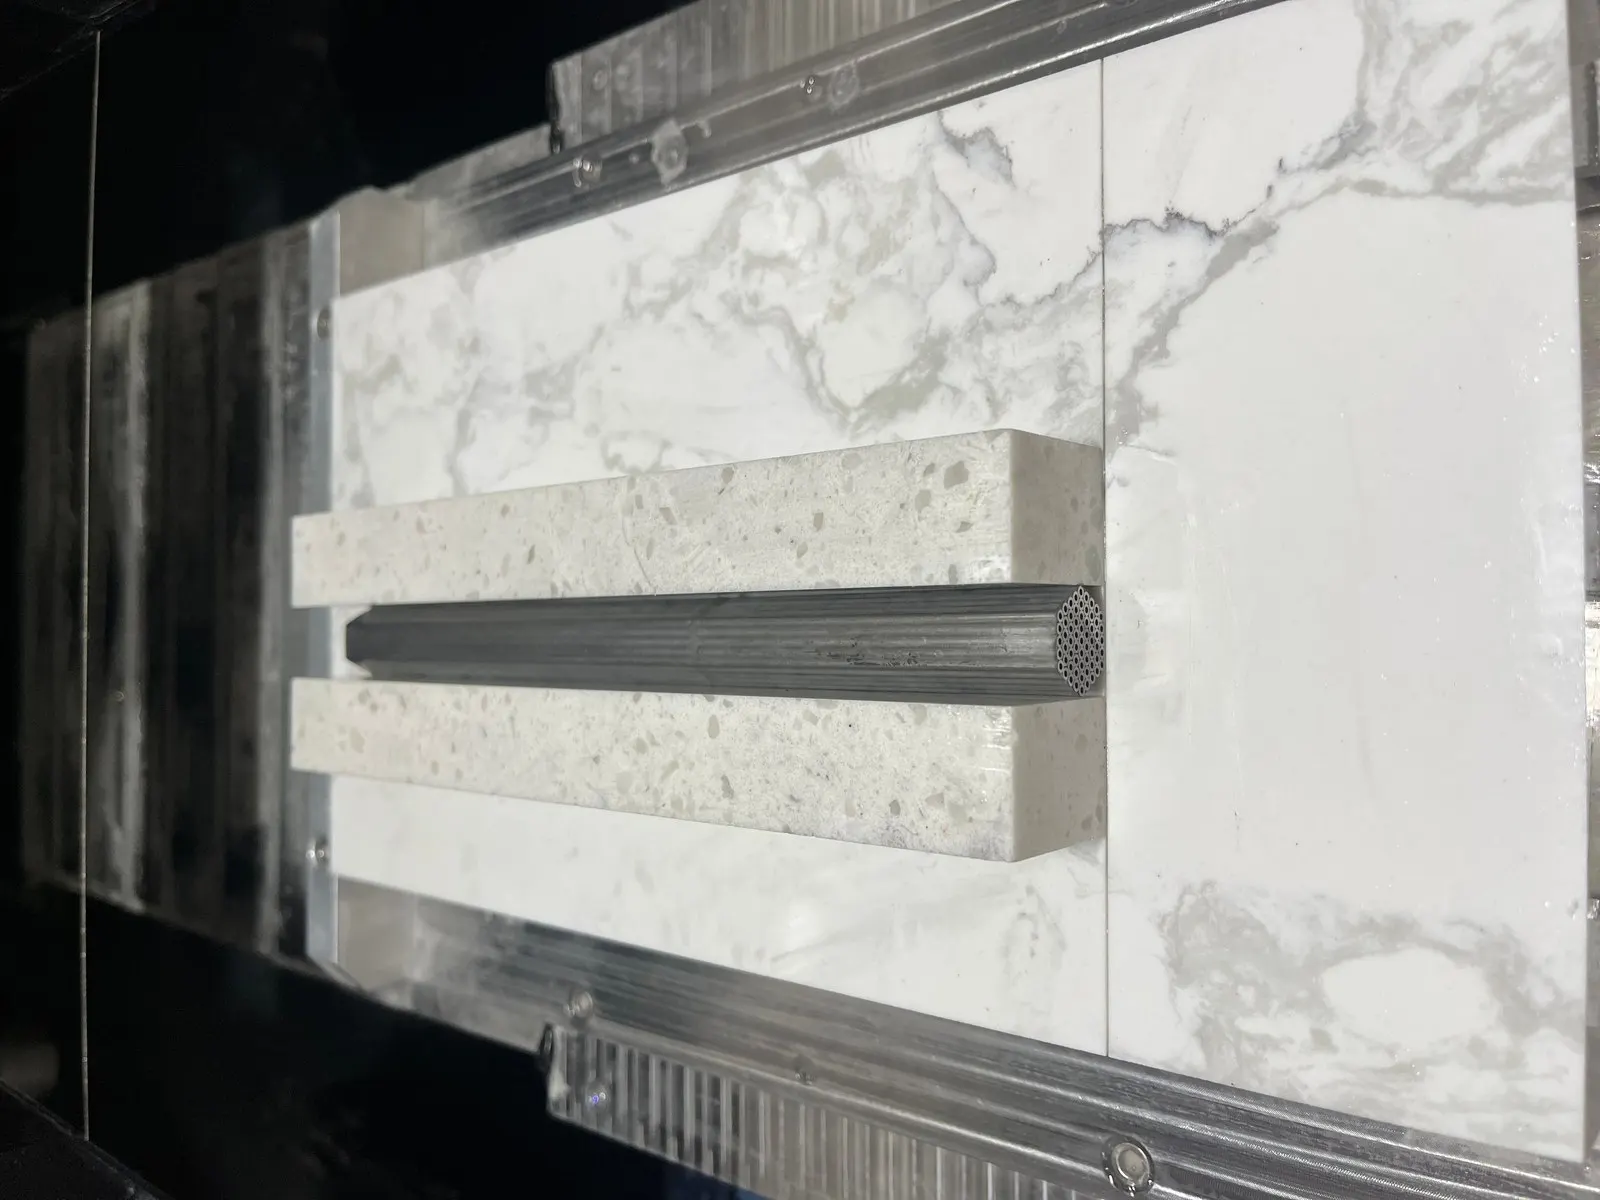
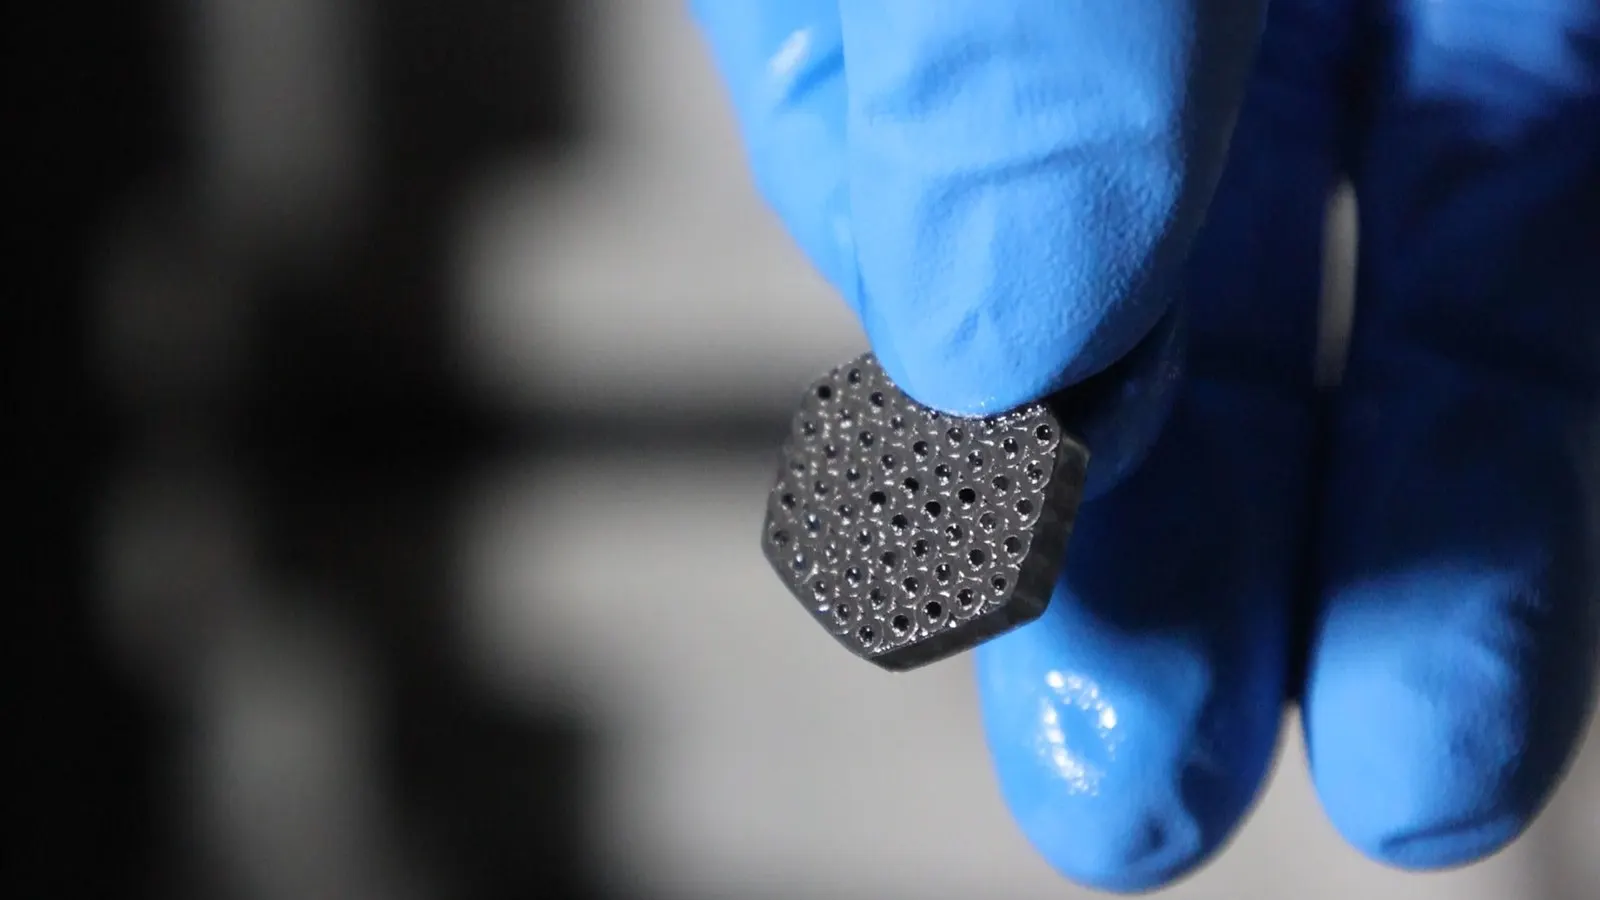
- Dünnwandige Metallrohre wurden präzise mit einer feinen Diamantdrahtschlaufe geschnitten, kantefrei erzeugend.
- Der Prozess vermeidet die wärmebeeinflussten Zonen des Laserschneidens und die Verformung des Klingenschneidens. Der gleiche Kompromiss wird an einem spröden Halbleiter in unserem Vergleich von Laserschneiden vs. Diamantdrahtsäge.
- Vollen Schneidparametern, TTV-Daten, und Oberflächenfotos werden als Ingenieurreferenz beigefügt.
Überblick
Das Werkstück in diesem Test war eine vom europäischen Kunden gelieferte Metallrohrprobe (Firma E), die hochpräzises gerades Schneiden verlangte. Metallrohre sind axial durchgehend, Hohlprofil, dünnwandige Strukturen. Unter der kombinierten Wirkung von Schneidkraft, Spannung durch Klemmen und thermischen Effekten, sind sie anfällig für Wandverformungen, unregelmäßige Schnittflächen und Kanten Grate, which places high demands on process stability and dimensional control.
The cut itself is made by a Diamantdraht-Schlaufe, whose low, constant force is what keeps a thin wall from collapsing under the wire.
Shops comparing equipment for this kind of work can find more detail in our guide to choosing a Metallkabelsäge, which covers wire diameter, cutting speed and coolant selection.
To address the issues of insufficient structural stiffness, cutting deformation and difficult surface-quality control during precision metal tube slicing, Ensoll developed a processing solution based on diamond wire loop cutting technology: wurde eine spezielle ESO-GM Diamantdrahtschleife integriert matched to the characteristics of metal tube machining, a diamond wire specifically engineered for metallic materials, and cutting oil as the cooling/lubrication medium to reduce temperature rise in the cutting zone, improve lubrication and chip evacuation at the wire–workpiece interface, and minimise thermal and mechanical effects on the tube wall. Gleichzeitig, by optimising the diamond wire loop running speed and cutting parameters, stable material removal and precise control were achieved. Through the synergistic optimisation of machine, consumables and process parameters, Maßgenauigkeit, cut-surface quality and processing consistency were significantly improved, providing effective technical support for high-quality cutting of precision metal tubes.
For a wider view of equipment classes, see our guide to the Diamantdraht-Säge-Schneidemaschine.
1. Workpiece Information
- Material: Metal tube
- Härte: Approx. 6 (Mohs)
- Werkstückabmessungen: 200 mm × 18 mm × 15.5 mm
- Target slice size: 3 mm × 18 mm × 15.5 mm
2. Maschinen- und Drahtauswahl
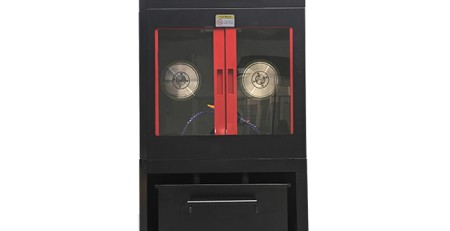
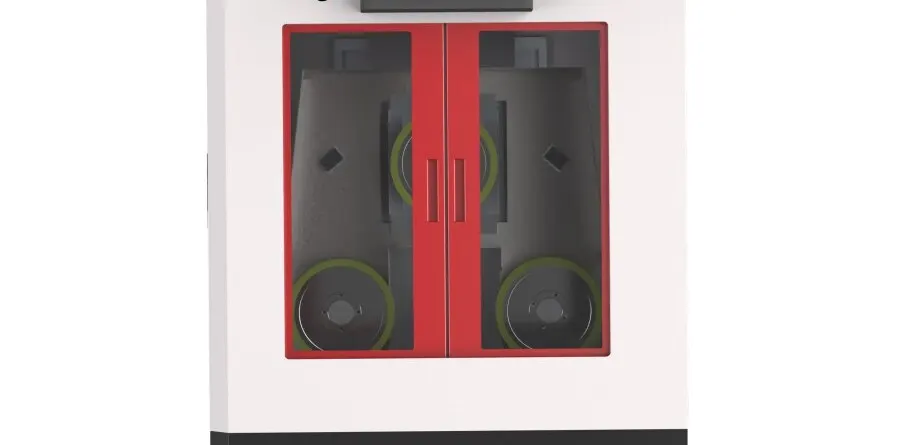
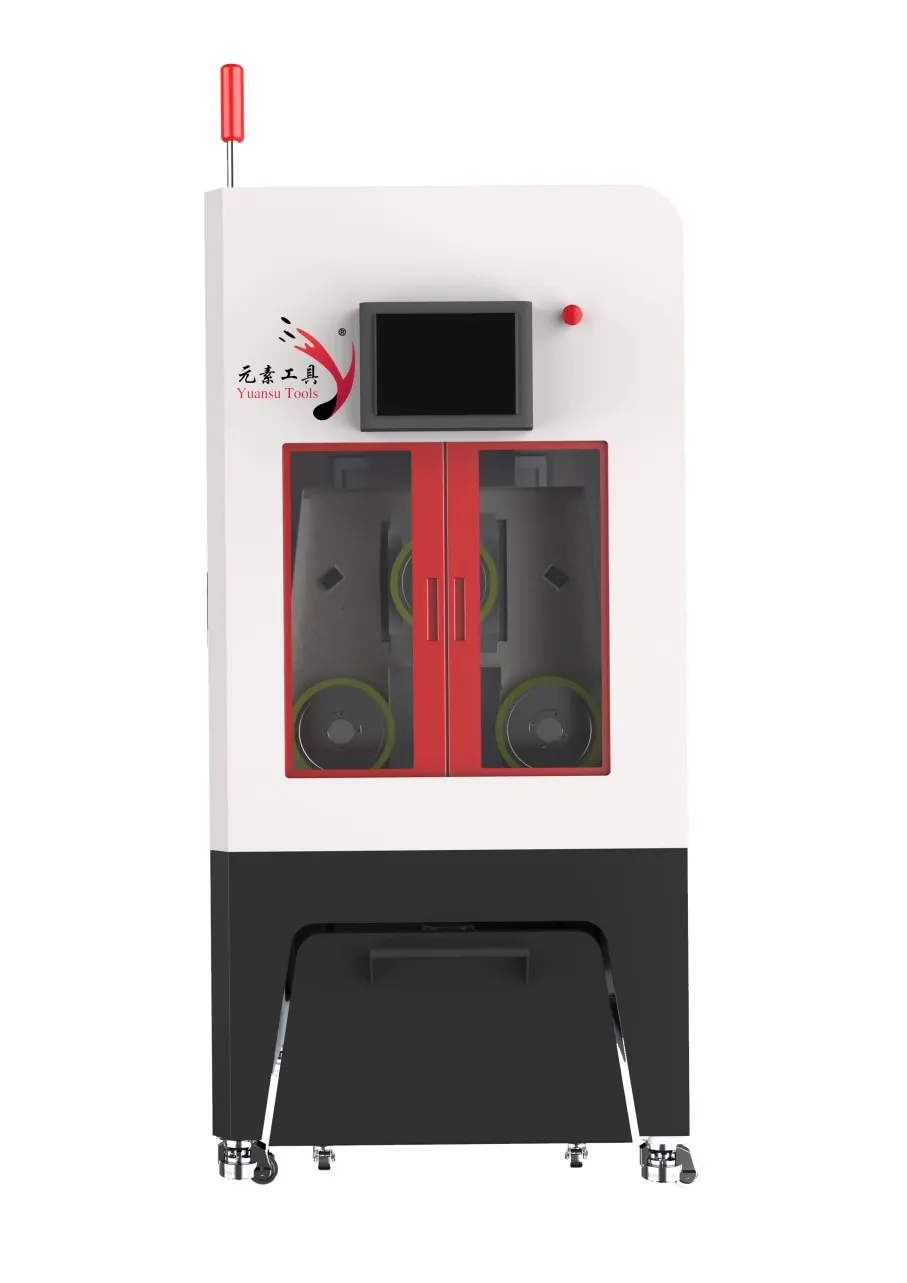
Maschine: ESO-GM Diamantdrahtschleife integriert. Given the hollow structure of the metal tube and the need for high-precision straight slicing, Ensoll selected the ESO-GM, a machine purpose-built for metal tube machining. Its high structural rigidity and stable running performance guarantee trajectory accuracy during cutting, reduce dimensional deviations caused by vibration and force fluctuations, and improve both slice accuracy and cut-surface quality.
Schneidfluid: Schneidöl. Used as the cooling and lubrication medium, cutting oil improves lubrication and heat dissipation in the cutting zone, reduces friction and heat build-up at the contact interface between the diamond wire and the tube wall, and lessens the effect of cutting heat on the tube wall and cut surface. This helps control dimensional deviation and edge defects, improving the stability and surface quality of the sliced metal tubes.
Draht: Fully coated diamond wire. The fully coated type strengthens the bond between diamond grains and the wire substrate and stabilises grain distribution, ensuring sustained, stable cutting capability throughout the process. It reduces wire wear and cutting-state fluctuations, helping to control dimensional deviation and cut-surface quality while improving processing stability and slice consistency.
3. Schneidmethode und Maschinenvorteile
Portal-Schneidstruktur: The gantry structure offers high overall rigidity and running stability. The top-down vertical feed helps maintain a stable diamond wire trajectory and reduces the influence of force variation on cut position and dimensional accuracy. The machine is also equipped with a mist-extraction system that removes oil mist generated during cutting in real time, keeping the machining area clean.
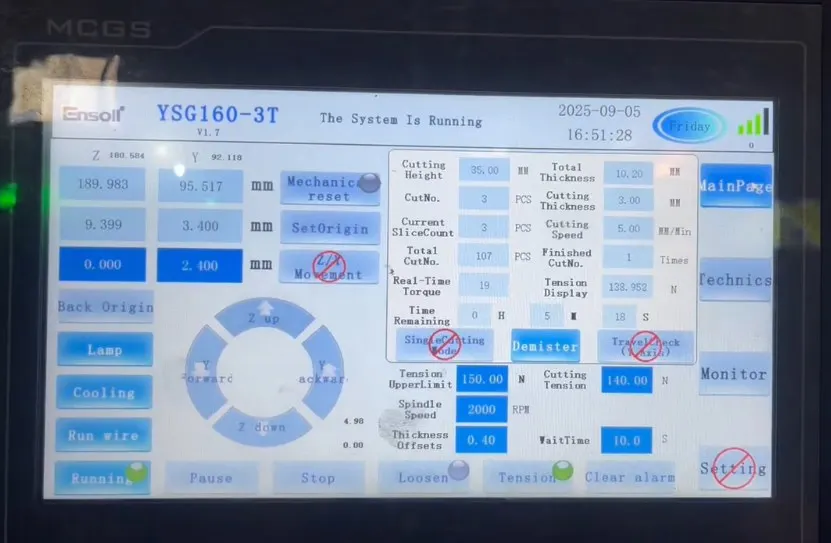
Intelligent tension control system: Das System passt die Diamantdrahtspannung in Echtzeit entsprechend dem Bearbeitungszustand an und unterstützt sowohl konstante als auch variable Spannungsmodi, hält den Draht während des Schneidens stabil. Dies reduziert Bahnabweichungen und das Risiko von Drahtbruch, das durch Spannungsschwankungen verursacht wird, und verbessert die Maßhaltigkeit und Bearbeitungskontinuität.
Drahtbruch-Speicherfunktion: Wenn ein Drahtbruch oder ein unerwarteter Maschinenstopp auftritt, zeichnet das System automatisch die aktuelle Bearbeitungsposition und den Betriebszustand auf. Nach dem Drahtwechsel, die Bearbeitung kann an der gespeicherten Position fortgesetzt werden, reduziert Maßabweichungen und Materialverlust, die durch wiederholtes Neupositionieren verursacht werden, und verbessert die Bearbeitungskontinuität.
Hochsteifes einteiliges Gusseisenrahmen: Der monolithische Gusseisenrahmen erhöht die Gesamtsteifigkeit der Maschine und die Schwingungsdämpfung, mitigating the effect of structural vibration and deformation on cutting-trajectory stability during long-term operation. This provides a reliable equipment foundation for controlling dimensional accuracy, cut quality and machining stability during precision metal tube slicing.
4. Schneidparameter und Kühlung
| Parameter | Wert |
|---|---|
| Wire spec (Mm) | 0.35 × 1880 |
| Vorschubgeschwindigkeit (mm/min) | 3 |
| Schnittbreite (Mm) | 18 |
| Drahtspannung (N) | 140 |
| Lineargeschwindigkeit des Drahtes (M/s) | 24 |
| Drahtbiegungszeit (s) | 60 |
| Schneidlast (N·m) | 19 |
5. Cutting Efficiency and Results
5.1 TTV-Testdaten (Einheit: Mm)
TTV (Gesamt-Dickenvariation) was measured by a nine-point grid dual-probe thickness gauge on a vacuum chuck. Slices measuring 3 mm (Dicke) × 18 mm (Länge) × 15.5 mm (Breite) were used. Vor dem Test, the gauge was pre-heated to thermal equilibrium and calibrated with standard thickness blocks. After clean-room cleaning, each sample was centred on the vacuum chuck and held by negative pressure to eliminate warp, tilt or positional shift. Dickendaten wurden an den neun vorgeschriebenen Gitterpunkten erhoben, und TTV wurde als Differenz zwischen den maximalen und minimalen Dickenwerten berechnet, um die Schnittdickengleichmäßigkeit und die Verarbeitungskonsistenz zu bewerten.
| Probe | 9-Punktdickenmessungen | TMax | TMin | TTV |
|---|---|---|---|---|
| S01 | 3.017, 3.019, 3.021, 3.018, 3.022, 3.025, 3.020, 3.023, 3.024 | 3.025 | 3.017 | 0.008 |
| S02 | 3.024, 3.025, 3.026, 3.025, 3.024, 3.025, 3.026, 3.024, 3.025 | 3.026 | 3.024 | 0.002 |
| S03 | 3.020, 3.022, 3.024, 3.021, 3.023, 3.025, 3.022, 3.024, 3.025 | 3.025 | 3.020 | 0.005 |
Bewertung: Der Neun-Punkt-Test an drei Metallrohrscheiben zeigte eine stabile Dickenverteilung. TTV reichte von 0,002 mm bis 0,008 mm, mit einem Durchschnitt von 0,005 mm, was auf eine gute Gesamtdickenkonsistenz hinweist. Die Ergebnisse zeigen einen stabilen Betrieb der Diamantdrahtschleife und gut abgestimmte Schneidparameter, wodurch die Dickenvariation während der Bearbeitung effektiv kontrolliert wird und die Gleichmäßigkeitsanforderungen für das präzise Metallrohrschneiden erfüllt wird.
5.2 Dickenmaßtoleranz (Einheit: Mm)
Die Dickentoleranz wurde mit der Neun-Punkt-Gittermethode mit einer Nennstärke von 3,000 mm bewertet. Die Abweichung zwischen der gemessenen Dicke an jedem Punkt und dem Nennwert wurde berechnet, um die Maßhaltigkeit zu beurteilen.
| Probe | Durchschnittliche Dicke | Dickenabweichung |
|---|---|---|
| S01 | 3.021 | +0.021 |
| S02 | 3.025 | +0.025 |
| S03 | 3.023 | +0.023 |
| Maximale positive Abweichung | +0.025 Mm | |
| Maximale negative Abweichung | 0 Mm | |
| Dicken-Toleranz | +0.025 / 0 Mm | |
Bewertung: Die drei Proben zeigten durchschnittliche Dicken von 3,021 mm, 3.025 mm und 3,023 mm, mit positiven Abweichungen von +0.021, +0.025 und +0,023 mm beziehungsweise. Alle Abweichungen sind positiv und eng beieinander, mit einer maximalen positiven Abweichung von +0,025 mm und keiner negativen Abweichung, was darauf hinweist, dass die Charge etwas dicker als nominal, aber in den Proben sehr konsistent ist. Interne TTV-Werte von 0.008, 0.002 und 0,005 mm zeigen eine geringe Dickenvariation über die Messstellen hinweg. Insgesamt, ist die Wanddicken-Maßkontrolle nach dem Schneiden stabil und zeigt eine gute Konsistenz.
5.3 Surface Roughness Ra (Einheit: μm)
Oberflächenrauheit (Ra) was measured in accordance with ISO 4287 using a stylus profilometer. Three representative positions—centre, left-centre and right-centre—were selected on the cut end face of each metal tube slice to evaluate surface finish and machining quality.
| Probe | Ra-1 | Ra-2 | Ra-3 | Durchschnittliches Ra |
|---|---|---|---|---|
| S01 | 0.82 | 0.86 | 0.79 | 0.82 |
| S02 | 0.74 | 0.78 | 0.76 | 0.76 |
| S03 | 0.77 | 0.81 | 0.79 | 0.79 |
Bewertung: The three-point test on three slices gave single-point Ra values in the range 0.74–0.86 μm, indicating low overall roughness and good uniformity between samples. Sample S02 achieved the lowest average Ra (0.76 μm), exhibiting the best surface morphology, while S01 showed a slightly higher peak value but still remained within the acceptable range. The data confirm that the diamond wire loop cutting process maintained stable cutting conditions and produced excellent surface integrity, Erfüllung der technischen Anforderungen für nachfolgendes Präzisionsschleifen und Montage von Metallteilen.
5.4 Abplatzdaten (Einheit: μm)
Abplatzungen wurden mittels Werkzeugmikroskop optischer Bildgebung an den Kanten von 3 mm × 18 mm × 15,5 mm großen Scheiben bewertet. Nach der Reinigung der vier Seitenkanten und der Kalibrierung der Instrumentskala, wurde jede Kante mikroskopisch gescannt und die Defektabmessungen wurden aufgezeichnet.
| Probe | Position 1 | Position 2 | Position 3 | Position 4 | Maximale Abplatzung |
|---|---|---|---|---|---|
| S01 | 4.8 | 6.2 | 5.4 | 7.1 | 7.1 |
| S02 | 3.9 | 5.6 | 4.7 | 6.3 | 6.3 |
| S03 | 4.5 | 6.8 | 5.2 | 7.4 | 7.4 |
Bewertung: Der Vier-Punkte-Test an drei Scheiben zeigte Abplatzungswerte, die zwischen 3,9 μm und 7,4 μm verteilt waren, mit mäßiger Variation zwischen den Proben und Kantenpositionen. Probe S02 wies die kleinste maximale Abplatzung auf (6.3 μm), während S03 die größte zeigte (7.4 μm). Insgesamt, alle Abplatzungswerte sind niedrig, was auf minimale Kantenschäden am Metallsubstrat während des Diamantdrahtschnitts und eine gute Kantengüte bei stabiler Kantenbearbeitungsqualität hinweist.
6. Schlussfolgerung
The successful high-precision slicing of the metal tubes in this test stems from the appropriate matching of dedicated cutting equipment, cooling/lubrication conditions and cutting parameters. Metal tubes have hollow cross-sections and thin walls, making them susceptible to local deformation, dimensionale Abweichung, end-face irregularity and edge burrs under cutting force, clamping stress and cutting heat. To address these structural characteristics and the requirements for high-precision straight slicing, adjustments were made in three areas—machine adaptation, cooling/lubrication and process parameters—ensuring stable cutting while controlling slice dimensions and end-face quality.
Shops standardising on this work should also compare wire diameters and coolant options in our Metallkabelsäge Leitfaden. (Link 2 von 2)
Zuerst, in Bezug auf die Maschinenanpassung, ein ESO-GM Diamantdraht-Schlaufensäge speziell für die Bearbeitung von Metallrohren ausgewählt. Seine hohe strukturelle Steifigkeit und Laufruhe bieten zuverlässige mechanische Bedingungen für den kontinuierlichen Drahtbetrieb und das stabile Werkstückschneiden, Reduzierung des Einflusses von Maschinenvibrationen und Drahtschwankungen auf die Schnittbahn. Stabile Bewegungssteuerung erhält auch die relative Position zwischen dem Diamantdraht und der Rohrwand, Minimierung von Dimensionsänderungen, die durch Kraftänderungen verursacht werden, und Bereitstellung einer stabilen Gerätebasis für hochpräzises Schneiden.
Zweitens, in Bezug auf Kühlung und Schmierung, Schneidöl wurde als Kühl-/Schmiermittel verwendet. Da der kontinuierliche Kontakt zwischen dem Diamantdraht und der Rohrwand Reibungswärme erzeugt und die Struktur der Rohrwand Wärmeübertragung und -ableitung beeinflusst, cutting oil forms a good lubricating film at the contact zone, reducing friction and carrying away some of the cutting heat, thereby lessening thermal accumulation effects on the tube wall and cut surface. Good lubrication also improves grain cutting and chip evacuation conditions, reducing surface quality fluctuations caused by friction and local temperature rise.
Third, in terms of cutting parameters, the diamond wire loop running speed and feed settings were matched to the material properties, wall structure and slice dimensions of the metal tube. Parameter selection was based on ensuring stable diamond wire cutting, avoiding excessive cutting load, local overheating and wall deformation caused by mismatched speed or feed. By adjusting the parameters appropriately, the material removal process remained stable, Kontrolle von Dimensionsabweichungen und Oberflächendefekten des Schnittbereichs bei gleichzeitiger Aufrechterhaltung der Bearbeitungskonsistenz.
Die Gesamtergebnisse der Tests – Maßgenauigkeit, Dickenabweichung, Oberflächenrauheit (Ra) und Kantenqualität – zeigen, dass, bei richtiger Abstimmung von Ausrüstung, Kühlung/Schmierung und Schneidparametern, Diamantdrahtschleifen das Erfüllen der Anforderungen an hochpräzises gerades Schneiden von Metallrohren zufriedenstellend gewährleisten kann. Die bearbeiteten Proben zeigten stabile Maßkontrolle, Schnittflächenqualität und Bearbeitungskonsistenz. Dies weist darauf hin, dass die Kombination aus spezieller Ausrüstung, Schneidöl-Kühlung/Schmierung und abgestimmten Schneidparametern den Schneidzustand beim Schneiden von Metallrohren effektiv verbessern kann, und eine praktische Prozessreferenz für das präzise Schneiden von Metallrohrkomponenten bietet.
Verwandte Literatur: Präzisionsschnitte von magnetischen Materialien mit einer endlosen Diamantdrahtsäge · Diamant-Drahtsäge: Revolutionierung des präzisen Metallschneidens · Ensoll-Leitfaden: Top-Materialien für endloses Diamantdrahtschleifenschneiden
Häufig gestellte Fragen
Kann eine Diamantdrahtschlaufe Metallrohre schneiden?
Ja. Dünnwandige Metallrohre werden sauber mit einer feinen Diamantdrahtschlaufe geschnitten, Erzeugt gratfreie Kanten ohne Quetschen oder Verformen der Rohrwand.
Welche Vorteile bietet dies gegenüber Laser- oder Klingen schneiden von Rohren?
Keine wärmebeeinflusste Zone, Keine Spannungsverformung, Und ein sehr schmales Schnittspaltmaß, das die Rohrwandgeometrie und Maßgenauigkeit erhält.
Welcher Drahtdurchmesser wird für das Schneiden von Metallrohren empfohlen?
Feine Diamantdrahtschlaufen um 0.35 mm bieten die beste Balance zwischen Schnittverlust und Oberflächenqualität bei dünnwandigen Rohren.
Benötigt das Schneiden von Metall mit einer Diamantdrahtschlaufe Kühlmittel?
Ja. Wasserkühlung kontrolliert die Temperatur der Schnittzone und spült Schmutzpartikel weg, Schutz sowohl des Drahts als auch der Werkstücksoberfläche.
Technische Inhalte geprüft vom Ensoll-Engineering-Team – einem Hersteller von Diamantdraht-Schleifen 10+ Jahre der Produktionserfahrung.