Konturschneiden von Graphit: Diamantdraht übertrifft
- Graphit ist spröde, erzeugt feinen leitfähigen Staub, und dünne Wände darunter 0.5 mm brechen leicht unter herkömmlichen Werkzeugen – drei Probleme, die das Konturschneiden von Graphit definieren.
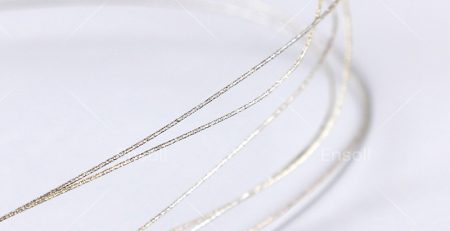
- Eine Diamantdrahtsäge verwendet eine kontinuierliche Schleife aus hochfestem Stahldraht (typischerweise 0.2-0.5 Mm) elektroplattiert mit Diamantpartikeln, Schneiden mit minimaler seitlicher Kraft.
- Der Schnittspalt kann unter ... gehen 0.3 Mm, die Ausbeute an teurem Graphit zu maximieren und ultradünne Scheiben sowie empfindliche dünnwandige Strukturen zuverlässig herzustellen.
- Der Draht schert das Graphitkorn, anstatt es auseinanderzuhebeln, liefert span-- und gratfreie Kanten, die kostspieliges Nacharbeiten überflüssig machen.
- Nassschneiden fängt den gesamten Staub direkt an der Quelle auf und verhindert thermische Spannungen, während ein mehrachsiger CNC-Tisch es dem Draht ermöglicht, jede programmierte 2D- oder 3D-Kontur nachzufahren.
In der fortschrittlichen Fertigung, Materialien in präzise, komplexe Formen zu bearbeiten ist eine entscheidende Herausforderung. Graphit, ein Grundmaterial in der Luft- und Raumfahrt, Halbleiter, und Energie, ist keine Ausnahme. Bekannt für seine außergewöhnliche thermische Stabilität, Leitfähigkeit, und Gleitfähigkeit, Graphit ist auch notorisch spröde und staubig. Traditionelle Schneidmethoden stoßen oft an ihre Grenzen, was zu Ausbrüchen an den Kanten führt, Erzeugung von gefährlichem Staub, und Schwierigkeiten mit komplexen Geometrien. Hier kommt das Konturschneiden mit einem Diamant-Drahtsäge Für eine vollständige Schritt-für-Schritt-Anleitung zu Parametern, Werkzeugen und Oberflächenqualität, sehen Sie unseren Leitfaden zu Wie man Graphit schneidet. tritt als transformative Lösung hervor, ermöglicht die Herstellung komplexer, ultradünner Graphitkomponenten mit unvergleichlicher Präzision und Sauberkeit.

Die Graphit-Konturschneide-Herausforderung
Die Herstellung komplizierter Formen aus Graphitblöcken – sei es für EDM-Elektroden, Ofenbefestigungen, oder bipolare Platten in Brennstoffzellen – stellt einzigartige Herausforderungen dar:
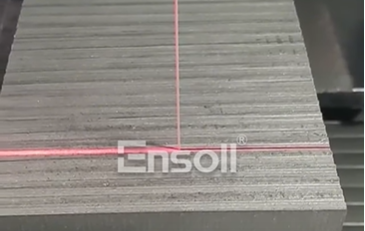
- Sprödigkeit und Kantensubstanz: Seine geschichtete Struktur macht Graphit anfällig für Absplitterungen und Abplatzungen an den Kanten, insbesondere bei scharfen Innenwinkeln oder detailliertem Profiling.
- Staubentwicklung: Die Bearbeitung von Graphit erzeugt feinen, leitfähigen Staub, der in Maschinen eindringt, und Gesundheitsrisiken darstellt, und beeinträchtigt die Sauberkeit der Werkstatt und die elektrische Sicherheit.
- Bearbeitung von Dünnwand- und Ultradünnabschnitten: Anspruchsvolle Anwendungen erfordern zunehmend dünne Wände oder ultradünne Scheiben (<0.5Mm). Konventionelle Werkzeuge verursachen Vibrationen und Spannungen, was zu hohen Bruchraten und niedrigen Ausbeuten führt.
- Geometrische Komplexität: Feine Details zu produzieren, enge Radien, und echte 3D-Konturen mit gleichbleibender Genauigkeit ist für viele Werkzeuge schwierig.
Warum Diamantdraht Säge die überlegene Wahl für Graphitkonturierung ist
Die Diamantdrahtsäge, mit ihrem einzigartigen Wirkungsprinzip, geht jedes dieser Probleme direkt an, und bietet einen Paradigmenwechsel in der Graphitkonturbearbeitung.
1. Das “Faden” der Präzision: Wie es funktioniert
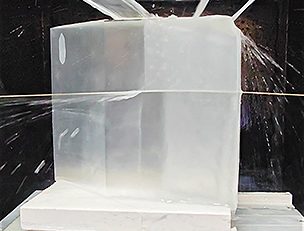
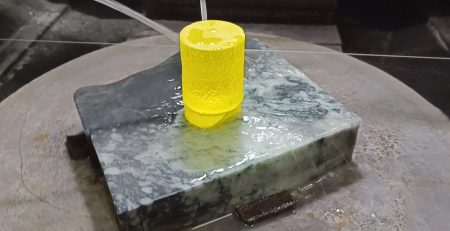
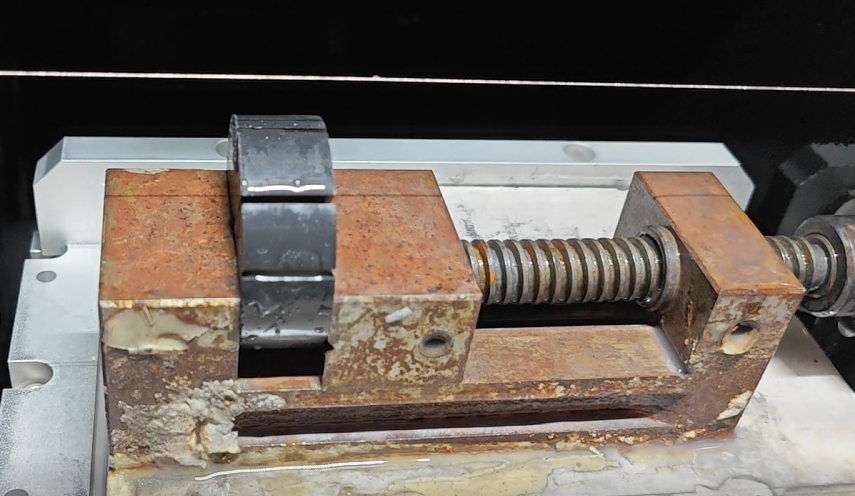
Stellen Sie sich vor, Sie verwenden einen einzigen, kontinuierlichen Loop aus hochfestem Stahldraht, elektroplattiert mit Diamantpartikeln, als vielseitiges, programmierbares Schneidwerkzeug. Dieser dünne Draht (typischerweise 0,2 mm bis 0,5 mm im Durchmesser) moves at high speed, acting like an infinitely long, ultra-hard “thread.” The workpiece is mounted on a multi-axis CNC table, which moves it precisely against the vertical wire. This allows the wire to trace any programmed 2D or 3D contour with extreme fidelity, cutting through the graphite with minimal lateral force.
2. Unmatched Advantages for Graphite Contouring
- Ultra-Thin Kerf and High Material Yield: The fine wire diameter results in an extremely narrow cut path (“Schnittbreite”), sometimes below 0.3mm. This minimizes material waste—a critical factor for high-grade, expensive graphite—and makes cutting ultra-thin slices and creating delicate, thin-walled structures not just possible, but reliable.
- Flawless Edge Quality: Precision Without Burrs or Chipping: The diamond wire’s continuous, controlled cutting action applies negligible lateral force. It shears through the graphite grain rather than prying it apart. The result is a smooth, pristine cut edge, completely free of the micro-chipping, fraying, or burrs typical of milling or grinding. This eliminates or drastically reduces costly and time-consuming hand-finishing operations.
- Clean, Contained, and Cool Cutting: When configured for wet cutting with a suitable coolant, the process is virtually dust-free. The fluid captures all particles at the source, protecting equipment, ensuring operator safety, and maintaining a clean shop floor. The coolant also effectively manages heat, preventing any thermal stress or alteration to the graphite’s microstructure.
- Unparalleled Geometric Freedom: The wire is a flexible, one-dimensional tool. Combined with multi-axis workpiece movement, es kann komplizierte innere und äußere Profile erzeugen, scharfe Kanten, und komplexe Konturen, die mit starren Fräsern unmöglich oder prohibitv teuer zu erreichen sind, besonders in empfindlichen, dünnen Bereichen.
Über den Schnitt hinaus: Die Auswirkungen auf Endkomponenten
Die Vorteile der Diamantdrahtkonturierung übertragen sich direkt auf die überlegene Endleistungsfähigkeit von Graphitteilen:
- EDM-Elektroden: Eine makellose, spanfreie Oberfläche auf einer komplexen Elektrode führt direkt zu einer Spiegeloberfläche auf der bearbeiteten Form oder dem Teil, Reduzierung der EDM-Zeit und des nachfolgenden Polierens.
- Bipolarplatten für Brennstoffzellen: Für ultra-dünne Platten mit komplexen Strömungskanälen, sichert die Methode eine präzise Kanalgeometrie und dichte,, starke Rippen zwischen den Kanälen, die direkt die Effizienz und Haltbarkeit der Brennstoffzelle beeinflussen.
- Halbleiter & PV-Ofenvorrichtungen: Die Fähigkeit, präzise zu erstellen, thin-sectioned carriers and susceptors with high dimensional stability ensures uniform thermal processing and maximizes wafer yield.
Schlussfolgerung: Redefining the Boundaries of Graphite Machining
Contour cutting graphite with a diamond wire saw is more than an alternative process; it is a strategic enabler for next-generation component design. By solving the core problems of chipping, dust, and geometric limitation, it allows engineers to design with confidence, pushing the boundaries of what is possible with graphite. It transforms this challenging material from something that must be carefully worked around into a medium for high-precision, complex innovation. For manufacturers aiming to lead in sectors defined by precision and advanced materials, mastering diamond wire contouring is not just an option—it is the clear path forward.
Häufig gestellte Fragen
Warum ist Graphit schwer mit herkömmlichen Werkzeugen zu schneiden?
Die geschichtete Struktur von Graphit macht ihn an Kanten anfällig für Absplitterungen und Abblätterungen, besonders an scharfen Innenwinkeln. Die Bearbeitung erzeugt auch feinen leitfähigen Staub, der in Maschinen eindringt und Gesundheitsrisiken darstellt, und herkömmliche Werkzeuge verursachen Vibrationen und Spannungen, die zu hohen Bruchraten an dünnen Wänden oder ultradünnen Abschnitten führen 0.5 Mm.
Was ist Konturschneiden mit einer Diamantseilsäge?
Das Werkstück wird auf einem Mehrachs-CNC-Tisch montiert, der es präzise gegen eine vertikale, Hochgeschwindigkeits-Diamantseilschlaufe bewegt. Da der Draht ein flexibles eindimensionales Werkzeug ist, kann er jede programmierte 2D- oder 3D-Kontur mit extremer Genauigkeit nachzeichnen, einschließlich Innenprofile und scharfe Ecken, die starre Fräser nicht erreichen können.
Wie dünn kann eine Diamantdrahtsäge Graphit schneiden?
Der feine Drahtdurchmesser erzeugt einen Schnittspalt, der manchmal unter 0.3 Mm, liegt, und die geringe Schnittkraft macht es zuverlässig, ultra-dünne Scheiben unter 0.5 mm und empfindliche dünnwandige Strukturen zu schneiden, die beim Fräsen oder Schleifen brechen würden.
Erzeugt das Diamantdrahtschneiden Graphitstaub?
When configured for wet cutting with a suitable coolant, the process is virtually dust-free. The fluid captures all particles at the source, protecting equipment, Betreiber und elektrische Systeme, während gleichzeitig die Wärme kontrolliert wird, sodass die Graphit-Mikrostruktur niemals thermisch belastet wird.
Welche Graphitkomponenten profitieren am meisten vom Konturenschneiden mit Diamantdraht?
Drei stechen hervor: EDM-Elektroden, bei denen eine spanfreie Elektrodenoberfläche ein spiegelglattes Finish auf dem bearbeiteten Werkzeug erzeugt; Brennstoffzellen-Bipolarplatten, bei denen die präzise Geometrie der Flusskanäle und starke Rippen direkt die Effizienz beeinflussen; und Halterungen für Halbleiter- und PV-Öfen, bei denen dünnwandige Träger eine hohe Maßhaltigkeit benötigen.
Überprüft vom Ensoll-Ingenieurteam.