Corte de precisión de resina epoxi con lazo de alambre de diamante: 2 Datos de prueba en mm
Pruebas de muestras para un cliente europeo (Company Q) · Proceso de corte con hilo de diamante en anillo
Visión general
This report documents precision slicing of epoxy resin using a ring diamond wire cutting system. La evaluación cubre la selección de equipos y de hilo, metodología de corte, Parámetros de proceso, y la uniformidad de grosor resultante, precisión dimensional, calidad de la superficie e integridad de los bordes de las piezas cortadas. Los resultados de las pruebas indican que una máquina de hilo de diamante en anillo tipo pórtico, water-based cooling, y parámetros de proceso adecuadamente ajustados proporcionan un corte estable, high-precision slicing of epoxy resin.
1. Especimen de prueba
| Parámetro | Valor |
|---|---|
| Material | Epoxy resin |
| Dureza | aprox. 5–6 Mohs |
| Dimensiones de la pieza de trabajo | 30.0 milímetro (L) × Ø20.0 mm |
| Dimensiones objetivo de las rebanadas | 2.0 milímetro (L) × Ø20.0 mm |
2. Selección de equipo y alambre
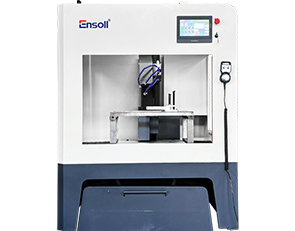
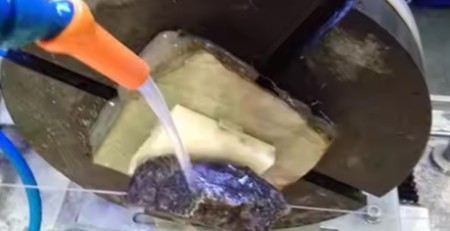
Equipo: ESO-GM. In view of the material characteristics of epoxy resin and the requirement to produce 2 mm thin slices, Ensoll seleccionó el sistema de corte con hilo de diamante en anillo tipo pórtico ESO-GM con alimentación vertical de arriba hacia abajo. The gantry configuration maintains a stable wire trajectory and slice thickness accuracy, and the machine is equipped with a mist-extraction system.
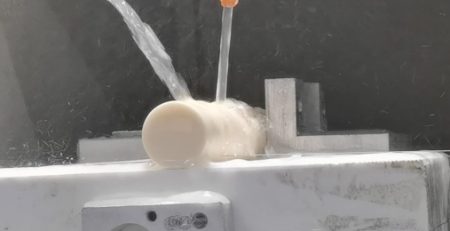
Refrigerante: corte con base de agua. Se utiliza agua como medio de enfriamiento. It continuously cools the contact zone between the diamond wire and the epoxy resin and carries away part of the heat and cutting debris generated during cutting, reducing the effect of localised temperature rise and debris accumulation on the machining condition. Controlled water supply helps maintain a stable cutting zone.
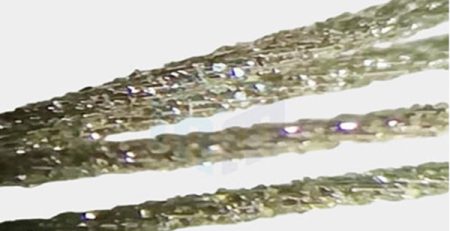
Alambre: completamente chapado. Se seleccionó un alambre de diamante completamente chapado. La construcción chapada mejora la fuerza de unión entre los granos abrasivos de diamante y el núcleo del alambre y proporciona una distribución más uniforme de los granos, so the wire maintains a consistent grinding capability and material removal behaviour during cutting. This reduces grain pull-out and wire wear. For the 2 mm thin-slice requirement in epoxy resin, stable wire performance is essential to thickness consistency.

3. Método de corte y ventajas del equipo
Configuración de corte tipo pórtico. La estructura de pórtico proporciona alta rigidez general y estabilidad de funcionamiento. The top-down vertical feed helps keep the diamond wire trajectory stable and reduces the influence of changes in cutting force on slice position and dimensional accuracy in epoxy resin. The machine is equipped with a mist-extraction system that promptly removes mist generated during water-based cutting.
Control inteligente de tensión. El sistema ajusta la tensión del hilo de diamante en tiempo real según las condiciones de corte y soporta tanto modos de tensión constante como de tensión variable, manteniendo el alambre funcionando de manera estable. Well-matched tension control reduces fluctuation in the wire trajectory and limits localised uneven loading and the risk of wire breakage caused by tension variation, which in turn reduces the occurrence of slice defects.
Memoria de rotura de alambre. Si el alambre de diamante se rompe o la máquina se detiene de forma anormal, el sistema registra automáticamente la posición actual de mecanizado y el estado operativo asociado. Después de reemplazar el alambre, el corte se reanuda desde la posición registrada, reduciendo la desviación dimensional y la pérdida de material causada por el reposicionamiento y el mecanizado repetido. This improves the continuity of epoxy resin thin-slice cutting and lowers the risk of repeated cutting.
Estructura de hierro fundido de una sola pieza de alta rigidez. La estructura de hierro fundido de una sola pieza proporciona una alta rigidez estructural y resistencia a las vibraciones, reduciendo el efecto de la vibración de la máquina y la deformación estructural sobre la trayectoria del alambre durante el mecanizado. For the cutting stability and thickness consistency demanded by 2 mm epoxy resin slices, the high-rigidity frame helps damp vibration during the cut and keeps the wire running steadily.
4. Parámetros del proceso y método de enfriamiento
| Parámetro | Valor |
|---|---|
| Diámetro del alambre (milímetro) | 0.35 × 1978 |
| Velocidad de desplazamiento del alambre (mm/min) | 8 |
| Ancho de corte (milímetro) | 20 |
| Tensión del alambre (N) | 80 |
| Velocidad del alambre (m/s) | 21 |
| Tiempo de curvatura del alambre (s) | 60 |

5. Rendimiento y resultados del corte

5.1 Datos de prueba TTV (Unidad: milímetro)
Variación del espesor total (TTV) se midió usando una cuadrícula de nueve puntos, método de medición de espesor de doble sonda en un escenario de ventosa al vacío. The measurement was applied to epoxy resin slices produced by ring diamond wire cutting. Antes de la medición, el instrumento se estabilizó térmicamente y se calibró con un bloque de espesor estándar. El espesor nominal de la sección era 2.000 milímetro.
| Muestra | lecturas de espesor de nueve puntos | Tmáx | Tmin | TTV |
|---|---|---|---|---|
| S01 | 1.994, 1.997, 2.000 1.996, 2.001, 2.004 1.998, 2.005, 2.008 |
2.008 | 1.994 | 0.014 |
| S02 | 1.990, 1.994, 1.998 1.995, 2.000, 2.003 1.997, 2.004, 2.007 |
2.007 | 1.990 | 0.017 |
| S03 | 1.986, 1.991, 1.995 1.993, 1.998, 2.002 1.996, 2.003, 2.009 |
2.009 | 1.986 | 0.023 |
| S04 | 1.995, 1.998, 2.001 1.997, 2.002, 2.005 1.999, 2.006, 2.010 |
2.010 | 1.995 | 0.015 |
| S05 | 1.992, 1.996, 1.999 1.994, 2.000, 2.004 1.998, 2.005, 2.009 |
2.009 | 1.992 | 0.017 |
| S06 | 1.988, 1.993, 1.997 1.994, 1.999, 2.003 1.996, 2.004, 2.008 |
2.008 | 1.988 | 0.020 |
Evaluación. Nine-point grid measurement was applied to six epoxy resin slices. Los valores TTV fueron 0.014, 0.017, 0.023, 0.015, 0.017 y 0.020 milímetro, spanning 0.014–0.023 mm across the batch, con un TTV medio aproximado 0.018 mm en una 2.000 mm de grosor nominal. The results confirm good thickness uniformity in epoxy resin slicing.
5.2 Datos de tolerancia de espesor (Unidad: milímetro)
La tolerancia al grosor se derivó de los datos de espesor de nueve puntos, usando 2.000 mm que el espesor nominal se calculó. The positive and negative thickness deviation were calculated at each measurement position and the results from all six samples were aggregated. La desviación positiva máxima, maximum negative deviation and overall deviation range were determined to evaluate thickness consistency.
| Muestra | Espesor medio | Desviación de espesor |
|---|---|---|
| S01 | 2.000 | 0.000 |
| S02 | 1.999 | −0,001 |
| S03 | 1.997 | −0.003 |
| S04 | 2.001 | +0.001 |
| S05 | 2.000 | 0.000 |
| S06 | 1.998 | −0,002 |
| Desviación positiva máxima | — | +0.010 milímetro |
| Desviación negativa máxima | — | −0.014 mm |
| Banda de tolerancia de espesor | — | ±0.012 mm |
Evaluación. Contra un espesor nominal de 2.000 milímetro, the six slices showed mean thicknesses of 1.997–2.001 mm, with the batch average close to nominal. Over all measurement points the thickness deviation ranged from −0.014 mm to +0.010 milímetro, con una desviación absoluta máxima de 0.014 milímetro.
5.3 Datos de rugosidad superficial Ra (Unidad: μm)
Rugosidad de la superficie (Ra) was measured by stylus profilometry on the epoxy resin slices after ring diamond wire cutting. Se tomaron posiciones de medición representativas en el centro y en ambos lados a lo largo de la cara final del corte, los datos del perfil de superficie se adquirieron con un perfilómetro de palpador, y el parámetro de rugosidad Ra se registró en cada posición.
| Muestra | Centro | Medio-izquierda | Medio-derecha | Ra media |
|---|---|---|---|---|
| S01 | 0.62 | 0.68 | 0.65 | 0.65 |
| S02 | 0.58 | 0.63 | 0.60 | 0.60 |
| S03 | 0.72 | 0.78 | 0.75 | 0.75 |
| S04 | 0.55 | 0.61 | 0.58 | 0.58 |
| S05 | 0.65 | 0.70 | 0.67 | 0.67 |
| S06 | 0.60 | 0.66 | 0.63 | 0.63 |
Evaluación. Mean Ra across the six samples ranged from 0.58 Para 0.75 μm, con todas las lecturas individuales entre 0.55 y 0.78 μm. La estrecha dispersión en las tres posiciones de medición en cada lámina indica un acabado superficial uniforme a lo largo de la cara cortada.
5.4 Datos de astillado de bordes (Unidad: μm)
El astillado de filo se cuantificó mediante imágenes ópticas en un microscopio de ferramenta. Los bordes del espécimen se limpiaron antes de la medición y se calibraron la ampliación y la escala de medición del instrumento. Luego se inspeccionó el borde de la lámina bajo el microscopio, Se localizaron y midieron defectos de astillado identificables en cuatro puntos por muestra, y se conservó el valor máximo.
| Muestra | Punto 1 | Punto 2 | Punto 3 | Punto 4 | Máximo. las astillas |
|---|---|---|---|---|---|
| S01 | 4.2 | 4.8 | 5.3 | 4.6 | 5.3 |
| S02 | 3.8 | 4.5 | 4.9 | 4.2 | 4.9 |
| S03 | 5.6 | 6.3 | 7.2 | 6.5 | 7.2 |
| S04 | 3.5 | 4.1 | 4.6 | 3.9 | 4.6 |
| S05 | 4.8 | 5.4 | 6.1 | 5.2 | 6.1 |
| S06 | 4.3 | 5.0 | 5.6 | 4.7 | 5.6 |
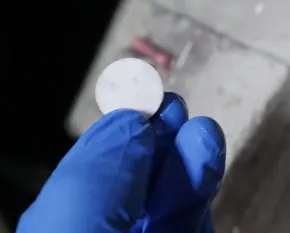
Evaluación. Toolmaker’s microscope inspection of the six epoxy resin slices gave maximum chipping values of 5.3, 4.9, 7.2, 4.6, 6.1 y 5.6 μm, con un máximo global de 7.2 μm. S04 showed the best edge integrity, and S03 the largest chipping at 7.2 μm.
6. Conclusión
The good results obtained in this high-precision slicing trial of epoxy resin stemmed mainly from the combined effect of a purpose-built cutting machine, the cooling method, y parámetros de proceso correctamente ajustados. Epoxy resin is a polymer material, and its machining behaviour depends on the resin formulation and cure state. During ring diamond wire cutting the material is acted on continuously by the abrasive grains, and cutting load, wire condition and process parameters together govern the quality of the slice.
Equipo. An ESO-GM ring diamond wire cutting system was used. The machine provides good overall structural rigidity and running stability and gives reliable mechanical support for workpiece clamping and continuous wire travel. Coordinated control of the feed mechanism and wire running condition keeps the diamond wire on the programmed path throughout the cut.
Enfriamiento. Water-based cutting was adopted. Continuous grinding generates friction heat in the cutting zone, and localised temperature rise can affect the machining state of the material. Continuous water supply cools the contact area between the wire and the workpiece, carries away part of the cutting debris, and reduces the effect of localised heat accumulation on the material surface.
Parámetros del proceso. Velocidad del alambre, feed rate and other key parameters were matched to the properties of epoxy resin and to the target slice thickness. Los parámetros se establecieron para mantener un desplazamiento estable del alambre y una remoción continua del material, avoiding feed rates high enough to raise localised cutting load, or a parameter mismatch that would degrade slice quality.
En general. Tomados en conjunto con la precisión dimensional del corte por capas, tolerancia de grosor, Rugosidad superficial (Ra) y la calidad del borde del corte, the combination of the ESO-GM ring diamond wire machine, water-based cutting and appropriately matched process parameters provides stable material removal and effective slice quality control for epoxy resin.