Corte de vidrio óptico: Sierra de hilo de diamante vs láser
El mecanizado de vidrio óptico requiere precisión submicrónica para cumplir con las demandas de industrias como aeroespacial, fotónica, y electrónica de consumo. Con sierras de hilo diamantado sin fin and laser cutting emerging as dominant technologies, los fabricantes enfrentan una elección crítica. Esta guía analiza ambos métodos a través de 7 parámetros clave para ayudarte a tomar decisiones basadas en datos.
- Diamond wire saw cutting removes material by diamond grit abrasion (alambre 0.1-0.3 milímetro, 5-30 M/s) y mantiene +/-0.02-0.03 tolerancia de mm; el corte por láser vaporiza material y típicamente mantiene +/-0.05 milímetro.
- Cut quality favors the wire: under 10 micrometers edge chipping and Ra 0.2-0.5 micrómetros, versus a 20-50 micrometer heat-affected zone and Ra 0.5-2 micrometers for laser.
- Efficiency favors the laser: 40-60 wafers/hour with 5-10 minute setup versus 20-30 wafers/hour and 15-30 minutes for the wire saw — but laser kerf is narrower at 0.05-0.1 mm versus 0.15-0.3 milímetro.
- Cost profile: wire saw $50K-150K investment with $0.10/meter consumables and low maintenance; laser $100K-300K with $20/hour gas assist and higher optics maintenance.
- Regla general: wire saw for glass thicker than 3 milímetro, optical-grade edges below Ra 0.5 micrometers and heat-sensitive coatings; laser for thin-glass prototyping and complex contours.
1. Endless Diamond Wire Saw Cutting
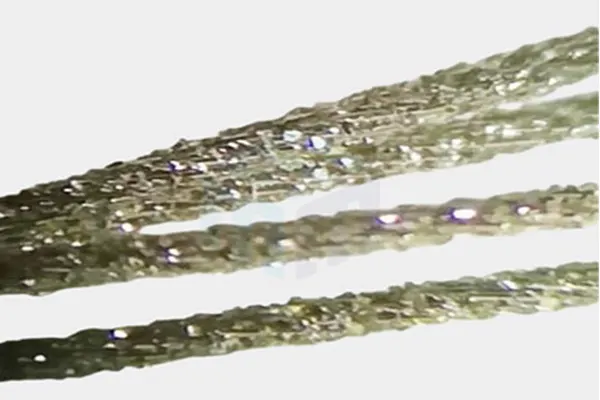
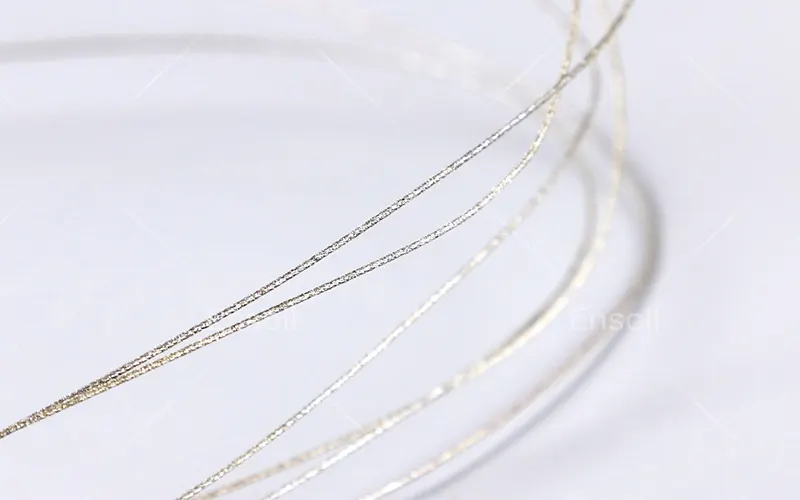
Un sistema de circuito cerrado que utiliza un alambre recubierto de diamante (típicamente de 0,1-0,3 mm de diámetro) funcionando a 5-30 M/s. La acción abrasiva proporciona:
– Mecanismo de remoción de material: Micro-astillado a través de la abrasión del grano de diamante
– Tolerancia típica: ±0,03 mm para cortes estándar, ±0,02 mm con controles avanzados
– Más adecuado para: Cortes gruesos vidrio óptico (>1milímetro), curvos, y materiales frágiles como SCHOTT B270 .
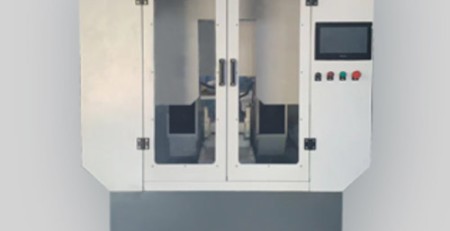
Pantalla de corte:
2. Corte por láser
Un método sin contacto que utiliza haces de láser enfocados (usualmente láseres de CO₂ o ultrarrápidos):
– Mecanismo de remoción de material: Vaporización/fusión a través de calentamiento localizado
– Tolerancia típica: ±0,05 mm para sistemas estándar
– Más adecuado para: Vidrio delgado (<3milímetro), geometrías complejas, y prototipado rápido
Comparación directa
1. Calidad de corte
| Parámetro | Sierra de alambre de diamante sin fin | Corte por láser |
| Astillado de bordes | <10µm con velocidad de alimentación optimizada | 20-50µm zona afectada térmicamente |
| Rugosidad de la superficie | Ra 0,2-0,5 µm | Ra 0,5-2 µm |
| Daño subsuperficial | Mínimas micro-grietas | Posibles micro-fracturas |
Idea clave: Para lentes de cámara y prismas que requieren acabados de calidad óptica, las sierras de alambre proporcionan una integridad de borde superior.
2. Versatilidad de materiales
– Las sierras de alambre manejan:
– Vidrios de alta dureza (p ej., Vidrio Corning Gorilla 3)
– Materiales compuestos (Cerámicas de vidrio como Zerodur)
– Recubrimientos sensibles a la temperatura
– Los láseres tienen dificultades con:
– Borosilicato grueso (>5milímetro) debido a la acumulación de calor
– Vidrios que transmiten UV propensos al estrés térmico
- Eficiencia de Producción
| Métrica | Sierra de hilo (300mm/s) | Láser (500mm/s) |
| Rendimiento | 20-30 obleas/hora | 40-60 obleas/hora |
| Tiempo de configuración | 15-30 acta | 5-10 acta |
| Ancho de Corte | 0.15-0.3milímetro | 0.05-0.1milímetro |
Compromiso: Los láseres ofrecen procesamiento más rápido pero desperdician más material por kerf más ancho.
5 Factores para la Toma de Decisiones
1. Grosor de la pieza
– Elegir sierra de hilo si:
Cortante >3mm vidrio óptico (p ej., espejos de telescopio)
Consejo de palabra clave: “grueso Corte de vidrio óptico solución”
2. Requisitos de tolerancia
Las sierras de hilo mantienen tolerancias más estrictas para:
– Control del ángulo del prisma (±15 segundos de arco)
– Uniformidad de ópticas a nivel de oblea
3. Consideraciones de costo
| Factor de costo | Sierra de hilo | Láser |
| Inversión Inicial | $50K-$150K | $100K-$300K |
| Consumibles | $0.10/Hilo de diamante por metro | $20/Gas asistido por hora |
| Mantenimiento | Más bajo (partes mecánicas) | Más alto (limpieza de ópticas) |
- Sensibilidad térmica
Corte con láser riesgos:
– Birrefringencia por estrés en elementos polarizadores
– Distorsión del punto de recocido en vidrios de fosfato
5. Necesidades de postprocesado
Las piezas cortadas con hilo a menudo requieren:
– 25% menos tiempo de pulido vs. superficies cortadas con láser
– Sin recocido para alivio de tensiones
Conclusión: Cuándo seleccionar cada método
Opta por el hilo de diamante sin fin cuando:
✓ Corte de grosor >3milímetro
✓ Necesidad de bordes de calidad óptica (Ra<0.5µm)
✓ Procesamiento de recubrimientos sensibles al calor
Elige corte por láser cuando:
✓ Prototipado rápido de vidrio delgado
✓ Contornos complejos con <0.1anchura de corte en mm
✓ El presupuesto permite mayores costos operativos
Consejo profesional: Solicita cortes de muestra a los proveedores: compara la calidad del borde bajo microscopía de 200x para validar las afirmaciones.
Preguntas Frecuentes
¿Debo elegir un hilo de diamante o láser para cortar vidrio óptico?
Elige el hilo de diamante al cortar vidrio más grueso que 3 milímetro, cuando necesites bordes de calidad óptica (Ra por debajo de 0.5 micrómetros), o al procesar recubrimientos sensibles al calor y vidrios duros como Corning Gorilla Glass 3. Choose laser for rapid prototyping of thin glass under 3 mm and complex contours needing a kerf below 0.1 milímetro.
¿El corte por láser daña el vidrio óptico??
Puede. The localized heating creates a 20-50 micrometer thermal affected zone, risks micro-fractures below the surface, and can cause stress birefringence in polarizing elements or annealing-point distortion in phosphate glasses. Wire saw cutting is a cold abrasive process and avoids these thermal risks.
Which method costs more, wire saw or laser?
Laser costs more on both fronts: $100K-300K initial investment versus $50K-150K for a wire saw, plus about $20 per hour in gas assist versus roughly $0.10 per meter of diamond wire. Laser systems also demand more maintenance, mainly optics cleaning.
Which method is more precise?
The diamond wire saw: +/-0.03 mm standard and +/-0.02 mm with advanced controls, versus +/-0.05 mm for standard laser systems. Wire saws also hold prism angle control within +/-15 arcseconds, which is why they dominate prisms and wafer-level optics.
Revisado por el equipo de ingeniería de Ensoll.