Cuando miras a través de un lente de cámara, un microscopio, un par de binoculares, o incluso el visor de un rifle de francotirador, estás mirando a través de vidrio óptico. Pero no todo el vidrio transparente es vidrio óptico.
El vidrio de tu ventana es barato. El vidrio de una lente de telescopio puede costar más que un coche usado.
Por lo tanto, qué hace que el vidrio óptico sea tan especial? Por qué es tan caro? Y cómo cortan los fabricantes este material precioso sin desperdiciar la mitad de él?
Esta guía responde a todas esas preguntas y presenta la tecnología de corte que salva al vidrio óptico del contenedor de residuos.
Puntos clave
El vidrio óptico es caro principalmente debido al rendimiento del proceso, no por la materia prima: crisol de platino, fusión y recocido lentos, y tamaños de lote pequeños, todos aumentan el costo antes de que se haga un solo corte.
Glass is brittle and sensitive to thermal shock, so cracks almost always start at the exit edge of the cut rather than in the middle of the material.
El mecanizado con hilo de diamante mantiene la fuerza de corte baja y constante, which produces crack-free edges and kerf loss as low as 0.15 mm — material that would otherwise be ground away.
Coolant delivery and feed control decide the result; cutting speed is a secondary variable.
Chapter 1: What Is Optical Glass?
Optical glass is a specially formulated type of glass designed to transmit light with minimal absorption, scattering, or distortion. Unlike ordinary soda-lime glass (window glass), optical glass has precisely controlled refractive index, dispersion, and transmittance properties.
En términos simples: el vidrio común deja pasar la luz, pero la dobla, la difumina, y refleja parte de ella. El vidrio óptico dobla la luz exactamente hacia donde debe ir, con casi ninguna pérdida.
Características clave del vidrio óptico:
Propiedad
Qué significa
Alta homogeneidad
Sin burbujas internas, estrías, o inclusiones
Índice de refracción preciso
La luz se dobla de manera consistente y predecible
Baja dispersión
Separación de color mínima (menos efecto arcoíris)
Alta transmitancia
Deja pasar 95%+ mucha luz
Estabilidad térmica
Resiste agrietarse por cambios de temperatura
Chapter 2: Qué vidrios se llaman vidrio óptico?
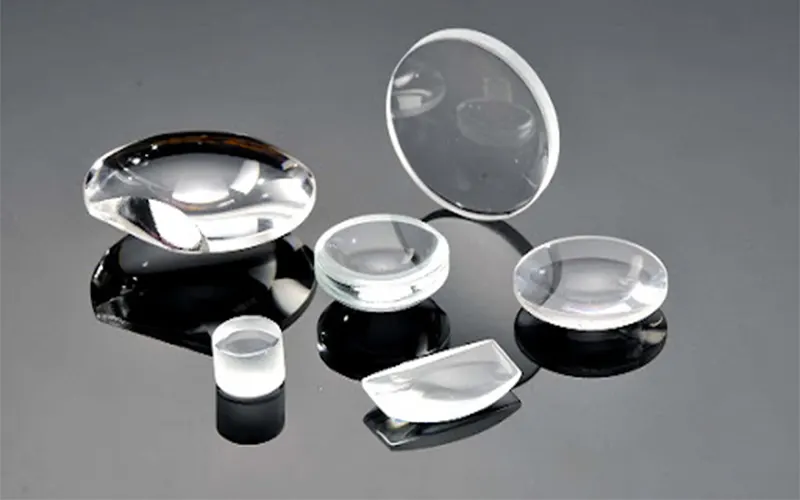
No todo material transparente califica como vidrio óptico. El término se refiere específicamente a vidrios usados en elementos ópticos como lentes, Prismas, divisores de haz, filtros, y ventanas para instrumentos científicos.
Los cristales infrarrojos pertenecen a la misma familia de problemas – ver los datos de desconchado en nuestra nota sobre corte preciso de ZnSe.
Aquí están las principales categorías:
1. Vidrio Crown (Baja dispersión)
El vidrio crown tiene un índice de refracción bajo (alrededor de 1.52) y baja dispersión. Se utiliza comúnmente para lentes simples y portaobjetos de microscopio. BK7 es el vidrio crown más famoso.
2. Vidrio Flint (Alta dispersión)
El vidrio flint contiene óxido de plomo u otros aditivos, lo que le da un alto índice de refracción (1.57–1,75) y alta dispersión. Se utiliza en combinación con vidrio crown para corregir la aberración cromática en lentes de cámara.
3. Vidrio de Lantano (Alto índice de refracción, Baja dispersión)
El óxido de lantano reemplaza parte de la sílice, creando vidrio con alta refracción pero baja dispersión. Este es el secreto detrás de las lentes de cámara de alto rendimiento modernas.
4. Vidrio de Fosfato
Se utiliza para aplicaciones con láseres de alta potencia. Tiene excelente estabilidad térmica pero es más blando y más difícil de fabricar.
5. Sílice fundida (SiO2 puro)
Técnicamente no es un “vidrio” en el sentido tradicional (no tiene aditivos), la sílice fundida tiene una expansión térmica extremadamente baja y una alta transmitancia ultravioleta. Se usa en telescopios espaciales y litografía de semiconductores.
El silicio en sí se corta con tolerancias similares, y los parámetros se documentan bajo corte de obleas de silicio.
6. Vidrio óptico coloreado
Se utiliza para filtros y lentes de señal. El color proviene de adiciones precisas de óxidos metálicos como cobalto (azul), neodimio (lila-rosado), o didimio (absorbiendo naranja).
En resumen: Si un vidrio se formula, se funde, se recocido, y se pule específicamente para controlar cómo interactúa con la luz, se llama vidrio óptico. Si proviene de una fábrica de ventanas, no lo es.
Chapter 3: Cómo se fabrica el vidrio óptico?
Fabricar vidrio óptico es un proceso lento, preciso, y costoso. Aquí está el recorrido paso a paso desde el polvo crudo hasta la pieza en bruto de la lente.
Paso 1: Selección de materia prima
Arena de sílice pura (SiO2) es la base. Pero la arena pura por sí sola no produce vidrio óptico. Los fabricantes añaden cantidades precisas de:
– Óxido de boro (para baja dispersión)
– Óxido de plomo (para alto índice de refracción)
– Óxido de lantano (para alto rendimiento)
– Arsénico o antimonio (para eliminar burbujas)
Las impurezas se miden en partes por millón. Un solo grano del mineral equivocado puede arruinar toda una fusión.
Paso 2: Fusión (La Parte Difícil)
El lote bruto se calienta a 1300°C–1600°C en crisoles de platino o cerámica. Se utiliza a menudo platino porque no contamina el vidrio.
La fusión debe ser removida continuamente—a veces durante días—para eliminar estrías (hilos de composiciones diferentes). Cualquier variación química crea distorsiones visibles en la lente final.
Paso 3: Refinamiento (Eliminación de burbujas)
El vidrio fundido se mantiene a alta temperatura durante horas para permitir que las burbujas suban a la superficie. Para vidrio óptico sin burbujas, este paso puede tomar 24 horas o más.
Paso 4: Homogeneización
Mecanismos especiales de agitación mezclan el vidrio para asegurarse de que cada milímetro cúbico tenga exactamente el mismo índice de refracción. Una diferencia de 0.0001 en el índice de refracción es suficiente para rechazar un lote entero.
Paso 5: Recocido (La Larga Espera)
El vidrio se enfría extremadamente despacio, a veces durante semanas, en un horno de recocido controlado. Esto elimina tensiones internas. Si se enfría demasiado rápido, el vidrio se romperá al cortarlo o pulirlo.
Los bloques grandes de espejos de telescopios pueden tardar meses en recocerse. El famoso espejo del telescopio Hale de 200 pulgadas en el Observatorio Palomar tardó casi un año en enfriarse.
Paso 6: Formado y Corte
Una vez recocido, el vidrio se corta en bloques, tiras, o formas casi definitivas. Aquí es donde la reducción de residuos se vuelve crítica, lo cual cubriremos en el Capítulo 5.
El vidrio cortado se muele a una forma aproximada, luego se muele finamente, luego se pule hasta una precisión de superficie medida en longitudes de onda de la luz (nanómetros). La superficie típica de una lente se pule hasta dentro de 20 nanómetros de perfección.
Chapter 4: Por Qué Es Tan Caro el Vidrio Óptico?
Si alguna vez has solicitado el precio de una lente de repuesto para una cámara o microscopio, sabes que el vidrio óptico cuesta una fortuna. Aquí está la razón.
Razón 1: Pureza de la Materia Prima
El vidrio ordinario utiliza arena barata. El vidrio óptico utiliza sílice ultrapura y aditivos raros como lantano, niobio, o tantalio. Algunos materiales primas cuestan cientos de dólares por kilogramo.
Razón 2: Crisoles de Platino
Muchos vidrios ópticos se funden en crisoles de platino para evitar la contaminación. El platino cuesta aproximadamente $30 por gramo: 30 veces el precio de la plata.
Razón 3: Producción lenta
Una fábrica de vidrio flotado produce toneladas de vidrio para ventanas por hora. Un horno de fusión de vidrio óptico podría producir unos pocos cientos de kilogramos por semana. Solo el proceso de recocido puede tomar semanas o meses.
Razón 4: Bajas rendimientos
Incluso con procesos perfectos, un porcentaje de cada fusión se rechaza debido a burbujas, estrías, o variaciones en el índice de refracción. Para vidrios de alta gama, la tasa de rechazo puede superar 50%.
Razón 5: Corte y acabado de precisión
Dar forma a un bloque de lente requiere herramientas de diamante, mano de obra calificada, y horas de pulido. Un solo elemento de lente de cámara puede requerir ocho horas de pulido.
Gran parte de ese tiempo de pulido es realmente para la eliminación de daños, lo que una máquina dedicada de corte de vidrio óptico reduce en el paso de corte.
Razón 6: Pequeños tamaños de lote
El vidrio de ventana se fabrica en fábricas que operan 24/7/365. El vidrio óptico a menudo se fabrica en lotes de unos pocos cientos de kilogramos — o incluso unos pocos kilogramos para vidrios especiales. Lotes pequeños significan altos costos por unidad.
Poniéndolo en perspectiva:
Tipo de vidrio
Costo por kilogramo (Aprox.)
Vidrio de ventana
0.50–0,50–1
Vidrio de sosa-cal (vajilla)
2–2–5
Vidrio para envases (botellas)
0.30–0,30–0,80
Vidrio óptico (Corona)
50–50–200
Vidrio óptico (Pedernal)
100–100–500
Vidrio óptico de lantano
500–500–2,000
Sílice fundida (grado semiconductor)
1,000–1.000–5,000+
Chapter 5: Procesamiento de vidrio óptico – Cómo minimizar el desperdicio
Ahora llegamos a la pregunta más práctica: ¿Cómo cortar y dar forma al vidrio óptico sin desperdiciar la mitad de él?
El vidrio óptico es caro — a menudo $100–$2.000 por kilogramo. Cada milímetro de desperdicio es dinero tirado. Los métodos de corte tradicionales como las hojas de diamante, ruedas abrasivas, o incluso el corte por láser introducen problemas:
Presentamos bucle de alambre de diamante tecnología: el método más eficiente, de bajo desperdicio para cortar vidrio óptico, cristales, y otros materiales ópticos frágiles.
Qué es un Bucle de Hilo de Diamante?
Un bucle de alambre de diamante es un hilo de acero sin fin electrodepositado con partículas de diamante industrial. A diferencia de las sierras de hilo tradicionales que enrollan miles de metros de alambre de un lado a otro, un lazo de alambre de diamante es un lazo continuo—típicamente de 2 a 10 metros de circunferencia—que se mueve en una sola dirección a alta velocidad (40–80 m/s).
A medida que el lazo gira, el grano de diamante corta el vidrio con fuerza mínima, calor mínimo, y un corte extremadamente estrecho.
Por qué el corte con lazo de alambre de diamante minimiza el desperdicio
Factor
Sierra de diamante / Sierra
Bucle de alambre de diamante
Ancho de corte (grosor de corte)
1–2 mm
0.3–0.6 mm
Pérdida de material por corte
Alta
70–80% menos que las hojas
Generación de calor
Alta (agrieta el vidrio)
Mínima (corte en frío)
Acabado superficial
Requiere pulido posterior
Suave, a menudo lista para inspección
Daño interno
Microgrietas comunes
Sin daño subsuperficial
Beneficios adicionales para el corte de vidrio óptico
Sin daño subsuperficial
Las cuchillas de diamante crean una capa fracturada debajo de la superficie cortada. Este daño debe ser eliminado mediante rectificado, lo que añade tiempo y pérdida de material. El corte con lazo de alambre de diamante produce prácticamente ningún daño subsuperficial, ahorrando horas de postprocesamiento.
A diferencia de una cuchilla de diamante recta, el lazo de alambre de diamante flexible puede cortar curvas, radios, y formas irregulares. Esto es esencial para la creación de prototipos y óptica especializada.
Operación en seco o en húmedo
Para vidrio óptico, una pequeña cantidad de refrigerante o goteo de agua mantiene el corte limpio y libre de polvo. El ESO-GM soporta tanto el corte en seco como en húmedo.
El ESO-GM no tiene mecanismos complejos de bobinado, no hay guías de alambre que reemplazar, y no hay rodillos de tensión que ajustar. Es confiable, simple, y construido para el uso diario.
Chapter 6: Comparación de Métodos de Corte de Vidrio Óptico
Método
Ancho de Corte
Daño por Calor?
Calidad de la superficie
Nivel de Desperdicio
Mejor Para
Sierra de hoja de diamante
1.5–2.5 mm
Sí (Grietas)
Rudo
Alta
Corte tosco de vidrio barato
Alambre abrasivo (recíproco)
0.8–1.2 mm
Medio
Regular
Medio
Bloques grandes (lento)
Corte con láser
0.1–0.5 mm
Sí (ZAT)
Pobre (bordes derretidos)
Bajo
Solo vidrio delgado
Chorro de agua
0.8–1.5 mm
No
Pobre (incrustación)
Medio
Vidrio grueso (contaminado)
Bucle de alambre de diamante
0.3–0.6 mm
No
Excelente
Muy Bajo
Vidrio óptico premium
Para vidrio óptico caro, el loop de alambre de diamante es el claro ganador.
Cómo las Máquinas de Corte con Sierra de Alambre de Diamante Aseguran Resultados Sin Grietas
A diferencia de los métodos convencionales, las máquinas de corte con sierra de alambre de diamante usan un alambre delgado, recubierto de diamante (típicamente de 0.1–0.3 mm de diámetro) funcionando a alta velocidad bajo tensión controlada. Este mecanismo de corte único ofrece varias ventajas clave para el vidrio óptico:
1. Daño subsuperficial ultra-bajo
– Las hojas de diamante tradicionales crean microfracturas debido al corte de alto impacto.
– El corte con láser genera zonas afectadas por el calor (ZAT), lo que conduce a grietas inducidas por estrés.
– Las sierras de alambre de diamante utilizan una acción abrasiva suave, produciendo casi cero grietas subsuperficiales, lo cual es crítico para ópticas de alto rendimiento.
2. Acabado superficial superior (Ra < 0.2µm)
– El alambre de diamante de grano fino asegura un borde similar a un espejo, reduciendo la necesidad de un pulido extensivo.
– Ideal para lentes, Prismas, y ópticas de precisión donde se debe minimizar la rugosidad de la superficie.
3. Sin distorsión térmica (Proceso de corte en frío)
– El corte con láser y chorro de agua genera calor, corriendo el riesgo de birefringencia por estrés y deformación del material.
– Las sierras de alambre de diamante operan a temperatura ambiente, preservando la integridad estructural del vidrio.
4. Pérdida mínima de corte (Tan bajo como 0.15 mm)
– Perfect for wafer-level optics and micro-optics arrays where material conservation is crucial.
Conclusión: Cut Smart, Save Money
¿Qué es el vidrio óptico?? It is precision-engineered glass designed to control light with extreme accuracy. Which glasses are called optical glass? Crown, Pedernal, lanthanum, phosphate, sílice fundida, and specialty filter glasses. How is it made? Through slow, careful melting, refining, and annealing—often taking weeks or months. Por qué es tan caro? Raw material purity, crisol de platino, slow production, low yields, and precise finishing all drive up costs.
And finally: How do you process optical glass while minimizing waste?
The answer is diamond wire loop cutting—specifically with the ESO-GM Diamond Wire Loop Cutting Machine. With an ultra-narrow kerf, cool cutting action, and smooth surface finish, el ESO-GM maximiza el rendimiento de bloques de vidrio óptico costosos.
Si estás cortando vidrio óptico valioso a cientos o miles de dólares por kilogramo, cada milímetro que se ahorra es dinero en tu bolsillo. El ESO-GM ofrece esos ahorros: corte tras corte, día tras día.
Preguntas Frecuentes
¿Qué es el vidrio óptico??
Un vidrio formulado para un comportamiento óptico predecible — índice de refracción definido, dispersión y transmisión, con límites estrictos en burbujas, estrías e inclusiones. Familias comunes incluyen vidrio crown, vidrio flint, vidrio de lantano, vidrio fosfato y sílice fundida.
¿Por qué el vidrio óptico es caro??
Principalmente por el rendimiento. Raw material purity, crisol de platino, fusión lenta y largos ciclos de recocido, low yields, corte y acabado de precisión, y tamaños de lote pequeños que añaden coste antes de que se puedan aplicar las economías de volumen.
¿Cuál es la mejor manera de cortar vidrio óptico??
Corte de bucle de alambre de diamante. El alambre aplica una fuerza baja, constante con refrigerante continuo, así que evita las microfracturas del corte con sierra de hoja y la zona afectada por el calor del corte láser.
¿Se puede cortar vidrio óptico con un cortavidrios normal??
Un cortador con rueda marca y parte líneas rectas en lámina plana, pero no puede producir los cortes curvos, internos o de tolerancia ajustada que los componentes ópticos necesitan, y el quiebre deja un borde estresado, desigual.
¿Cómo cortar vidrio óptico sin que se agriete??
Mantenga la fuerza de corte baja y constante con un hilo de diamante, utilice refrigerante continuo, y controle la velocidad de avance. La mayoría de las grietas se inician en el borde de salida, así que soportar la pieza de trabajo hasta el final del corte es tan importante como los parámetros de corte.
¿Por qué se agrieta el vidrio óptico al mecanizarlo??
Choque térmico y choque mecánico. El corte con láser genera una zona afectada por calor que estresa el vidrio, mientras que el aserrado con hoja aplica una fuerza de alto impacto; ambos inician grietas que se propagan a través de un material frágil.
¿Es mejor una sierra de hilo de diamante que una hoja para vidrio óptico??
Sí, para trabajos de precisión. Las hojas de diamante crean microfracturas mediante corte de alto impacto, mientras que el hilo de diamante usa una acción abrasiva suave que deja un daño subsuperficial casi cero y un surco tan estrecho como 0.15 milímetro.
¿El corte de vidrio óptico necesita refrigerante??
Sí. El refrigerante elimina el calor que de otro modo causaría grietas por choque térmico, lavaa la pulpa abrasiva del surco, y ayuda a producir un borde espejo que reduce el pulido posterior.
Contenido técnico revisado por el equipo de ingeniería de Ensoll — un fabricante de bucles de hilo de diamante con 10+ años de experiencia en producción.
Puntos clave
SiC y GaN son semiconductores de tercera generación que están transformando la electrónica de potencia, 5G y EV — pero son extremadamente difíciles de.... leer más
Materiales ultraduros como el diamante, Diamante CVD (Diamante por deposición química de vapor), y nitruro de boro cúbico (cBN) están revolucionando industrias que van desde... leer más
El silicio monocristalino es la base de las industrias modernas de semiconductores y fotovoltaica. Para transformar lingotes de silicio en obleas funcionales, corte de precisión.. leer más
Una sierra de alambre de diamante sin fin Ensoll ESO-GM cortó muestras de tubos metálicos de clientes europeos en 3 secciones de mm con TTV ≤.... leer más
Las sierras de cable para metal son herramientas versátiles ampliamente utilizadas para cortar varios tipos de metales. Son comúnmente empleados en las industrias.. leer más
Key Takeaways
Rubber blocks embedded with metal wires (such as tire-derived blocks) are extremely difficult to cut with conventional blades because... leer más
Bucle de alambre de diamante ha surgido como la solución de corte preferida para materiales duros, y frágiles como núcleos de ferrita, imanes Alnico,... leer más
Los métodos eficientes de corte de materiales juegan un papel fundamental en diversas industrias, impactando significativamente en la productividad y la calidad. En esta entrada del blog,... leer más
En el mundo del reciclaje de neumáticos, Recauchutado, y disposición, una de las tareas más desafiantes es cortar de manera limpia y eficiente... leer más




 3. Vidrio de Lantano (Alto índice de refracción, Baja dispersión)


 6. Vidrio óptico coloreado