Corte de precisión de tubos metálicos: Bucle de alambre de diamante
Prueba de muestra para un cliente europeo · Proceso de corte por lazo de hilo de diamante
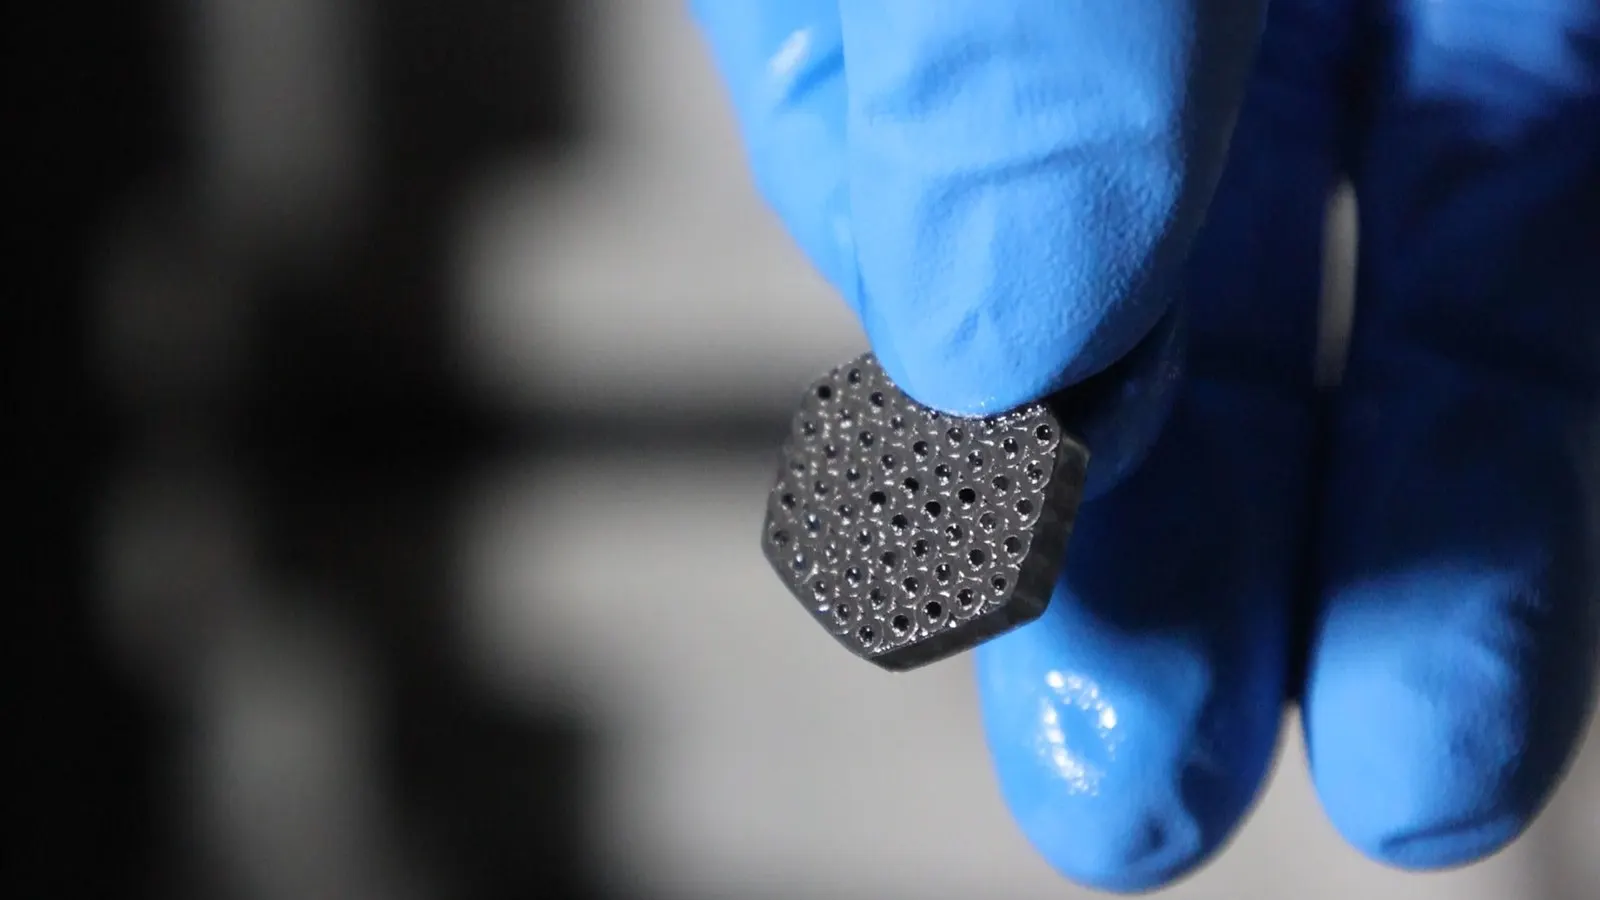
- Los tubos metálicos de pared delgada fueron cortados con precisión con un lazo fino de hilo de diamante, produciendo bordes sin rebarbas.
- El proceso evita las zonas afectadas por el calor del corte láser y la deformación del corte de la hoja. El mismo equilibrio se cuantifica en un semiconductor frágil en nuestra comparación de corte por láser vs sierra de hilo de diamante.
- Parámetros completos de corte, datos TTV, y se incluyen fotos superficiales para referencia ingenierística.
Visión general
La pieza de trabajo en esta prueba fue una muestra de tubo metálico suministrada por un cliente europeo (Empresa E), que requirió corte recto de alta precisión. Los tubos metálicos son axialmente continuos, Secciones huecas, estructuras de pared fina. Bajo la acción combinada de la fuerza de corte, esfuerzos de sujeción y efectos térmicos, son propensos a la deformación de las paredes, superficies de corte irregulares y rebabas de filo, which places high demands on process stability and dimensional control.
The cut itself is made by a bucle de alambre de diamante, whose low, constant force is what keeps a thin wall from collapsing under the wire.
Shops comparing equipment for this kind of work can find more detail in our guide to choosing a sierra para cable para metal, which covers wire diameter, cutting speed and coolant selection.
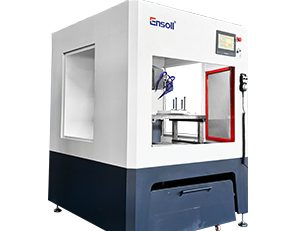
To address the issues of insufficient structural stiffness, cutting deformation and difficult surface-quality control during precision metal tube slicing, Ensoll developed a processing solution based on diamond wire loop cutting technology: a dedicated sierra de lazo de alambre de diamante ESO-GM matched to the characteristics of metal tube machining, a diamond wire specifically engineered for metallic materials, y el aceite de corte como medio de refrigeración/lubricación para reducir el aumento de temperatura en la zona de corte, mejorar la lubricación y la evacuación de astillas en la interfaz alambre-pieza, y minimizar los efectos térmicos y mecánicos en la pared del tubo. Al mismo tiempo, optimizando la velocidad de paso del lazo del hilo de diamante y los parámetros de corte, se lograron la eliminación estable del material y el control preciso. mediante la optimización sinérgica de la máquina, consumibles y parámetros de proceso, precisión dimensional, calidad de la superficie de corte y consistencia del procesamiento, proporcionando soporte técnico eficaz para el corte de alta calidad de tubos metálicos de precisión.
Para una visión más amplia de las clases de equipo, consulta nuestra guía de Máquina cortadora de sierra de hilo de diamante.
1. Información sobre la pieza de trabajo
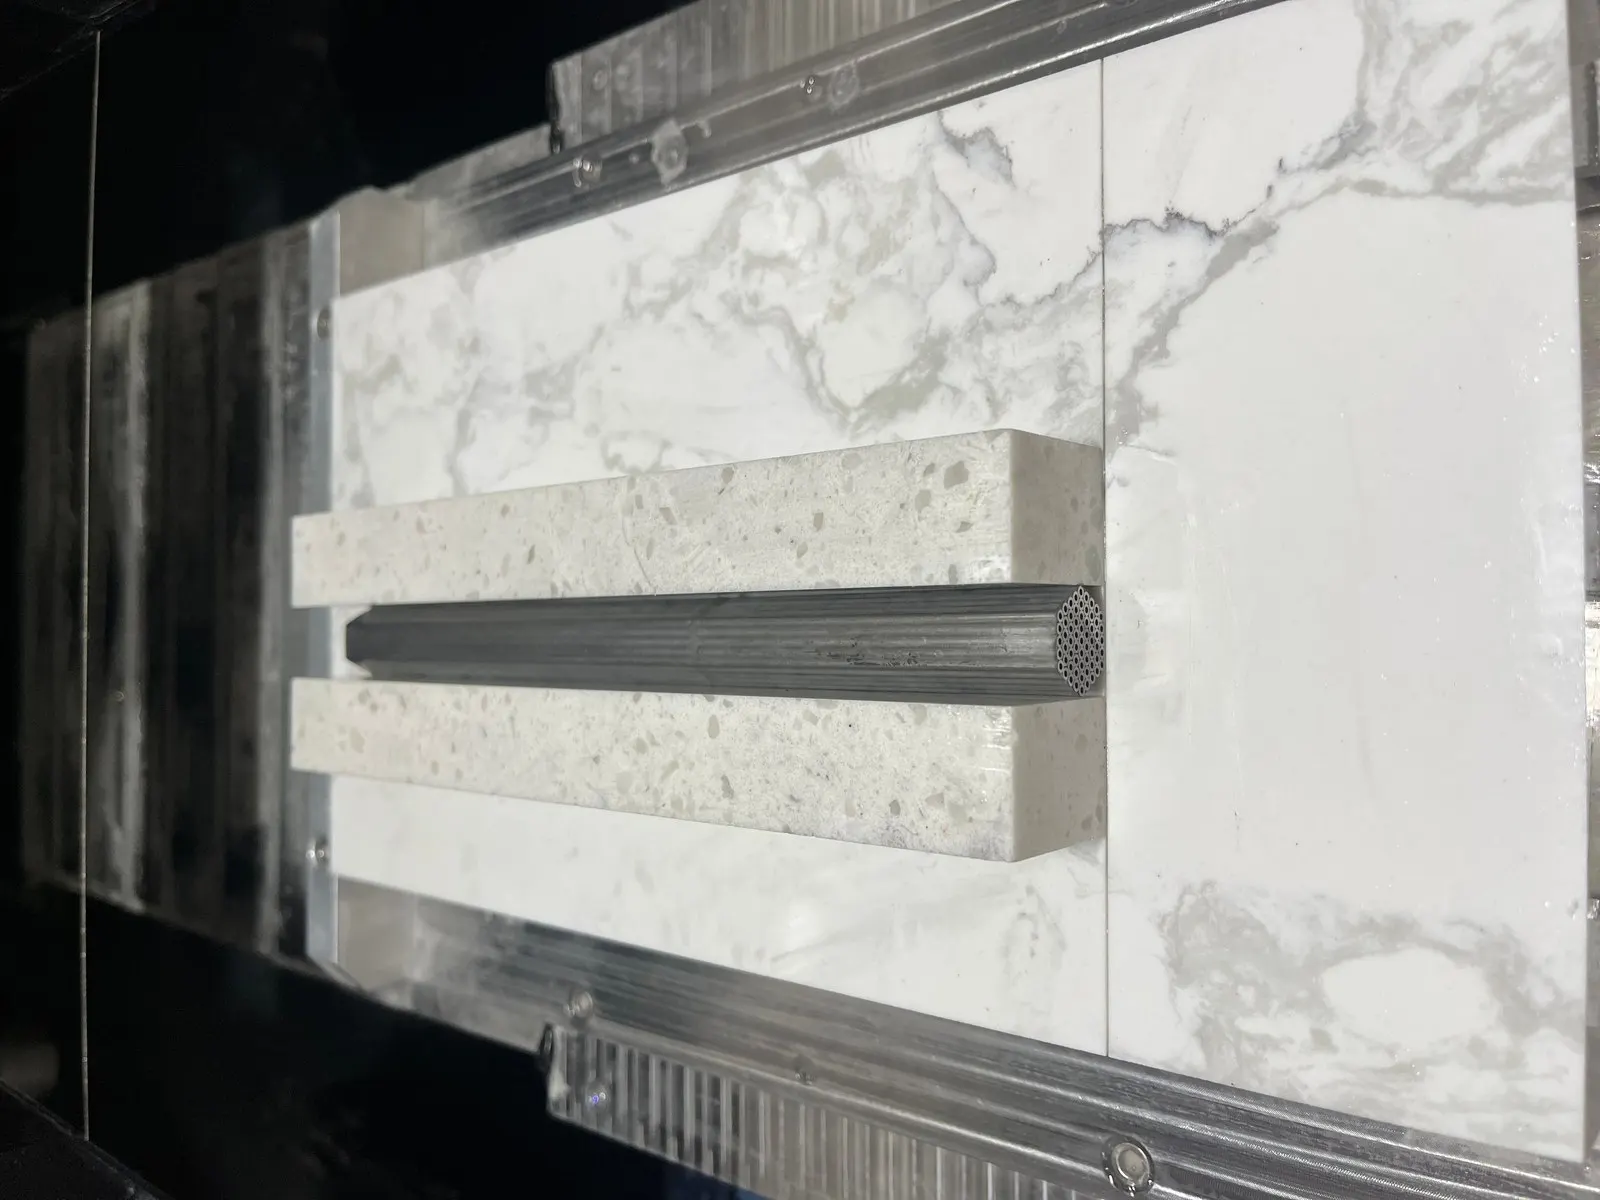
- Material: Tubo metálico
- Dureza: aprox. 6 (Mohs)
- Dimensiones de la pieza de trabajo: 200 mm × 18 mm × 15,5 mm
- Tamaño de corte objetivo: 3 mm × 18 mm × 15,5 mm
2. Selección de máquina y alambre
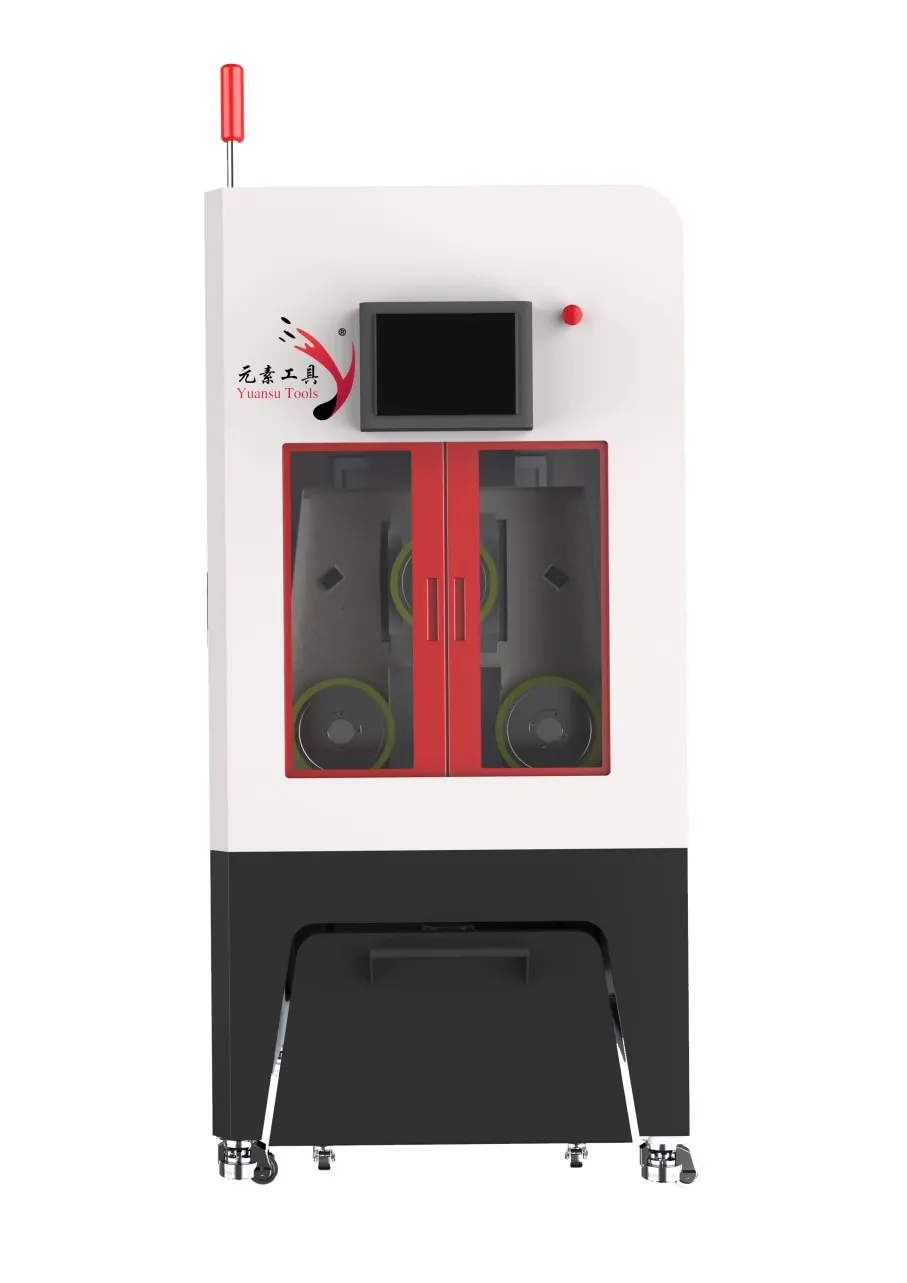
Máquina: sierra de lazo de alambre de diamante ESO-GM. Given the hollow structure of the metal tube and the need for high-precision straight slicing, Ensoll selected the ESO-GM, a machine purpose-built for metal tube machining. Its high structural rigidity and stable running performance guarantee trajectory accuracy during cutting, reduce dimensional deviations caused by vibration and force fluctuations, and improve both slice accuracy and cut-surface quality.
Cutting fluid: Aceite de corte. Used as the cooling and lubrication medium, cutting oil improves lubrication and heat dissipation in the cutting zone, reduces friction and heat build-up at the contact interface between the diamond wire and the tube wall, and lessens the effect of cutting heat on the tube wall and cut surface. This helps control dimensional deviation and edge defects, mejorando la estabilidad y la calidad superficial de los tubos de metal cortados.
Alambre: Sierra de alambre de diamante completamente recubierta. El tipo completamente recubierto refuerza la unión entre los granos de diamante y el sustrato del alambre y estabiliza la distribución de los granos, asegurando capacidad de corte sostenida, estable a lo largo del proceso. Reduce el desgaste del alambre y las fluctuaciones del estado de corte, ayudando a controlar la desviación dimensional y la calidad de la superficie cortada mientras mejora la estabilidad del procesamiento y la consistencia del corte.
3. Método de corte y ventajas de la máquina
Estructura de corte tipo pórtico: La estructura de pórtico ofrece alta rigidez general y estabilidad en funcionamiento. La alimentación vertical de arriba hacia abajo ayuda a mantener una trayectoria estable del alambre de diamante y reduce la influencia de la variación de fuerza en la posición del corte y la precisión dimensional. La máquina también está equipada con un sistema de extracción de niebla que elimina la niebla de aceite generada durante el corte en tiempo real, manteniendo limpia la zona de mecanizado.
Sistema inteligente de control de tensión: El sistema ajusta la tensión del hilo de diamante en tiempo real según el estado del mecanizado y soporta modos de tensión constante y variable, manteniendo el alambre estable durante el corte. Esto reduce el riesgo de deriva de trayectoria y rotura del alambre causado por las fluctuaciones de tensión y mejora la consistencia dimensional y la continuidad del mecanizado.
Función de memoria de rotura de cable: Cuando ocurre una rotura de cable o una parada inesperada de la máquina, el sistema registra automáticamente la posición actual de mecanizado y el estado operativo. Después de reemplazar el alambre, el mecanizado puede reanudar desde la posición registrada, reduciendo la desviación dimensional y la pérdida de material causada por reposicionamientos repetidos, y mejorando la continuidad del proceso.
Estructura de hierro fundido de una sola pieza de alta rigidez: The monolithic cast-iron frame increases overall machine stiffness and vibration damping, mitigating the effect of structural vibration and deformation on cutting-trajectory stability during long-term operation. This provides a reliable equipment foundation for controlling dimensional accuracy, cut quality and machining stability during precision metal tube slicing.
4. Parámetros de corte y enfriamiento
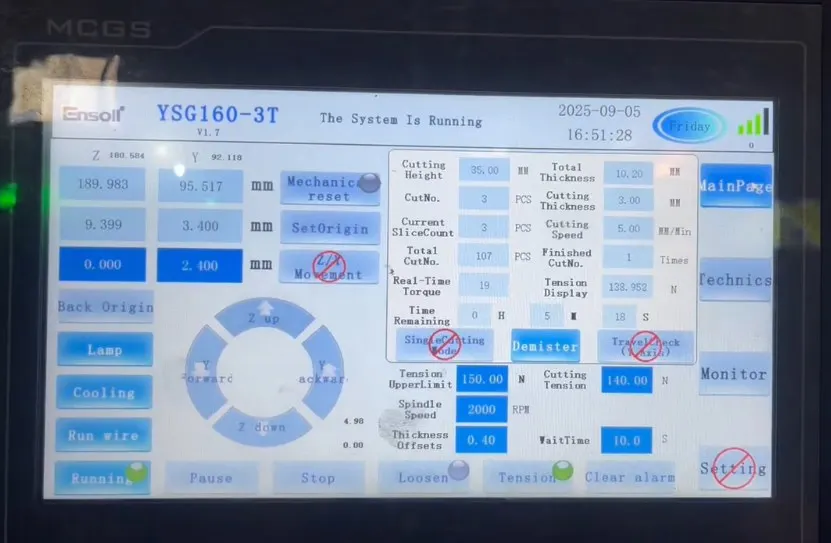
| Parámetro | Valor |
|---|---|
| Wire spec (milímetro) | 0.35 × 1880 |
| Velocidad de alimentación (mm/min) | 3 |
| Ancho de corte (milímetro) | 18 |
| Tensión del alambre (N) | 140 |
| Velocidad lineal del alambre (M/s) | 24 |
| Wire bowing time (s) | 60 |
| Carga de corte (N·m) | 19 |
5. Eficiencia de corte y resultados
5.1 Datos de prueba TTV (unidad: milímetro)
TTV (Variación del espesor total) was measured by a nine-point grid dual-probe thickness gauge on a vacuum chuck. Slices measuring 3 mm (el espesor) × 18 mm (largura) × 15.5 mm (Ancho) were used. Antes de la prueba, the gauge was pre-heated to thermal equilibrium and calibrated with standard thickness blocks. After clean-room cleaning, each sample was centred on the vacuum chuck and held by negative pressure to eliminate warp, inclinación o cambio de posición. Se recopilaron datos de espesor en los nueve puntos de la cuadrícula prescritos, y se calculó el TTV como la diferencia entre los valores máximos y mínimos de espesor para evaluar la uniformidad del espesor de las rebanadas y la consistencia del procesamiento.
| Muestra | 9-mediciones de espesor puntual | Tmáx | Tmin | TTV |
|---|---|---|---|---|
| S01 | 3.017, 3.019, 3.021, 3.018, 3.022, 3.025, 3.020, 3.023, 3.024 | 3.025 | 3.017 | 0.008 |
| S02 | 3.024, 3.025, 3.026, 3.025, 3.024, 3.025, 3.026, 3.024, 3.025 | 3.026 | 3.024 | 0.002 |
| S03 | 3.020, 3.022, 3.024, 3.021, 3.023, 3.025, 3.022, 3.024, 3.025 | 3.025 | 3.020 | 0.005 |
Evaluación: La prueba de nueve puntos en tres rebanadas de tubo metálico mostró una distribución de espesor estable. El TTV varió de 0.002 mm a 0.008 mm, con un promedio de 0.005 mm, indicando una buena consistencia general del espesor. Los resultados demuestran una operación estable del lazo de alambre de diamante y parámetros de corte bien ajustados, controlando efectivamente la variación del espesor durante el mecanizado y cumpliendo con los requisitos de uniformidad para el corte de tubos metálicos de precisión.
5.2 Tolerancia dimensional del espesor (unidad: milímetro)
La tolerancia de espesor se evaluó mediante el método de la cuadrícula de nueve puntos usando un espesor nominal de 3.000 mm. Se calculó la desviación entre el espesor medido en cada punto y el valor nominal para evaluar la consistencia dimensional.
| Muestra | Espesor promedio | Desviación de espesor |
|---|---|---|
| S01 | 3.021 | +0.021 |
| S02 | 3.025 | +0.025 |
| S03 | 3.023 | +0.023 |
| Desviación positiva máxima | +0.025 milímetro | |
| Desviación negativa máxima | 0 milímetro | |
| Tolerancia de espesor | +0.025 / 0 milímetro | |
Evaluación: Las tres muestras mostraron espesores promedio de 3.021 mm, 3.025 mm y 3.023 mm, con desviaciones positivas de +0.021, +0.025 y +0.023 mm respectivamente. Todas las desviaciones son positivas y están agrupadas de cerca, con una desviación positiva máxima de +0.025 mm y sin desviación negativa, indicando que el lote es ligeramente más grueso que el nominal, pero muy consistente entre las muestras. Los valores internos de TTV de 0.008, 0.002 y 0.005 mm muestran una pequeña variación de espesor en las posiciones de medición. En general, el control dimensional del espesor de pared después del corte es estable y muestra buena consistencia.
5.3 Rugosidad superficial Ra (unidad: μm)
Rugosidad de la superficie (Ra) se midió de acuerdo con la norma ISO 4287 usando un perfilómetro de palpador. Se seleccionaron tres posiciones representativas—centro, centro-izquierda y centro-derecha—en la cara cortada de cada sección de tubo de metal para evaluar el acabado superficial y la calidad del mecanizado.
| Muestra | Ra-1 | Ra-2 | Ra-3 | Average Ra |
|---|---|---|---|---|
| S01 | 0.82 | 0.86 | 0.79 | 0.82 |
| S02 | 0.74 | 0.78 | 0.76 | 0.76 |
| S03 | 0.77 | 0.81 | 0.79 | 0.79 |
Evaluación: La prueba de tres puntos en tres secciones dio valores de Ra en un solo punto en el rango de 0,74–0,86 μm, lo que indica baja rugosidad general y buena uniformidad entre las muestras. La muestra S02 alcanzó el valor promedio de Ra más bajo (0.76 μm), mostrando la mejor morfología superficial, mientras que S01 mostró un valor máximo ligeramente más alto pero aún se mantuvo dentro del rango aceptable. Los datos confirman que el proceso de corte con bucle de hilo de diamante mantuvo condiciones de corte estables y produjo una excelente integridad superficial, cumpliendo los requisitos técnicos para el posterior rectificado de precisión y ensamblaje de piezas metálicas.
5.4 Datos de astillado (unidad: μm)
El astillado se evaluó mediante imágenes ópticas con microscopio de la herramienta en los bordes de rebanadas de 3 mm × 18 mm × 15,5 mm. Después de limpiar los cuatro bordes laterales y calibrar la escala del instrumento, cada borde fue escaneado microscópicamente y se registraron las dimensiones de los defectos.
| Muestra | Posición 1 | Posición 2 | Posición 3 | Posición 4 | Astillado máximo |
|---|---|---|---|---|---|
| S01 | 4.8 | 6.2 | 5.4 | 7.1 | 7.1 |
| S02 | 3.9 | 5.6 | 4.7 | 6.3 | 6.3 |
| S03 | 4.5 | 6.8 | 5.2 | 7.4 | 7.4 |
Evaluación: La prueba de cuatro puntos en tres rebanadas mostró valores de astillado distribuidos entre 3,9 μm y 7,4 μm, con variación moderada entre las muestras y posiciones de los bordes. La muestra S02 presentó el menor astillado máximo (6.3 μm), mientras que S03 mostró el mayor (7.4 μm). En general, todos los valores de astillado son bajos, lo que indica un daño mínimo en el borde del sustrato metálico durante el corte con hilo de diamante y una buena integridad del borde con calidad de mecanizado de borde estable.
6. Conclusión
El exitoso corte de alta precisión de los tubos metálicos en esta prueba surge de la adecuada combinación del equipo de corte dedicado, las condiciones de refrigeración/ lubricación y los parámetros de corte. Los tubos metálicos tienen secciones transversales huecas y paredes delgadas, lo que los hace susceptibles a deformación local, desviación dimensional, irregularidad de la cara final y rebabas en el borde bajo la fuerza de corte, estrés de sujeción y calor de corte. Para abordar estas características estructurales y los requisitos para un corte recto de alta precisión, adjustments were made in three areas—machine adaptation, refrigeración/ lubricación y parámetros del proceso: asegurando un corte estable mientras se controlan las dimensiones de las rebanadas y la calidad de la cara final.
Los talleres que estandarizan este trabajo también deberían comparar los diámetros del alambre y las opciones de refrigerante en nuestro sierra para cable para metal guía. (enlace 2 de 2)
Primero, en términos de adaptación de la máquina, un ESO-GM sierra de bucle de hilo de diamante dedicado al mecanizado de tubos de metal fue seleccionado. Su alta rigidez estructural y estabilidad de funcionamiento proporcionan condiciones mecánicas confiables para la operación continua del alambre y el corte estable de la pieza de trabajo, reduciendo la influencia de la vibración de la máquina y la fluctuación del alambre en la trayectoria de corte. El control de movimiento estable también mantiene la posición relativa entre el alambre de diamante y la pared del tubo, minimizando la variación dimensional causada por cambios de fuerza y proporcionando una base de equipo estable para el corte de alta precisión.
Segundo, en términos de enfriamiento y lubricación, se utilizó aceite de corte como medio de enfriamiento/lubricación. Debido a que el contacto continuo entre el alambre de diamante y la pared del tubo genera calor por fricción y la estructura de la pared del tubo afecta la transferencia y disipación de calor, el aceite de corte forma una buena película lubricante en la zona de contacto, reduciendo la fricción y llevando consigo parte del calor de corte, disminuyendo así los efectos de acumulación térmica en la pared del tubo y la superficie cortada. Una buena lubricación también mejora las condiciones de corte del grano y evacuación de virutas, reduciendo las fluctuaciones en la calidad de la superficie causadas por fricción y aumento local de temperatura.
Tercero, en términos de parámetros de corte, La velocidad de circulación del lazo de alambre de diamante y los ajustes de avance se adaptaron a las propiedades del material, estructura de la pared y dimensiones de la rebanada del tubo de metal. Parameter selection was based on ensuring stable diamond wire cutting, avoiding excessive cutting load, local overheating and wall deformation caused by mismatched speed or feed. By adjusting the parameters appropriately, the material removal process remained stable, controlling dimensional deviation and surface defects of the cut section while maintaining machining consistency.
Overall test results—dimensional accuracy, tolerancia de grosor, Rugosidad superficial (Ra) and edge quality—demonstrate that, with proper matching of equipment, cooling/lubrication and cutting parameters, diamond wire loop cutting can satisfactorily meet the requirements for high-precision straight slicing of metal tubes. Las muestras procesadas mostraron un control dimensional estable, calidad de la superficie cortada y consistencia en el mecanizado. Esto indica que la combinación de equipos dedicados, enfriamiento/ lubricación con aceite de corte y parámetros de corte coincidentes puede mejorar efectivamente el estado de corte durante el corte de tubos metálicos, proporcionando una referencia práctica de proceso para el corte de precisión de componentes de tubos metálicos.
Lectura relacionada: Corte de precisión de materiales magnéticos con una sierra de alambre de diamante continua · Sierra de hilo de diamante: Revolucionando el corte de metal de precisión · Guía Ensoll: Materiales principales para un corte infinito con hilo de diamante
Preguntas Frecuentes
¿Puede un lazo de alambre de diamante cortar tubos metálicos??
Sí. Los tubos metálicos de pared delgada se cortan limpiamente con un lazo fino de alambre de diamante, produciendo bordes sin rebabas sin aplastar ni deformar la pared del tubo.
¿Cuáles son las ventajas sobre el corte con láser o cuchilla para tubos??
Sin zona afectada por calor, sin deformación por sujeción, and a very narrow kerf that preserves the tube’s wall geometry and dimensional accuracy.
What wire diameter is recommended for metal tube slicing?
El fino alambre de diamante rodea 0.35 mm ofrece el mejor equilibrio entre pérdida de corte y acabado superficial en tubos de pared delgada.
¿El corte de metal con alambre de diamante necesita refrigerante?
Sí. La refrigeración por agua controla la temperatura de la zona de corte y elimina los residuos, protegiendo tanto al alambre como a la superficie de la pieza.
Contenido técnico revisado por el equipo de ingeniería de Ensoll — un fabricante de bucles de hilo de diamante con 10+ años de experiencia en producción.