Paramètres de découpe de la mousse PMI: Référence de réglage du fil en boucle diamantée
Abstrait: This reference sheet lists the process window validated in Ensoll’s PMI
(polymethacrylimide) structural foam slicing test on an ESH600-4T horizontal
scie à fil diamantée: un 0.60 x 3460 mm fully coated
boucle de fil de diamant, 100 mm/min wire travel speed, 145 tension du fil de N, 25 m/s wire speed,
60 s wire-bow tensioning time, 17 N·m cutting load and 400 largeur de coupe de mm, with dry cutting. It explains
what each parameter does on a cellular foam, which way to move it when a defect appears, and how to establish a
starting set for a new foam grade or slice thickness.
Points clés à retenir
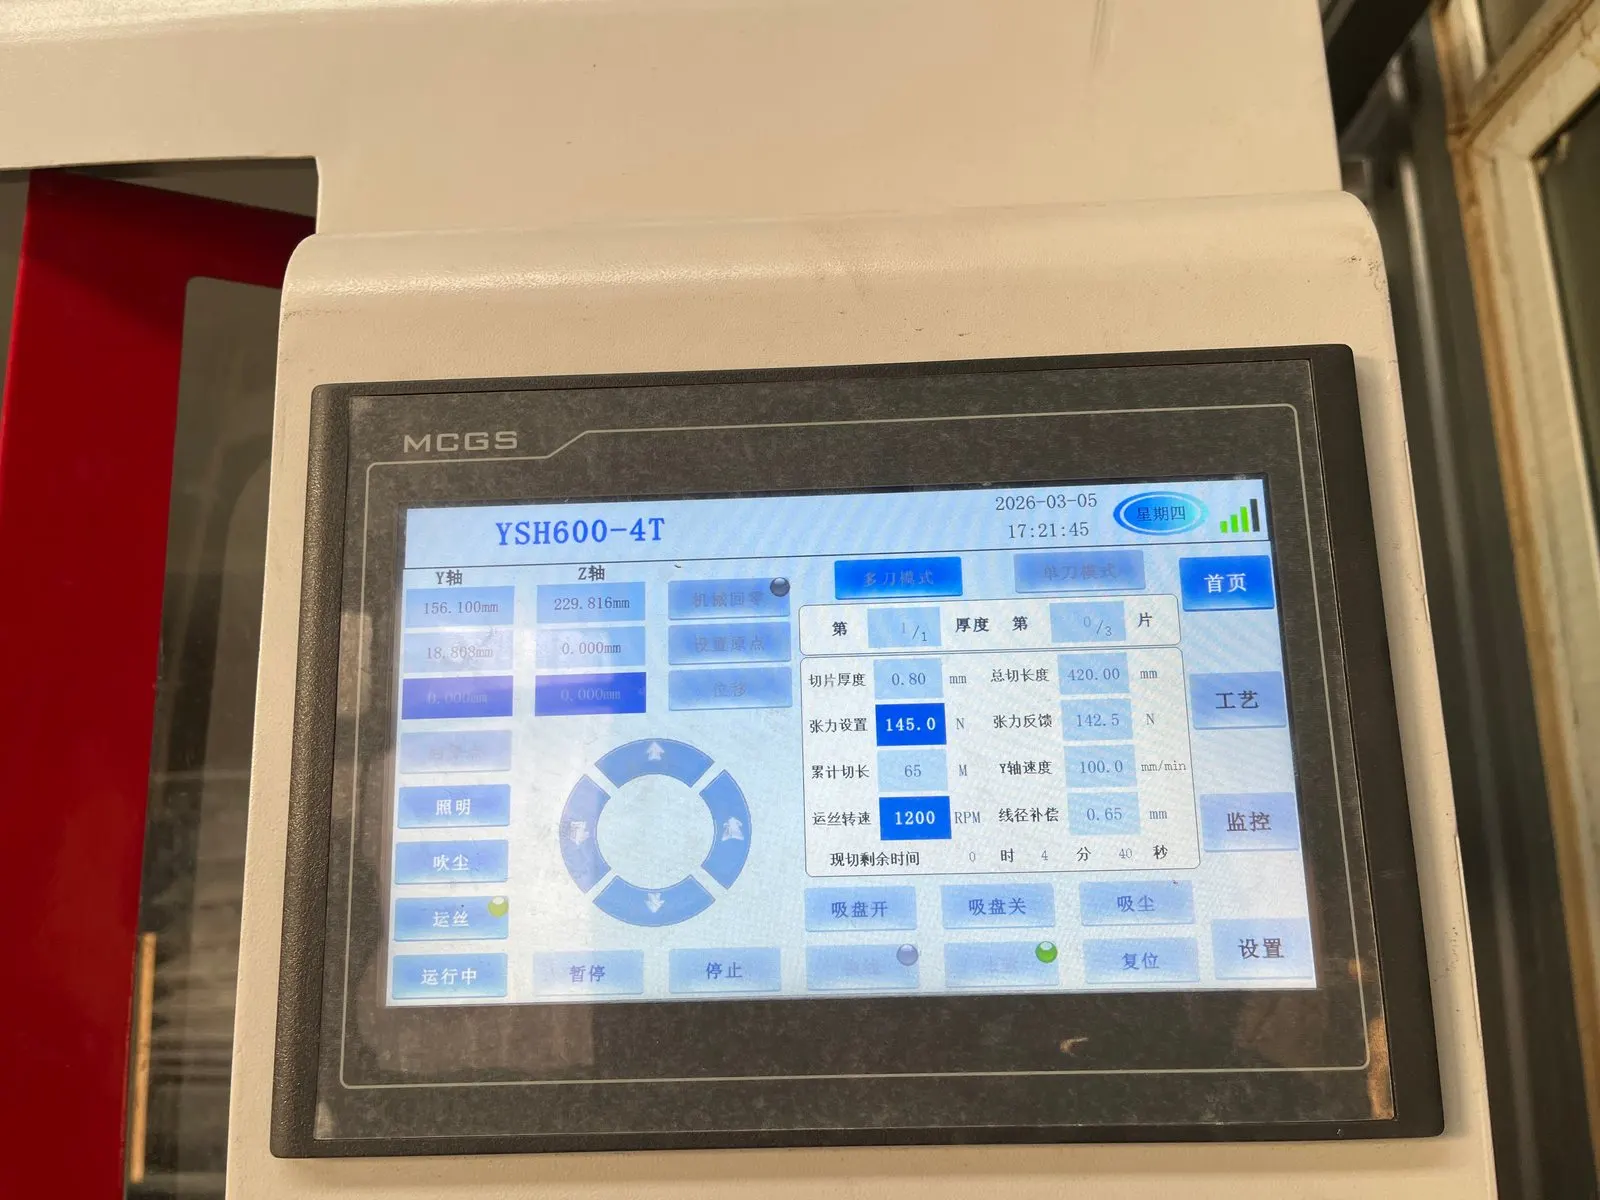
- Validated window for 0.8 mm PMI foam slices on an ESH600-4T: 0.60 x 3460 mm fully coated wire loop, 100 mm/min d'avance, 400 largeur de coupe de mm, 145 N tension, 25 m/s wire speed, 60 s wire-bow time, 17 N·m load, dry cutting.
- PMI foam fails by compression and tearing of the cell skeleton, not by brittle fracture, so feed rate – the load-setting parameter – is the first thing to reduce when a defect appears.
- Dry cutting is the default for PMI foam: coolant would enter the cells and would have to be cleaned and dried out afterwards.
- The load readout is a monitor, not a setting; a rising load trace during a cut is the earliest warning that a parameter has drifted out of band.
- This window produced TTV 0.013-0.050 mm (mean 0.036 mm), tolérance d'épaisseur +/-0.043 mm, average Ra 0.68-0.82 um and maximum chipping 5.5-7.1 μm.
Why PMI Foam Needs Its Own Parameter Set
PMI foam is a low-density structural foam with a uniform cellular structure and good specific strength and
specific stiffness. Under a diamond wire it does not behave like a dense material: the abrasive grains act on the
foam skeleton, and the failure mode at excessive load is compression and tearing of the cells rather than clean
shearing. That is why parameters that work on a dense thermoplastic cannot simply be copied across. Le
validated PMI window below was established by matching machine structure, un fil, cutting method and parameters to
the cellular structure of the material.
Validated Parameter Window for 0.8 mm PMI Foam Slices
| Paramètre | Valeur |
|---|---|
| Wire diameter x loop length (mm) | 0.60 x 3460 |
| Vitesse de déplacement du fil / Vitesse d’avance (mm/min) | 100 |
| Largeur de coupe (mm) | 400 |
| Tension du fil (N) | 145 |
| Vitesse du fil (m/s) | 25 |
| Wire-bow tensioning time (s) | 60 |
| Charge de coupe (N·m) | 17 |
| Méthode de refroidissement | Dry cutting |
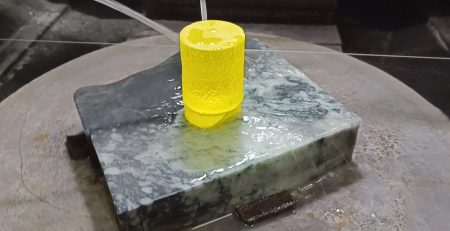
PMI foam slicing test
Workpiece conditions for this window: PMI foam at approximately MH 2 dureté, workpiece
400 mm x 400 mm x 50 mm, target slice 400 mm x 400 mm x 0.8 mm.
What Each Parameter Does
Wire diameter and loop length (0.60 x 3460 mm)
The wire diameter sets the kerf and the stiffness of the cutting edge. Un 0.60 mm fully coated wire loop gives a
stable abrasive edge for a 400 mm wide cut while keeping the kerf small. Loop length must match the machine’s
pulley geometry and is fixed by the machine model rather than chosen per job.
Vitesse de déplacement du fil / Vitesse d’avance (100 mm/min)
Ceci est le paramètre qui régit la charge de coupe de manière la plus directe, et sur la mousse c'est le premier à réduire lorsqu'un
défaut apparaît. Avance trop élevée et le squelette subit une grande force locale; avance trop faible et le fil polit
plutôt que de couper, ce qui augmente la chaleur et l'usure sans améliorer la qualité. 100 mm/min est la valeur validée pour
0.8 tranches de mm.
Largeur de coupe (400 mm)
La largeur de coupe est la longueur de fil en contact avec la pièce. Elle échelle la charge totale et donc
la rigidité de la machine et la tension requise. Un 400 mm de longueur de contact sur une mousse légère augmente également le risque
que la pièce se déplace, c'est pourquoi le montage et le support de la pièce comptent autant que les chiffres.
Tension du fil (145 N)
La tension maintient le fil droit sous charge. Trop faible et le fil se courbe, alors la largeur de la coupe se déplace et la face coupée
devient irrégulière; trop haut et le fil et les poulies s'usent plus vite et le risque de rupture augmente. L'ESH600-4T utilise un ressort
tension avec retour d'information du capteur de force, ainsi la tension peut être maintenue constante ou variable selon l'état de coupe, et est
réduite automatiquement en veille et lors des changements de fil pour limiter la fatigue du fil.
Vitesse du fil (25 m/s)
La vitesse du fil détermine combien de grains abrasifs passent par l'interface par seconde. Sur une mousse à faible densité le taux d'enlèvement
est limité par la charge plutôt que par la livraison abrasive, donc augmenter uniquement la vitesse du fil ne corrige pas une mauvaise coupe – cela
ajoute principalement de l'usure. Maintenez-la dans la plage validée et gérez la qualité par l'avance et la tension.
Wire-bow tensioning time (60 s)
Le temps de tension permet au fil de se stabiliser dans un arc stable avant le début de la coupe. Le sauter laisse les premiers
millimètres de la coupe dans des conditions différentes du reste, which shows up as a thickness step at the entry
edge of a thin slice.
Charge de coupe (17 N·m)
The load reading is the process monitor rather than a setting: it is what you watch to confirm that the
combination of feed, tension and wire speed is actually delivering a stable cut. A drifting or rising load during
a cut is the earliest warning that a parameter has moved out of band.
Adjustment Guide: Symptom, Cause, Action
| Symptom | Most likely cause | Action |
|---|---|---|
| Ragged or torn slice edge | Cutting load too high for a cellular foam | Reduce feed rate; verify wire tension before changing wire speed |
| Uneven cut face, wandering kerf | Wire bowing – tension too low | Raise tension toward 145 N and confirm the bow settles before entry |
| Thickness step at the entry edge | Cut started before the wire bow settled | Keep the full 60 s wire-bow tensioning time before feed engages |
| Tranches constamment fines ou épaisses | Décalage dimensionnel, pas d'instabilité | Appliquer la compensation d'épaisseur sur la machine cible; ne pas le contrer en ajustant l'avance |
| Augmentation de la charge du fil pendant la coupe | Dérive des paramètres ou usure du fil | Arrêter, vérifier l'état du fil et de la charge, rétablir la fenêtre validée |
| Surface polie plutôt que coupée | Vitesse d'avance trop faible par rapport à la vitesse du fil | Augmenter l'avance dans la bande validée; vérifier l'état des grains sur le fil |
Établissement d'un jeu de paramètres pour une nouvelle mousse ou épaisseur
La fenêtre validée est un point de départ, pas une réponse universelle. Les grades PMI diffèrent en densité et taille de cellule,
et l'épaisseur de la tranche modifie la rigidité de la pièce coupée. Travailler dans cet ordre:
- Fixer la pièce de maintien en premier. Supporter la pièce sur toute sa surface afin que le fil ne puisse pas
la pousser. Sur mousse, deflection of the workpiece reads as thickness variation and is easily mistaken for a
parameter problem. - Start from the validated window. 0.60 x 3460 Fil mm, 100 mm/min d'avance, 145 N tension,
25 m/s wire speed, dry cutting. - Cut one slice and measure TTV. Use the same nine-point grid method described in our
TTV measurement guide so results are comparable with the reference data. - Move one parameter at a time. Feed rate first, then tension. Change wire speed only if feed
and tension are already at their limits. - Record the load curve. A stable load trace at the chosen settings is the evidence that the
à grande vitesse, not the operator, is controlling the cut.
Results Achieved with This Window
| Measure | Result across four 0.8 tranches de mm |
|---|---|
| Total thickness variation (TTV) | 0.013-0.050 mm, en moyenne 0.036 mm |
| Tolérance d'épaisseur | +/-0.043 mm against 0.800 mm nominal |
| Average surface roughness Ra | 0.68-0.82 μm |
| Maximum edge chipping | 5.5-7.1 μm |
The thickness data showed a systematic negative offset rather than random scatter – the slices ran thin by
0.031 À 0.043 mm against a 0.800 mm nominal. That is a dimensional-compensation problem, not a stability
problem, and is corrected by adjusting the machine target thickness on the next run. The full measurement set
including all nine-point readings is published in the
PMI foam precision slicing test report.
Données de processus associées
The same nine-point methodology applied to a dense thermoplastic, with cutting fluid instead of dry cutting,
is documented in the PEEK precision slicing test. A side-by-side comparison of the two
materials and their parameter sets is in
PEEK vs PMI foam: diamond wire cutting comparison.
Questions fréquemment posées
What cutting parameters were used to slice PMI foam to 0.8 mm?
Fil 0.60 x 3460 mm, wire travel speed (Vitesse d’avance) 100 mm/min, cutting width 400 mm, wire tension 145 N, la vitesse du fil 25 m/s, wire-bow tensioning time 60 s and cutting load 17 N·m, on an ESH600-4T horizontal scie à fil diamantée using dry cutting and a fully coated wire.
Should PMI foam be cut dry or wet?
Sec. La mousse PMI est poreuse, lightweight and prone to absorbing liquids. Dry cutting keeps coolant out of the cells and removes the cleaning and drying steps that follow a wet cut, which helps preserve structural integrity and slice dimensional accuracy. This is the opposite of a dense thermoplastic such as PEEK, which is cut with continuous cutting fluid.
What wire type is used for PMI foam?
A fully coated diamond wire loop. The fully coated build raises grain bonding strength and distribution stability, sustaining continuous cutting capability and reducing the fluctuation caused by wire wear and grain pull-out. See the diamond wire loop product range.
What results did this parameter set achieve?
Four 400 mm x 400 mm PMI foam slices at 0.8 mm nominal thickness gave TTV 0.013-0.050 mm (en moyenne 0.036 mm), tolérance d'épaisseur +/-0.043 mm, average Ra 0.68-0.82 um and maximum edge chipping 5.5-7.1 μm. Full data is in the PMI foam slicing test report.
Quel est le premier paramètre à modifier si le bord en mousse PMI se déchire?
Réduire la vitesse d'avance. Déchirure, La compression locale et une surface de coupe inégale sur une mousse cellulaire sont des problèmes liés à la charge, et non à la vitesse: Une charge excessive compresse le squelette de la mousse au lieu de le ciseler. Diminuer d'abord la vitesse d'avance, puis vérifier à nouveau la tension du fil avant de toucher à la vitesse du fil.
Technical content reviewed by the Ensoll engineering team – a diamond wire loop manufacturer with 10+ des années d'expérience en production.