Découpe de précision des tubes métalliques: Boucle de fil de diamant
Sample test for a European customer · Diamond wire loop cutting process
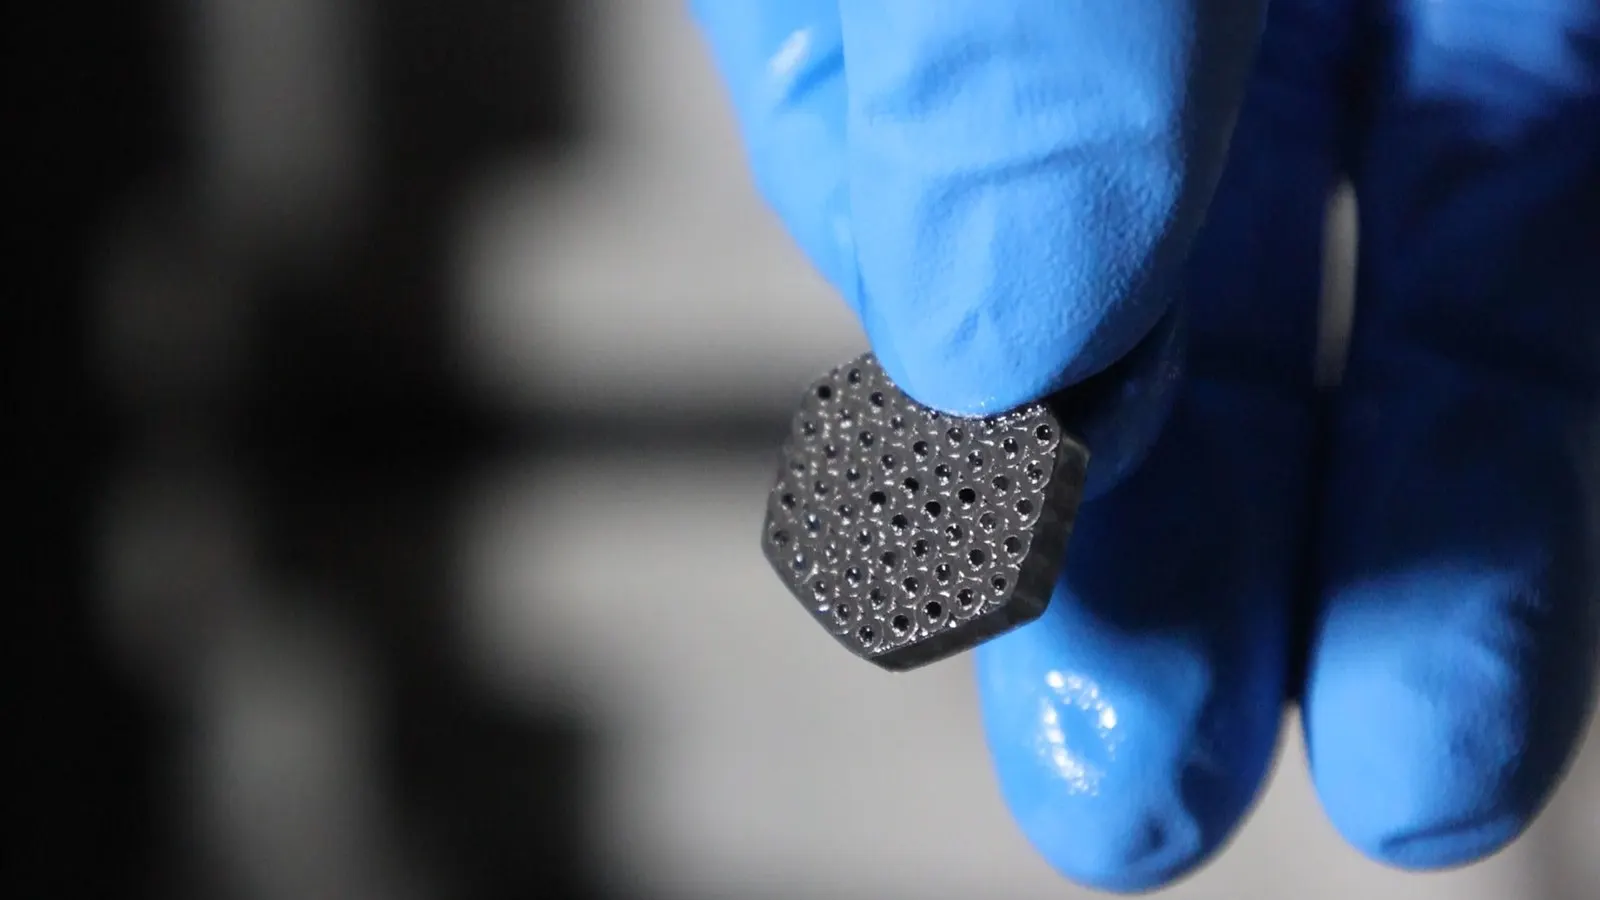
- Thin-wall metal tubes were precision-sliced with a fine diamond wire loop, producing burr-free edges.
- The process avoids the heat-affected zones of laser cutting and the deformation of blade cutting. The same trade-off is quantified on a brittle semiconductor in our comparison of découpe au laser contre scie à fil diamantée.
- Full cutting parameters, TTV data, and surface photos are included for engineering reference.
Aperçu
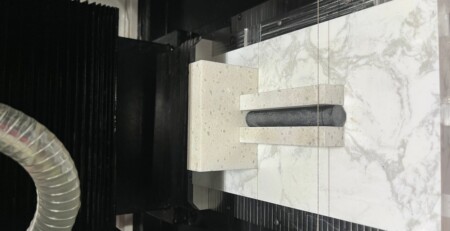
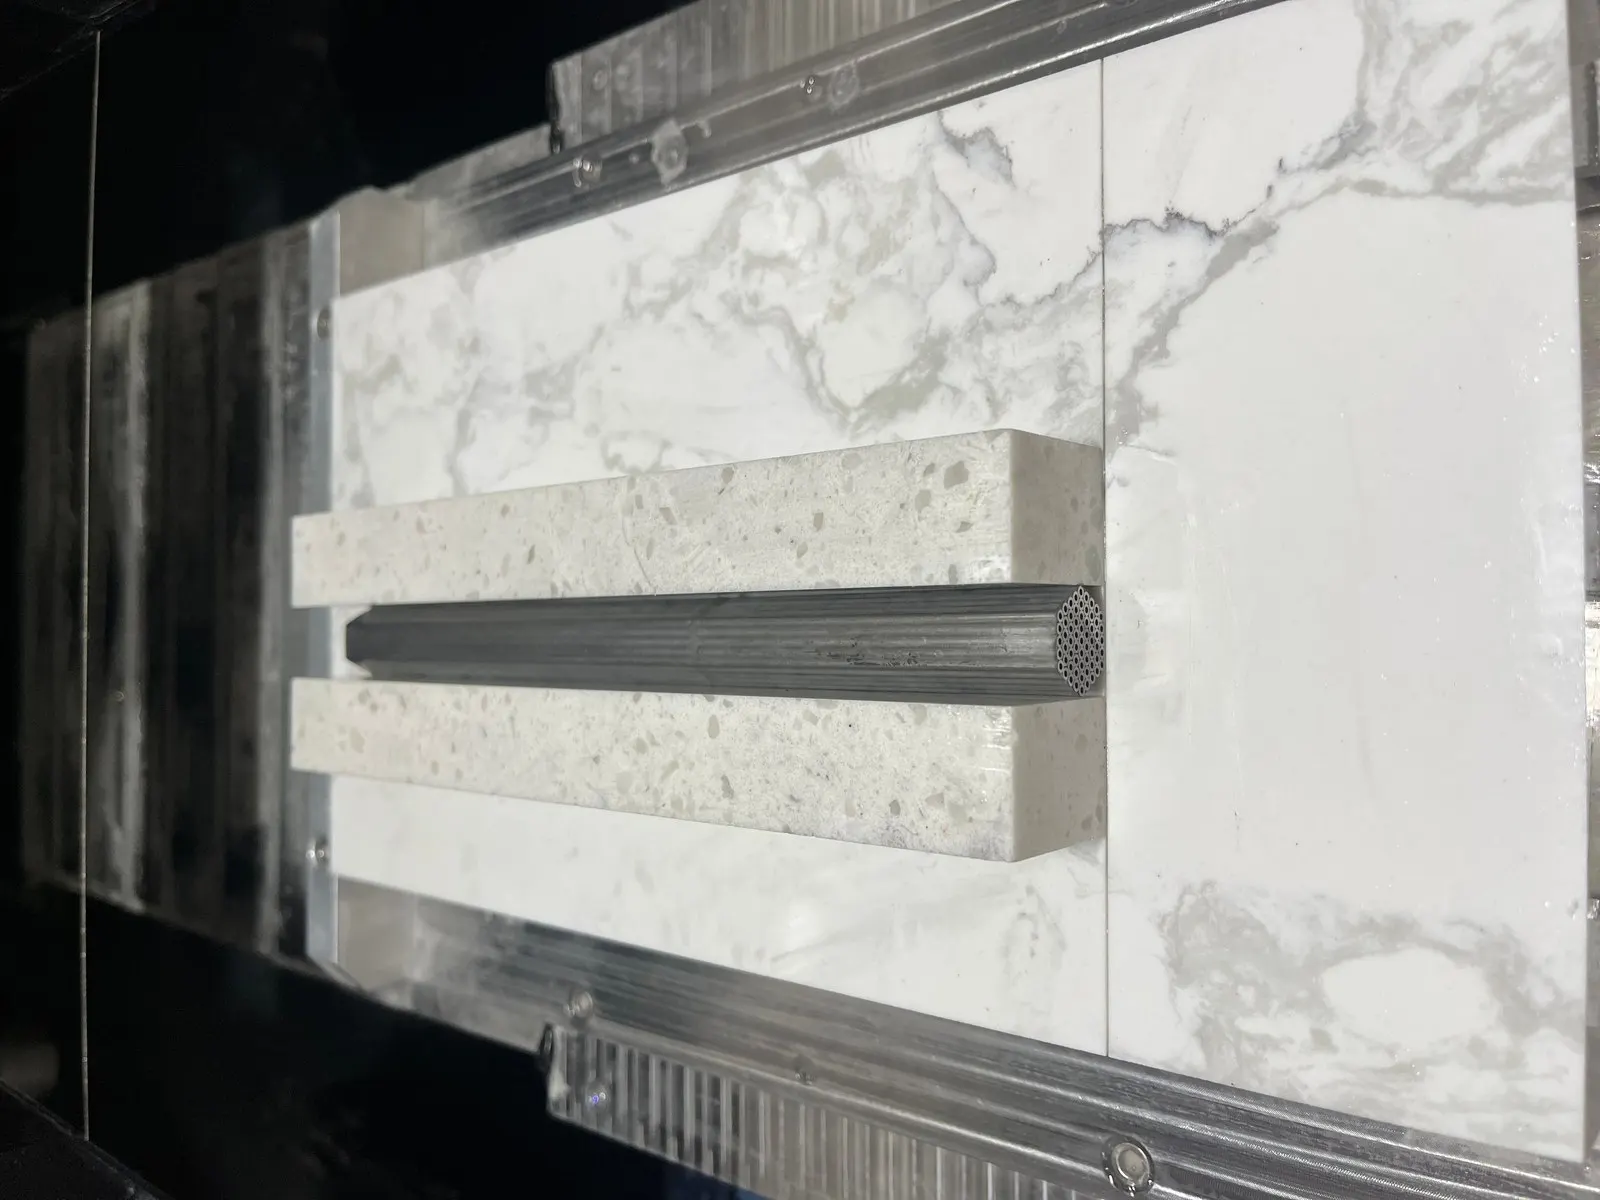
The workpiece in this test was a metal tube sample supplied by a European customer (Company E), who required high-precision straight slicing. Metal tubes are axially continuous, hollow-section, thin-walled structures. Under the combined action of cutting force, clamping stress and thermal effects, they are prone to wall deformation, irregular cut surfaces and edge burrs, which places high demands on process stability and dimensional control.
The cut itself is made by a boucle de fil de diamant, whose low, constant force is what keeps a thin wall from collapsing under the wire.
Shops comparing equipment for this kind of work can find more detail in our guide to choosing a scie à câble pour métal, which covers wire diameter, cutting speed and coolant selection.
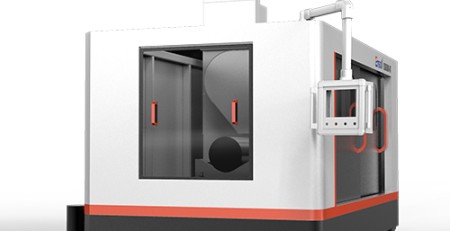
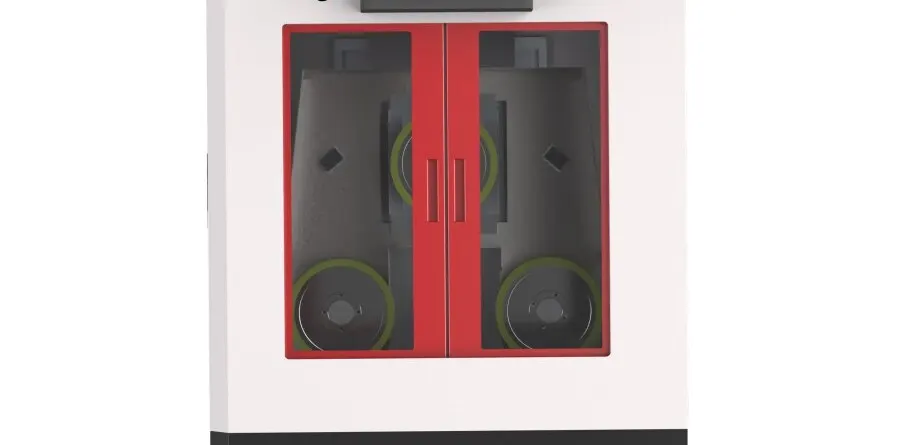
To address the issues of insufficient structural stiffness, cutting deformation and difficult surface-quality control during precision metal tube slicing, Ensoll developed a processing solution based on de découpe par boucle de fil diamanté: une machine spécialisée scie à fil diamanté en boucle ESO-GM matched to the characteristics of metal tube machining, a diamond wire specifically engineered for metallic materials, and cutting oil as the cooling/lubrication medium to reduce temperature rise in the cutting zone, améliorer la lubrification et l'évacuation des copeaux à l'interface fil–pièce, et minimiser les effets thermiques et mécaniques sur la paroi du tube. En même temps, en optimisant la vitesse de course de la boucle de fil diamanté et les paramètres de coupe, un enlèvement de matière stable et un contrôle précis ont été obtenus. Grâce à l'optimisation synergique de la machine, des consommables et des paramètres du processus, la précision dimensionnelle, la qualité de la surface de coupe et la cohérence du traitement ont été considérablement améliorées, fournissant un support technique efficace pour la découpe de haute qualité des tubes métalliques de précision.
Pour une vue plus large des classes d'équipements, voir notre guide sur le machine de découpe de scie à fil diamanté.
1. Informations sur la pièce
- Material: Tube métallique
- Dureté: Environ. 6 (Mohs)
- Dimensions de la pièce: 200 mm × 18 mm × 15,5 mm
- Taille de tranche cible: 3 mm × 18 mm × 15,5 mm
2. Sélection de la machine et du fil
Machine: scie à fil diamanté en boucle ESO-GM. Étant donné la structure creuse du tube métallique et la nécessité de découpe droite à haute précision, Ensoll selected the ESO-GM, une machine spécialement conçue pour l'usinage des tubes métalliques. Sa haute rigidité structurelle et sa performance de fonctionnement stable garantissent la précision de trajectoire pendant le fraisage, réduire les écarts dimensionnels causés par les vibrations et les fluctuations de force, et améliorer à la fois la précision de la coupe et la qualité de la surface coupée.
Cutting fluid: Huile de coupe. Utilisée comme milieu de refroidissement et de lubrification, l'huile de coupe améliore la lubrification et la dissipation de la chaleur dans la zone de coupe, réduit le frottement et l'accumulation de chaleur à l'interface de contact entre le fil diamant et la paroi du tube, et diminue l'effet de la chaleur de coupe sur la paroi du tube et la surface coupée. Cela aide à contrôler l'écart dimensionnel et les défauts de bord, améliorant la stabilité et la qualité de surface des tubes métalliques tranchés.
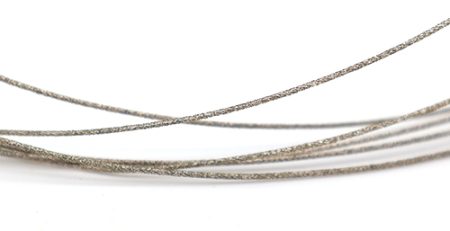
Fil: Fil diamant entièrement revêtu. Le type entièrement revêtu renforce la liaison entre les grains de diamant et le substrat du fil et stabilise la distribution des grains, assurant une capacité de coupe soutenue, stable tout au long du processus. Il réduit l'usure du fil et les fluctuations de l'état de coupe, aidant à contrôler la déviation dimensionnelle et la qualité de la surface coupée tout en améliorant la stabilité du traitement et la constance des tranches.
3. Méthode de découpe et avantages de la machine
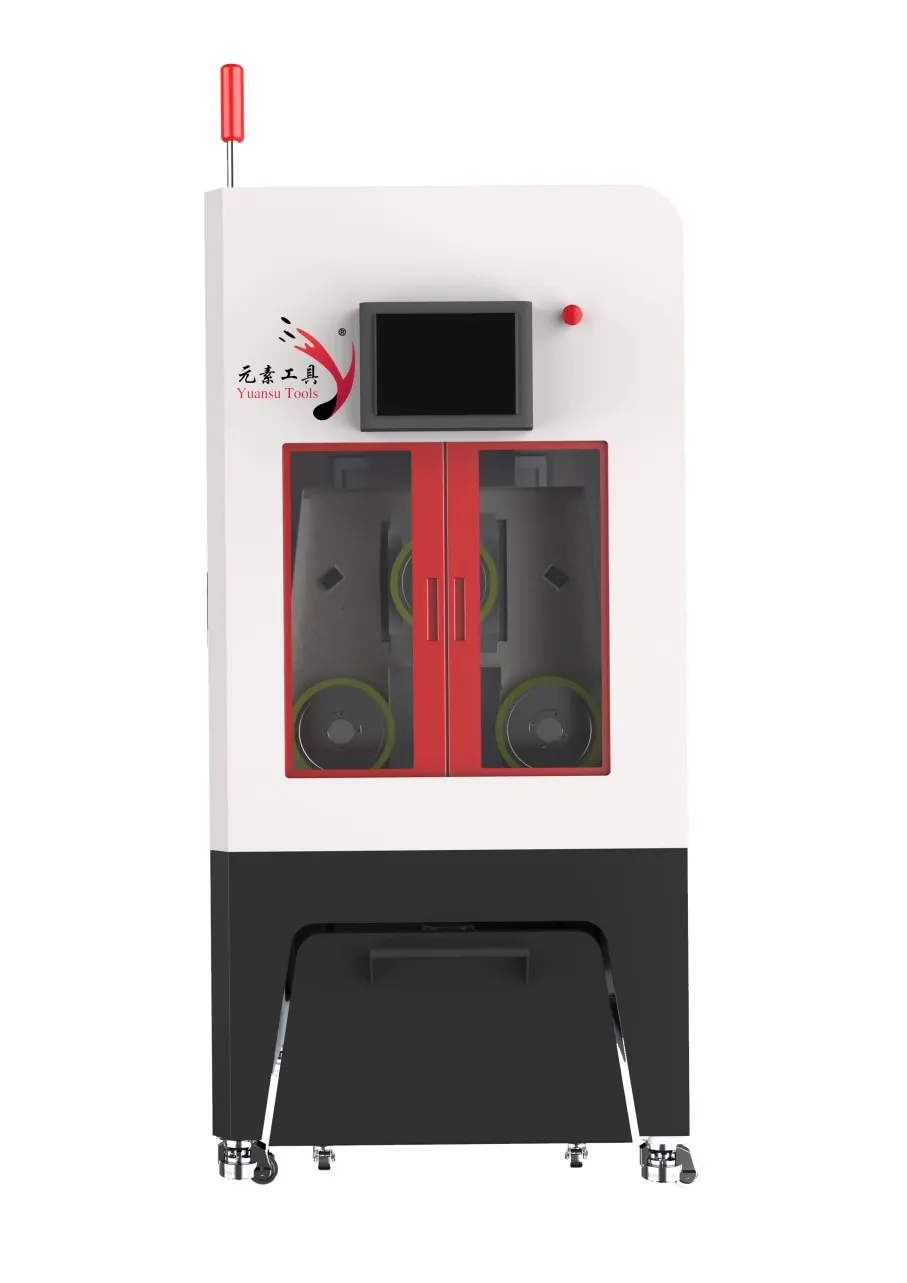
Structure de découpe à portique: La structure portique offre une grande rigidité globale et une stabilité de fonctionnement. L'alimentation verticale de haut en bas aide à maintenir une trajectoire stable du fil diamant et réduit l'influence des variations de force sur la position de coupe et la précision dimensionnelle. La machine est également équipée d'un système d'extraction de brouillard qui élimine en temps réel la brume d'huile générée lors de la coupe, gardant la zone d'usinage propre.
Système de contrôle intelligent de la tension: Le système ajuste la tension du fil diamanté en temps réel en fonction de l'état d'usinage et prend en charge les modes de tension constante et variable, maintenir le fil stable pendant la coupe. Cela réduit la dérive de trajectoire et le risque de casse du fil causés par les fluctuations de tension et améliore la cohérence dimensionnelle ainsi que la continuité de l'usinage.
Fonction de mémoire de casse de fil: En cas de rupture du fil ou d'arrêt inattendu de la machine, le système enregistre automatiquement la position d'usinage actuelle et l'état de fonctionnement. Après le remplacement du fil, l'usinage peut reprendre à partir de la position enregistrée, réduisant les écarts dimensionnels et la perte de matériau dus aux repositionnements répétés, et améliorant la continuité du traitement.
Cadre monobloc en fonte à haute rigidité: Le châssis monobloc en fonte augmente la rigidité globale de la machine et l'amortissement des vibrations, atténuer l'effet des vibrations structurelles et de la déformation sur la stabilité de la trajectoire de coupe lors d'une opération à long terme. Cela fournit une base fiable pour le contrôle de la précision dimensionnelle de l'équipement, qualité de coupe et stabilité d'usinage lors de la découpe de tubes métalliques de précision.
4. Paramètres de coupe et refroidissement
| Paramètre | Valeur |
|---|---|
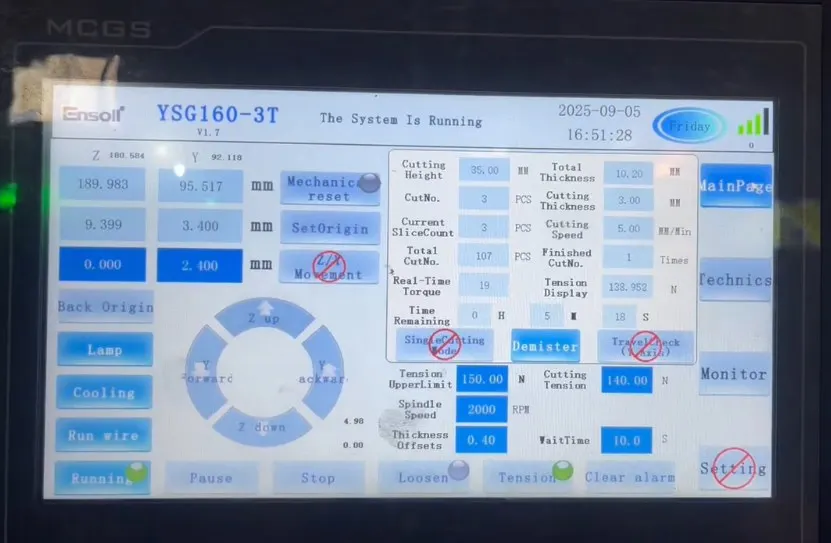
| Spécification du fil (mm) | 0.35 × 1880 |
| Vitesse d'avance (mm/min) | 3 |
| Largeur de coupe (mm) | 18 |
| Tension du fil (N) | 140 |
| Vitesse linéaire du fil (m/s) | 24 |
| Temps de flexion du fil (s) | 60 |
| Charge de coupe (N·m) | 19 |
5. Efficacité et résultats de coupe
5.1 Données de test TTV (unité: mm)
TTV (Variation totale de l’épaisseur) a été mesuré par un micromètre à double sonde à grille de neuf points sur un mandrin à vide. Tranches mesurant 3 mm (d'épaisseur) × 18 mm (longueur) × 15,5 mm (Largeur) ont été utilisées. Avant le test, le jauge a été préchauffée à l'équilibre thermique et calibrée avec des blocs d'épaisseur standard. Après nettoyage en salle blanche, chaque échantillon a été centré sur le mandrin à vide et maintenu par pression négative pour éliminer toute déformation, inclinaison ou déplacement de position. Les données d'épaisseur ont été collectées aux neuf points de grille prescrits, and TTV was calculated as the difference between the maximum and minimum thickness values to evaluate slice thickness uniformity and processing consistency.
| Échantillon | 9-point thickness measurements | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 3.017, 3.019, 3.021, 3.018, 3.022, 3.025, 3.020, 3.023, 3.024 | 3.025 | 3.017 | 0.008 |
| S02 | 3.024, 3.025, 3.026, 3.025, 3.024, 3.025, 3.026, 3.024, 3.025 | 3.026 | 3.024 | 0.002 |
| S03 | 3.020, 3.022, 3.024, 3.021, 3.023, 3.025, 3.022, 3.024, 3.025 | 3.025 | 3.020 | 0.005 |
Évaluation: The nine-point test on three metal tube slices showed stable thickness distribution. TTV ranged from 0.002 mm to 0.008 mm, with an average of 0.005 mm, indicating good overall thickness consistency. The results demonstrate stable diamond wire loop operation and well-matched cutting parameters, effectively controlling thickness variation during machining and meeting the uniformity requirements for precision metal tube slicing.
5.2 Thickness Dimensional Tolerance (unité: mm)
Thickness tolerance was evaluated by the nine-point grid method using a nominal thickness of 3.000 mm. La déviation entre l'épaisseur mesurée à chaque point et la valeur nominale a été calculée pour évaluer la cohérence dimensionnelle.
| Échantillon | Épaisseur moyenne | Déviation d'épaisseur |
|---|---|---|
| S01 | 3.021 | +0.021 |
| S02 | 3.025 | +0.025 |
| S03 | 3.023 | +0.023 |
| Écart positif maximal | +0.025 mm | |
| Écart négatif maximal | 0 mm | |
| Tolérance d'épaisseur | +0.025 / 0 mm | |
Évaluation: Les trois échantillons ont montré des épaisseurs moyennes de 3,021 mm, 3.025 mm et 3,023 mm, avec des déviations positives de +0.021, +0.025 et +0,023 mm respectivement. Toutes les déviations sont positives et étroitement regroupées, avec une déviation positive maximale de +0,025 mm et aucune déviation négative, ce qui indique que le lot est légèrement plus épais que la nominale mais très cohérent entre les échantillons. Les valeurs internes de TTV de 0.008, 0.002 et 0,005 mm montrent une petite variation d'épaisseur à travers les positions de mesure. Overall, le contrôle dimensionnel de l'épaisseur de paroi après découpe est stable et présente une bonne cohérence.
5.3 Surface Roughness Ra (unité: μm)
Rugosité de surface (Ra) a été mesuré conformément à la norme ISO 4287 à l'aide d'un profilomètre à stylus. Trois positions représentatives — centre, centre-gauche et centre-droit — ont été sélectionnées sur la face d'extrémité coupée de chaque tranche de tube métallique pour évaluer la finition de surface et la qualité d'usinage.
| Échantillon | Ra-1 | Ra-2 | Ra-3 | Ra moyen |
|---|---|---|---|---|
| S01 | 0.82 | 0.86 | 0.79 | 0.82 |
| S02 | 0.74 | 0.78 | 0.76 | 0.76 |
| S03 | 0.77 | 0.81 | 0.79 | 0.79 |
Évaluation: Le test à trois points sur trois tranches a donné des valeurs de Ra ponctuelles dans la plage de 0,74 à 0,86 μm, indiquant une rugosité globale faible et une bonne uniformité entre les échantillons. L'échantillon S02 a obtenu la valeur moyenne de Ra la plus basse (0.76 μm), présentant la meilleure morphologie de surface, tandis que S01 a montré une valeur de pic légèrement plus élevée mais est resté dans la plage acceptable. Les données confirment que le processus de découpe par fil diamanté a maintenu des conditions de coupe stables et a produit une excellente intégrité de surface, répondant aux exigences techniques pour le meulage de précision ultérieur et l'assemblage des pièces métalliques.
5.4 Données sur l'ébréchure (unité: μm)
L'ébréchure a été évaluée par imagerie optique au microscope outil sur les arêtes de tranches de 3 mm × 18 mm × 15,5 mm. Après nettoyage des quatre arêtes et étalonnage de l'échelle de l'instrument, chaque arête a été scannée au microscope et les dimensions des défauts ont été enregistrées.
| Échantillon | Position 1 | Position 2 | Position 3 | Position 4 | Ébréchure maximale |
|---|---|---|---|---|---|
| S01 | 4.8 | 6.2 | 5.4 | 7.1 | 7.1 |
| S02 | 3.9 | 5.6 | 4.7 | 6.3 | 6.3 |
| S03 | 4.5 | 6.8 | 5.2 | 7.4 | 7.4 |
Évaluation: Le test à quatre points sur trois tranches a montré des valeurs d'ébréchure réparties entre 3,9 μm et 7,4 μm, avec une variation modérée entre les échantillons et les positions des arêtes. L'échantillon S02 a présenté la plus petite ébréchure maximale (6.3 μm), tandis que S03 a montré la plus grande (7.4 μm). Overall, toutes les valeurs d'ébréchure sont faibles, indiquant des dommages minimaux sur le bord du substrat métallique lors de la découpe par fil diamanté et une bonne intégrité du bord avec une qualité de finition stable.
6. Conclusion
Le succès de la découpe à haute précision des tubes métalliques dans ce test découle de l'adéquation appropriée de l'équipement de découpe dédié, conditions de refroidissement/lubrification et paramètres de découpe. Les tubes métalliques ont des sections creuses et des parois fines, les rendant susceptibles à la déformation locale, écart dimensionnel, irrégularité de la face de bout et bavures de bord sous force de coupe, contraintes de serrage et chaleur de découpe. Pour répondre à ces caractéristiques structurelles et aux exigences de découpe droite à haute précision, des ajustements ont été effectués dans trois domaines — adaptation de la machine, refroidissement/lubrification et paramètres du procédé — garantissant une coupe stable tout en contrôlant les dimensions des tranches et la qualité de la face d'extrémité.
Les ateliers se standardisant sur ce travail devraient également comparer les diamètres de fil et les options de refroidissement dans notre scie à câble pour métal guide. (lien 2 de 2)
Première, en termes d'adaptation de la machine, un ESO-GM scie à boucle à fil diamanté dédié à l'usinage de tubes métalliques a été sélectionné. Sa haute rigidité structurelle et sa stabilité de fonctionnement fournissent des conditions mécaniques fiables pour un fonctionnement continu du fil et une coupe stable des pièces, réduisant l'influence des vibrations de la machine et des fluctuations du fil sur la trajectoire de coupe. Le contrôle de mouvement stable maintient également la position relative entre le fil diamanté et la paroi du tube, minimisant la variation dimensionnelle causée par les changements de force et fournissant une base d'équipement stable pour la découpe de haute précision.
Deuxièmement, en termes de refroidissement et de lubrification, de l'huile de coupe a été utilisée comme milieu de refroidissement/lubrification. Because continuous contact between the diamond wire and the tube wall generates frictional heat and the tube wall structure affects heat transfer and dissipation, cutting oil forms a good lubricating film at the contact zone, reducing friction and carrying away some of the cutting heat, thereby lessening thermal accumulation effects on the tube wall and cut surface. Good lubrication also improves grain cutting and chip evacuation conditions, reducing surface quality fluctuations caused by friction and local temperature rise.
Third, in terms of cutting parameters, the diamond wire loop running speed and feed settings were matched to the material properties, wall structure and slice dimensions of the metal tube. Parameter selection was based on ensuring stable diamond wire cutting, avoiding excessive cutting load, surchauffe locale et déformation de la paroi causées par une vitesse ou une avance non adaptées. En ajustant les paramètres de manière appropriée, le processus d'enlèvement de matériau est resté stable, contrôlant la déviation dimensionnelle et les défauts de surface de la section découpée tout en maintenant la cohérence de l'usinage.
Les résultats globaux des tests — précision dimensionnelle, tolérance d'épaisseur, Rugosité (Ra) et qualité des arêtes — démontrent que, avec un bon ajustement de l'équipement, refroidissement/lubrification et paramètres de coupe, la coupe au fil diamanté en boucle peut répondre de manière satisfaisante aux exigences de découpe droite haute précision des tubes métalliques. Les échantillons traités ont montré un contrôle dimensionnel stable, qualité des surfaces découpées et cohérence de l'usinage. Cela indique que la combinaison d'équipements dédiés, Le refroidissement/lubrification à l'huile de coupe et les paramètres de coupe adaptés peuvent améliorer efficacement l'état de coupe lors de la découpe de tubes métalliques, Fournir une référence pratique de processus pour la découpe de précision des composants de tubes métalliques.
Lecture connexe: Découpe de précision des matériaux magnétiques avec une scie à fil diamanté sans fin · Scie à fil diamanté: Révolutionner la découpe métallique de précision · Guide Ensoll: Meilleurs matériaux pour la coupe avec fil diamanté continu
Questions fréquemment posées
Un fil diamanté en boucle peut-il couper les tubes métalliques ??
Oui. Les tubes métalliques à paroi fine se tranchent proprement avec une fine boucle de fil diamanté, Produire des bords sans bavures sans écraser ni déformer la paroi du tube.
Quels sont les avantages par rapport à la découpe au laser ou à la lame pour les tubes ??
Pas de zone affectée par la chaleur, pas de déformation due au serrage, et un kerf très étroit qui préserve la géométrie de la paroi du tube et la précision dimensionnelle.
Quel diamètre de fil est recommandé pour la découpe de tubes métalliques ??
Les fils de diamant fins s'enroulent autour 0.35 mm offrent le meilleur compromis entre perte de matériau et finition de surface sur les tubes à paroi mince.
La coupe de métal avec un fil diamanté nécessite-t-elle un liquide de refroidissement?
Oui. Le refroidissement par l'eau contrôle la température de la zone de coupe et évacue les débris, protégeant à la fois le fil et la surface de la pièce.
Contenu technique examiné par l'équipe d'ingénierie d'Ensoll — un fabricant de boucles de fil diamanté avec 10+ des années d'expérience en production.