Taglio di vetro borosilicato con loop a filo diamantato: 10 Dati test cerchio mm
Sample testing for a European client (Company O) · Ring diamond wire contour cutting process
Panoramica
This report documents circular contour cutting of borosilicate glass using a ring diamond wire cutting system. The evaluation covers equipment and wire selection, cutting methodology, process parameters, and the resulting thickness uniformity, l'accuratezza dimensionale, qualità della superficie, and edge integrity of the cut parts. Test results indicate that a vertical multi-axis ring diamond wire machine, oil-based cooling and lubrication, and appropriately matched process parameters deliver stable and accurate circular profile cutting of borosilicate glass with controlled edge chipping.
1. Test Specimen
| Parametro | Valore |
|---|---|
| Materiale | Il vetro borosilicato |
| Durezza | approx. 6–7 Mohs |
| Dimensioni del pezzo | 80 mm × 80 mm × 10 millimetro |
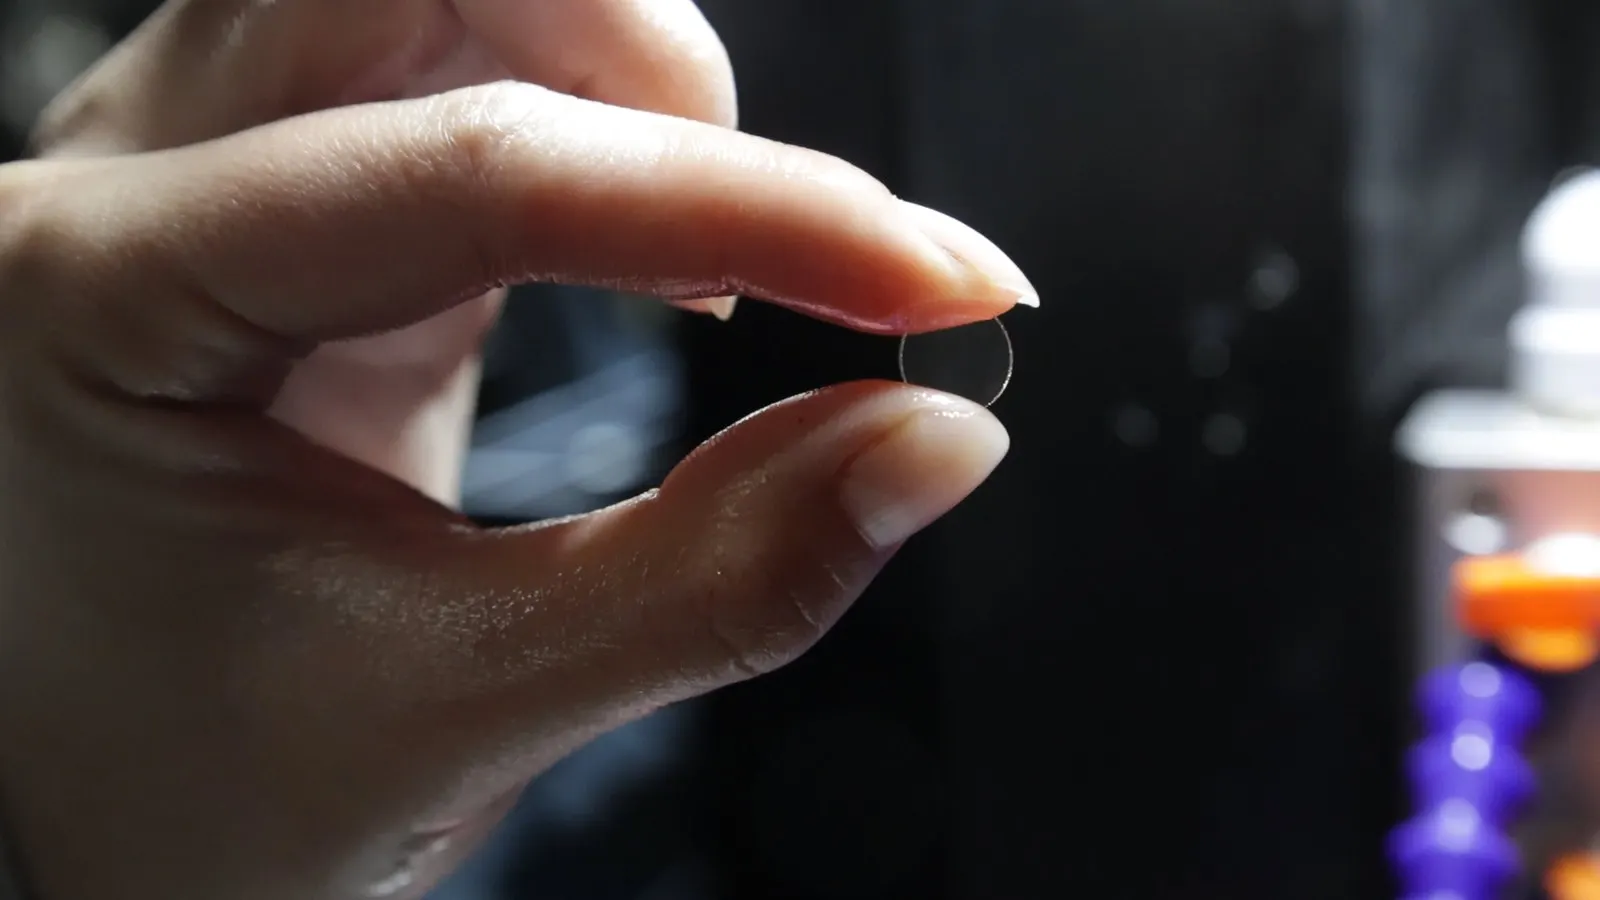
| Cut geometry | Circular contour, Ø10 mm |
Borosilicate glass is hard and brittle, con una forte tendenza a scheggiarsi al bordo di taglio e a sviluppare micro-cricche localizzate durante la lavorazione. Un contorno circolare impone anche elevate esigenze di precisione dimensionale e stabilità della traiettoria, poiché qualsiasi deviazione si manifesta direttamente come un profilo fuori rotondità.
2. Selezione di apparecchiature e filo
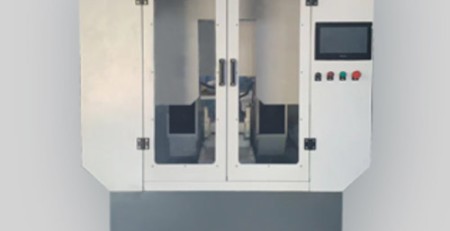
Attrezzatura: ESS200-4T. Date le caratteristiche del materiale del vetro borosilicato e la necessità di taglio dei contorni di un profilo circolare Ø10 mm, Ensoll ha selezionato il sistema di taglio verticale dei contorni ESS200-4T insieme al processo con filo diamantato ad anello. La configurazione verticale mantiene una traiettoria di taglio circolare stabile e una formazione del profilo affidabile.
Refrigerante: taglio a base di olio. a. Migliora la lubrificazione e la dissipazione del calore nella zona di contatto tra il filo diamantato e il vetro borosilicato, riduce l'attrito e l'accumulo localizzato di calore durante il taglio, e limita le fluttuazioni del carico di taglio e l'effetto dell'aumento locale della temperatura sul vetro. Questo aiuta a sopprimere scheggiature, micro-fratture e deviazioni dimensionali nel taglio di profili circolari.
Filo: completamente placcato. È stato selezionato un filo diamantato completamente placcato. La costruzione placcata migliora la resistenza dell'adesione tra i grani abrasivi diamantati e il nucleo del filo e fornisce una distribuzione dei grani più uniforme. Questo mantiene un tasso di rimozione del materiale continuo e stabile, riduce l'estrazione dei grani e l'usura del filo, e contribuisce a una minore scheggiatura, micro-fratture e variazioni dimensionali durante il taglio di profili circolari in vetro borosilicato.
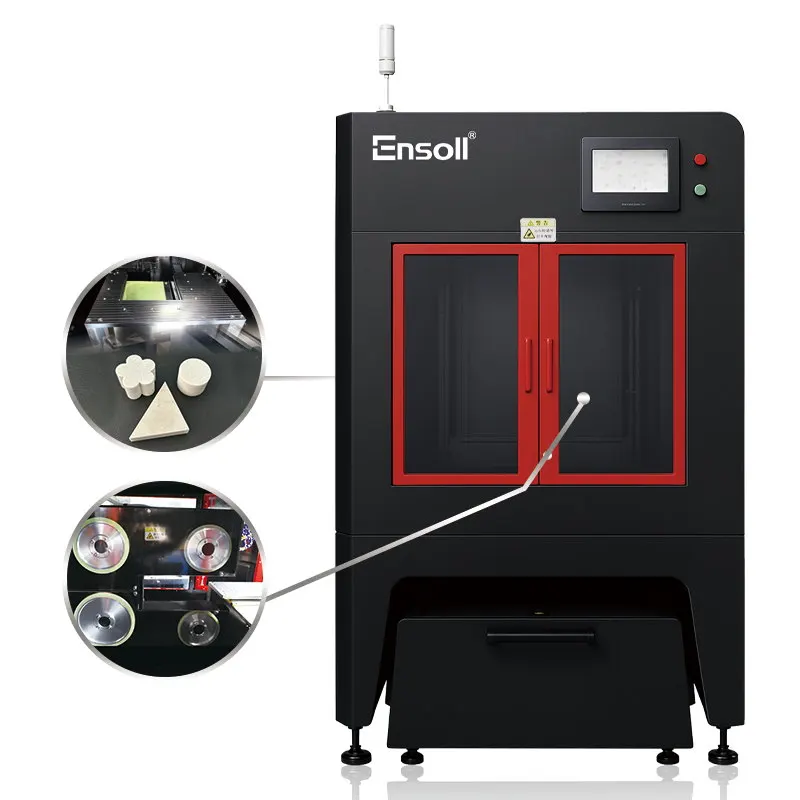
3. Metodo di taglio e vantaggi delle attrezzature
Configurazione di taglio verticale. Il pezzo è bloccato verticalmente e il filo diamantato a anello taglia verticalmente nel materiale, fornendo condizioni stabili di bloccaggio e taglio per un profilo circolare in vetro borosilicato. Un corretto controllo del posizionamento del pezzo e della sequenza di entrata riduce le fluttuazioni della forza di taglio, diminuisce il rischio di sfaldamento dei bordi, e migliora la precisione del profilo circolare.
Struttura di taglio a filo verticale. Il filo diamantato percorre il percorso di taglio programmato mentre l'olio da taglio lubrifica e raffredda la zona di contatto, riducendo l'attrito e l'effetto dell'accumulo di calore localizzato sul materiale. Questa struttura aiuta a mantenere la stabilità del processo e limita l'influenza degli effetti termici locali e delle fluttuazioni nelle condizioni di taglio sulle dimensioni del profilo e sulla qualità del bordo.
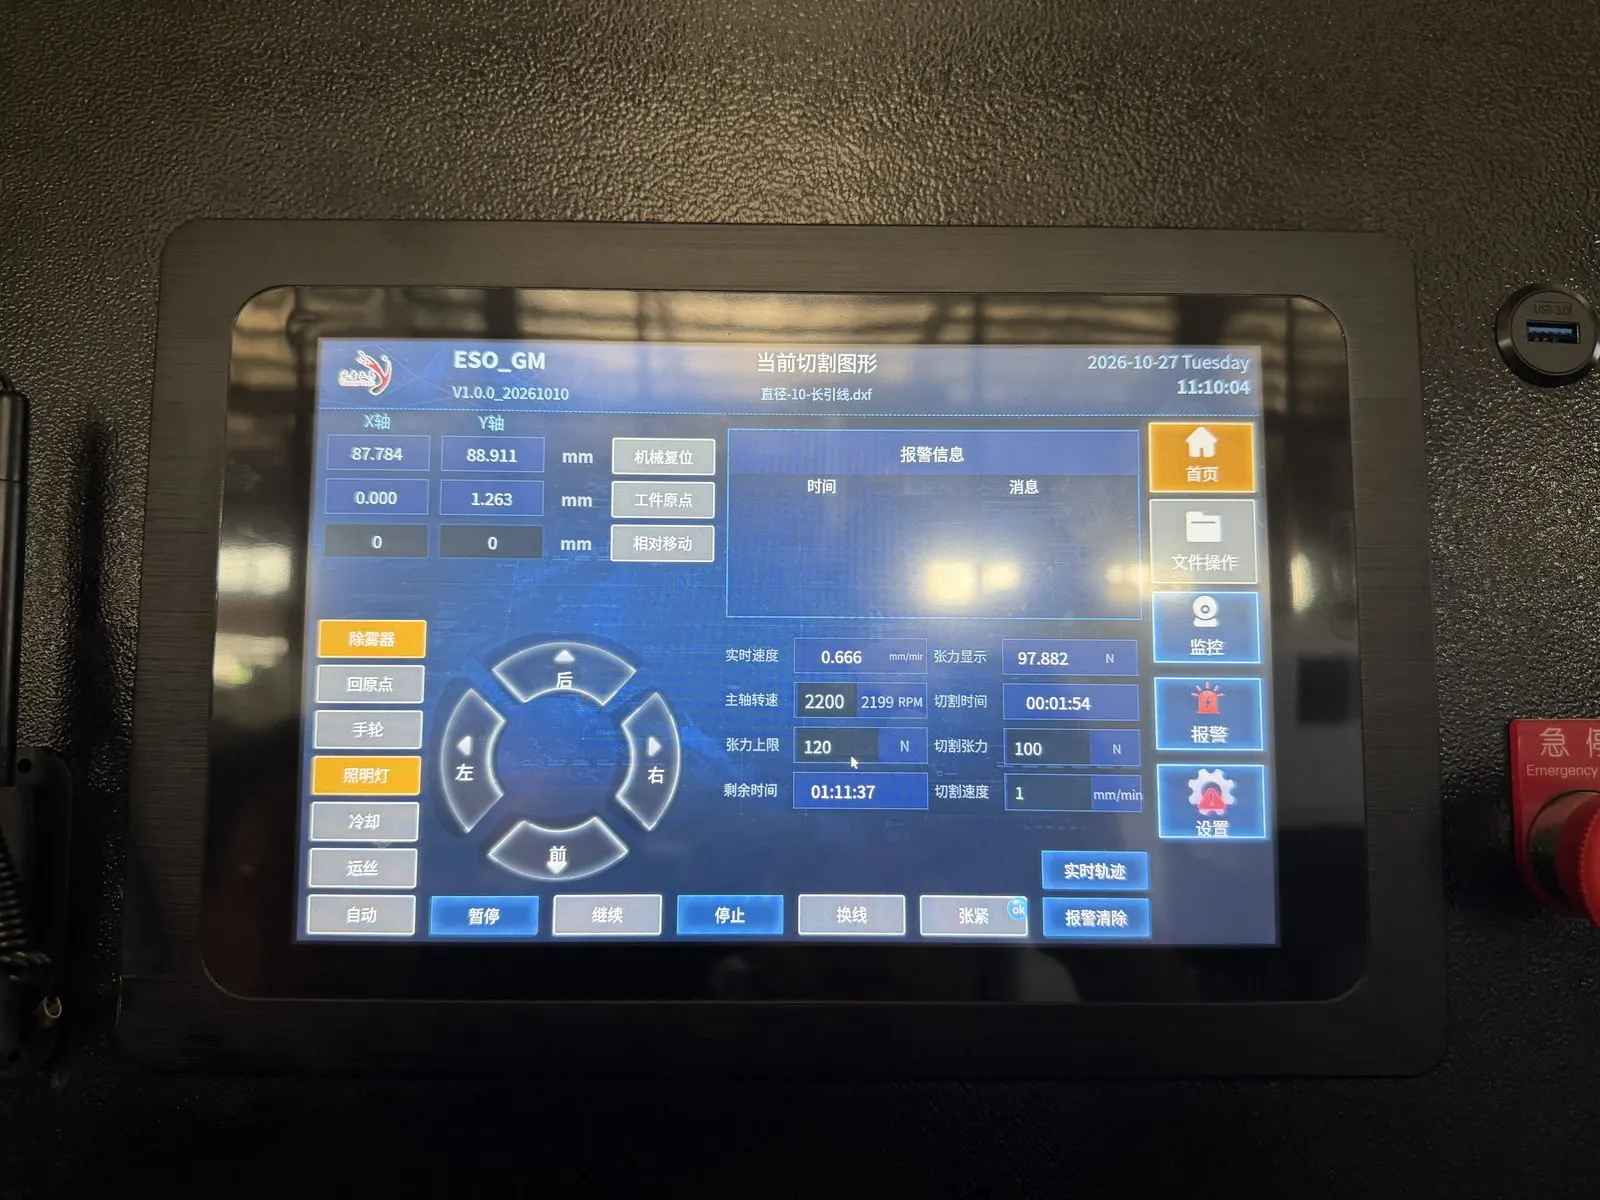
Visualizzazione della traiettoria in tempo reale. La traiettoria di taglio e lo stato della macchina vengono visualizzati in tempo reale durante la lavorazione, consentendo all'operatore di monitorare l'esecuzione del contorno circolare, rilevare prontamente deviazioni della traiettoria o operazioni anomale, e regolare in base alle effettive condizioni di lavorazione. Questo migliora il controllo del percorso di taglio e la coerenza della formazione del profilo circolare.
Controllo coordinato multi-asse. Il movimento multi-asse coordinato consente il taglio continuo del contorno circolare, mantenendo la traiettoria della macchina allineata al percorso programmato. Il controllo multi-asse ben abbinato riduce la deviazione della traiettoria durante le transizioni del contorno e il movimento, migliorando la precisione del profilo, la coerenza dimensionale e la stabilità del processo.
Compensazione indipendente del diametro del filo. La compensazione del diametro del filo viene impostata in maniera indipendente in base al diametro del filo diamantato in uso, correggendo l'influenza del diametro del filo sul profilo reale del taglio e sulle dimensioni. Quando si passa a un filo di diametro diverso, il programma di lavorazione non deve essere ridisegnato — viene regolato solo il parametro di compensazione. Questo semplifica il cambio di processo e migliora la precisione dimensionale del taglio del contorno del vetro borosilicato.
Memoria della posizione di rottura del filo. Il sistema registra e ripristina la posizione della rottura del filo. Se il filo di diamante si rompe, la lavorazione può riprendere dalla posizione registrata dal sistema, riducendo l'effetto del riposizionamento e del taglio ripetuto. Questo limita l'impatto della rottura del filo sulla continuità del taglio del contorno circolare, riduce la perdita di materiale inutile, e migliora la resa.
4. Parametri di processo e metodo di raffreddamento
| Parametro | Valore |
|---|---|
| Diametro del filo (millimetro) | 0.50 × 2305 |
| Velocità di percorrenza del filo (mm/min) | 1 |
| Larghezza di taglio (millimetro) | 10 |
| Tensione del filo (N) | 100 |
| Velocità del filo (m/s) | 32 |
| Tempo di piegamento del filo (s) | 60 |
5. Prestazioni di taglio e risultati
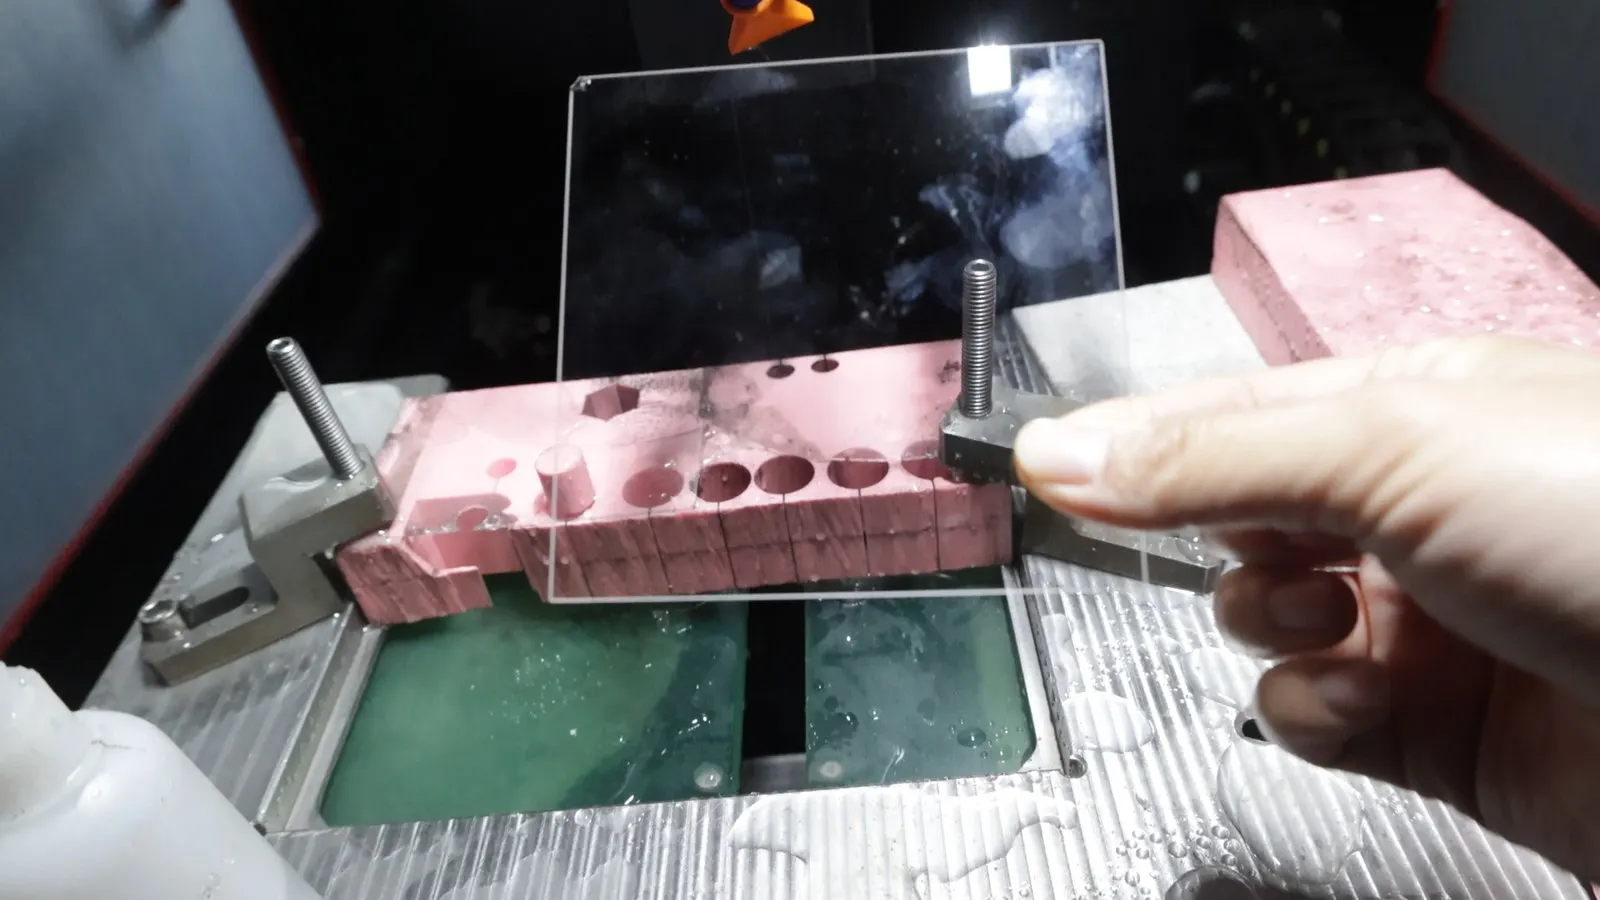
5.1 Dati del test TTV (Unità: millimetro)
Variazione dello spessore totale (TTV) è stato misurato utilizzando una griglia a nove punti, Metodo di misurazione dello spessore a doppia sonda su un banco a depressione. La misurazione è stata applicata a parti con contorno circolare Ø10 mm prodotte dal taglio a filo di diamante ad anello del vetro borosilicato. Lo spessore nominale del campione era 10.000 millimetro.
| Campione | Letture dello spessore a nove punti | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 9.994, 9.996, 9.998 9.997, 10.000, 10.002 10.001, 10.004, 10.006 |
10.006 | 9.994 | 0.012 |
| S02 | 9.988, 9.991, 9.994 9.993, 9.997, 10.000 9.999, 10.003, 10.006 |
10.006 | 9.988 | 0.018 |
| S03 | 9.978, 9.982, 9.986 9.985, 9.990, 9.994 9.997, 10.000, 10.003 |
10.003 | 9.978 | 0.025 |
Valutazione. Nei tre campioni di vetro borosilicato, gli spessori misurati rientravano tra 9,994–10,006 mm (S01), 9.988–10,006 mm (S02), e 9,978–10,003 mm (S03), con valori TTV corrispondenti di 0.012, 0.018 e 0.025 millimetro. All three samples hold TTV within 0.025 mm on a 10 spessore nominale di mm, confirming that the ring diamond wire process maintains good thickness uniformity in circular contour cutting of borosilicate glass.
5.2 Dati sulla tolleranza dello spessore (Unità: millimetro)
Thickness tolerance was evaluated by multi-point grid measurement on the circular borosilicate glass parts produced by ring diamond wire cutting. Several measurement points were taken within the effective measurement area of each specimen, the measured thickness was recorded at each point, and the deviation from the nominal thickness was calculated so that the overall thickness deviation range could be determined.
| Campione | Spessore medio | Deviazione dello spessore |
|---|---|---|
| S01 | 10.000 | 0.000 |
| S02 | 9.997 | −0.003 |
| S03 | 9.991 | −0.009 |
| Deviazione positiva massima | — | +0.006 millimetro |
| Deviazione negativa massima | — | −0.022 mm |
| Banda di tolleranza dello spessore | — | ±0,014 mm |
Valutazione. Rispetto a uno spessore nominale di 10.000 millimetro, mean thicknesses of the three samples were 10.000 millimetro, 9.997 mm e 9.991 millimetro, with deviations of 0.000 millimetro, −0.003 mm and −0.009 mm respectively. La banda di tolleranza complessiva dello spessore era ±0,014 mm, indicating good thickness consistency in circular contour cutting of borosilicate glass.
5.3 Dati di rugosità superficiale Ra (Unità: μm)
Rugosità superficiale (Ra) è stata misurata con profilometria a stilo sulle parti circolari di vetro borosilicato dopo il taglio con filo diamantato ad anello. Sono state prese posizioni rappresentative di misura al centro e su entrambi i lati lungo la faccia finale di taglio, i dati del profilo superficiale sono stati acquisiti con un profilometro a stilo, e il parametro di rugosità Ra è stato registrato in ogni posizione.
| Campione | Ra-1 | Ra-2 | Ra-3 | Ra medio |
|---|---|---|---|---|
| S01 | 0.48 | 0.55 | 0.51 | 0.51 |
| S02 | 0.43 | 0.49 | 0.46 | 0.46 |
| S03 | 0.61 | 0.72 | 0.66 | 0.66 |
Valutazione. La media Ra tra i tre campioni era 0.51, 0.46 e 0.66 μm, con letture individuali tra 0.43 e 0.72 μm. La ridotta distribuzione tra le posizioni di misura su ciascuna parte indica una finitura superficiale uniforme lungo la faccia di taglio, coerente con un taglio stabile a filo ad anello a senso singolo.
5.4 Dati sulla scheggiatura dei bordi (Unità: μm)
La scheggiatura dei bordi è stata quantificata tramite immagini ottiche su un microscopio di utensili. I bordi del campione sono stati puliti prima della misura, e la scala di ingrandimento e misurazione dello strumento sono state calibrate. The circumference of each specimen was then inspected under the microscope, and measurable chipping at the cut edge was recorded at four positions per sample, with the maximum value retained.
| Campione | Posizione 1 | Posizione 2 | Posizione 3 | Posizione 4 | Max. scheggiature |
|---|---|---|---|---|---|
| S01 | 4.5 | 5.2 | 6.1 | 5.7 | 6.1 |
| S02 | 3.8 | 4.6 | 5.4 | 4.9 | 5.4 |
| S03 | 6.5 | 8.2 | 9.4 | 7.6 | 9.4 |
Valutazione. Four-point edge inspection of the three borosilicate glass parts gave maximum chipping values of 6.1, 5.4 e 9.4 μm respectively, with all measurement points falling within 5.4–9.4 μm. Chipping was small overall; S01 and S02 showed the least edge damage, while S03 showed the largest maximum chipping at 9.4 μm.
6. Conclusione
The machining quality of the circular contour cut in this borosilicate glass trial depended mainly on three factors working together: a purpose-built cutting machine, the cooling and lubrication method, and correctly matched process parameters. Il vetro borosilicato è notevolmente duro e fragile, tende a scheggiarsi e sviluppare micro-crepe localizzate durante il taglio, e il contorno circolare richiede elevata accuratezza dimensionale e stabilità della traiettoria.
Attrezzatura. Per il controllo della traiettoria e la precisione di lavorazione richiesti dal taglio a contorno circolare del vetro borosilicato, Ensoll ha selezionato il sistema di taglio verticale a contorno ESS200-4T. La macchina è adatta a lavori di contorno complessi, segue il percorso programmato per eseguire tagli circolari, e fornisce la base meccanica per la formazione del profilo e il controllo dimensionale.
Cooling and lubrication. È stato utilizzato olio da taglio come mezzo di raffreddamento e lubrificazione. Durante il taglio il filo diamantato rimane in continuo contatto con il vetro borosilicato e i grani abrasivi macinano continuamente il materiale, generando calore da attrito nella zona di contatto. L'olio da taglio migliora la lubrificazione e la dissipazione del calore all'interfaccia filo–vetro, riduce l'attrito e l'aumento localizzato della temperatura, e aiuta a sopprimere gli effetti termici e la scheggiatura dei bordi.
Parametri di processo. Velocità del filo, la velocità di avanzamento e altri parametri chiave sono stati adattati alle caratteristiche dure e fragili del vetro borosilicato e ai requisiti di un contorno circolare Ø10 mm. I parametri sono stati impostati per mantenere stabile il movimento del filo e la rimozione continua del materiale, evitando velocità di avanzamento sufficientemente elevate da aumentare il carico di taglio o degradare la qualità del bordo.
Complessivamente. Considerando insieme le misurazioni dimensionali e la valutazione della qualità della lavorazione del contorno circolare, l'uso combinato di una macchina per il taglio di contorni verticali appositamente costruita, taglio a base di olio, e parametri di processo adeguatamente abbinati forniscono una base di processo affidabile per una formazione precisa del profilo e il controllo della qualità dei bordi nel vetro borosilicato. I risultati dimostrano che il taglio del contorno con filo diamantato a forma di anello è una soluzione praticabile per profili circolari di precisione nel vetro duro e fragile.