Quando guardi attraverso l'obiettivo di una fotocamera, un microscopio, un paio di binocoli, o anche il mirino di un fucile da cecchino, stai guardando attraverso il vetro ottico. Ma non tutto il vetro trasparente è vetro ottico.
Il vetro della tua finestra è economico. Il vetro di una lente telescopica può costare più di un'auto usata.
Quindi, cosa rende il vetro ottico così speciale? Perché è così costoso? E come fanno i produttori a tagliare questo materiale prezioso senza sprecarne metà?
Questa guida risponde a tutte queste domande—e introduce la tecnologia di taglio che salva il vetro ottico dal cestino dei rifiuti.
Punti Chiave
Il vetro ottico è costoso principalmente a causa del rendimento del processo, non del materiale grezzo: crucibili di platino, fusione lenta e ricottura, e piccole dimensioni dei lotti aumentano tutti i costi prima che venga effettuato un singolo taglio.
Il vetro è fragile e sensibile agli shock termici, quindi le crepe iniziano quasi sempre dal bordo di uscita del taglio piuttosto che nel mezzo del materiale.
La lavorazione con filo diamantato mantiene la forza di taglio bassa e costante, il che produce bordi senza crepe e scarti di taglio fino a 0.15 mm — materiale che altrimenti verrebbe asportato con la rettifica.
La fornitura di liquido refrigerante e il controllo dell'avanzamento determinano il risultato; la velocità di taglio è una variabile secondaria.
Capitolo 1: Cos'è il vetro ottico?
Il vetro ottico è un tipo di vetro appositamente formulato per trasmettere la luce con minima assorbimento, diffusione, o distorsione. A differenza del vetro soda-calce comune (vetro delle finestre), il vetro ottico ha indice di rifrazione, dispersione, e proprietà di trasmittanza precisamente controllate.
In parole povere: il vetro comune lascia passare la luce, ma la piega, sfoca, e ne riflette una parte. Il vetro ottico piega la luce esattamente dove deve andare, con perdite quasi nulle.
Caratteristiche chiave del vetro ottico:
Proprietà
Cosa significa
Alta omogeneità
Nessuna bolla interna, strie, o inclusioni
Indice di rifrazione preciso
La luce si piega in modo consistente e prevedibile
Bassa dispersione
Separazione dei colori minima (meno effetto arcobaleno)
Alta trasmittanza
Lascia passare 95%+ la luce attraverso
Stabilità termica
Resiste alle crepe dovute ai cambiamenti di temperatura
Capitolo 2: Quali vetri sono chiamati vetro ottico?
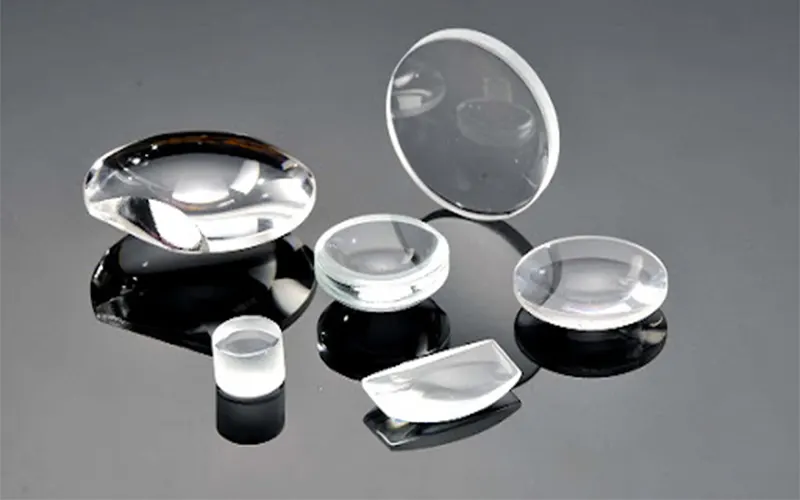
Non tutti i materiali trasparenti qualificano come vetro ottico. Il termine si riferisce specificamente ai vetri utilizzati in elementi ottici come lenti, Prismi, divisori di fascio, filtri, e finestre per strumenti scientifici.
I cristalli a infrarossi appartengono alla stessa famiglia di problemi – vedi i dati di scheggiatura nella nostra nota su taglio di precisione ZnSe.
Ecco le principali categorie:
1. Vetro Crown (Bassa dispersione)
Il vetro crown ha un basso indice di rifrazione (intorno a 1.52) e bassa dispersione. È comunemente usato per lenti semplici e vetrini per microscopi. BK7 è il più famoso vetro crown.
2. Vetro Flint (Alta dispersione)
Il vetro flint contiene ossido di piombo o altri additivi, dandogli un alto indice di rifrazione (1.57–1,75) e alta dispersione. È usato in combinazione con il vetro crown per correggere l'aberrazione cromatica nelle lenti fotografiche.
3. Vetro al lantanio (Alto indice di rifrazione, Bassa dispersione)
L'ossido di lantanio sostituisce parte della silice, creando un vetro con alta rifrazione ma bassa dispersione. Questo è il segreto dietro le lenti fotografiche moderne ad alte prestazioni.
4. Vetro fosfato
Usato per applicazioni laser ad alta potenza. Ha eccellente stabilità termica ma è più morbido e più difficile da fabbricare.
5. Silice fusa (SiO2 puro)
Tecnicamente non è un “vetro” nel senso tradizionale (non ha additivi), la silice fusa ha un'espansione termica estremamente bassa e un'elevata trasmittanza UV. Viene utilizzata nei telescopi spaziali e nella litografia dei semiconduttori.
Il silicio stesso viene tagliato con tolleranze comparabili, e i parametri sono documentati sotto taglio dei wafer di silicio.
6. Vetro ottico colorato
Usato per filtri e lenti di segnale. Il colore deriva da aggiunte precise di ossidi metallici come il cobalto (blu), neodimio (viola-rosa), o didimio (assorbente arancione).
In sintesi: Se un vetro è formulato, fuso, ricotto, e lucidato specificamente per controllare come interagisce con la luce, si chiama vetro ottico. Se proviene da una fabbrica di finestre, non lo è.
Capitolo 3: Come viene prodotto il vetro ottico?
La produzione di vetro ottico è un processo lento, preciso, e costoso. Ecco il percorso passo-passo dalla polvere grezza al blank della lente.
Passo 1: Selezione delle materie prime
Sabbia di silice pura (SiO2) è la base. Ma solo la sabbia pura non produce vetro ottico. I produttori aggiungono quantità precise di:
– Ossido di boro (per bassa dispersione)
– Ossido di piombo (per alto indice di rifrazione)
– Ossido di lantanio (per alte prestazioni)
– Arsenico o antimonio (per eliminare le bolle)
Le impurità vengono misurate in parti per milione. Un singolo granello del minerale sbagliato può rovinare un'intera fusione.
Passo 2: Fusione (La parte difficile)
Il lotto grezzo viene riscaldato a 1300°C–1600°C in crogioli di platino o ceramica. Il platino è spesso utilizzato perché non contamina il vetro.
La fusione deve essere mescolata continuamente—a volte per giorni—per eliminare le strie (filamenti di composizioni diverse). Qualsiasi variazione nella chimica crea distorsioni visibili nella lente finale.
Passo 3: Rafinazione (Rimozione delle bolle)
Il vetro fuso viene mantenuto ad alta temperatura per ore per permettere alle bolle di risalire in superficie. Per ottenere vetro ottico senza bolle, questo passaggio può durare 24 ore o più.
Passo 4: Omogeneizzazione
Meccanismi di agitazione speciali mescolano il vetro per garantire che ogni millimetro cubo abbia esattamente lo stesso indice di rifrazione. Una differenza di 0.0001 nell'indice di rifrazione è sufficiente per scartare un intero lotto.
Passo 5: Ricottura (Lungua Attesa)
Il vetro viene raffreddato estremamente lentamente—talvolta per settimane—in un forno per ricottura controllata. Questo elimina le tensioni interne. Se raffreddato troppo rapidamente, il vetro si frantumerà quando verrà tagliato o molato.
I grandi telai dei telescopi possono richiedere mesi per la ricottura. Il famoso specchio del telescopio Hale da 200 pollici all'Osservatorio Palomar ha impiegato quasi un anno per raffreddarsi.
Passo 6: Formatura e Taglio
Una volta ricotto, il vetro viene tagliato in blocchi, strisce, o forme vicine alla forma finale. Questo è il punto in cui la riduzione dei rifiuti diventa cruciale—cosa che tratteremo nel Capitolo 5.
Il vetro tagliato viene levigato a forma grezza, poi levigato finemente, poi lucidato fino a una precisione superficiale misurata in lunghezze d'onda della luce (nanometri). Una superficie tipica di una lente viene lucidata fino a pochi 20 nanometri dalla perfezione.
Capitolo 4: Perché il vetro ottico è così costoso?
Se hai mai preventivato una lente di ricambio per una fotocamera o un microscopio, sai che il vetro ottico costa una fortuna. Ecco perché.
Motivo 1: Purezza della materia prima
Il vetro comune usa sabbia economica. Il vetro ottico usa silice ultrapura e additivi rari come l'ittrio,, niobio, o tantalio. Alcune materie prime costano centinaia di dollari al chilogrammo.
Motivo 2: Crogioli di platino
Molti vetri ottici vengono fusi in crogioli di platino per evitare contaminazioni. Il platino costa circa $30 al grammo—30 volte il prezzo dell'argento.
Motivo 3: Produzione lenta
Un impianto di vetro float produce tonnellate di vetro per finestre all'ora. Un forno per la fusione del vetro ottico potrebbe produrre poche centinaia di chilogrammi a settimana. Solo il processo di ricottura può durare settimane o mesi.
Motivo 4: Bassi rendimenti
Anche con processi perfetti, una percentuale di ogni fusione viene scartata a causa di bolle, strie, o variazioni dell'indice di rifrazione. Per vetri di alta qualità, il tasso di scarto può superare 50%.
Motivo 5: Taglio e finitura di precisione
La sagomatura di un semilavorato per lente richiede strumenti in diamante, manodopera qualificata, e ore di lucidatura. Un singolo elemento di lente per fotocamera potrebbe richiedere otto ore di lucidatura.
Gran parte di quel tempo di lucidatura serve realmente per rimuovere danni, che un operatore dedicato macchina da taglio per vetro ottico riduce nella fase di taglio.
Motivo 6: Piccole Dimensioni dei Lotti
Il vetro per finestre è prodotto in fabbriche che operano 24/7/365. Il vetro ottico è spesso prodotto in lotti di poche centinaia di chilogrammi—o anche di pochi chilogrammi per vetri speciali. Piccoli lotti significano costi elevati per unità.
Mettendolo in Prospettiva:
Tipo di Vetro
Costo per Chilogrammo (Appross.)
Vetro per finestre
0.50–0,50–1
Vetro soda-lime (stoviglie)
2–2–5
Vetro per contenitori (bottiglie)
0.30–0,30–0,80
Vetro ottico (Corona)
50–50–200
Vetro ottico (Vetro flint)
100–100–500
Vetro ottico al lantanio
500–500–2,000
Silice fusa (grado semiconduttore)
1,000–1.000–5,000+
Capitolo 5: Lavorazione del Vetro Ottico – Come Minimizzare gli Sprechi
Ora arriviamo alla domanda più pratica: Come si taglia e modella il vetro ottico senza sprecarne metà?
Il vetro ottico è costoso—spesso 100–2.000 dollari per chilogrammo. Ogni millimetro di scarto è denaro sprecato. I metodi tradizionali di taglio come le lame diamantate, le ruote abrasive, o anche il taglio laser introducono problemi:
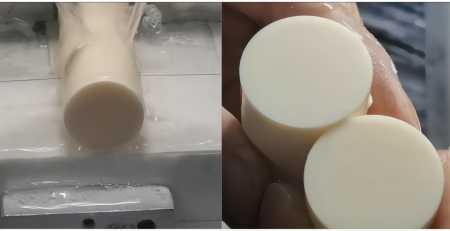
Entra in gioco anello di filo diamantato tecnologia—il metodo più efficiente, a basso spreco per tagliare vetro ottico, cristalli, e altri materiali ottici fragili.
Cos'è un Anello di Filo Diamantato?
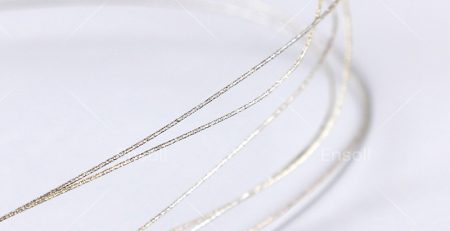
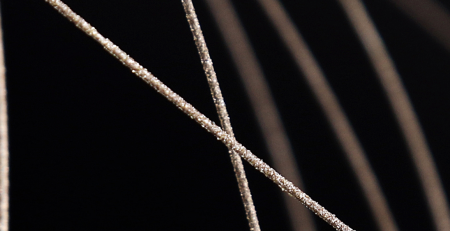
Un anello di filo diamantato è un filo d'acciaio continuo placcato con granuli di diamante industriale. A differenza delle seghe a filo tradizionali che arrotolano migliaia di metri di filo avanti e indietro, un anello di filo diamantato è un anello continuo—tipicamente da 2 a 10 metri di circonferenza—che si muove in una sola direzione ad alta velocità (40–80 m/s).
Mentre l'anello gira, il abrasivo diamantato macina il vetro con forza minima, calore minimo, e un solco estremamente stretto.
Perché il taglio con anello di filo diamantato minimizza gli sprechi
Fattore
Lama diamantata / Sega
Anello di filo diamantato
Larghezza del solco (spessore di taglio)
1–2 mm
0.3–0,6 mm
Perdita di materiale per taglio
Alta
70–80% in meno rispetto alle lame
Generazione di calore
Alta (crepa il vetro)
Minima (taglio a freddo)
Finitura della superficie
Richiede lucidata posteriore
Liscio, spesso pronto per l'ispezione
Danno interno
Micro-crepe comuni
Nessun danno sotto la superficie
Benefici aggiuntivi per il taglio del vetro ottico
Nessun danno sottosuperficiale
Diamond blades create a fractured layer beneath the cut surface. This damage must be ground away, adding time and material loss. Diamond wire loop cutting produces virtually no subsurface damage, saving hours of post-processing.
Unlike a straight diamond blade, the flexible diamond wire loop can cut curves, radii, e forme irregolari. This is essential for prototyping and specialty optics.
Dry or Wet Operation
For optical glass, a small amount of coolant or water drip keeps the cut clean and dust-free. The ESO-GM supports both dry and wet cutting.
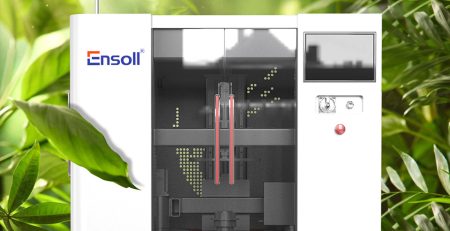
The ESO-GM has no complex spooling mechanisms, no wire guides to replace, and no tension rollers to adjust. È affidabile, semplice, e progettato per l'uso quotidiano.
Capitolo 6: Confronto dei metodi di taglio per vetro ottico
Metodo
Larghezza della scanalatura
Danno da calore?
Qualità della superficie
Livello di spreco
Migliore per
Sega a lama diamantata
1.5–2,5 mm
Sì (crepe)
Grezzamente
Alta
Taglio grezzo di vetro economico
Filo abrasivo (alternativo)
0.8–1,2 mm
Media
Discreto
Media
Blocchi grandi (lento)
Taglio laser
0.1–0,5 mm
Sì (HAZ)
Scarso (bordi fusi)
Bassa
Solo vetro sottile
Getto d'acqua
0.8–1,5 mm
No
Scarso (incorporamento)
Media
Vetro spesso (contaminato)
Anello di filo diamantato
0.3–0,6 mm
No
Eccellente
Molto basso
Vetro ottico premium
Per vetro ottico costoso, il filo diamantato è il chiaro vincitore.
Come le macchine per il taglio con filo diamantato garantiscono risultati senza crepe
A differenza dei metodi convenzionali, macchine da taglio a filo diamantato uso di un filo sottile, rivestito di diamante (generalmente da 0,1 a 0,3 mm di diametro) che corre ad alta velocità sotto tensione controllata. Questo meccanismo di taglio unico fornisce diversi vantaggi chiave per il vetro ottico:
1. Danno subsuperficiale ultra-basso
– Le lame diamantate tradizionali creano micro-fratture a causa del taglio ad alto impatto.
– Il taglio laser genera zone influenzate dal calore (HAZ), portando a crepe indotte da stress.
– Le seghe a filo diamantato utilizzano un'azione abrasiva delicata, produzione di crepe subsuperficiali quasi nulle—critico per ottiche ad alte prestazioni.
2. Finitura Superiore della Superficie (Ra < 0.2µm)
– Il filo diamantato a grana fine garantisce un bordo simile a uno specchio, riducendo la necessità di una lucidatura estesa.
– Ideale per lenti, Prismi, e ottiche di precisione dove la rugosità della superficie deve essere minimizzata.
3. Nessuna Distorzione Termica (Processo di Taglio a Freddo)
– Il taglio laser e a getto d'acqua genera calore, rischiando birefringenza da stress e deformazioni del materiale.
– Le seghe a filo diamantato operano a temperatura ambiente, preservando l'integrità strutturale del vetro.
4. Perdita di Scanalatura Minima (Fino a 0,15 mm)
– Risparmia materiale di vetro ottico costoso, migliorando il rendimento e riducendo i costi.
– Perfect for wafer-level optics and micro-optics arrays where material conservation is crucial.
Conclusione: Cut Smart, Save Money
Cos'è il vetro ottico? It is precision-engineered glass designed to control light with extreme accuracy. Which glasses are called optical glass? Crown, Vetro flint, lanthanum, phosphate, silice fusa, and specialty filter glasses. How is it made? Through slow, careful melting, refining, and annealing—often taking weeks or months. Perché è così costoso? Raw material purity, crucibili di platino, slow production, low yields, and precise finishing all drive up costs.
And finally: How do you process optical glass while minimizing waste?
The answer is diamond wire loop cutting—specifically with the ESO-GM Diamond Wire Loop Cutting Machine. With an ultra-narrow kerf, cool cutting action, and smooth surface finish, the ESO-GM maximizes yield from expensive optical glass blocks.
If you arecutting optical glass vale centinaia o migliaia di dollari per chilogrammo, ogni millimetro risparmiato è denaro in tasca. L'ESO-GM offre questi risparmi—taglio dopo taglio, giorno dopo giorno.
Domande Frequenti
Cos'è il vetro ottico?
Un vetro formulato per un comportamento ottico prevedibile — indice di rifrazione definito, dispersione e trasmissione, con limiti rigorosi su bolle, striature e inclusioni. Le famiglie comuni includono vetro crown, vetro flint, vetro al lantanio, vetro fosfatico e silice fusa.
Perché il vetro ottico è costoso?
Principalmente resa. Raw material purity, crucibili di platino, fusione lenta e lunghi cicli di ricottura, low yields, taglio e finitura di precisione, e piccole quantità di produzione aggiungono costi prima che le economie di scala si applichino.
Qual è il modo migliore per tagliare il vetro ottico?
Taglio ad anello con filo diamantato. Il filo applica forza bassa, costante con raffreddamento continuo, così evita le micro-fratture della segatura a lama e la zona influenzata dal calore del taglio laser.
Il vetro ottico può essere tagliato con un tagliavetro normale?
Un tagliarotaia segna e spezza linee rette in lastre piane, ma non può produrre tagli curvi, interni o con tolleranze strette necessari ai componenti ottici, e lo spezzamento lascia un bordo stressato, irregolare.
Come si taglia il vetro ottico senza romperlo?
Mantenere la forza di taglio bassa e costante con un filo diamantato, far circolare un refrigerante continuo, e controllare la velocità di avanzamento. La maggior parte delle crepe inizia al bordo di uscita, quindi sostenere il pezzo fino alla fine del taglio è importante quanto i parametri di taglio.
Perché il vetro ottico si rompe durante la lavorazione?
Shock termico e shock meccanico. Il taglio laser genera una zona influenzata dal calore che stressa il vetro, mentre il segare con lama applica forza ad alto impatto; entrambi iniziano crepe che si propagano attraverso un materiale fragile.
Una sega a filo diamantato è migliore di una lama per il vetro ottico?
Sì, per lavori di precisione. Le lame diamantate creano micro-fratture attraverso tagli ad alto impatto, mentre il filo diamantato utilizza un'azione abrasiva delicata che lascia danni subsuperficiali quasi nulli e una scanalatura larga quanto 0.15 millimetro.
Il taglio del vetro ottico ha bisogno di refrigerante?
Sì. Il refrigerante rimuove il calore che altrimenti causerebbe rotture dovute a shock termico, pulisce la pasta abrasiva dalla scanalatura, e aiuta a produrre un bordo a specchio che riduce la lucidatura successiva.
Contenuto tecnico esaminato dal team di ingegneria Ensoll — un produttore di anelli diamantati con 10+ anni di esperienza produttiva.
Taglio ad anello di filo come nuova tecnologia di taglio utilizzando la lavorazione di taglio ad anello di filo diamantato:
Vantaggi del taglio ad anello con filo diamantato:
Alto... leggi di più
Anelli di filo diamantato sono realizzati utilizzando processi di produzione avanzati in cui i diamanti sono incorporati in un anello di filo. Questo... leggi di più
L'industria ottica richiede estrema precisione, sia per la produzione di ottiche a livello di wafer, preparazione di vetrini per microscopi, o su misura taglio ottico del vetro... leggi di più
Il filo diamantato a loop la macchina da taglio adotta il metodo di movimento a circolazione chiusa con filo diamantato, in modo che il diamante... leggi di più
Punti chiave
Un lingotto di silicio monocristallino passa attraverso il taglio, levigatura del diametro, tagliatura, smussamento dei bordi, levigatura e lucidatura prima di essere pronto... leggi di più




 3. Vetro al lantanio (Alto indice di rifrazione, Bassa dispersione)


 6. Vetro ottico colorato