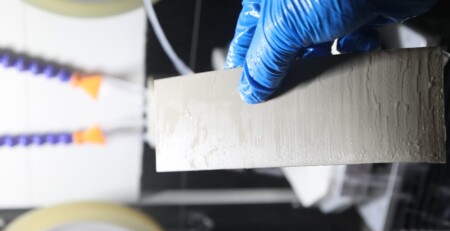
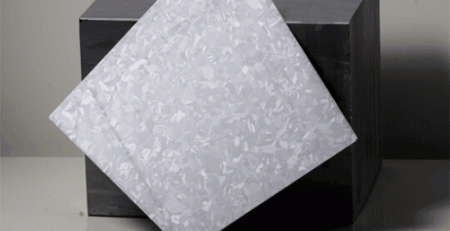
Taglio di precisione dei bastoni di silicio con anello di filo diamantato
Astratto: Questo articolo presenta uno studio completo sulla precisione del taglio dei cilindri di silicio utilizzando un anello di filo diamantato. Il pezzo di prova era un cilindro di silicio φ330 mm × 500 mm proveniente da un cliente europeo, affettato in 10 wafer di spessore mm su una macchina a cantilever singolo Ensoll ESC600-4T. Riferiamo i parametri di taglio, strategia di raffreddamento, e metriche quantitative di qualità inclusa la Variazione Totale dello Spessore (TTV), tolleranza dimensionale, rugosità superficiale (Ra), e scheggiature dei bordi. I risultati dimostrano che un processo ottimizzato con filo di diamante a loop può ottenere un taglio stabile, del silicio ad alta precisione adatto per applicazioni downstream nei settori dei semiconduttori e fotovoltaico.
- Un cilindro di silicio φ330 mm × 500 mm è stato tagliato in wafer di 10 mm sulla macchina a filo di diamante a loop Ensoll ESC600-4T (0.50 filo mm, 38 m/s, 210 tensione N).
- L'ottimizzazione dei parametri di avanzamento ha ridotto il TTV da 0.170 mm to 0.070 mm in tre prove di test.
- La rugosità media della superficie è rimasta al di sotto di 1 μm Ra con minima scheggiatura dei bordi.
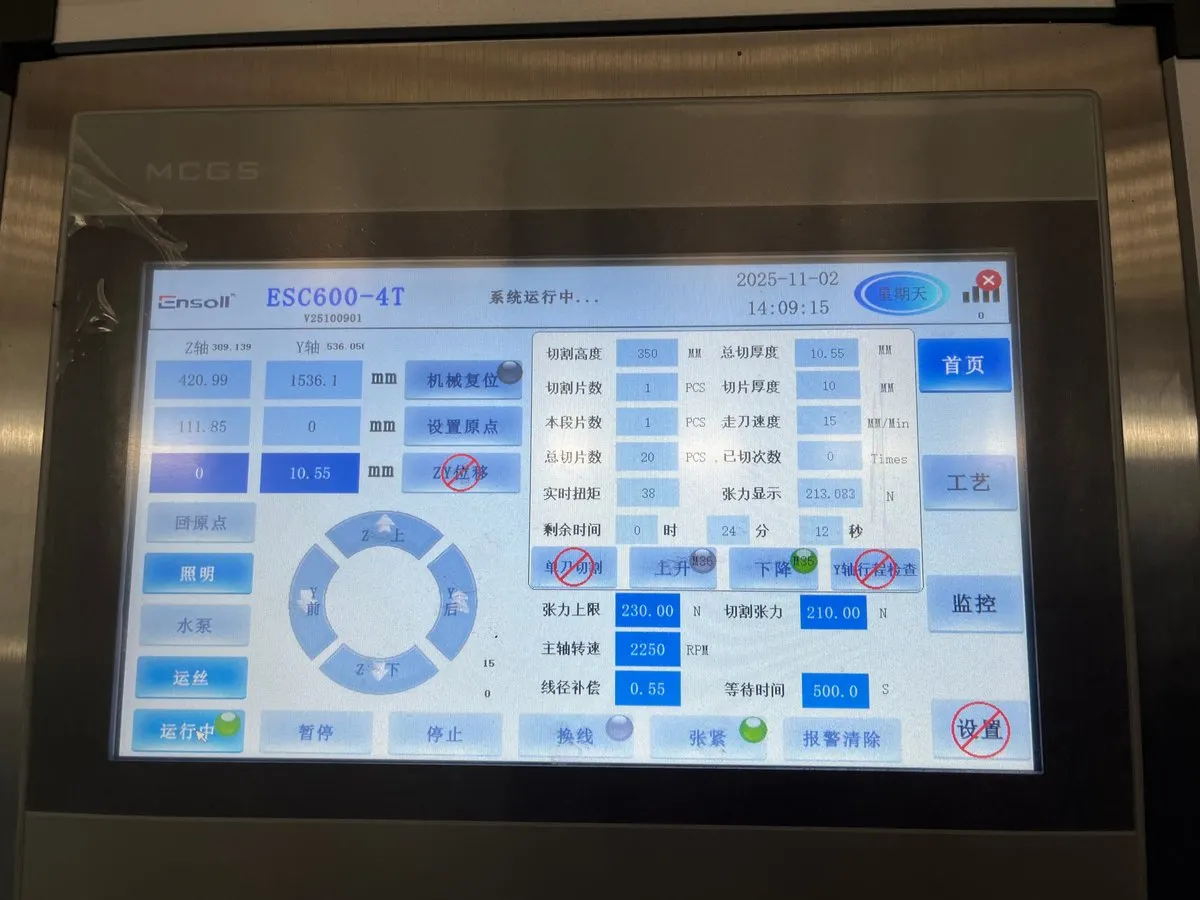
1. Introduzione
Il silicio è la spina dorsale delle moderne industrie dei semiconduttori e fotovoltaiche. Le fette di silicio monocristallino richiedono tolleranze eccezionalmente rigide: variazione minima di spessore, bassa rugosità superficiale, e quasi assenza di scheggiature ai bordi. Raggiungere queste specifiche su barre di silicio di grande diametro è difficile perché il silicio è sia duro che fragile, con una resistenza alla frattura relativamente bassa. Durante il taglio abrasivo, carichi termici e meccanici concentrati possono innescare fratture fragili, propagare microfessure sottosuperficiali, e produrre scheggiature ai bordi e incoerenza dello spessore.
Per affrontare queste sfide, Ensoll Tools ha progettato un processo dedicato per il taglio lineare ad alta precisione delle barre di silicio. L'approccio combina raffreddamento continuo ad acqua per sopprimere l'aumento di temperatura nella zona di taglio, parametri di avanzamento ottimizzati in base al materiale, e una macchina da taglio a filo diamantato con singolo cantilever personalizzata (ESC600-4T). Allineando la struttura della macchina, condizioni di raffreddamento, e parametri di taglio, il processo minimizza i danni termici e meccanici sia alla superficie che ai bordi del wafer, fornendo la precisione dimensionale, l'uniformità dello spessore, e la qualità della superficie richiesta per applicazioni avanzate del silicio.
2. Oggetto di prova e proprietà del materiale
Il pezzo per questo studio è stato fornito da un cliente europeo (chiamato Cliente F). I dati principali sul materiale e sulla geometria sono riassunti di seguito:
- Materiale: Barra di silicio
- Durezza: Mohs ~6,0–6,5
- Dimensioni del pezzo: φ330 mm × 500 millimetro (L)
- Spessore obiettivo del taglio: 10 millimetro
La combinazione di alta durezza e fragilità del silicio lo rende un classico rappresentante di materiali duri e fragili. Qualsiasi tecnologia di taglio applicata al silicio deve controllare simultaneamente l'usura abrasiva, l'accumulo di calore, e la rimozione del materiale in modalità fragile.
Lo stesso comportamento duro e fragile stabilisce il limite pratico di avanzamento quando taglio delle ceramiche di allumina, dove lo scheggiamento piuttosto che l'usura dello strumento è il vincolo principale.
3. Selezione di macchina e filo
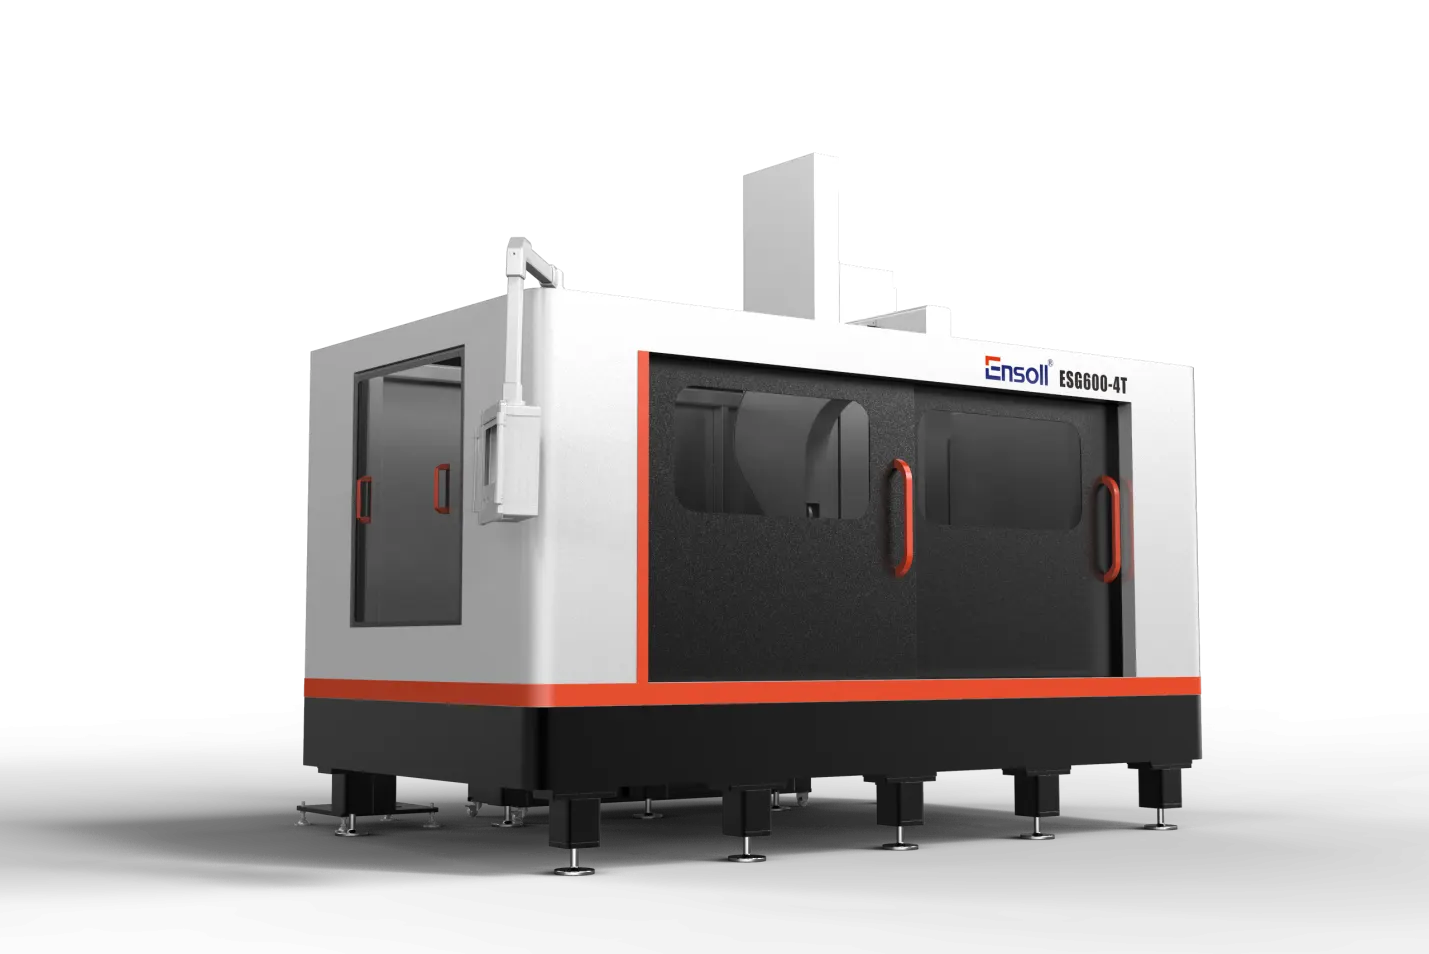
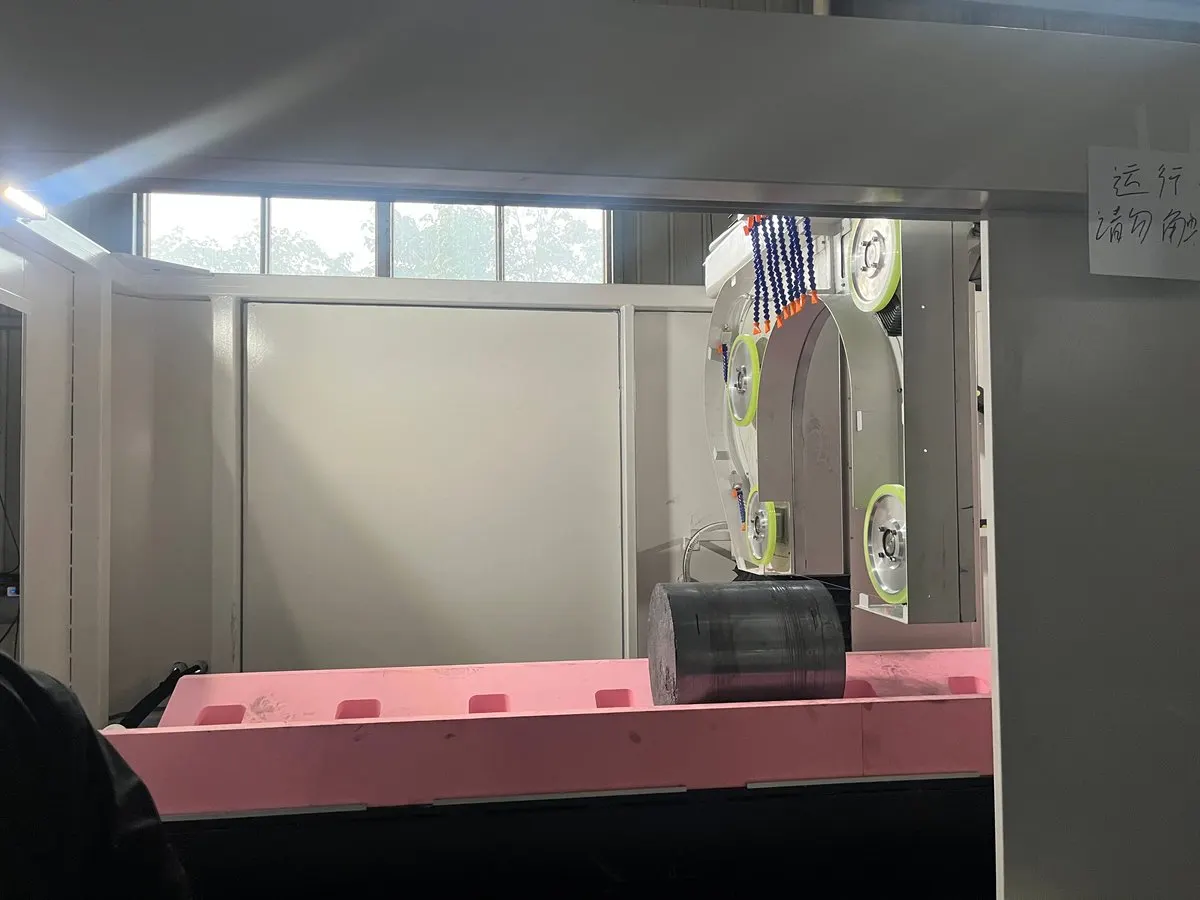
Le prove di taglio sono state eseguite su un Ensoll ESC600-4T macchina per taglio a filo di diamante a mensola singola. Questo modello è stato sviluppato appositamente per il taglio di barre di silicio di grande diametro, tenendo conto della durezza del materiale, fragilità, e delle tolleranze geometriche richieste dal processo di lavorazione di grado semiconduttore.
- Refrigerante: Acqua. L'acqua offre un'elevata capacità termica specifica e un eccellente trasferimento di calore convettivo, rendendola ideale per ridurre la temperatura nella zona di taglio e per asportare i detriti di silicio. Un approvvigionamento continuo di acqua migliora la pulizia dell'interfaccia, la stabilità del taglio, e la qualità della superficie finale.
- Tipo di filo: Filo di diamante completamente placcato elettroliticamente. Il legame elettrolitico assicura un'alta densità, una distribuzione uniforme dei grani di diamante e una forte ritenzione dei grani. Questa configurazione massimizza i bordi di taglio efficaci, migliora la durata del filo, e riduce i danni alla superficie e lo scheggiamento dei bordi.
4. Metodo di taglio e vantaggi della macchina
L'ESC600-4T integra diverse caratteristiche strutturali e di controllo che beneficiano direttamente il taglio delle barre di silicio:
- Architettura di taglio a portale: Un telaio a portale ad alta rigidità muove verticalmente il gruppo di taglio. Questa disposizione mantiene la stabilità strutturale e la precisione del movimento durante tutto il taglio, sopprimendo vibrazioni e deviazioni della traiettoria. Il risultato è un miglioramento della perpendicolarità e della coerenza dimensionale di ciascuna fetta.
- Testa mobile, progetto a pezzo fisso: Il gruppo di taglio si muove mentre la barra di silicio rimane ferma. Eliminare il movimento del pezzo mantiene il riferimento di lavorazione e permette un ingombro macchina più compatto per la stessa dimensione del semilavorato.
- Piattaforma di supporto a V regolabile: Una struttura di supporto adattabile a V può essere riposizionata per corrispondere al diametro dell'asta, garantendo una presa stabile e accogliendo una gamma di specifiche delle aste di silicio.
- Tavolo di carico idraulico: Un sollevatore idraulico gestisce il caricamento e il posizionamento delle aste, riducendo l'impatto e lo scostamento di posizione durante la movimentazione manuale. Il sollevatore si ritira inoltre al di fuori della struttura di supporto durante il taglio, evitando interferenze.
- Controllo intelligente della tensione: Il sistema di tensionamento regola continuamente la tensione del filo in risposta allo stato operativo e all'usura del diametro del filo, mantenendo il ciclo di filo diamantato in una finestra di tensione stabile. Quando inattivo, il sistema rilassa la tensione per minimizzare il carico a lungo termine sia sul filo che sulle scanalature delle ruote guida; al riavvio, la tensione operativa viene ripristinata rapidamente.
5. Parametri di taglio e raffreddamento
I principali parametri di taglio sono stati selezionati in base alle proprietà del materiale siliconico, il 10 mm spessore fetta target, e verifica preliminare del processo. Il set di parametri è riassunto nella Tabella 1.
| Parametro | Valore |
|---|---|
| Diametro del filo (millimetro) | 0.50 × 3,570 |
| Velocità di avanzamento (mm/min) | 15 / 18 / 25 |
| Larghezza di taglio (millimetro) | 330 |
| Tensione del filo (N) | 210 |
| Velocità del filo (m/s) | 38 |
| Tempo di piegamento del filo (s) | 200 |
L'acqua è stata fornita continuamente come refrigerante durante tutti i tagli. Sono state valutate tre velocità di avanzamento—15, 18, e 25 mm/min—per indagare l'influenza della velocità di rimozione sulla qualità della fetta.
6. Risultati di taglio
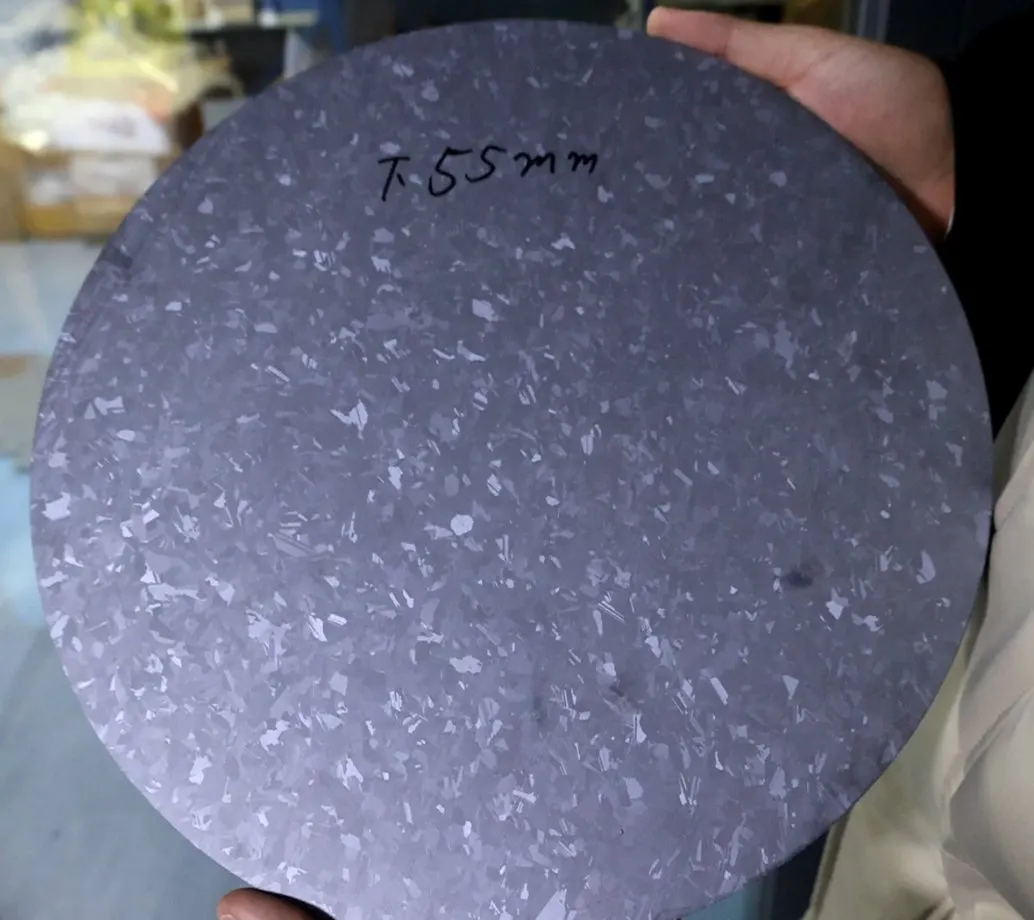
Tre fette (etichettate S01, S02, e S03) sono state prodotte e sottoposte a ispezione metrologica. Ogni campione è stato misurato per la Variazione Totale dello Spessore (TTV), tolleranza dimensionale, rugosità superficiale (Ra), e scheggiature dei bordi.
6.1 Variazione dello spessore totale (TTV)
Il TTV è stato misurato utilizzando un misuratore di spessore a doppia sonda su griglia a nove punti con ventosa a vuoto. L'attrezzatura è stata termicamente equilibrata e calibrata con blocchi di spessore certificati prima del test. I campioni sono stati puliti in un ambiente privo di polvere, centrati sulla ventosa a vuoto, e mantenuti piani tramite pressione negativa per minimizzare l'errore dovuto alla deformazione.
| Campione | Spessore a nove punti (millimetro) | Tmax (millimetro) | Tmin (millimetro) | TTV (millimetro) |
|---|---|---|---|---|
| S01 | 9.780, 9.750, 9.760, 9.820, 9.650, 9.720, 9.790, 9.730, 9.770 | 9.820 | 9.650 | 0.170 |
| S02 | 9.926, 9.977, 9.952, 9.961, 9.936, 9.885, 9.948, 9.920, 9.950 | 9.977 | 9.885 | 0.092 |
| S03 | 10.006, 10.071, 10.075, 10.073, 10.005, 10.066, 10.032, 10.048, 10.058 | 10.075 | 10.005 | 0.070 |
Valutazione: I dati TTV a nove punti mostrano che S03 ha fornito la migliore uniformità di spessore (0.070 millimetro), mentre S01 ha mostrato la maggiore variazione (0.170 millimetro). Con l'aumento della velocità di avanzamento da 15 mm/min a 25 mm/min, Il TTV è migliorato in modo monotono, suggesting that a moderately higher feed rate can stabilize the cutting process and reduce thickness fluctuation when combined with appropriate cooling and tension control.
6.2 Tolleranza dimensionale dello spessore
Thickness tolerance was evaluated against a nominal thickness of 10.000 mm using the same nine-point grid data. Positive and negative deviations were computed for each measurement point and summarized across all three slices.
| Campione | Spessore medio (millimetro) | Deviazione dello spessore (millimetro) |
|---|---|---|
| S01 | 9.641 | −0.359 |
| S02 | 9.939 | −0.061 |
| S03 | 10.048 | +0.048 |
| Max positive deviation | +0.048 | — |
| Max negative deviation | −0.359 | — |
| Overall thickness tolerance | ±0.359 | — |
Valutazione: The thickness deviations were predominantly negative. S01 showed a pronounced thin bias (−0.359 mm), which widened the overall tolerance band. S02 and S03 progressively approached the nominal dimension, indicating improved dimensional control stability at higher feed speeds. The trend confirms that feed-rate optimization is a critical lever for thickness accuracy in taglio dei wafer di silicio.
6.3 Rugosità superficiale (Ra)
Surface roughness was measured with a stylus profilometer according to ISO 4287. The measurement direction was aligned with the dominant surface texture orientation. Three locations were inspected on each slice: center, left-mid, and right-mid.
| Campione | Ra-1 (μm) | Ra-2 (μm) | Ra-3 (μm) | Ra medio (μm) |
|---|---|---|---|---|
| S01 | 0.860 | 0.640 | 0.690 | 0.730 |
| S02 | 0.910 | 0.960 | 0.680 | 0.850 |
| S03 | 0.760 | 0.670 | 0.800 | 0.743 |
Valutazione: Average Ra values ranged from 0.730 μm to 0.850 μm, with an overall spread of 0.640–0.960 μm. The small variation between measurement positions on each slice indicates a uniform surface texture, confirming that the diamond wire loop run and material removal remained stable throughout the cut. These Ra levels are consistent with high-quality abrasive slicing of silicon and compare favorably with results reported in our precision slicing of metal tubes case study.
6.4 Sbeccature ai Bordo
Edge chipping was quantified by optical microscopy on all four edges of each slice. Samples were cleaned, the microscope scale was calibrated, and all four sides were scanned sequentially.
| Campione | Posizione 1 (μm) | Posizione 2 (μm) | Posizione 3 (μm) | Posizione 4 (μm) | Scheggiatura massima (μm) |
|---|---|---|---|---|---|
| S01 | 5.6 | 7.2 | 6.4 | 8.1 | 8.1 |
| S02 | 6.3 | 8.5 | 7.1 | 9.2 | 9.2 |
| S03 | 5.1 | 6.8 | 7.4 | 8.6 | 8.6 |
Valutazione: Chipping sizes ranged from 5.1 μm to 9.2 μm, with mean maximum chipping of 8.6 μm. The relatively narrow distribution across all samples indicates stable material removal at the kerf boundary. Edge integrity at this level is acceptable for many semiconductor preprocessing steps and can be further improved with parameter refinement.
7. Conclusione
The silicon-rod slicing trials demonstrate that a well-matched combination of machine architecture, sistema di raffreddamento, e i parametri di taglio possono fornire risultati ad alta precisione su lingotti di silicio di grande diametro. I principali risultati sono:
Le officine che specificano attrezzature per lavori di grande diametro possono confrontare le architetture a portale e a mensola nella nostra panoramica di macchina da taglio per sega a filo diamantato.
- La struttura della macchina è importante. Il design a portale ESC600-4T a mensola singola offre la stabilità del movimento e l'adattabilità della serraggio necessarie per barre di silicio φ330 mm. Isolando le vibrazioni della macchina dalla traiettoria del filo, la configurazione a mensola stabilisce una base solida per il controllo dello spessore e la coerenza del taglio.
- Il raffreddamento non è negoziabile. Il raffreddamento continuo ad acqua sopprime efficacemente l'aumento della temperatura nella zona di taglio, espelle i detriti abrasivi, e mantiene un'interfaccia filo-pezzatura pulita. La riduzione del carico termico e della contaminazione da particelle si traduce direttamente in un taglio più stabile e in una migliore integrità della superficie.
- L'ottimizzazione della velocità di avanzamento paga. Aumentando la velocità di avanzamento da 15 mm/min a 25 mm/min ha progressivamente ridotto il TTV da 0.170 mm to 0.070 millimetro. Questo conferma che, all'interno della finestra testata, una velocità di avanzamento più rapida può stabilizzare il processo di asportazione del materiale e migliorare l'uniformità dello spessore se abbinata a un adeguato raffreddamento e controllo della tensione.
Collettivamente, i dati di TTV, thickness tolerance, rugosità superficiale (Ra), e di scheggiatura convalidano che il processo ottimizzato anello di filo diamantato sull'ESC600-4T è in grado di produrre fette di silicio che soddisfano i rigorosi requisiti di fotovoltaico e semiconduttori processi a valle. I risultati forniscono una base pratica di processo per la segagione a scala ingegneristica di barre di silicio e possono essere adattati ad altri materiali duri e fragili di durezza e geometria comparabile.
Per ulteriori informazioni sulle soluzioni con anello in filo di diamante di Ensoll per il silicio, materiali magnetici, ceramica, e metalli, esplora le nostre guide al taglio di precisione o contatta il nostro team di ingegneri.
Questi risultati si affiancano al nostro lavoro più ampio sul taglio delle wafer di silicio, dove gli stessi parametri sono regolati per wafer più sottili.Domande Frequenti
Quale TTV può raggiungere un anello in filo di diamante durante il taglio dei barre di silicio?
In questo test ESC600-4T su un barra di silicio φ330 mm, variazione dello spessore totale (TTV) migliorato da 0.170 mm to 0.070 mm mentre i parametri di avanzamento sono stati ottimizzati su tre prove.
Quale rugosità superficiale produce il taglio con anello in filo di diamante sul silicio?
La Ra media è rimasta sotto 1 μm su tutti i campioni di questo studio — abbastanza liscia da ridurre o eliminare la lucidatura successiva in molte applicazioni.
Quale macchina è stata utilizzata per questo studio sul taglio di barre di silicio?
La macchina da taglio con anello in filo di diamante a singolo cantilever Ensoll ESC600-4T, running a 0.50 mm diamond wire loop at 38 m/s wire speed and 210 tensione N.
Why use a diamond wire loop instead of a slurry saw for silicon rods?
The loop cuts with fixed diamond abrasive in a water-cooled, single-direction pass, giving a narrower kerf, meno danni sottosuperficiali, and shorter cycle times than loose-abrasive slurry sawing.
Contenuto tecnico esaminato dal team di ingegneria Ensoll — un produttore di anelli diamantati con 10+ anni di esperienza produttiva.