Taglio del PEEK con loop a filo diamantato: Test di taglio di precisione
Astratto: Questo articolo presenta un test di affettamento di precisione sul PEEK (polieter etere chetone) utilizzando una anello di filo diamantato. Il pezzo era un 200 mm × 60 mm × 60 blocco di PEEK mm fornito dal cliente europeo H, affettato in 6.5 pezzi di spessore mm su una macchina da taglio a loop di filo diamantato di tipo portale Ensoll ESO-GM. Riferiamo la selezione dell'apparecchiatura e del filo, parametri di taglio, strategia di raffreddamento, e metriche quantitative di qualità inclusa la Variazione Totale dello Spessore (TTV), thickness tolerance, rugosità superficiale (Ra), e scheggiature dei bordi. I risultati mostrano che con una macchina rigida, un filo di diamante completamente rivestito, refrigerante continuo, e parametri ben abbinati, il taglio con filo di diamante può mantenere la sezionatura del PEEK a una tolleranza di spessore di ±0,037 mm, TTV medio di 0.085 millimetro, Ra inferiore a 1 μm, e scheggiature ai bordi non superiori a 6.7 μm.
- Un 200 mm × 60 mm × 60 blocco di PEEK di mm è stato tagliato in 6.5 pezzi di mm sulla macchina Ensoll ESO-GM (0.35 anello di filo diamantato completamente rivestito, 24 velocità del filo m/s, 150 tensione N, 3 alimentazione mm/min).
- Attraverso tre fette, TTV mantenuto entro 0,072–0,098 mm (media 0.085 millimetro) e tolleranza di spessore entro ±0,037 mm.
- La rugosità media della superficie era di 0,80–0,91 μm Ra e lo sbeccamento massimo del bordo era 6.7 μm — risultati puliti per un termoplastico resistente che tende ad ammorbidirsi con il calore e sviluppare bave.
- Le chiavi per il PEEK sono raffreddamento continuo con fluido da taglio, alta rigidità della macchina, e parametri di avanzamento conservativi che mantengono sotto controllo il calore da taglio.
1. Perché il PEEK rappresenta una sfida di taglio diversa
Il materiale in questo test era PEEK fornito dal cliente europeo H, e il requisito di lavorazione era il taglio diritto ad alta precisione. Il PEEK è un materiale termoplastico ingegneristico ad alte prestazioni con alta resistenza agli urti, resistenza all'usura, e resistenza al calore. Il suo meccanismo di rimozione del materiale durante il taglio con filo di diamante differisce dai materiali duri e fragili tipici come vetro ottico e ceramiche tecniche. Poiché il PEEK ha un grado di plasticità e tenacità, l'azione continua dei granuli abrasivi di diamante genera calore da taglio. Se la dissipazione del calore è insufficiente o i parametri di taglio non sono ben abbinati, la zona di lavorazione si riscalda, il materiale si ammorbidisce localmente, e la resistenza al taglio aumenta — portando a deviazioni dimensionali, bave ai bordi, e qualità della superficie degradata.
Per soddisfare i requisiti di stabilità dimensionale e qualità della superficie per il taglio dritto ad alta precisione del PEEK, Ensoll ha applicato una soluzione di taglio con anello di filo diamantato adattata alle caratteristiche di lavorazione del PEEK: una macchina dedicata per una bloccaggio stabile del pezzo e un movimento fluido del filo; un filo di diamante abbinato che mantiene stabile la capacità di rimozione abrasiva; raffreddamento continuo con fluido da taglio per trasportare via il calore; e parametri di velocità del filo e avanzamento regolati che mantengono il carico di taglio e la temperatura di lavorazione entro un intervallo ragionevole, riducendo l'ammorbidimento, l'adesione, e le sbavature sui bordi. Con apparecchiature, filo, raffreddamento, e parametri correttamente abbinati, il processo di taglio rimane stabile e la precisione dimensionale, coerenza dello spessore, e la qualità superficiale delle fette di PEEK possono essere efficacemente controllate.
2. Materiale di prova
Materiale: PEEK (polieter etere chetone)
Durezza: circa MH 6.5
Dimensione del pezzo: 200 mm × 60 mm × 60 millimetro
Dimensione della fetta: 6.5 mm × 60 mm × 60 millimetro
3. Selezione di apparecchiature e filo
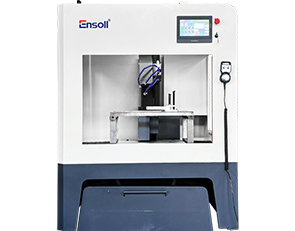
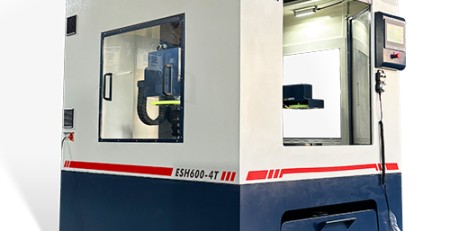
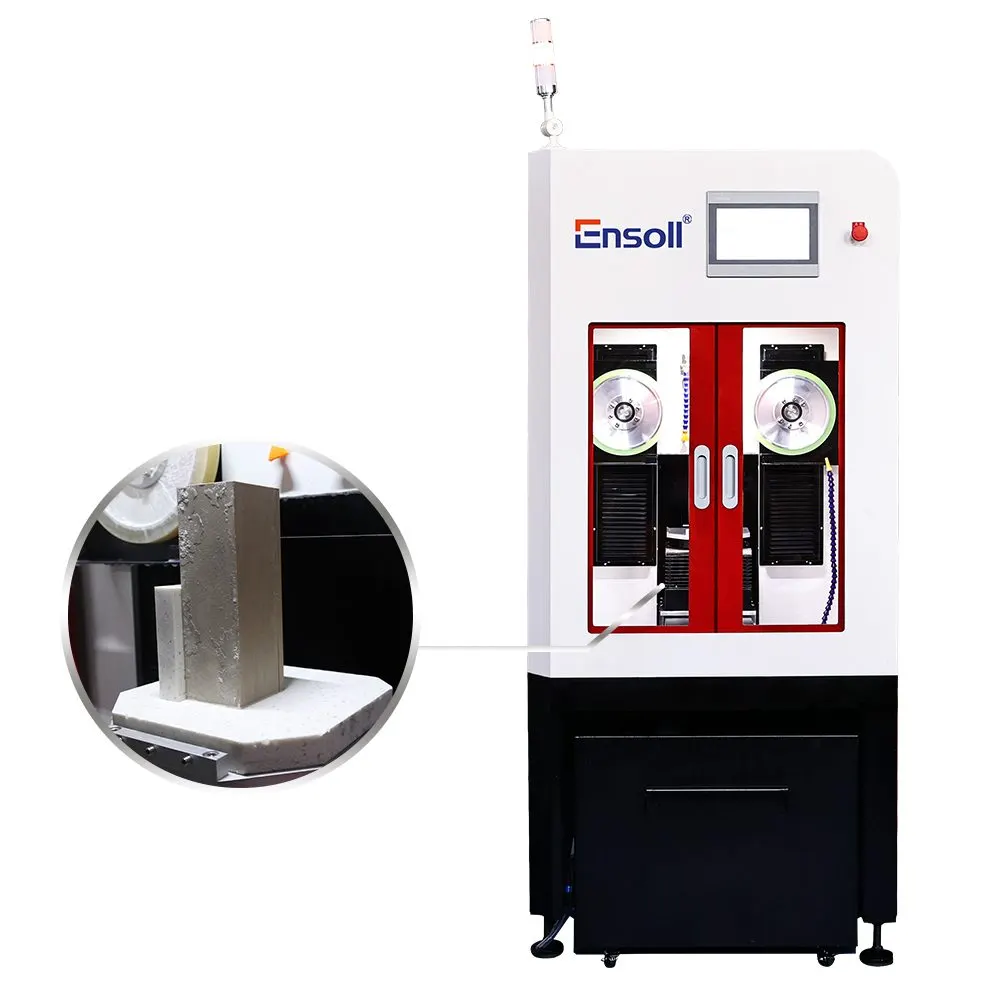
Macchina: ESO-GM. Data la termoplasticità e la resistenza del PEEK e l'elevata precisione richiesta per il taglio dritto, Ensoll ha selezionato la macchina da taglio a filo diamantato a ciclo ESO-GM. Assicura stabilità nel funzionamento e precisione del percorso durante il taglio, riduce l'influenza delle vibrazioni della macchina e delle fluttuazioni del carico di taglio sulla qualità della lavorazione del PEEK, e limita la deformazione del materiale, bave ai bordi, e la deviazione dimensionale causata da carico irregolare — migliorando sia la precisione dimensionale sia la qualità della superficie di taglio dei pezzi in PEEK.
Refrigerante: Liquido da taglio. L'uso del fluido da taglio come mezzo di raffreddamento migliora la dissipazione del calore e la lubrificazione nella zona di taglio, riduce l'accumulo di calore da taglio e l'ammorbidimento locale del materiale, e limita la deformazione e le bave ai bordi durante il taglio — beneficiando la stabilità dimensionale e la qualità superficiale dei fette di PEEK.
Filo: tipo completamente rivestito. Un 0.35 anello di filo diamantato completamente rivestito è stato utilizzato. Il rivestimento completo migliora la resistenza di legame e la stabilità di distribuzione dei grani abrasivi sul nucleo del filo, mantenendo la rimozione del materiale continua e uniforme durante il taglio e riducendo l'influenza dell'usura del filo e delle fluttuazioni dello stato di taglio sulla precisione dimensionale e sulla qualità superficiale dei pezzi in PEEK.
Figura 1. La macchina da taglio a filo diamantato a ciclo chiuso ESO-GM.
4. Metodo di taglio e vantaggi della macchina
Struttura di taglio a portale. Il design a portale offre elevata rigidità complessiva e stabilità di funzionamento, e la alimentazione verticale dall'alto verso il basso aiuta a mantenere il percorso del filo diamantato stabile, riducendo l'influenza della variazione di forza sulla posizione della scanalatura e sulla precisione dimensionale del PEEK. La macchina è anche dotata di un sistema di aspirazione della nebbia che elimina la nebbia d'olio generata durante il taglio, mantenendo l'area di lavorazione pulita e fornendo buone condizioni di lavoro per un taglio stabile del PEEK.
Controllo intelligente della tensione. Il sistema regola la tensione del filo diamantato in tempo reale in base allo stato di lavorazione e supporta sia la modalità a tensione costante sia quella a tensione variabile, mantenendo il filo in funzionamento stabile. La tensione stabile del filo riduce le fluttuazioni del percorso di taglio, limita il carico irregolare localizzato e il rischio di rottura del filo causati dalla variazione della tensione, e migliora la coerenza dimensionale e la stabilità della lavorazione del taglio del PEEK.
Memoria della rottura del filo. Se il filo diamantato si rompe o la macchina si ferma in modo anomalo, il sistema registra automaticamente la posizione di lavorazione corrente e lo stato di funzionamento correlato. Dopo la sostituzione del filo, il taglio può riprendere nella posizione registrata — riducendo la deviazione dimensionale e la perdita di materiale dovuta al riposizionamento e alla rielaborazione, migliorando la continuità del taglio del PEEK, e riducendo la fluttuazione della qualità del taglio dovuta al riposizionamento.
Telaio monopezzo in ghisa ad alta rigidità. Il telaio in ghisa integrale aumenta la rigidità complessiva e la resistenza alle vibrazioni, riducendo l'influenza delle vibrazioni strutturali e delle micro-deformazioni a lungo termine sul percorso del filo. Per un termoplastico come il PEEK con la sua tenacità e plasticità, una struttura ad alta rigidità aiuta a ridurre le vibrazioni e le fluttuazioni di forza durante il taglio, mantiene stabile il percorso del filo e lo stato di taglio, e limita la deformazione del materiale, bave ai bordi, e la fluttuazione della dimensione del taglio dovuta a variazioni locali di forza — una fondazione macchina stabile per la precisione dimensionale e il controllo della qualità del taglio nella lavorazione di precisione del PEEK.
5. Parametri di taglio e raffreddamento
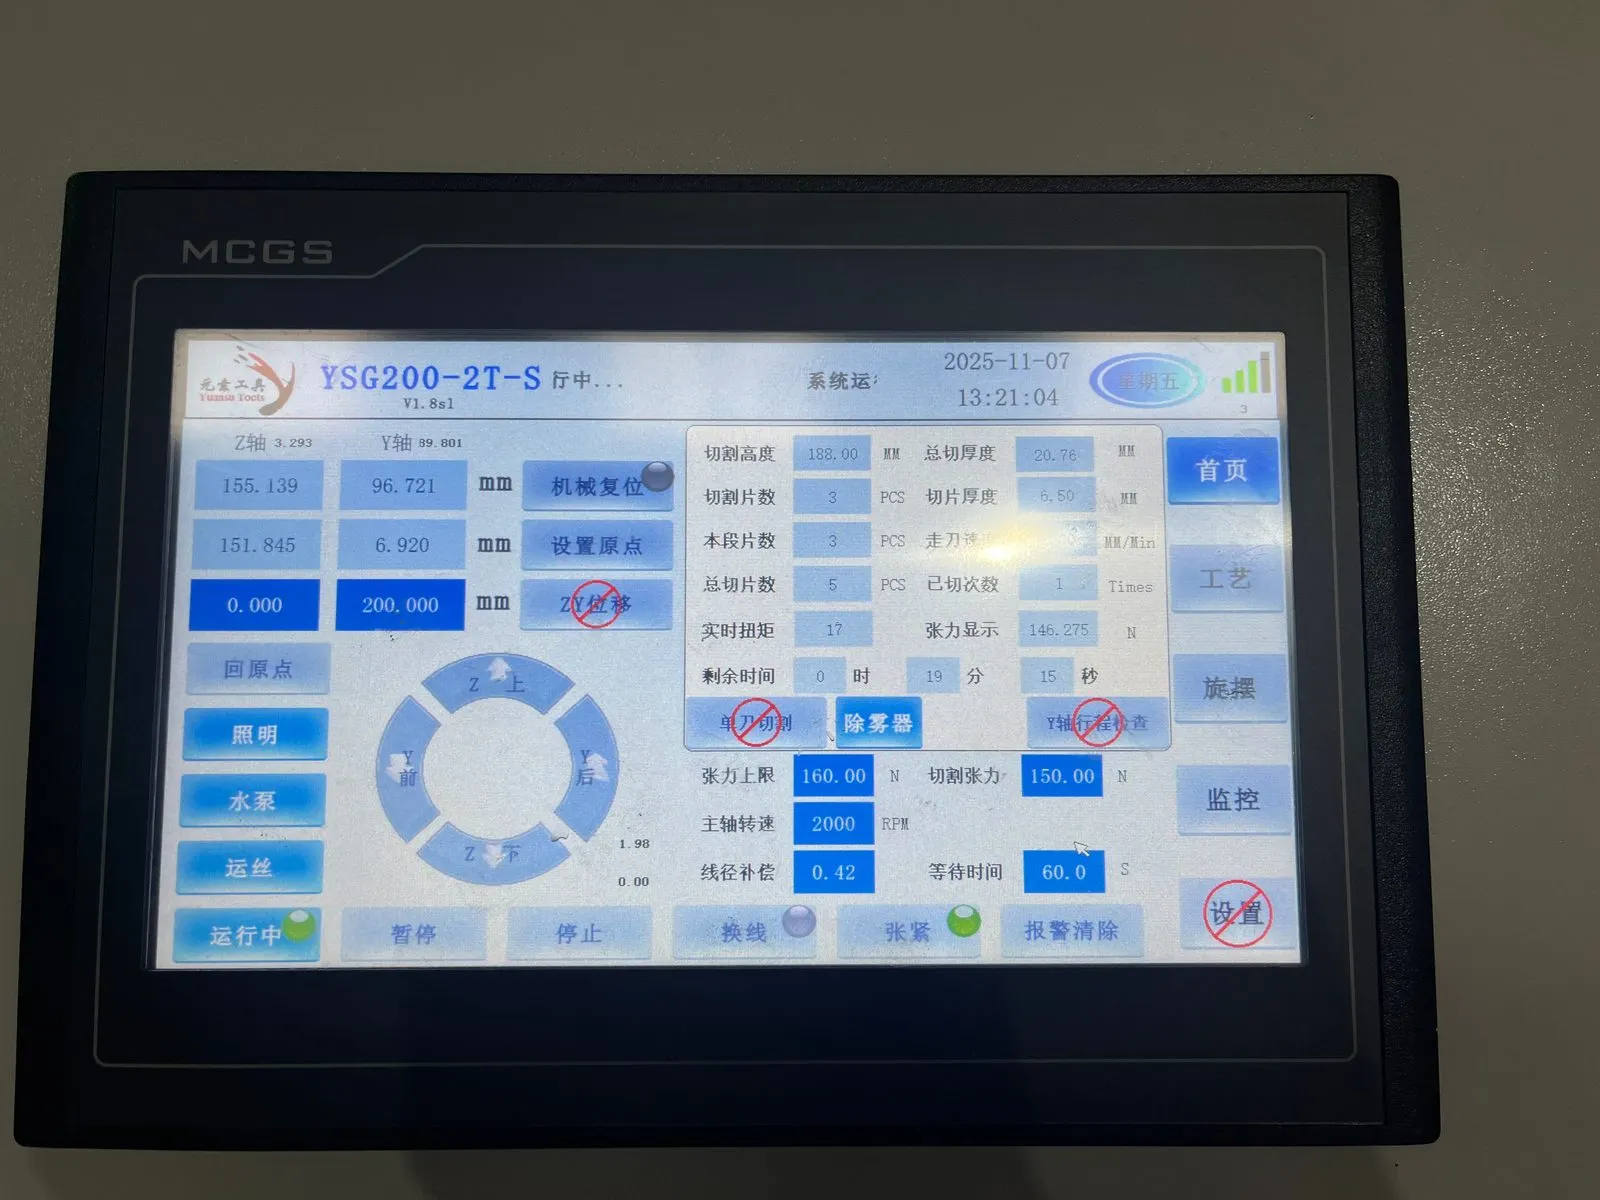
| Parametro | Valore |
|---|---|
| Diametro del filo × lunghezza del loop (millimetro) | 0.35 × 1880 |
| Velocità di avanzamento (mm/min) | 3 |
| Larghezza di taglio (millimetro) | 2 |
| Tensione del filo (N) | 150 |
| Velocità del filo (m/s) | 24 |
| Tempo di tensionamento dell'arco del filo (s) | 60 |
| Carico di taglio (N·m) | 17 |
Figura 2. Interfaccia dei parametri del processo di taglio.
6. Risultati di taglio
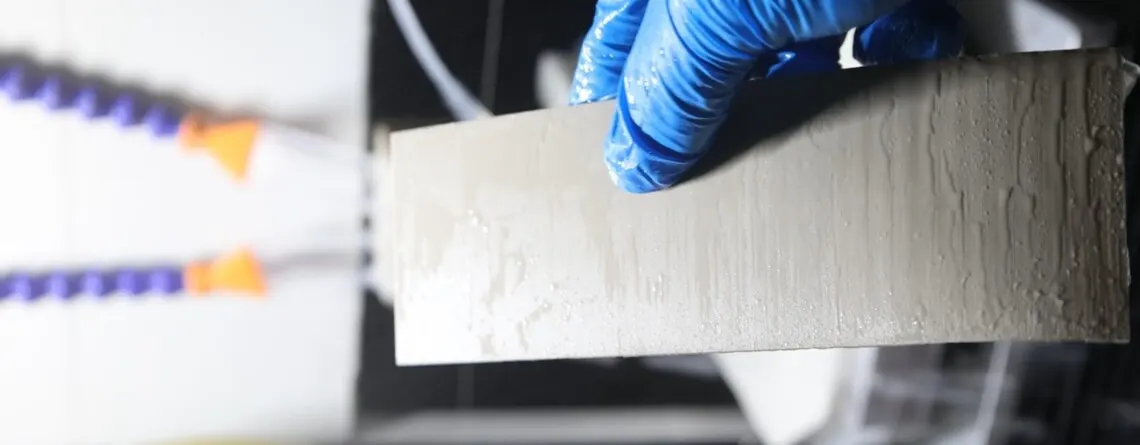
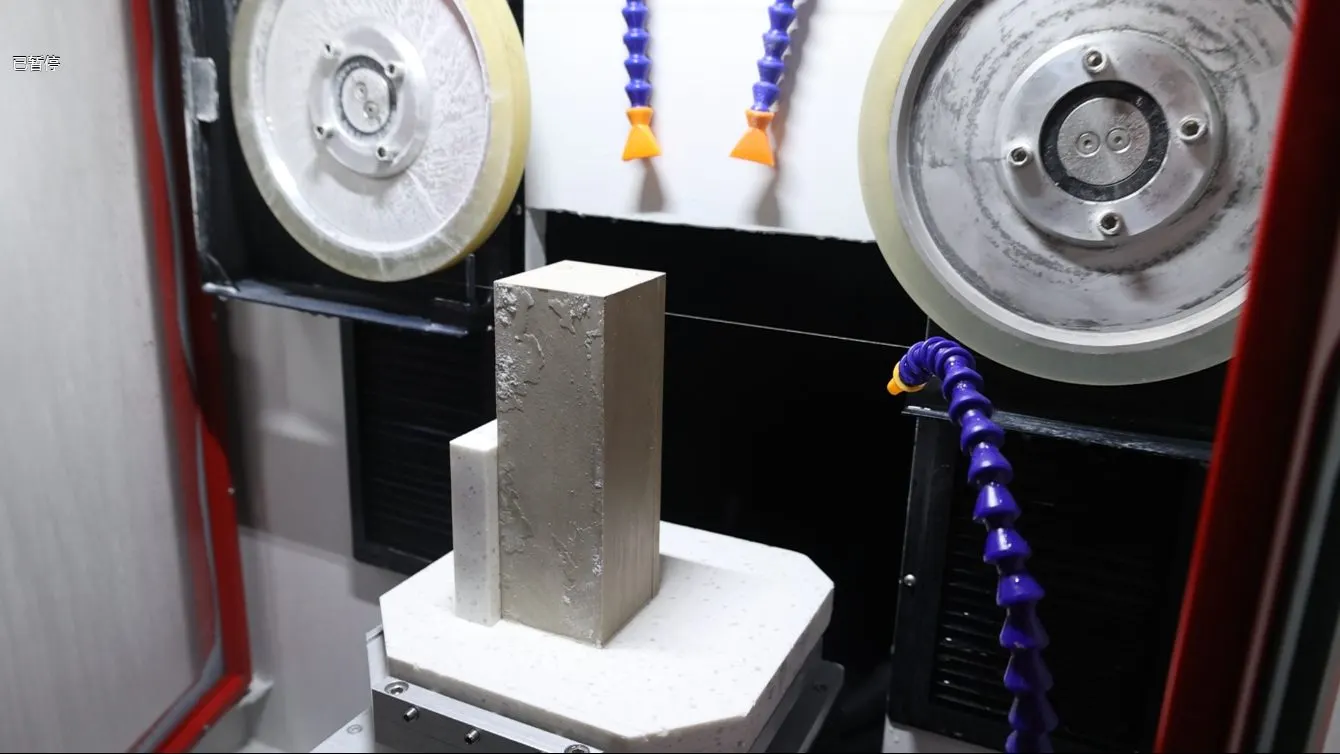
Figura 3. Taglio del PEEK in corso.
6.1 Dati del test TTV (unità: millimetro)
TTV (Variazione dello spessore totale) è stata misurata con un metodo di spessore a doppia sonda su griglia a nove punti su ventosa a vuoto. I campioni di fetta di PEEK tagliati con il loop di filo diamantato misuravano 6.5 mm × 60 mm × 60 mm con uno spessore nominale di 6.5 millimetro. Prima del test, l'apparecchiatura di misura è stata riscaldata a temperatura costante e calibrata con un blocco di spessore standard per ridurre la deriva zero e l'errore sistematico. Dopo la pulizia senza polvere, ogni campione è stato centrato sulla ventosa a vuoto e mantenuto con pressione negativa per limitare lo spostamento della posizione e la deformazione locale durante la misurazione. I dati dello spessore sono poi stati raccolti nelle nove posizioni della griglia preimpostate in sequenza, e la differenza tra i valori misurati massimo e minimo è stata considerata come il TTV del campione, utilizzato per valutare l'uniformità di spessore e la coerenza della lavorazione delle fette di PEEK.
| Campione | Valori di spessore a nove punti | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 6.499, 6.487, 6.430 / 6.443, 6.477, 6.528 / 6.467, 6.475, 6.527 | 6.528 | 6.430 | 0.098 |
| S02 | 6.517, 6.526, 6.505 / 6.500, 6.572, 6.567 / 6.526, 6.565, 6.540 | 6.572 | 6.500 | 0.072 |
| S03 | 6.570, 6.569, 6.579 / 6.560, 6.503, 6.556 / 6.507, 6.493, 6.497 | 6.579 | 6.493 | 0.086 |
Valutazione: Il metodo a nove punti è stato applicato a tre fette di PEEK. I valori di TTV erano compresi tra 0,072–0,098 mm con una media di 0.085 millimetro, e la fluttuazione dello spessore di ciascun campione era simile — indicando che il processo di taglio con filo diamantato era generalmente stabile e le fette avevano una buona uniformità di spessore.
6.2 Dati sulla tolleranza dello spessore (unità: millimetro)
La tolleranza di spessore è stata misurata con lo stesso metodo a griglia a nove punti. Prendendo lo spessore nominale di 6.500 mm come riferimento, è stata calcolata la deviazione di ciascun punto misurato dal nominale, e la deviazione positiva massima, deviazione negativa massima, e la tolleranza complessiva dello spessore sono stati compilati per valutare la precisione dimensionale e la coerenza della lavorazione delle fette di PEEK.
| Campione | Spessore medio | Deviazione |
|---|---|---|
| S01 | 6.481 | −0,019 |
| S02 | 6.535 | +0.035 |
| S03 | 6.537 | +0.037 |
| Deviazione positiva massima | +0.037 millimetro | |
| Deviazione negativa massima | −0,019 mm | |
| Tolleranza dello spessore | ±0,037 mm | |
Valutazione: Rispetto ai 6.500 spessore nominale di mm, gli spessori medi delle tre fette di PEEK erano 6.481, 6.535, e 6.537 millimetro, corrispondenti a deviazioni di −0,019, +0.035, e +0.037 millimetro. La deviazione positiva massima è stata +0.037 millimetro, la deviazione negativa massima −0,019 mm, e la tolleranza complessiva dello spessore ±0,037 mm. S02 e S03 erano leggermente sopra il nominale mentre S01 ha mostrato una leggera deviazione negativa, but the inter-sample deviation was small and the overall size distribution stable — indicating uniform material removal during diamond wire loop cutting and good thickness consistency and dimensional control of the PEEK slices.
6.3 Surface Roughness Ra Data (unità: μm)
Rugosità superficiale (Ra) was tested per ISO 4287 using the stylus profilometry method. Profile data were collected at three representative positions on the cut surface of each PEEK slice — center, mid-left, and mid-right — and the Ra parameter was calculated to evaluate the surface roughness and machining quality of the slices after diamond wire loop cutting.
| Campione | Ra-1 | Ra-2 | Ra-3 | Ra medio |
|---|---|---|---|---|
| S01 | 0.92 | 0.86 | 0.95 | 0.91 |
| S02 | 0.81 | 0.76 | 0.84 | 0.80 |
| S03 | 0.87 | 0.82 | 0.90 | 0.86 |
Valutazione: The three-point method gave average Ra values of 0.91, 0.80, e 0.86 μm for the three samples, with an overall distribution of 0.76–0.95 μm. Ra varied little between measurement positions, indicando una texture superficiale uniforme nelle diverse regioni e uno stato di funzionamento stabile del filo e del processo di rimozione del materiale. Complessivamente, le fette di PEEK hanno mostrato una bassa rugosità superficiale e una buona qualità della lavorazione della superficie, soddisfacendo i requisiti di integrità superficiale delle applicazioni di precisione a valle.
6.4 Dati sulla scheggiatura dei bordi (unità: μm)
La scheggiatura dei bordi è stata caratterizzata quantitativamente mediante imaging ottico con un microscopio da officina. Prima del test, i bordi dei campioni sono stati puliti e la magnificazione dello strumento e la scala di misurazione sono state calibrate. I bordi delle fette sono stati poi osservati al microscopio; i difetti dei bordi identificabili sono stati localizzati, misurati, e registrati, e le dimensioni dei difetti in ciascun punto insieme alla dimensione massima del difetto sono state utilizzate per valutare l'integrità del bordo e la qualità della lavorazione delle fette di PEEK.
| Campione | Posizione 1 | Posizione 2 | Posizione 3 | Posizione 4 | Scheggiatura massima |
|---|---|---|---|---|---|
| S01 | 4.8 | 5.6 | 5.1 | 6.3 | 6.3 |
| S02 | 4.2 | 5.0 | 5.5 | 6.0 | 6.0 |
| S03 | 4.6 | 5.4 | 5.9 | 6.7 | 6.7 |
Valutazione: Il metodo a quattro punti ha mostrato scheggiature dei bordi distribuite tra 4,2 e 6,7 μm, con un massimo di 6.7 μm. I difetti dei bordi erano complessivamente piccoli con una dispersione limitata delle misurazioni, indicando una rimozione del materiale stabile durante il taglio con filo diamantato e una buona integrità dei bordi delle fette.
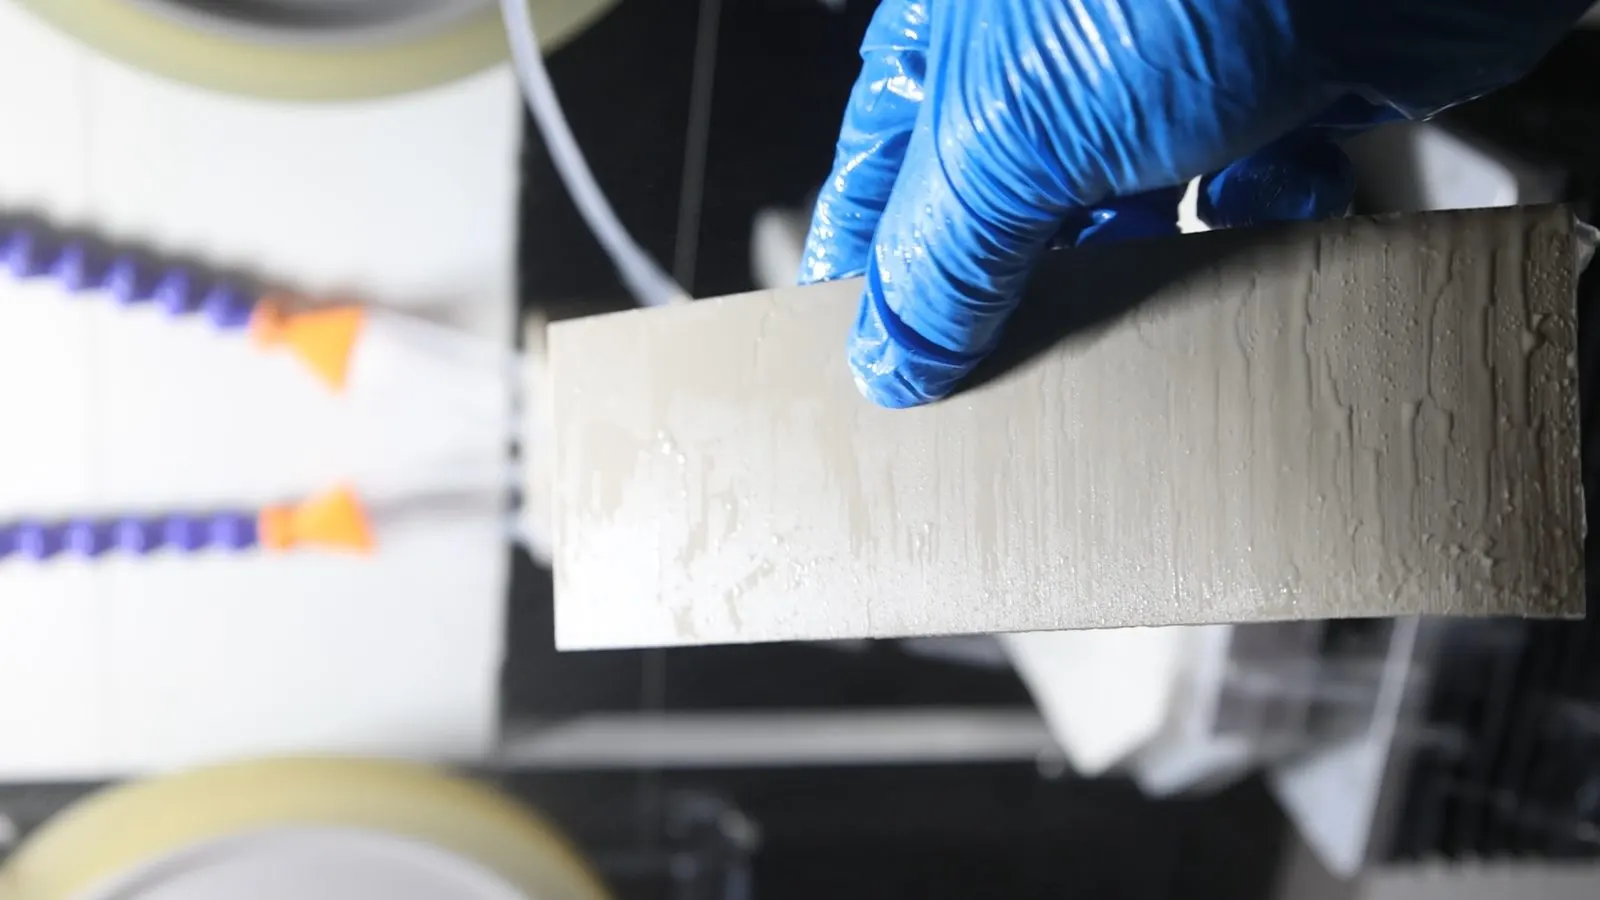
Figura 4. Fette di PEEK dopo il taglio.
7. Conclusione
I buoni risultati di questo test di taglio ad alta precisione del PEEK derivano principalmente dalla corretta combinazione di una macchina da taglio dedicata, condizioni di raffreddamento, e parametri di taglio. Il PEEK è un termoplastico ad alte prestazioni con elevata resistenza agli urti, resistenza all'usura, e un certo grado di stabilità termica. Durante il taglio con filo diamantato subisce un'azione abrasiva continua e genera calore da taglio; quando quel calore non può dissiparsi in tempo o i parametri sono mal abbinati, la zona di lavorazione si riscalda e il materiale si ammorbidisce localmente, il che può causare deviazioni dimensionali, bave ai bordi, e perdita della qualità della superficie. Il processo è stato quindi ottimizzato in tre aree — selezione della macchina, raffreddamento, e parametri — per mantenere stabile il taglio controllando allo stesso tempo la precisione dimensionale e la qualità della superficie.
Selezione della macchina. Per la stabilità del movimento, precisione del taglio, e rigidità richieste dal taglio del PEEK, è stata utilizzata una macchina segatrice a filo diamantato dedicata per la lavorazione di precisione del PEEK. La sua rigidità strutturale e la stabilità di esercizio forniscono condizioni meccaniche affidabili per un movimento fluido del filo e un taglio stabile del pezzo, riducendo l'influenza delle vibrazioni della macchina, degli errori di movimento, e delle fluttuazioni del filo sulla traiettoria di taglio. Un controllo stabile dell'avanzamento e del movimento riduce anche la variazione del carico di taglio, mantenere il filo e il PEEK in uno stato di taglio relativamente stabile e limitare deviazioni dimensionali e problemi di qualità dei bordi causati dalla fluttuazione delle forze.
Raffreddamento. Data la termoplasticità del PEEK e la sua tendenza a generare calore di taglio, il fluido di taglio veniva usato come mezzo di raffreddamento per raffreddare e lubrificare continuamente la zona di taglio. Il fluido trasporta prontamente via il calore generato all'interfaccia filo-PEEK e migliora la lubrificazione lì, riducendo l'influenza dell'accumulo di calore di taglio e dell'ammorbidimento locale sul processo. Un buon raffreddamento mantiene stabile la rimozione del materiale e limita la deformazione indotta dalla temperatura, bave ai bordi, e le fluttuazioni dimensionali — migliorando la consistenza dimensionale e la qualità superficiale delle fette PEEK.
Parametri. Wire speed and feed rate were matched to PEEK’s thermoplastic characteristics and the target slice size. Parameter settings were based on stable wire running and uniform material removal, avoiding excessive feed that would raise cutting load and concentrate heat, and avoiding mismatched parameters that would cause uneven removal and process fluctuation. With force and temperature rise kept in a suitable range, material removal stayed stable while efficiency was maintained — improving slice thickness consistency, l'accuratezza dimensionale, and cut surface quality.
Taken together — dimensional accuracy, thickness tolerance, rugosità superficiale (Ra), and edge quality — the results show that with a dedicated machine, proper cooling, and suitable cutting parameters working in concert, diamond wire loop cutting can well meet the requirements of high-precision straight slicing of PEEK. During machining, machine running, raffreddamento, and material removal all remained stable, and slice dimensional consistency and surface quality were effectively controlled. For a thermoplastic material like PEEK, properly matching equipment, raffreddamento, and process parameters improves the thermal-mechanical state of cutting and the stability of material removal, providing a process reference for high-precision straight slicing of PEEK.
Dati di processo correlati
The thickness measurement method used throughout this test is documented separately in the guida alla misurazione TTV a nove punti. For the same measurement basis applied to a low-density structural foam cut dry on a horizontal machine, vedi PEEK contro schiuma PMI, and for that material’s process window, PMI foam cutting parameters.
Domande Frequenti
Una lama a filo diamantato può tagliare PEEK e altre materie plastiche ingegneristiche?
Sì. Sebbene il PEEK sia una plastica termoplastica resistente piuttosto che un materiale duro e fragile, una macchina rigida, un filo di diamante completamente rivestito, raffreddamento continuo con fluido da taglio, e parametri conservativi garantiscono un taglio di precisione stabile. In questo test, tre fette di PEEK hanno raggiunto una TTV media di 0.085 millimetro, tolleranza di spessore di ±0,037 mm, Ra media inferiore a 1 μm, e scheggiature massime dei bordi di 6.7 μm.
Quali parametri di taglio sono raccomandati per segare il PEEK?
In questo test: un 0.35 mm × 1880 anello di filo diamantato completamente rivestito mm a 24 velocità del filo m/s, 3 velocità di avanzamento mm/min, 150 tensione del filo N, 2 larghezza di taglio mm, e fluido da taglio come mezzo di raffreddamento. Il principio è mantenere basso il carico di taglio e la generazione di calore in modo che il materiale termoplastico non si ammorbidisca nel solco.
Perché il refrigerante è importante durante il taglio del PEEK?
Il PEEK si ammorbidisce quando la zona di taglio si riscalda. Il fluido da taglio rimuove continuamente calore dall'interfaccia filo-materiale e migliora la lubrificazione, prevenendo l'ammorbidimento locale che altrimenti causerebbe deviazioni dimensionali, bave ai bordi, e scarsa qualità della superficie.
Quale finitura superficiale e qualità del bordo può ottenere il taglio con anello di filo diamantato sul PEEK?
In questo test, la rugosità media della superficie era di 0,80–0,91 μm Ra (intervallo complessivo 0,76–0,95 μm, misurato secondo ISO 4287), e lo scheggiamento dei bordi è rimasto entro 4,2–6,7 μm con un massimo di 6.7 μm.
Quale macchina è stata utilizzata per questo test di taglio del PEEK?
La macchina da taglio a filo diamantato a portale Ensoll ESO-GM, dotata di un sistema intelligente di controllo della tensione del filo, memoria della posizione di rottura del filo, un sistema di aspirazione della nebbia, e un telaio in ghisa monopezzo ad alta rigidità.
Contenuto tecnico esaminato dal team di ingegneria Ensoll — un produttore di anelli diamantati con 10+ anni di esperienza produttiva.