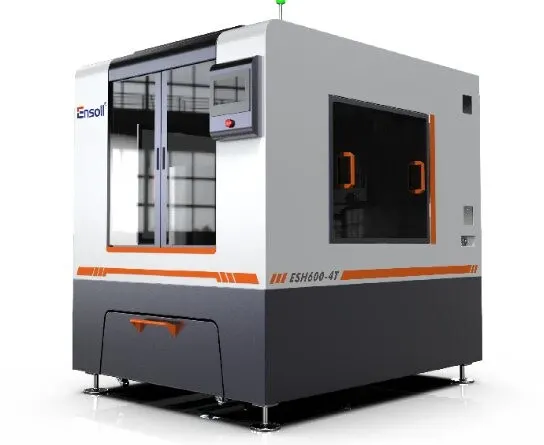
Corte de Espuma PMI com Laço de Fio de Diamante: 0.8 Teste de Corte de Precisão em mm
Abstrair: Este relatório de aplicação documenta um teste de fatiamento recto de precisão em PMI
(polimetacrilimida) espuma estrutural fornecida por um cliente europeu. Four slices measuring 400 mm x 400 mm x
0.8 mm were produced on an ESH600-4T horizontal Loop de fio de diamante cutting machine
using dry cutting and a fully coated diamond wire. Measured results: variação total de espessura (TTV)
0.013-0.050 milímetro (média 0.036 milímetro), tolerância de espessura +/-0.043 milímetro, surface roughness Ra 0.68-0.82 μm, and maximum
lasca nas bordas 5.5-7.1 μm. Matching machine structure, cutting method and process parameters to the cellular
structure of PMI foam kept material removal stable and held slice dimensional accuracy and cut-surface quality
within a workable range.
Principais Conclusões
- PMI foam is a low-density structural foam with a fine cellular structure; at excessive cutting load its
skeleton is compressed or torn rather than cleanly sheared. - Dry cutting was chosen to keep coolant out of the foam cells and to remove the cleaning and drying steps
that follow a wet cut. - Across four 0.8 mm slices: TTV 0.013-0.050 milímetro (mean 0.036 milímetro), tolerância de espessura +/-0.043 milímetro, Ra
0.68-0.82 μm, maximum chipping 5.5-7.1 μm. - Samples ran slightly thin overall (down to -0.043 milímetro), which points to a straightforward dimensional
compensation on the next run. - Máquina, fio, cutting method and parameters were matched as one set; no single parameter carried the
result.
Sample test for European customer I | Processo de corte em laço de fio diamante
Overview of the PMI Foam Slicing Test
This test was carried out on PMI foam supplied by a European customer (customer I), with high-precision
straight slicing as the primary requirement. PMI (polimetacrilimida) foam is a high-performance structural foam
known for low density, a uniform cellular structure, and good specific strength and specific stiffness. O seu
porous interior gives it a material-removal behaviour quite different from that of dense materials: the diamond
abrasive grains act continuously on the foam skeleton, and excessive cutting load or poorly matched parameters
readily cause local compression, tearing and an uneven cut face, all of which feed directly into slice thickness
and surface quality. This test therefore matched cutting method, configuração da máquina, wire and process
parameters to the structural characteristics of PMI foam and to the straight-slicing accuracy requirement, portanto
that material removal stayed stable while slice dimensions and cut-surface quality remained under control.
Because of the demands PMI foam places on cutting stability, dimensional accuracy and cross-section quality,
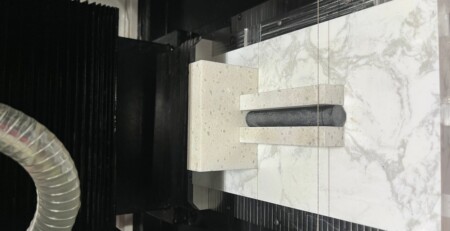
Ensoll applied a diamond wire solution tailored to foam machining. On the machine side, a dedicated horizontal
máquina de serra de fio diamantado dedicada was used so that the wire runs stably along the horizontal
plane, providing a repeatable cutting path and stable feed for straight slicing. No lado do consumível, uma
diamond wire suited to PMI foam keeps the abrasive grains acting on the material surface continuously and evenly,
which sustains stable removal. On the cutting-method side, dry cutting avoids coolant entering the foam cells and
lets chips escape promptly during the cut. On that basis, wire running speed and feed rate were adjusted against
the density, cellular structure and target slice thickness of the material, holding the cutting load in a
suitable band and reducing the local compression and tearing that excessive point loads cause in the foam
estrutura. Matching machine, fio, cutting method and parameters as one set kept the slicing process stable and
brought slice thickness, dimensional accuracy and surface quality under control, establishing a process basis
for high-precision straight slicing of PMI foam.
1. Test Object: Informação Básica
- Material: Espuma PMI
- Dureza: aproximadamente MH 2
- Dimensões da peça de trabalho: 400 mm x 400 mm x 50 milímetro
- Dimensões de corte: 400 mm x 400 mm x 0.8 milímetro
2. Seleção de Máquina e Fio
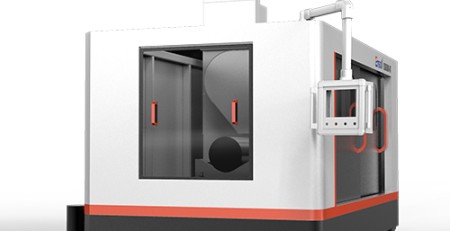
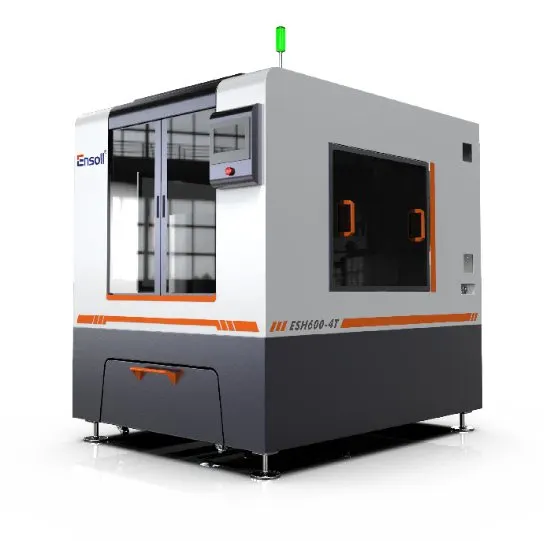
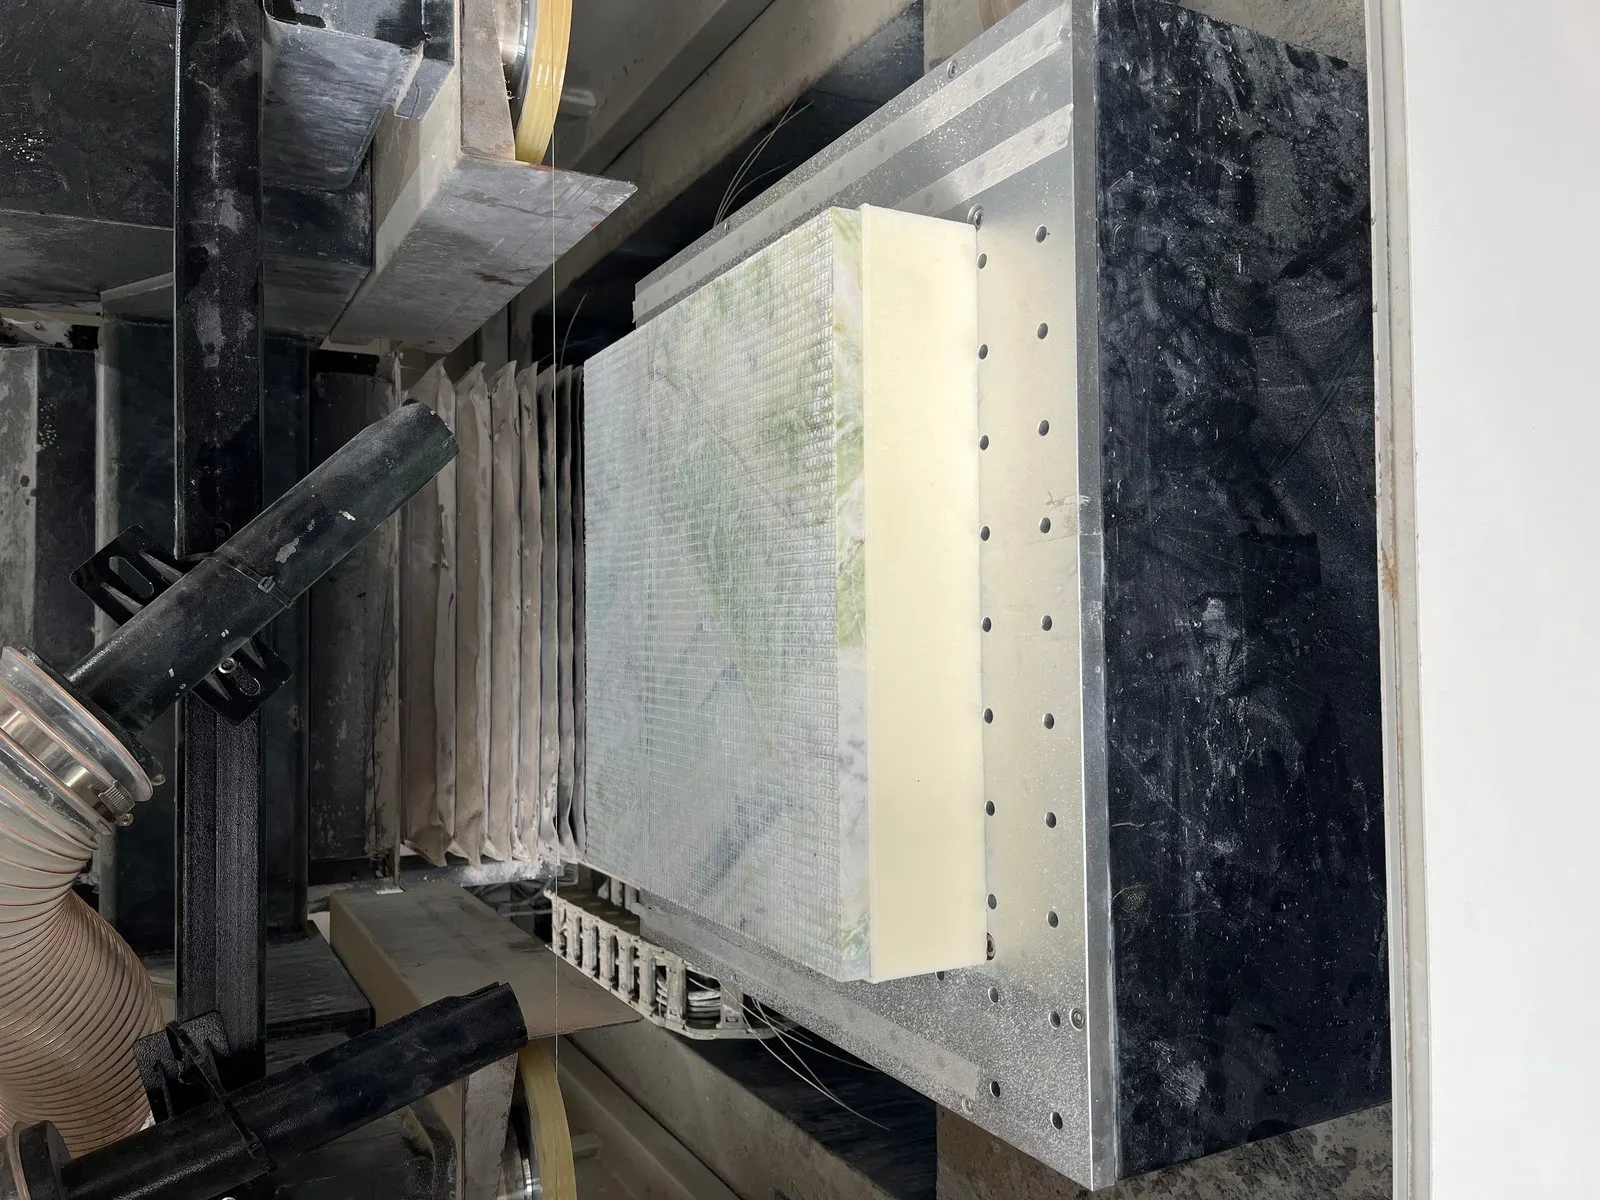
Tipo de máquina: ESH600-4T. Porque a espuma PMI é leve, porosa e facilmente deformável, e
porque o requisito é de corte reto de alta precisão, A Ensoll selecionou uma máquina de corte com fio de diamante horizontal
adequada para usinagem de PMI. Isto mantém o fio a correr de forma estável e preserva a precisão do trajeto de corte, reduz
o efeito da vibração da máquina e da flutuação da carga de corte na qualidade da usinagem, e limita a
deformação local, defeitos nas bordas e desvio da espessura que uma carga desigual produziria de outra forma, melhorando assim
tanto a precisão dimensional como a qualidade da superfície de corte das fatias de PMI.
- Tipo de fluido de corte: corte a seco. Porque a espuma PMI é porosa, leve e propensa a absorver
líquidos, o corte a seco evita que o fluido de corte entre nas células ou permaneça no material e cause instabilidade
dimensões da fatia. Também elimina as etapas de limpeza e secagem que seguem um corte húmido, o que ajuda a preservar
integridade estrutural e precisão dimensional. - Tipo de fio: totalmente revestido. Um anel de fio de diamante totalmente revestido
aumenta a resistência de ligação dos grãos e a estabilidade de distribuição, mantendo uma capacidade de corte estável e contínua.
Reduz a flutuação do corte causada pelo desgaste do fio e pelo arrancamento de grãos, limita rasgões e defeitos nas bordas, e
melhora a consistência dimensional e a qualidade de superfície das fatias de PMI.
3. Método de Corte e Vantagens da Máquina
Método de corte horizontal. A máquina utiliza uma estrutura de corte horizontal com um
movimento unidirecional e rápido Loop de fio de diamante como a ferramenta de corte; o
a peça de trabalho é fixada na mesa de trabalho e cortada por alimentação de precisão. Este layout é compacto com um percurso de movimento claro,
o que ajuda a manter a trajetória do fio estável e reduz a influência das flutuações de carga na espessura da fatia e
qualidade da superfície de corte. Também suporta modos de corte fixo, rotativo e oscilante, para que o modo de corte possa ser ajustado
às propriedades do material e aos requisitos de usinagem, ampliando a adaptabilidade da máquina a diferentes materiais e
condições de processo.
Sistema inteligente de controlo de tensão. Tensionamento por mola combinado com feedback de sensor de força
permite operação com tensão constante ou variável de acordo com o estado de usinagem. Manutenção da tensão do fio
estável durante o corte melhora a estabilidade de funcionamento do fio e reduz a flutuação da trajetória e o risco de
quebra do fio; a tensão é automaticamente reduzida em espera e durante a troca do fio, o que limita a fadiga do fio e
desgaste da polia.
Corte automático em múltiplas etapas. Espessura de corte, número de cortes, cutting speed and cutting
depth can be preset, and the machine then completes continuous cutting automatically to those parameters,
reducing manual interference in the process. For tasks requiring many slices in succession, this raises cutting
efficiency and batch-to-batch consistency.
retoma do ponto de interrupção. If the process is interrupted by a wire break, power loss or similar
fault, the system records the current cutting position and resumes from that point once operation is restored,
with no need to reset the workpiece origin. Isto reduz o erro de usinagem do posicionamento repetido, reduz
perda de material e melhora a eficiência da usinagem contínua.
4. Definições de Parâmetros e Método de Arrefecimento
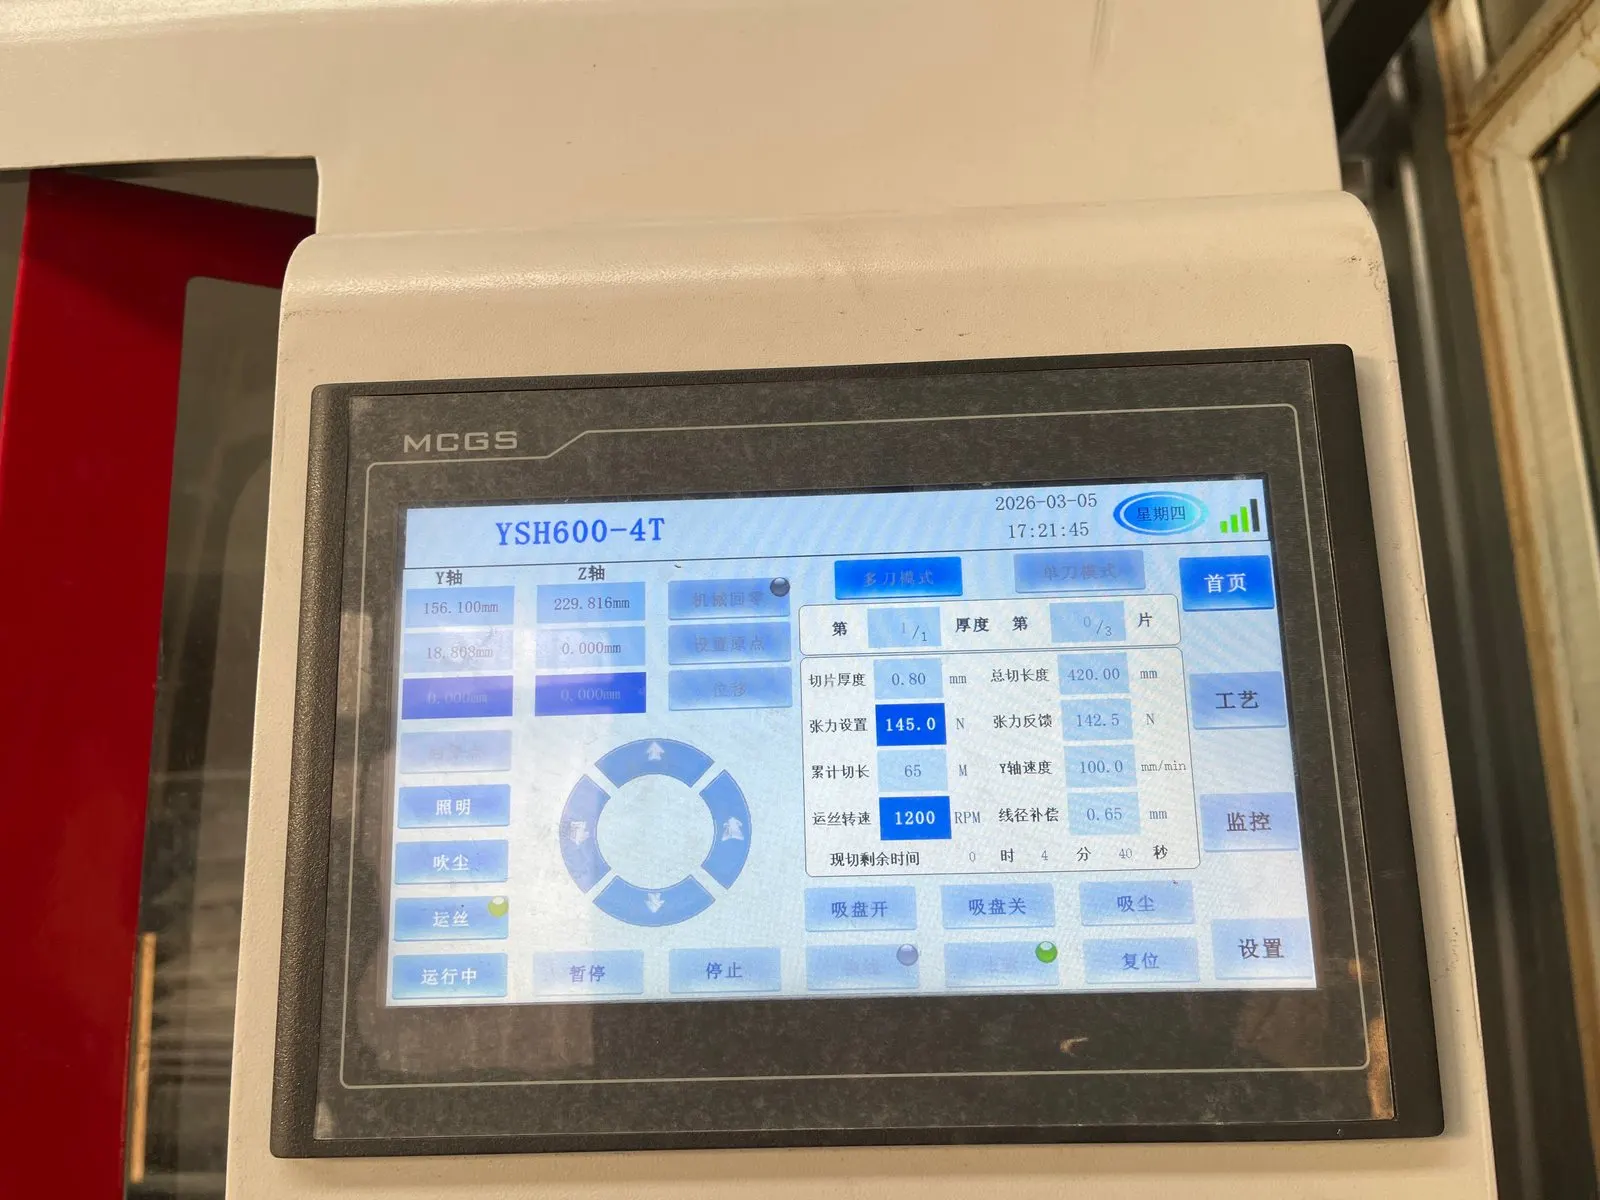
| Parâmetro | Valor |
|---|---|
| Diâmetro do fio (milímetro) | 0.60 x 3460 |
| Velocidade de deslocamento do fio (mm/min) | 100 |
| Largura de corte (milímetro) | 400 |
| Tensão do fio de corte (N) | 145 |
| Velocidade do fio (M) | 25 |
| Tempo do arco do fio (s) | 60 |
| Carga de corte (N·m) | 17 |
5. Eficiência de Corte e Resultados
5.1 Dados de teste TTV (milímetro)
TTV (Variação total da espessura) foi medido usando uma grelha de nove pontos, método de espessura de duplo sensor num
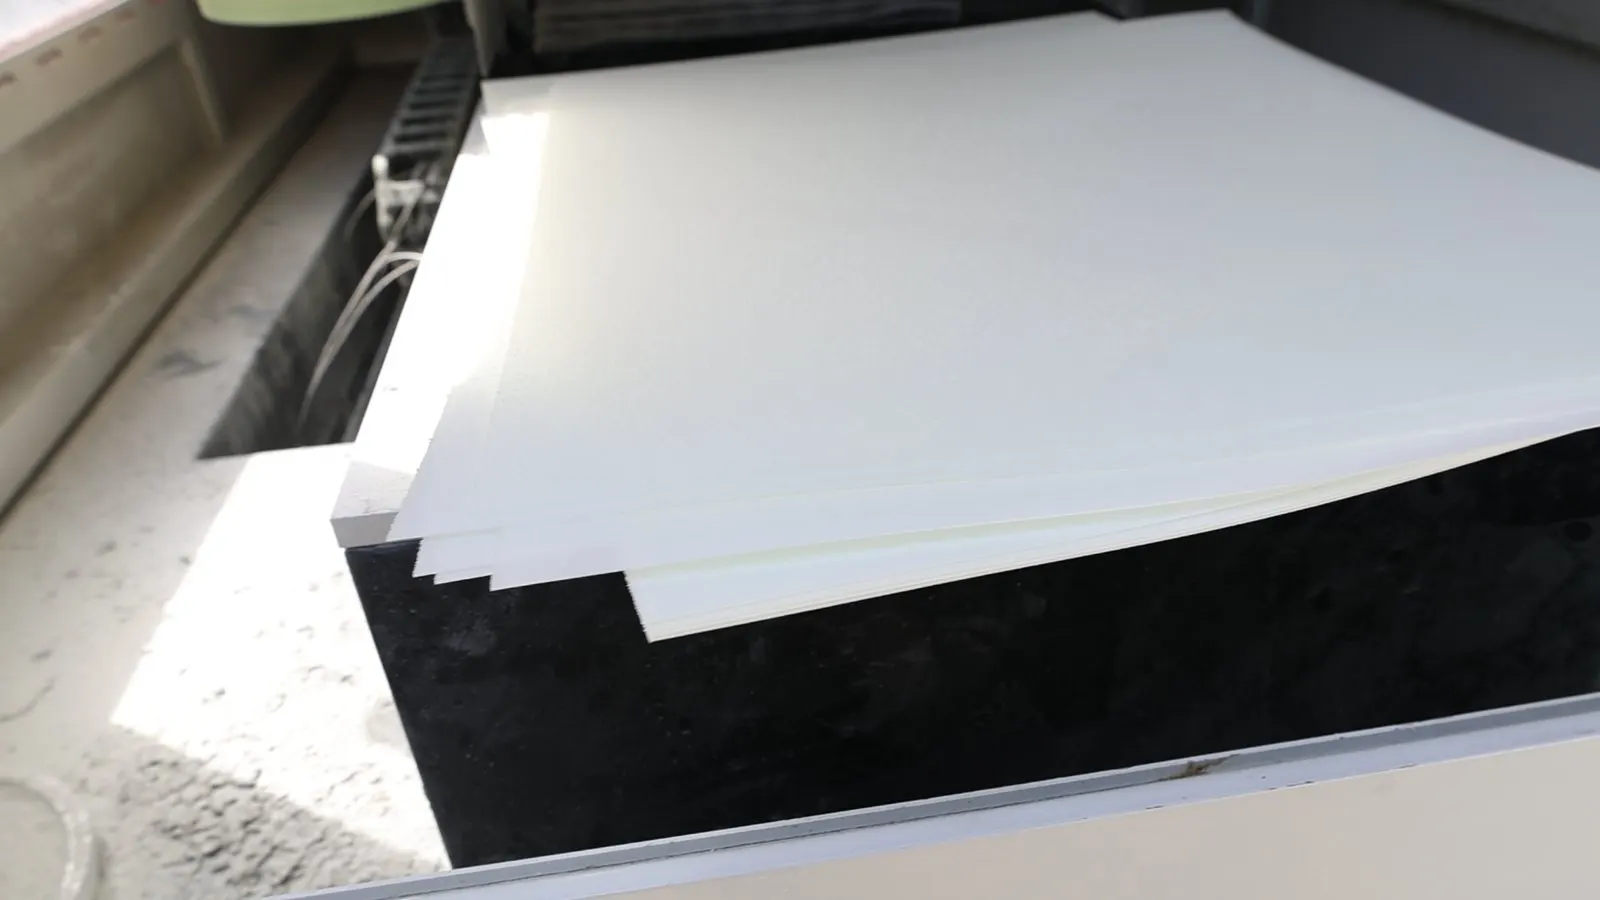
palco de ventosa, aplicado às fatias de espuma PMI produzidas pelo corte com fio de diamante. As dimensões da amostra cortada foram
400 mm x 400 mm x 0.8 milímetro, com uma espessura nominal de 0.8 milímetro. Antes da medição, o instrumento foi termicamente
stabilised and calibrated with a standard thickness block to reduce zero drift and systematic error. After
dust-free cleaning, each sample was centred on the vacuum chuck and held by negative pressure so that it stayed
in a stable measuring state, limiting the effect of position shift, local warping and deformation on the
thickness readings. O procedimento segue o mesmo método de nove pontos usado no nosso
PEEK slicing test. Thickness data were then collected in sequence at the preset nine
grid positions, and the difference between the largest and smallest readings across all points was taken as the
TTV of that sample, which is used to evaluate the thickness uniformity and machining consistency of PMI foam
slices.
| Amostra | Leituras de espessura de nove pontos (milímetro) | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 0.785, 0.790, 0.799 / 0.800, 0.802, 0.812 / 0.819, 0.832, 0.835 | 0.835 | 0.785 | 0.050 |
| S02 | 0.752, 0.754, 0.757 / 0.759, 0.762, 0.775 / 0.786, 0.787, 0.789 | 0.789 | 0.752 | 0.037 |
| S03 | 0.747, 0.748, 0.751 / 0.754, 0.756, 0.757 / 0.762, 0.784, 0.791 | 0.791 | 0.747 | 0.044 |
| S04 | 0.749, 0.751, 0.753 / 0.755, 0.759, 0.760 / 0.760, 0.761, 0.762 | 0.762 | 0.749 | 0.013 |
Avaliação: Four PMI foam slices were tested for thickness uniformity by the nine-point
method. Os valores de TTV variaram de 0.013 Para 0.050 mm com uma média de 0.036 milímetro. Sample S04 showed the smallest
variation, em 0.013 milímetro. Geral, the results indicate reasonable slice thickness consistency, although some
scatter remains between samples.
5.2 Dados de Tolerância à Espessura (milímetro)
A tolerância à espessura foi medida pelo mesmo método da grelha de nove pontos, com 0.800 mm as the nominal thickness of
the sample. The deviation between the measured thickness at each point and the nominal thickness was calculated,
e a máxima deformação positiva, maximum negative deviation and thickness deviation range were collated to
evaluate the dimensional accuracy and overall machining consistency of the PMI foam slices.
| Amostra | Espessura média (milímetro) | Desvio da espessura (milímetro) |
|---|---|---|
| S01 | 0.808 | +0.008 |
| S02 | 0.769 | -0.031 |
| S03 | 0.761 | -0.039 |
| S04 | 0.757 | -0.043 |
| Máxima deformação positiva | +0.008 | +0.008 |
| Máxima deformação negativa | -0.043 | -0.043 |
| Tolerância de espessura | +/-0.043 | +/-0.043 |
Avaliação: Com 0.800 mm conforme calculada a espessura nominal, the average thicknesses of the four PMI
foam slices were 0.808, 0.769, 0.761 e 0.757 milímetro, corresponding to deviations of +0.008, -0.031, -0.039 e
-0.043 milímetro. O desvio positivo máximo foi +0.008 milímetro, o desvio máximo negativo -0.043 milímetro, e a
overall thickness tolerance +/-0.043 milímetro. The results show that sample thickness tends toward the negative side,
with the last three samples running somewhat thin; thickness control can be improved further through cutting
parameters and dimensional compensation.
5.3 Dados de Rugosidade de Superfície Ra (μm)
Rugosidade da Superfície (Ra) foi medida de acordo com a ISO 4287 usando um perfilador de stylus. Três posições representativas,
centro, meio-esquerda e meio-direita, foram perfiladas na face cortada de cada fatia de espuma PMI, e o Ra foi calculado em
cada posição para avaliar a qualidade da superfície e a consistência da usinagem após corte com fio diamantado.
| Amostra | Ra-1 | Ra-2 | Ra-3 | Ra médio |
|---|---|---|---|---|
| S01 | 0.82 | 0.79 | 0.85 | 0.82 |
| S02 | 0.76 | 0.72 | 0.78 | 0.75 |
| S03 | 0.80 | 0.75 | 0.82 | 0.79 |
| S04 | 0.68 | 0.65 | 0.71 | 0.68 |
Avaliação: Quatro fatias de espuma PMI foram testadas quanto à rugosidade da superfície pelo método de três pontos
method. O Ra médio variou de 0.68 Para 0.82 μm, com pouca variação entre as posições de medição, indicando uma
superfície cortada amplamente uniforme e um processo estável de movimento do fio e de remoção de material.
5.4 Dados de lascamento de borda (μm)
As lascas foram medidas por imagem óptica num microscópio de ferramentaria para quantificar defeitos de aresta na espuma PMI
slices. As bordas das amostras foram limpas antes da medição, e a ampliação do instrumento e a escala de medição foram
calibradas. Cada região de borda da fatia foi então examinada ao microscópio, lascas reconhecíveis, entalhes
and local edge damage were located and measured, and the defect size at each measuring point was recorded. O
largest defect on a single slice was taken as the primary evaluation index, giving a combined view of edge
integrity and machining quality after cutting PMI foam.
| Amostra | Posição 1 | Posição 2 | Posição 3 | Posição 4 | Maximum chipping |
|---|---|---|---|---|---|
| S01 | 5.2 | 6.4 | 5.8 | 7.1 | 7.1 |
| S02 | 4.6 | 5.7 | 5.1 | 6.3 | 6.3 |
| S03 | 5.0 | 6.1 | 5.5 | 6.8 | 6.8 |
| S04 | 3.8 | 4.7 | 4.3 | 5.5 | 5.5 |
Avaliação: Four PMI foam slices were inspected for edge defects by the four-point method.
Defect sizes were generally small, with maximum chipping between 5.5 e 7.1 um and little difference between
amostras. The results indicate stable edge material removal during diamond wire cutting and good edge integrity on
the slices.
6. Conclusão
The high-precision slicing of PMI foam in this test produced good results, mainly because the dedicated
cutting machine, the dry cutting method and the process parameters were matched as one set. PMI foam is a
high-performance structural foam with low density, an internal cellular structure and good specific strength and
stiffness, and that cellular structure gives it a load behaviour different from dense materials during diamond
wire cutting. The diamond grains act continuously on the internal skeleton, and when the cutting load is too
high or the parameters are poorly matched, local compression, tearing and an uneven cut face appear and affect
slice thickness and dimensional accuracy. Aiming at the structural properties of PMI foam and the straight
slicing accuracy requirement, this test therefore optimised machine selection, cutting method and process
parameters in a targeted way, controlling dimensional accuracy and cut-surface quality while keeping the cutting
process stable.
Primeiro, a escolha da máquina. Given the demands PMI foam slicing places on motion stability,
cutting accuracy and machine rigidity, a dedicated horizontal diamond wire loop cutting machine for precision
PMI machining was selected. Horizontal cutting keeps the wire running stably along the horizontal plane, o que
helps hold the cutting trajectory and feed motion steady and reduces the effect of machine vibration, motion
error and wire running fluctuation on cut position and dimensional accuracy. Stable feed and motion control also
narrow the variation in cutting load, keeping the relative motion between wire and PMI foam consistent. Este
reduces the compression and tearing that uneven local loading causes, improves slice dimensional consistency,
e fornece uma base de máquina estável para corte de PMI de alta precisão.
Segundo, método de corte. Dada a estrutura celular e as propriedades da espuma de PMI, corte a seco
foi usado. O corte a seco não introduz líquido de arrefecimento, portanto o líquido não pode entrar nas células da espuma, e os passos de limpeza e
secagem que de outra forma afetariam o estado do material são evitados. O
anel de fio de diamante totalmente revestido desbasta o material de forma direta e contínua, portanto
a remoção ocorre sob condições de corte relativamente estáveis. Controlar o fio
estado de funcionamento e carga de corte de forma sensata reduz a compressão e rasgamento local que o material sofre durante
corte, melhorando a uniformidade da secção transversal cortada e da qualidade da borda, e mantendo o processo
consistente.
Terceiro, parâmetros do processo. Dada a baixa densidade, estrutura celular e comportamento de remoção de
Espuma PMI, a velocidade de avanço do fio e a taxa de alimentação foram ajustadas em conformidade. Parameters were set to keep the wire running
stably and material removal even, avoiding a feed rate so high that the cutting load rises and the foam skeleton
takes a large local force; wire running speed was controlled so that cutting stayed continuous and stable with
less load fluctuation. Targeted adjustment of the cutting parameters kept material removal comparatively smooth
e, while meeting machining efficiency, improved slice thickness and dimensional consistency and the quality of
the cut surface.
Tomados em conjunto, the results for slice dimensional accuracy, tolerância de espessura, rugosidade superficial (Ra) e
qualidade da aresta de corte mostram que, through coordinated optimisation of a dedicated horizontal cutting machine, dry
cutting and suitable cutting parameters, diamond wire loop cutting meets the requirements of high-precision
straight slicing for PMI foam. The machined samples performed consistently in dimensional accuracy, slice
thickness consistency and cut-surface quality, o que indica que combinar a estrutura da máquina, método de corte
and process parameters to the structure and cutting behaviour of PMI foam effectively improves material removal
and process stability, and provides a process reference for high-precision straight slicing of PMI foam.
Dados de processo relacionados
A janela de parâmetros validada por trás destes resultados – o que cada configuração faz numa espuma celular e para que lado a mover quando aparece um defeito – é publicada como uma referência autónoma: Parâmetros de corte de espuma PMI. Para uma comparação lado a lado com um termoplástico denso medido com a mesma base, consulte PEEK vs espuma PMI, e para o método de medição da espessura em si, o guia TTV de nove pontos.
Perguntas Frequentes
Pode o corte com fio de diamante cortar a espuma PMI até 0.8 espessura em mm?
Sim. Neste teste, quatro 400 mm x 400 fatiar espuma PMI para uma espessura nominal de 0.8 mm em um
ESH600-4T horizontal máquina de serra de fio diamantado dedicada. A variação total medida da espessura
(TTV) variou de 0.013 Para 0.050 mm com uma média de 0.036 milímetro, e a tolerância geral da espessura foi
+/-0.043 milímetro, o que é uma base viável para componentes de espuma de precisão.
Por que foi escolhido o corte a seco para espuma PMI em vez de corte húmido?
A espuma PMI é porosa, leve e propensa a absorver líquidos. Dry cutting prevents coolant from entering
the cells or remaining in the material and destabilising slice dimensions, and it removes the cleaning and
drying steps that follow a wet cut. That helps preserve the structure of the foam and the dimensional accuracy
of the slices.
What surface quality can be expected when cutting PMI foam?
Surface roughness was measured to ISO 4287 with a stylus profiler at three positions per slice. Ra médio
variou de 0.68 Para 0.82 um with little variation between measuring positions, and the maximum edge chipping
measured by optical microscopy was 5.5 Para 7.1 μm, indicating a uniform cut surface with good edge integrity.
Why did the PMI foam slices come out slightly thin?
Com 0.800 mm conforme calculada a espessura nominal, the four slices averaged 0.808, 0.769, 0.761 e 0.757 milímetro, so three of
them ran thin by 0.031 Para 0.043 milímetro. This is a systematic offset rather than random scatter, and it can be
corrected directly through cutting parameters and dimensional compensation on the next run.
Which other materials has Ensoll tested with diamond wire loop cutting?
Ensoll has published comparable process data for other polymers and hard-to-cut materials, including a
PEEK precision slicing test and a guide to the
materiais adequados para corte com fio de diamante em laço. For general process questions, consulte
o FAQ sobre tecnologia de corte com fio de diamante em loop.
Conteúdo técnico revisto pela equipa de engenharia da Ensoll – um fabricante de laços de fio de diamante com 10+ anos de experiência em produção.