Corte de Materiais Magnéticos com Serra de Fio de Diamante sem Fim
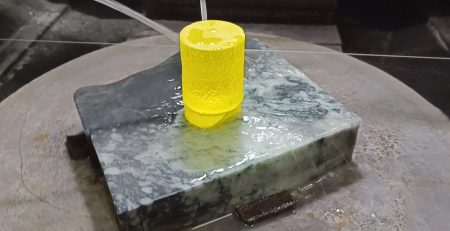
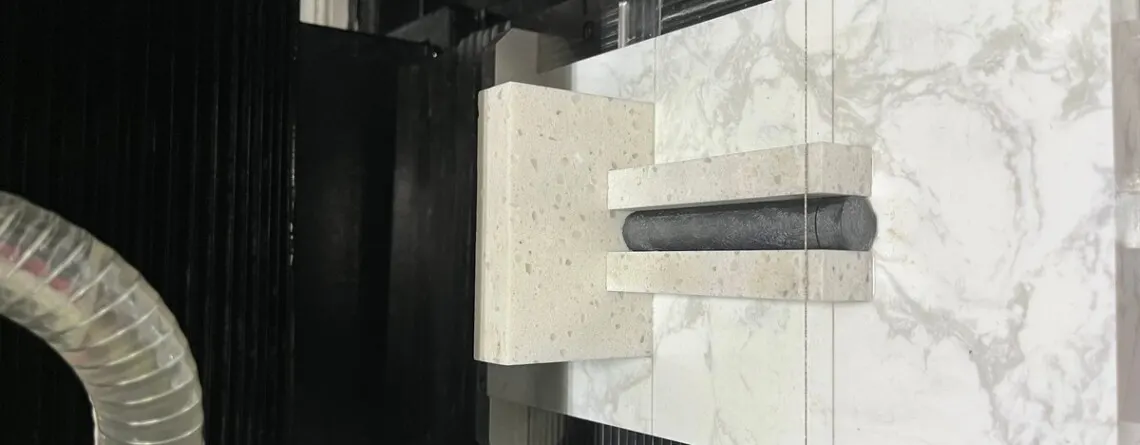
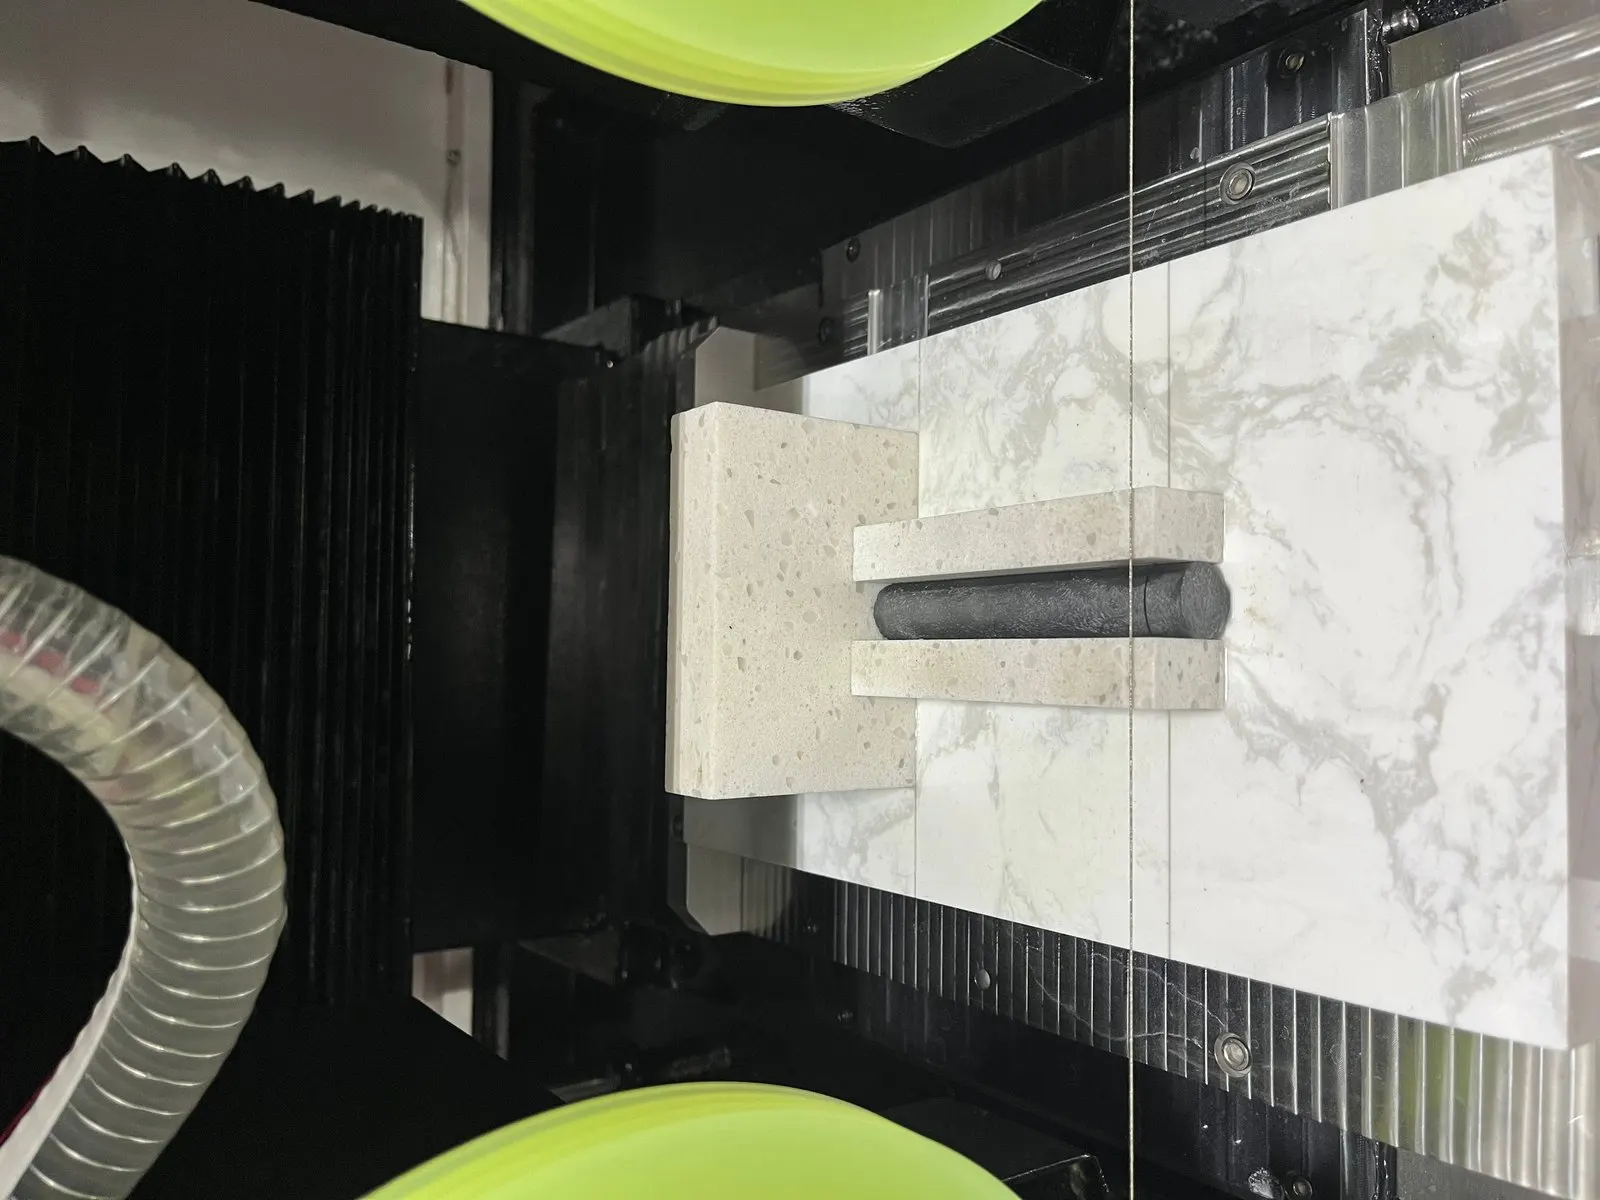
Âmbito do teste: Corte preciso em fatias de uma amostra cilíndrica de material magnético fornecida por um cliente europeu, usando uma serra de fio diamantado contínuo Ensoll ESO-GM.
- Cinco 3.780 fatias com mm cortadas de um 15 cilindro de material magnético com TTV dentro de cada fatia de 0.008-0.011 milímetro, média de 0.009 milímetro.
- A rugosidade média da superfície manteve-se entre Ra 0.71-0.88 micrómetros e a lascagem máxima das arestas foi de 9.2 micrómetros — um corte estável, pronto para acabamento.
- A espessura média das fatias diminuiu ao longo da sequência (-0.083 mm na quinta fatia), pelo que a produção em lote necessita de compensação de espessura ou do arco do fio.
- O resultado veio de um sistema combinado: uma máquina com pórtico rígido com controlo de tensão em tempo real, uma 0.5 fio diamantado totalmente revestido de mm com refrigeração a óleo de corte.
Os materiais magnéticos são duros e frágeis, com tenacidade à fratura relativamente baixa. Durante o corte, força de corte, calor por fricção, and internal stress can cause edge chipping, microcracks, thickness variation, and surface damage. This test evaluated whether an endless diamond wire process could maintain stable slice geometry and surface integrity while cutting a 15 mm diameter sample.
Where the workpiece is NdFeB rather than ferrite, the settings in our como cortar ímanes de neodímio guide are the safer starting point.
Measured Results at a Glance
- Workpiece: Magnetic material, approximately Mohs 6-7
- Sample dimensions: 15 mm diameter x 103 comprimento de mm
- Nominal slice thickness: 3.780 milímetro
- TTV: 0.008-0.011 mm across five slices; média 0.009 milímetro
- Rugosidade média da superfície (Ra): 0.71-0.88 micrómetros
- Maximum measured edge chipping: 6.7-9.2 micrometers by slice
The results show good thickness uniformity within each individual slice and consistently low surface roughness. The gradual change in average thickness across the five slices also identifies an important process-control opportunity: uma consistência mais rigorosa do lote de multi-fatia exigiria compensação de deslocamento ou alimentação durante a produção.
1. Objetivo do Teste e Estratégia de Processo
O cliente exigiu corte em fatias rectas de alta precisão com variação de espessura controlada, rugosidade superficial, e danos nas bordas. A Ensoll selecionou a serra de fio de diamante contínuo ESO-GM, óleo de corte, e um fio de diamante totalmente revestido como um sistema de processo combinado.
O óleo de corte foi usado para melhorar a lubrificação e a remoção de calor na zona de corte. O fio totalmente revestido proporciona uma distribuição estável do abrasivo e remoção de material consistente, enquanto o sistema de controlo de tensão da máquina ajuda a reduzir a flutuação da posição do fio durante o corte.
2. Equipamento e Parâmetros de Corte
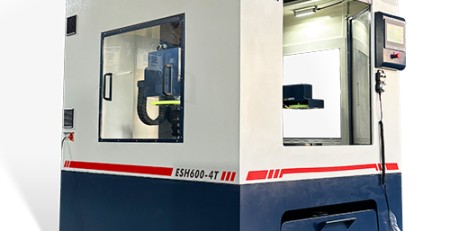
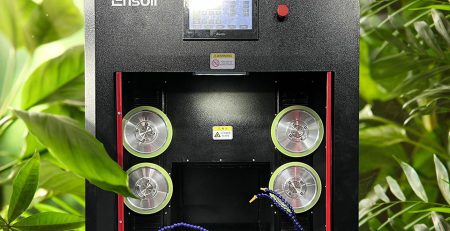
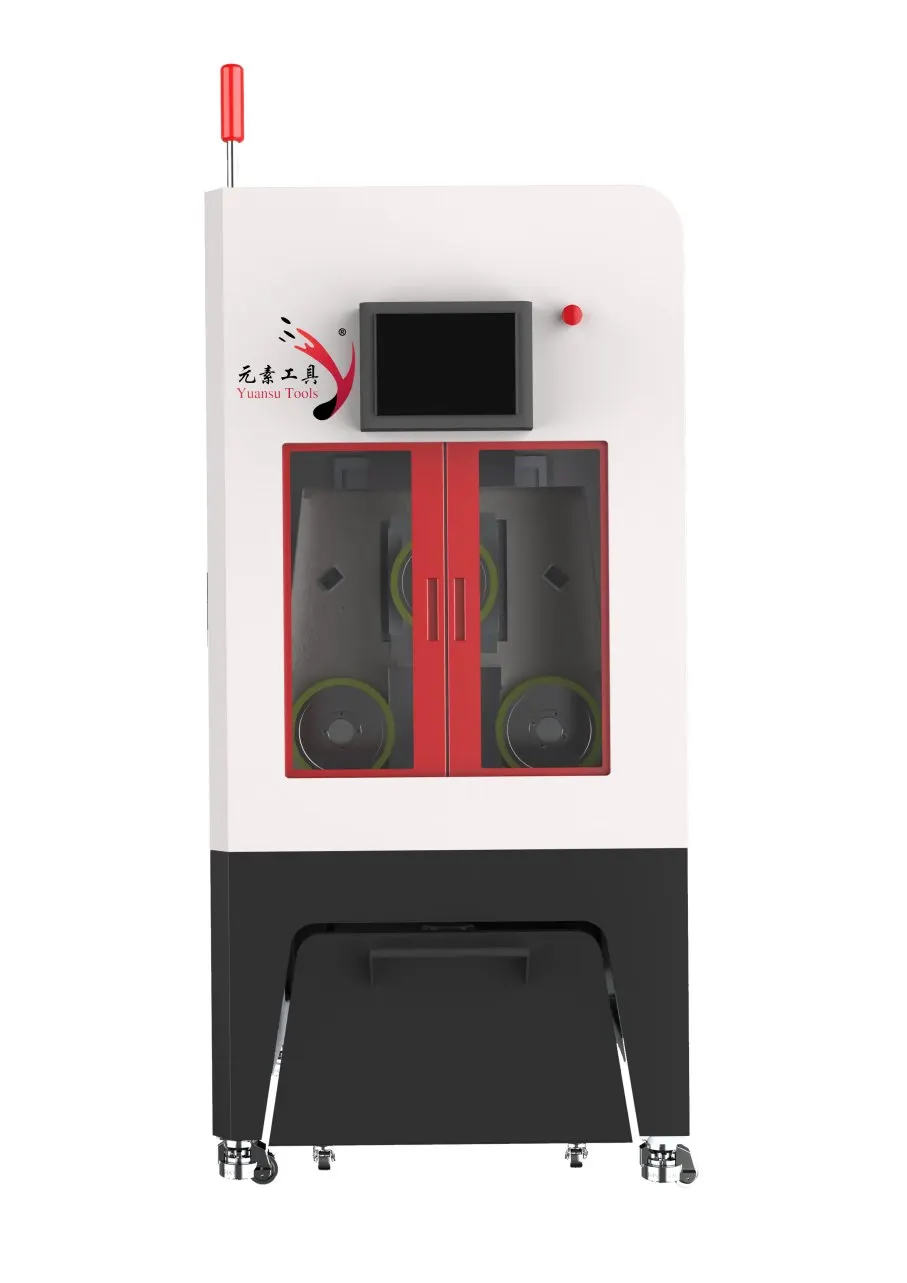
The ESO-GM uses a rigid gantry structure with top-down vertical feed. Its integral cast-iron frame is designed to limit vibration and structural deformation during long cutting cycles. The system also includes real-time tension control, memória da posição de rompimento do fio, and mist extraction for oil-cooled processing.
| Parâmetro | Test Setting |
|---|---|
| Máquina | serra de fio de diamante contínuo ESO-GM |
| Diâmetro do fio | 0.50 milímetro |
| Diamond wire loop length | 1930 milímetro |
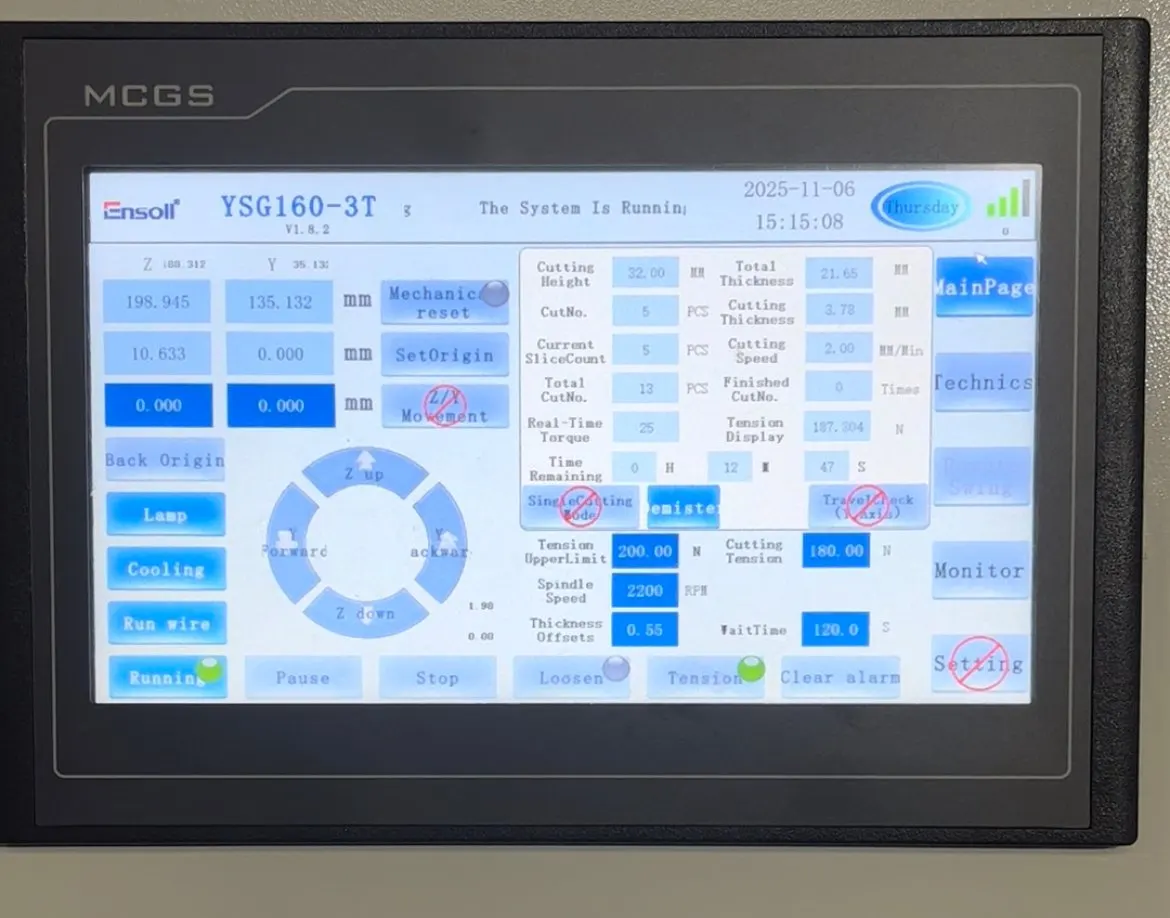
| Feed-rate setting | 2 / 1 mm/min |
| Largura de corte | 15 milímetro |
| Tensão do fio | 180 N |
| Velocidade linear do fio | 26 M |
| Wire-bowing time | 100 s |
| Recorded cutting load | 25 N·m |
| Arrefecimento e lubrificação | Óleo de corte |
Customers evaluating similar hard and brittle components can also review Ensoll’s magnetic-material cutting machines e laços de fio diamantado.
3. Variação total da espessura (TTV)
Cada fatia foi medida em nove posições usando um mandril de vácuo, método de medição de espessura de sonda dupla. O valor TTV é a diferença entre a espessura máxima e mínima medida na mesma fatia.
| Amostra | Medições de Espessura de Nove Pontos (milímetro) | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 3.784, 3.781, 3.786 / 3.779, 3.782, 3.785 / 3.780, 3.783, 3.778 | 3.786 | 3.778 | 0.008 |
| S02 | 3.792, 3.788, 3.790 / 3.786, 3.789, 3.791 / 3.787, 3.793, 3.785 | 3.793 | 3.785 | 0.008 |
| S03 | 3.775, 3.778, 3.781 / 3.772, 3.776, 3.779 / 3.774, 3.780, 3.773 | 3.781 | 3.772 | 0.009 |
| S04 | 3.741, 3.745, 3.748 / 3.739, 3.743, 3.746 / 3.740, 3.744, 3.742 | 3.748 | 3.739 | 0.009 |
| S05 | 3.695, 3.699, 3.703 / 3.692, 3.696, 3.701 / 3.694, 3.698, 3.697 | 3.703 | 3.692 | 0.011 |
Interpretação: TTV manteve-se entre 0.008 e 0.011 milímetro, com uma média de 0.009 milímetro. Isto indica uniformidade local estável de espessura dentro de cada fatia.
4. Espessura Média e Deriva Dimensional
A espessura nominal da fatia foi 3.780 milímetro. A espessura média foi calculada a partir das nove medições para cada amostra.
| Amostra | Espessura média (milímetro) | Desvio de 3.780 milímetro |
|---|---|---|
| S01 | 3.782 | +0.002 milímetro |
| S02 | 3.789 | +0.009 milímetro |
| S03 | 3.776 | -0.004 milímetro |
| S04 | 3.743 | -0.037 milímetro |
| S05 | 3.697 | -0.083 milímetro |
Interpretação: Os desvios observados variaram de -0.083 Para +0.009 milímetro. Embora o TTV dentro da fatia se tenha mantido estável, a espessura média diminuiu ao longo da sequência. Para aplicações com tolerância apertada à espessura ao nível de lote, esta tendência deve ser abordada através de compensação programada por offset de espessura, ajuste de avanço, ou compensação de arco de fio.
5. Rugosidade da Superfície
A rugosidade da superfície foi medida com um perfilómetro de palheta em três posições representativas em cada superfície cortada, seguindo a definição Ra na ISO 4287.
| Amostra | Ra-1 | Ra-2 | Ra-3 | Ra médio (micrómetros) |
|---|---|---|---|---|
| S01 | 0.81 | 0.85 | 0.79 | 0.82 |
| S02 | 0.74 | 0.78 | 0.76 | 0.76 |
| S03 | 0.69 | 0.73 | 0.71 | 0.71 |
| S04 | 0.86 | 0.91 | 0.88 | 0.88 |
| S05 | 0.77 | 0.82 | 0.79 | 0.79 |
Interpretação: A média de Ra manteve-se dentro 0.71-0.88 micrómetros. O intervalo estreito indica um estado de corte abrasivo estável e uma superfície consistente, adequada para acabamento de precisão subsequente.
6. Resultados de lascamento de arestas
O lascamento de arestas foi medido em quatro posições em cada fatia usando um microscópio óptico de precisão.
| Amostra | Posição 1 | Posição 2 | Posição 3 | Posição 4 | Lascamento máximo (micrómetros) |
|---|---|---|---|---|---|
| S01 | 5.2 | 7.1 | 4.6 | 6.3 | 7.1 |
| S02 | 4.8 | 6.5 | 5.6 | 7.4 | 7.4 |
| S03 | 4.1 | 5.8 | 5.0 | 6.7 | 6.7 |
| S04 | 6.3 | 9.2 | 5.8 | 8.6 | 9.2 |
| S05 | 5.1 | 7.6 | 6.2 | 8.1 | 8.1 |
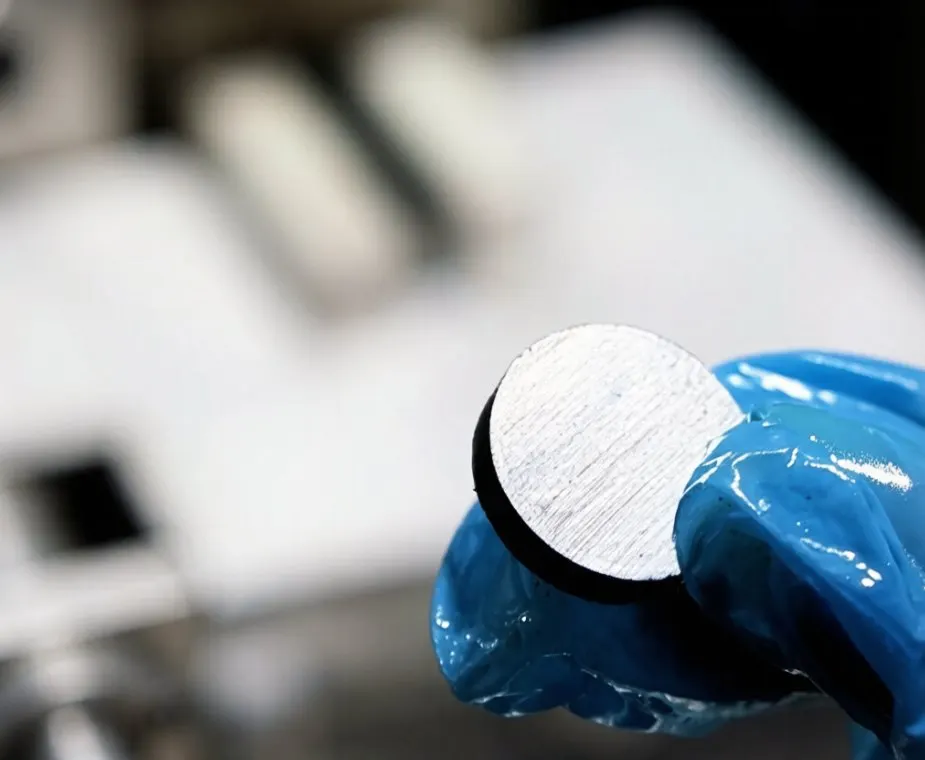
Interpretação: O maior lascamento medido foi 9.2 micrómetros, e a média dos cinco valores máximos foi 7.7 micrómetros. As bordas permaneceram visualmente intactas com danos limitados por fratura frágil.
7. Conclusão de Engenharia
This test demonstrates that the ESO-GM endless diamond wire process can produce magnetic-material slices with low within-slice TTV, consistent sub-micrometer Ra values, e lascamento limitado nas arestas. The combination of a rigid machine structure, real-time tension control, a fully coated diamond wire loop, and oil cooling supported a stable cutting condition.
The data should also be read carefully: TTV describes uniformity within each slice, while the average thickness values show a downward trend across the five-slice sequence. Before volume production, the process should therefore be validated against the customer’s drawing tolerance and, where necessary, supplemented with automatic thickness or wire-bow compensation.
For a different magnetic-material machining requirement, see Ensoll’s irregular-profile magnetic-material cutting test.
Permissão para citação: Se achar este artigo útil, A Ensoll autoriza-o a citá-lo ou a referenciá-lo, desde que inclua um link para esta página como fonte original.
Perguntas Frequentes
O que é TTV em corte de precisão e porque é importante?
TTV (variação total de espessura) é a diferença entre os pontos mais grossos e mais finos numa única fatia. Baixo TTV significa fatias uniformes, o que reduz o polimento a montante e mantém as tolerâncias dos componentes magnéticos apertadas. Este teste manteve o TTV entre 0.008 e 0.011 milímetro.
Porque é que a espessura da fatia varia durante a produção de múltiplas fatias?
À medida que o corte avança, o desgaste do fio e a curvatura do fio mudam lentamente a posição efetiva do corte, portanto as fatias seguintes podem sair mais finas ou mais grossas. A solução é a compensação programada de espessura, ajuste de avanço, ou compensação da curvatura do fio antes da produção em volume.
Qual o nível de lascamento de borda aceitável ao cortar materiais duros, imãs frágeis?
Depende do desenho, mas micrómetros de um único dígito são considerados limpos. Neste teste, o maior fragmento medido foi 9.2 micrómetros e as arestas permaneceram visualmente intactas com danos limitados de fractura frágil.
Por que usar óleo de corte ao fatiar materiais magnéticos?
O óleo de corte melhora a lubrificação e a remoção de calor na zona de corte e ajuda a evacuar cavacos, o que mantém o corte com fio estável e a peça de trabalho fria durante longos ciclos de fatiamento.
Conteúdo técnico revisto pela equipa de engenharia da Ensoll — um fabricante de laços de fio de diamante com 10+ anos de experiência em produção.