Parâmetros de Corte da Espuma PMI: Referência de Configuração do Laço de Fio de Diamante
Abstrair: This reference sheet lists the process window validated in Ensoll’s PMI
(polimetacrilimida) structural foam slicing test on an ESH600-4T horizontal
máquina de serra de fio diamantado dedicada: uma 0.60 x 3460 mm fully coated
Loop de fio de diamante, 100 mm/min wire travel speed, 145 tensão do fio N, 25 velocidade do fio m/s,
60 s wire-bow tensioning time, 17 N·m cutting load and 400 largura de corte mm, with dry cutting. It explains
what each parameter does on a cellular foam, which way to move it when a defect appears, and how to establish a
starting set for a new foam grade or slice thickness.
Principais Conclusões
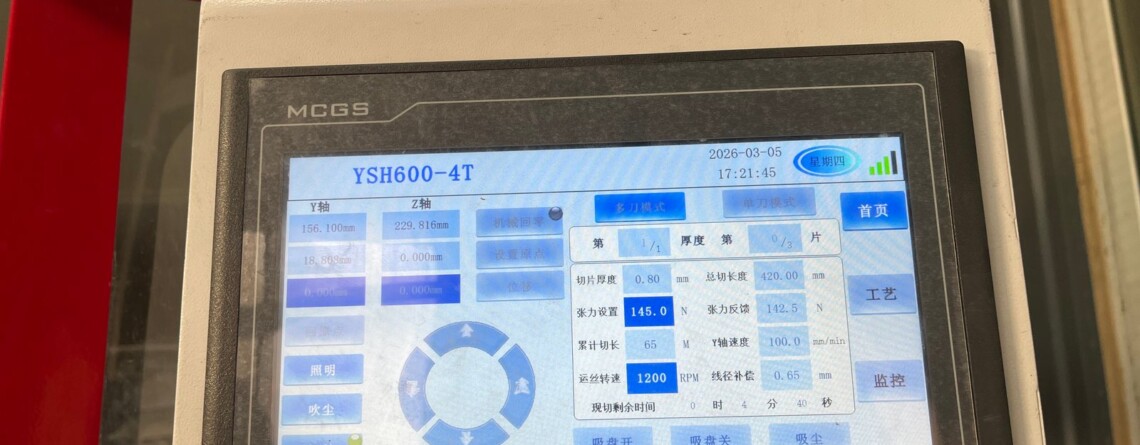
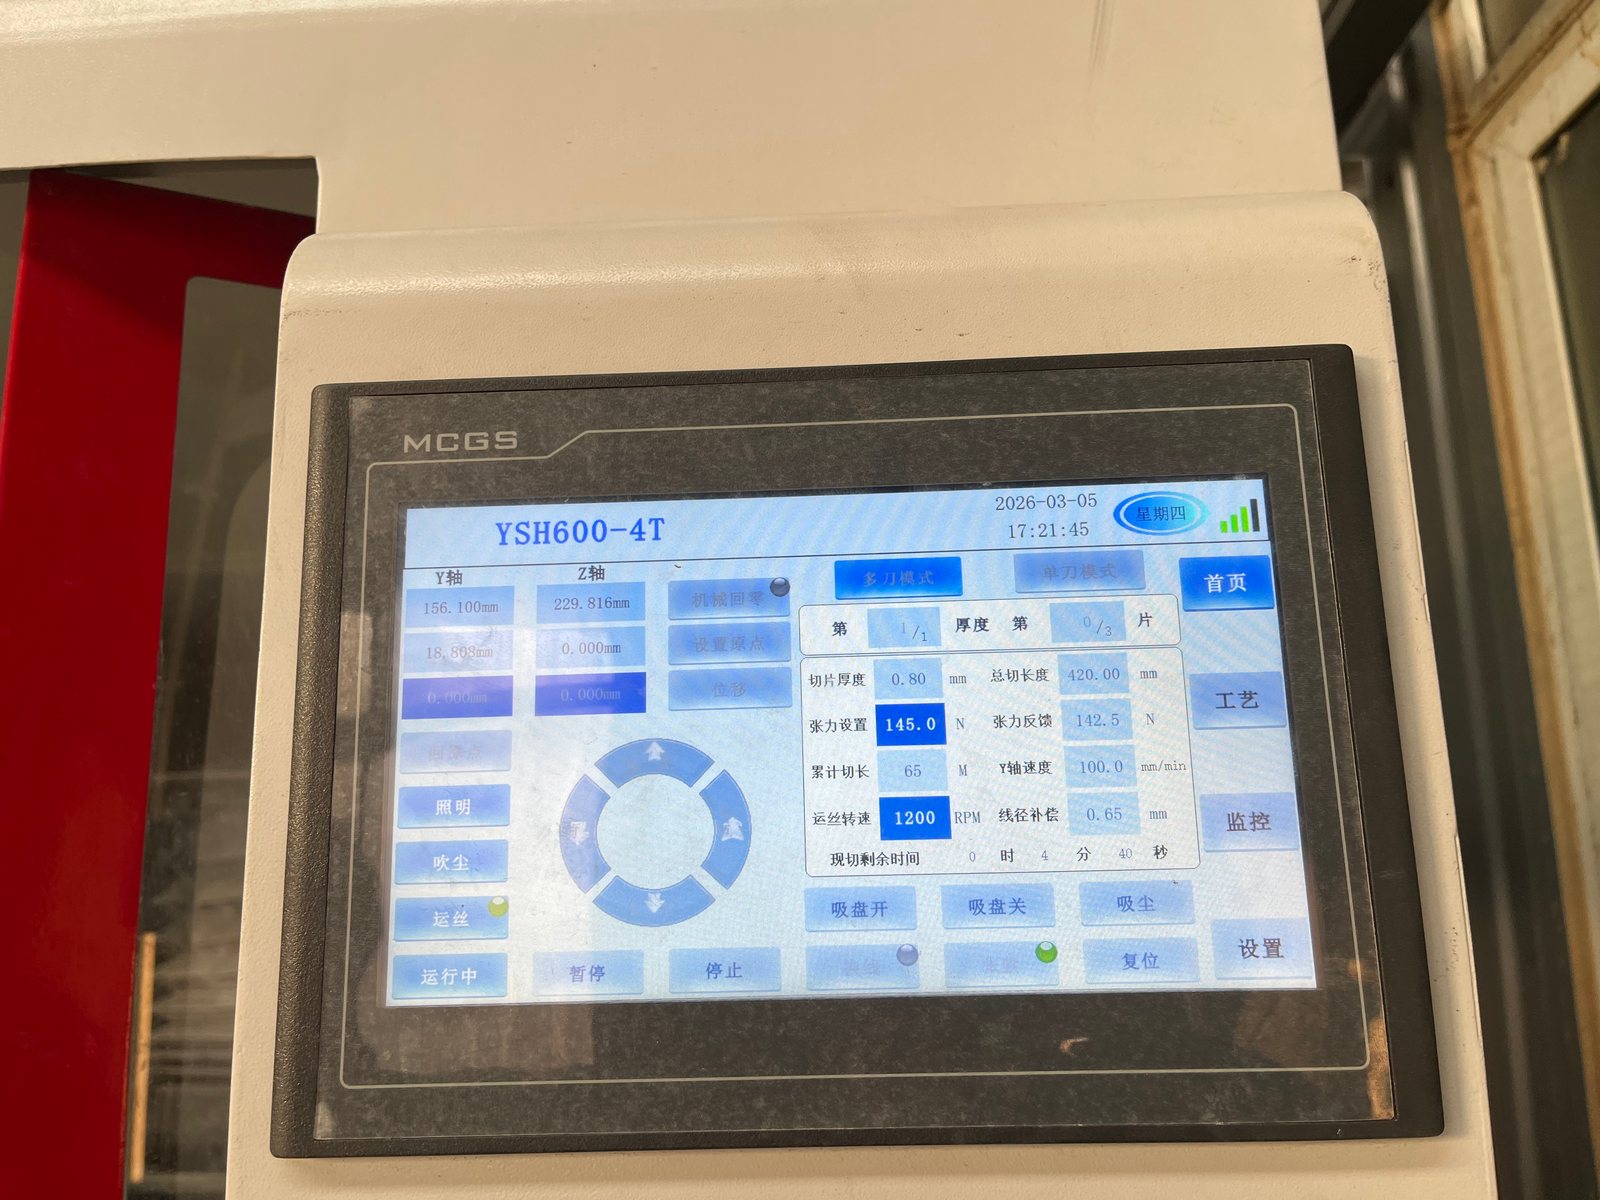
- Validated window for 0.8 mm PMI foam slices on an ESH600-4T: 0.60 x 3460 mm fully coated wire loop, 100 avanço mm/min, 400 largura de corte mm, 145 tensão N, 25 velocidade do fio m/s, 60 s wire-bow time, 17 N·m load, corte a seco.
- PMI foam fails by compression and tearing of the cell skeleton, not by brittle fracture, so feed rate – the load-setting parameter – is the first thing to reduce when a defect appears.
- Dry cutting is the default for PMI foam: coolant would enter the cells and would have to be cleaned and dried out afterwards.
- The load readout is a monitor, not a setting; a rising load trace during a cut is the earliest warning that a parameter has drifted out of band.
- This window produced TTV 0.013-0.050 milímetros (mean 0.036 milímetros), tolerância de espessura +/-0.043 milímetros, average Ra 0.68-0.82 um and maximum chipping 5.5-7.1 μm.
Why PMI Foam Needs Its Own Parameter Set
PMI foam is a low-density structural foam with a uniform cellular structure and good specific strength and
specific stiffness. Under a diamond wire it does not behave like a dense material: the abrasive grains act on the
foam skeleton, and the failure mode at excessive load is compression and tearing of the cells rather than clean
shearing. That is why parameters that work on a dense thermoplastic cannot simply be copied across. O
validated PMI window below was established by matching machine structure, fio, cutting method and parameters to
the cellular structure of the material.
Validated Parameter Window for 0.8 mm PMI Foam Slices
| Parâmetro | Valor |
|---|---|
| Wire diameter x loop length (milímetros) | 0.60 x 3460 |
| Velocidade de deslocamento do fio / taxa de avanço (mm/min) | 100 |
| Largura de corte (milímetros) | 400 |
| Tensão do fio (N) | 145 |
| Velocidade do fio (M) | 25 |
| Wire-bow tensioning time (s) | 60 |
| Carga de corte (N·m) | 17 |
| Cooling method | Dry cutting |
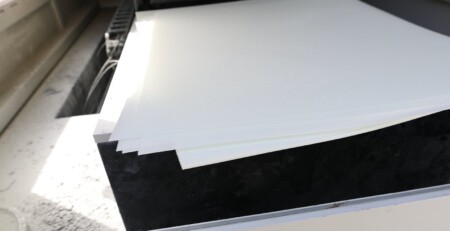
PMI foam slicing test
Workpiece conditions for this window: PMI foam at approximately MH 2 dureza, workpiece
400 mm x 400 mm x 50 milímetros, target slice 400 mm x 400 mm x 0.8 milímetros.
What Each Parameter Does
Wire diameter and loop length (0.60 x 3460 milímetros)
The wire diameter sets the kerf and the stiffness of the cutting edge. UMA 0.60 mm fully coated wire loop gives a
stable abrasive edge for a 400 mm wide cut while keeping the kerf small. Loop length must match the machine’s
pulley geometry and is fixed by the machine model rather than chosen per job.
Velocidade de deslocamento do fio / taxa de avanço (100 mm/min)
This is the parameter that governs cutting load most directly, and on foam it is the first one to reduce when a
defect appears. Feed too high and the skeleton takes a large local force; feed too low and the wire polishes
rather than cuts, which raises heat and wear without improving quality. 100 mm/min is the validated value for
0.8 mm slices.
Largura de corte (400 milímetros)
The cutting width is the length of wire in contact with the workpiece. It scales the total load and therefore
the machine rigidity and tensioning required. UMA 400 mm contact length on a lightweight foam also raises the risk
of the workpiece moving, which is why the fixture and workpiece support matter as much as the numbers.
Tensão do fio (145 N)
Tension keeps the wire straight under load. Muito baixa, e o fio curva-se, assim a largura da ranhura varia e a face de corte
fica desigual; muito alta, e o fio e as polias desgastam-se mais rapidamente e o risco de quebra aumenta. O ESH600-4T utiliza tensão por mola
com feedback de sensor de força, assim a tensão pode ser mantida constante ou variada com o estado de corte, e é
reduzida automaticamente em espera e durante a troca de fio para limitar a fadiga do fio.
Velocidade do fio (25 M)
A velocidade do fio define quantos grãos abrasivos passam pela interface por segundo. Num espuma de baixa densidade, a taxa de remoção
é limitada pela carga em vez da entrega de abrasivo, portanto, aumentar apenas a velocidade do fio não resolve um corte pobre – isso
principalmente adiciona desgaste. Mantenha-a na faixa validada e gerencie a qualidade através do avanço e da tensão.
Wire-bow tensioning time (60 s)
O tempo de tensão permite que o fio se estabilize numa curvatura estável antes de iniciar o corte. Ignorá-lo deixa a primeira
milímetros do corte sob condições diferentes do resto, que aparece como um passo de espessura na entrada
borda de uma fatia fina.
Carga de corte (17 N·m)
A leitura da carga é o monitor do processo e não uma definição: é o que observa para confirmar que a
combinação de alimentação, tensão e velocidade do fio está realmente a fornecer um corte estável. Uma carga a deriva ou a subir durante
um corte é o aviso mais antigo de que um parâmetro saiu da banda.
Guia de ajuste: Sintoma, Causa, Ação
| Sintoma | Causa mais provável | Ação |
|---|---|---|
| Borda de corte irregular ou rasgada | Carga de corte demasiado alta para uma espuma celular | Reduzir a taxa de avanço; verificar a tensão do fio antes de mudar a velocidade do fio |
| Face de corte desigual, corte errante | Curvatura do fio – tensão demasiado baixa | Aumentar a tensão para 145 N e confirmar que a proa estabilizou antes de entrar |
| Escalão de espessura na borda de entrada | Corte iniciado antes da curvatura de arame assentar | Mantém o máximo 60 tempo de tensão do arco de fio antes de o avanço engatar |
| Fatias consistentemente finas ou grossas | Desvio dimensional, não instabilidade | Aplicar compensação de espessura no alvo da máquina; não resista com o avanço |
| Traço de carga a subir durante um corte | Deriva de parâmetros ou desgaste do fio | Parar, verificar condição do fio e da carga, reestabelecer a janela validada |
| Superfície polida em vez de cortada | Velocidade de avanço demasiado baixa para a velocidade do fio | Aumentar avanço dentro da faixa validada; verificar condição dos grãos no fio |
Estabelecendo um Conjunto de Parâmetros para uma Nova Espuma ou Espessura
A janela validada é um ponto de partida, não uma resposta universal. As classes PMI diferem em densidade e tamanho de células,
e a espessura da fatia altera a rigidez da peça a cortar. Trabalhar nesta ordem:
- Corrigir o suporte primeiro. Apoiar a peça de trabalho em toda a sua área para que o fio não possa
empurrá-la. Em espuma, a deflexão da peça é interpretada como variação de espessura e é facilmente confundida com um
problema de parâmetro. - Comece pela janela validada. 0.60 x 3460 mm fio, 100 avanço mm/min, 145 tensão N,
25 velocidade do fio m/s, corte a seco. - Corte uma fatia e meça a TTV. Use o mesmo método da grelha de nove pontos descrito no nosso
guia de medição de TTV para que os resultados sejam comparáveis com os dados de referência. - Mude um parâmetro de cada vez. Primeiro a velocidade de avanço, depois a tensão. Altere a velocidade do fio apenas se a velocidade de avanço
e a tensão já estiverem nos seus limites. - Registe a curva de carga. Um traço de carga estável nas definições escolhidas é a evidência de que o
processo, não o operador, está a controlar o corte.
Resultados obtidos com esta janela
| Medir | Resultado em quatro 0.8 mm slices |
|---|---|
| Variação total de espessura (TTV) | 0.013-0.050 milímetros, média 0.036 milímetros |
| Tolerância de espessura | +/-0.043 mm contra 0.800 mm nominais |
| Rugosidade média da superfície Ra | 0.68-0.82 μm |
| Quebra máxima da aresta | 5.5-7.1 μm |
Os dados de espessura mostraram um desvio negativo sistemático em vez de dispersão aleatória – as fatias ficaram finas por
0.031 Para 0.043 mm contra uma 0.800 mm nominais. That is a dimensional-compensation problem, not a stability
problem, and is corrected by adjusting the machine target thickness on the next run. The full measurement set
including all nine-point readings is published in the
PMI foam precision slicing test report.
Dados de processo relacionados
The same nine-point methodology applied to a dense thermoplastic, with cutting fluid instead of dry cutting,
is documented in the PEEK precision slicing test. A side-by-side comparison of the two
materials and their parameter sets is in
PEEK vs espuma PMI: diamond wire cutting comparison.
Perguntas Frequentes
What cutting parameters were used to slice PMI foam to 0.8 milímetros?
Fio 0.60 x 3460 milímetros, wire travel speed (taxa de avanço) 100 mm/min, cutting width 400 milímetros, wire tension 145 N, velocidade do fio 25 M, wire-bow tensioning time 60 s and cutting load 17 N·m, on an ESH600-4T horizontal máquina de serra de fio diamantado dedicada using dry cutting and a fully coated wire.
Should PMI foam be cut dry or wet?
Dry. A espuma PMI é porosa, leve e propensa a absorver líquidos. O corte a seco mantém o líquido de corte fora das células e elimina as etapas de limpeza e secagem que seguem um corte a húmido, o que ajuda a preservar a integridade estrutural e a precisão dimensional da fatia. Isto é o oposto de um termoplástico denso como PEEK, que é cortado com fluido de corte contínuo.
Que tipo de fio é usado para espuma PMI?
Um laço de fio de diamante totalmente revestido. O revestimento completo aumenta a força de ligação dos grãos e a estabilidade da distribuição, sustentando a capacidade de corte contínuo e reduzindo a flutuação causada pelo desgaste do fio e pela saída de grãos. Ver a gama de produtos de laço de fio de diamante.
Que resultados este conjunto de parâmetros alcançou?
Fatias de espuma PMI de quatro 400 mm x 400 mm a uma espessura nominal de 0.8 mm deram TTV 0.013-0.050 milímetros (média 0.036 milímetros), tolerância de espessura +/-0.043 milímetros, average Ra 0.68-0.82 um e esquadrejamento máximo das arestas 5.5-7.1 μm. Os dados completos estão em Relatório de teste de corte de espuma PMI.
Qual é a primeira configuração a alterar se a borda da espuma PMI rasgar?
Reduzir a velocidade de avanço. Rasgamento, Compressão local e uma face de corte irregular numa espuma celular são problemas induzidos pela carga, não pela velocidade: Carga excessiva comprime o esqueleto da espuma em vez de cortá-lo. Baixar primeiro a velocidade de avanço, depois verifique a tensão do fio antes de tocar na velocidade do fio.
Conteúdo técnico revisto pela equipa de engenharia da Ensoll – um fabricante de laços de fio de diamante com 10+ anos de experiência em produção.