Teste de Corte de Quartzo: 80 mm/min, Fio de Diamante Infinito
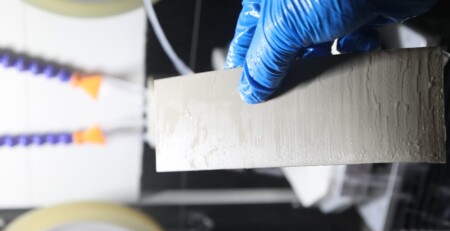
Test conclusion: In this customer sample test, Ensoll cut a 415 mm diameter quartz workpiece at a stable feed rate of 80 mm/min using a customized ESC600-4T endless diamond wire saw, a fully coated 0.80 mm diamond wire loop, and cutting oil. Three 30 mm-thick samples recorded TTV values of 0.410-0.630 milímetro, average Ra values of 1.52-1.87 µm, e lascamento máximo das arestas de 16.1-18.2 µm.
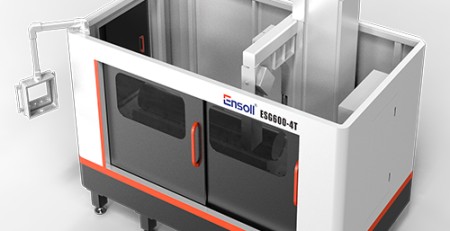
- Um 415 mm de diâmetro, 500 mm long quartz workpiece was sliced into 30 mm samples at a stable 80 mm/min feed using a customized ESC600-4T machine, a fully coated 0.80 mm diamond wire loop at 38 M, and cutting oil.
- Three samples recorded TTV of 0.410-0.630 milímetro, average surface roughness of Ra 1.52-1.87 micrómetros, e lascamento máximo das arestas de 16.1-18.2 micrómetros.
- Cutting oil was the decisive process change: water-based coolants limited feed to roughly 1-3 mm/min, while oil lubrication stabilized the diamond-quartz interface for high-feed cutting.
- High-speed quartz cutting is a system-level result — machine rigidity, 230 N tension control, wire specification, lubrication and a segmented feed strategy must all match; raising feed rate alone does not reproduce it.
This report documents the equipment configuration, parâmetros de corte, measurement method, and results of a quartz cutting trial for a UK customer, anonymized as Company B. The values below describe this test setup and sample condition; they should not be interpreted as guaranteed results for every quartz grade or geometry.
Key test results
- Workpiece: quartzo, Ø415 mm × 500 milímetro
- Cut sample: Ø415 mm × 30 milímetro
- Stable cutting feed: 80 mm/min
- Diamond wire speed: 38 M
- TTV: 0.410-0.630 mm across three samples
- Rugosidade média da superfície: Ra 1.52-1.87 µm
- Maximum measured edge chipping: 16.1-18.2 µm
Feed stock matters as much as machine settings here — quartzo de alta pureza behaves differently from fused silica under the wire.
Why high-speed quartz cutting is difficult
Quartz is primarily silicon dioxide (SiO2). Its strong covalent-bonded network gives it high hardness and chemical stability, but also makes it brittle and sensitive to crack initiation. As the cutting feed increases, friction, wire bow, vibração, localized heating, and unstable abrasive engagement can reduce accuracy or produce chipping and subsurface damage.
The engineering objective was therefore not simply to make the wire travel faster. The process had to raise material-removal efficiency while keeping the wire trajectory, cutting load, cooling, lubrificação, consistência da espessura, condição da superfície, and edge integrity under control.
Test object and equipment configuration
| Item | Test condition |
|---|---|
| Material | Quartzo |
| Dureza | Mohs hardness approximately 7 |
| Tamanho da peça | Ø415 mm × 500 mm long |
| Target sample size | Ø415 mm × 30 mm de espessura |
| Máquina | Customized ESC600-4T endless diamond wire saw |
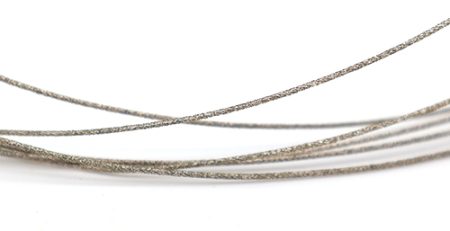
| Cutting tool | Fully coated diamond wire loop, Ø0.80 mm × 3,780 milímetro |
| Cooling/lubrication | Óleo de corte |
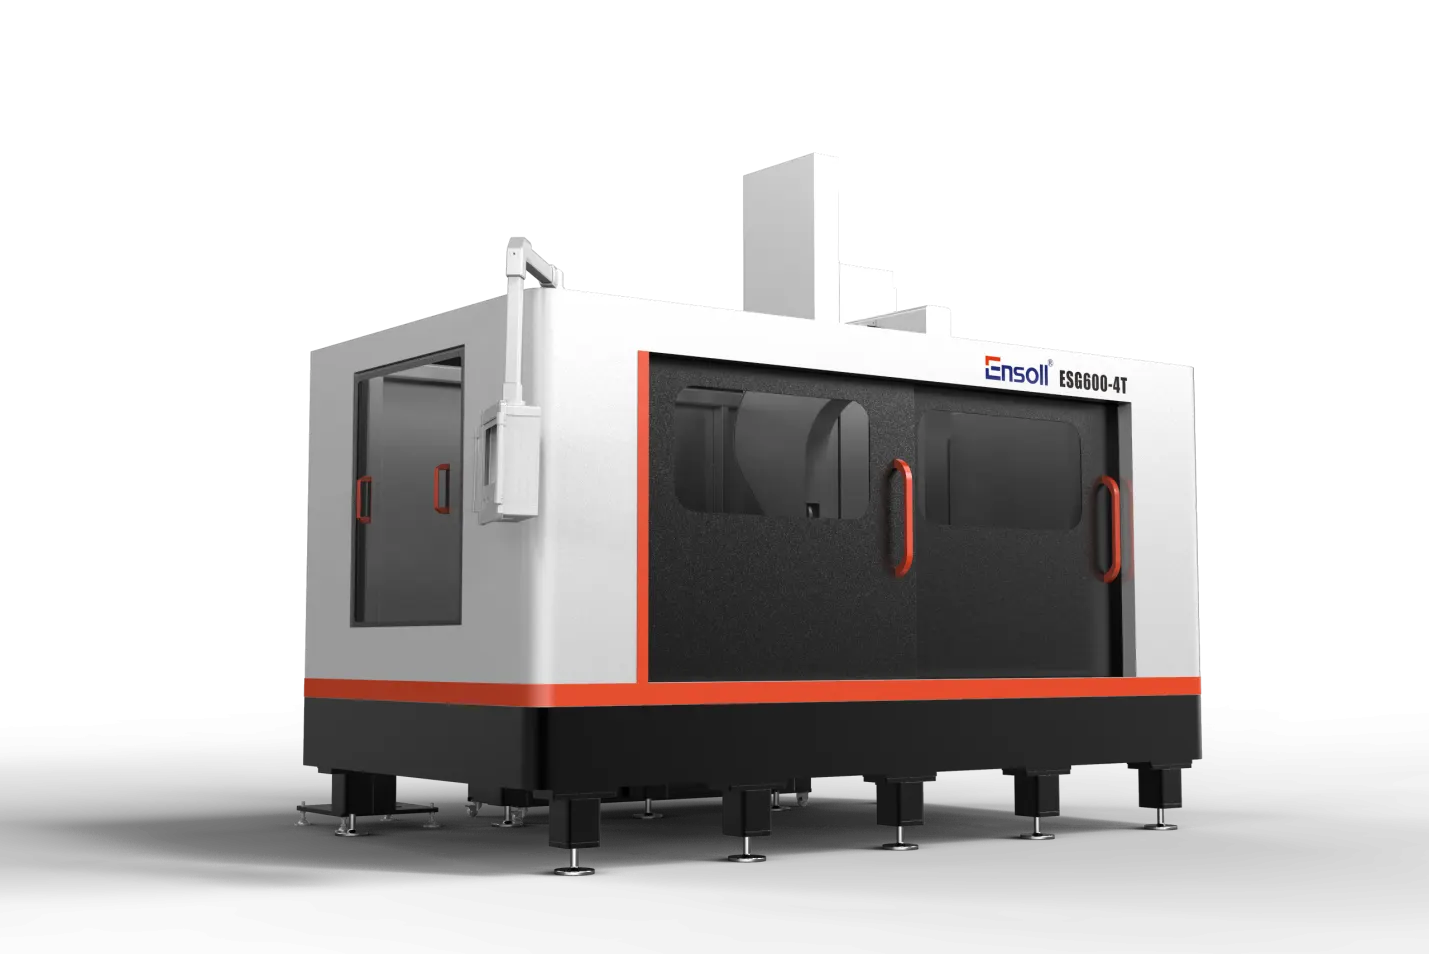
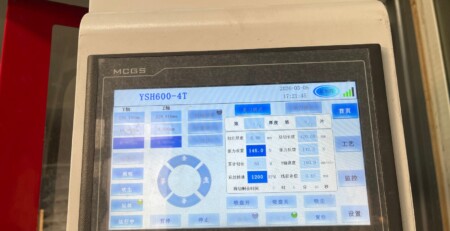
The machine was configured around a rigid cutting structure, stable workpiece clamping, controlled vertical feed, and automatic wire tension management. For related configurations, see Ensoll’s a máquina de corte com fio diamantado ESC600 and the wider range of diamond wire saw machines.
Cutting parameters and process strategy
| Parâmetro | Recorded setting |
|---|---|
| Laço de fio diamantado | Ø0.80 mm × 3,780 milímetro, totalmente revestido |
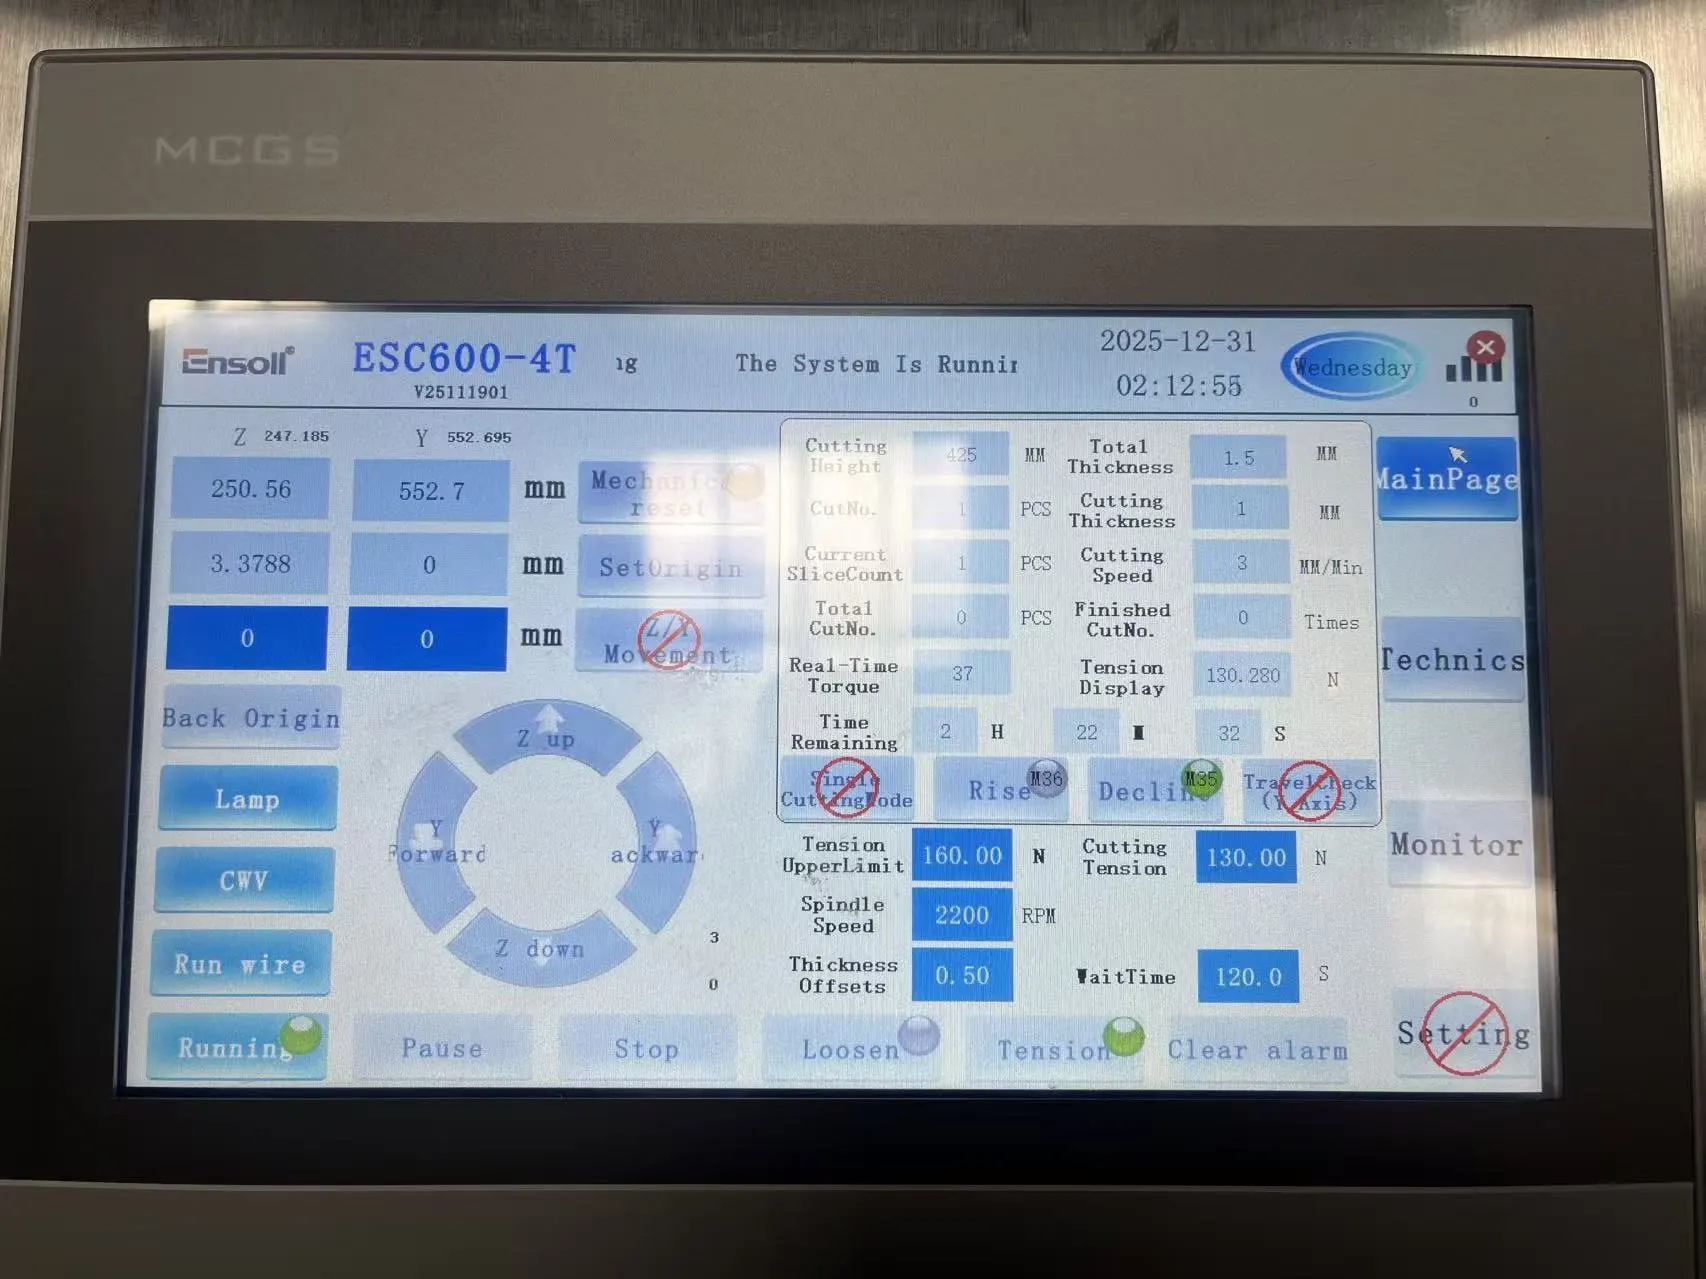
| Feed-rate trials | 55, 60, e 80 mm/min |
| Stable production-test feed | 80 mm/min |
| Largura de corte | 415 milímetro |
| Recorded wire tension | 230 N |
| Velocidade do fio | 38 M |
| Wire-bow tensioning time | 200 s |
Why cutting oil mattered
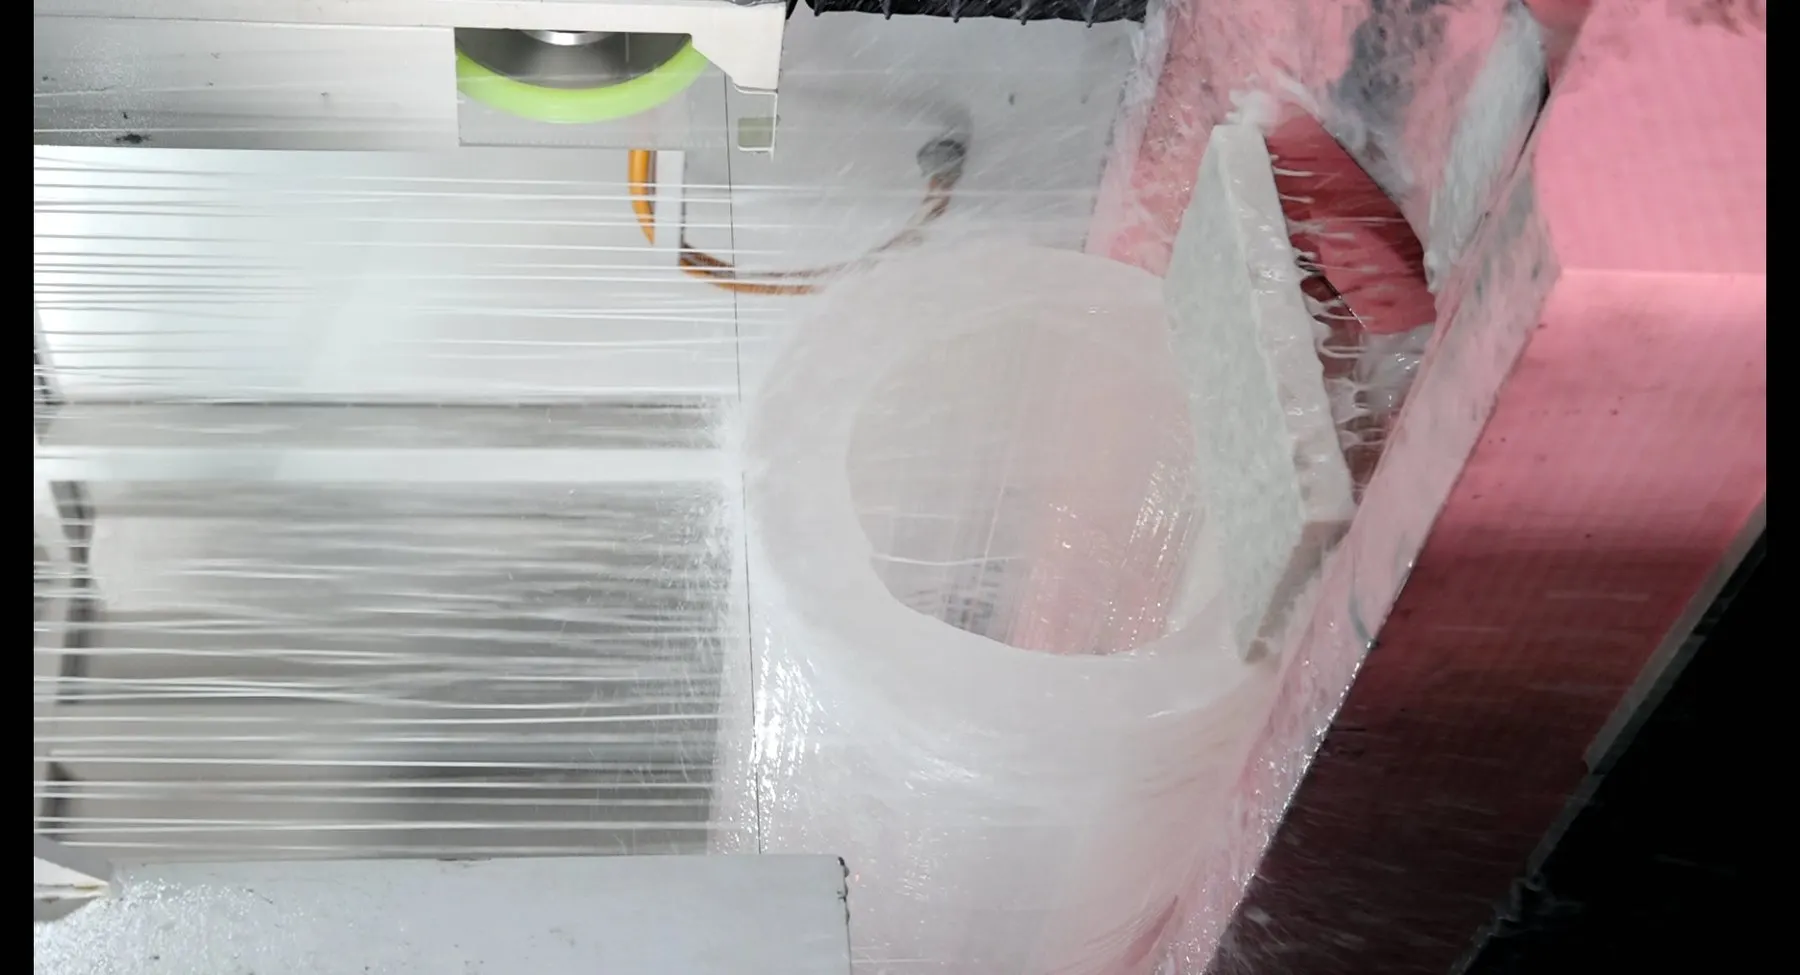
Early trials with water or conventional water-based coolant were limited to approximately 1-3 mm/min and did not maintain a stable cutting state. Switching to a dedicated cutting oil improved lubrication at the diamond abrasive-quartz interface, redução da resistência ao atrito e tensão localizada, e ajudou os grãos abrasivos a remover material de forma mais consistente.
Sob a condição otimizada, o processo atingiu uma alimentação estável de 80 mm/min. Também foi avaliada uma estratégia segmentada: foi utilizada uma alimentação de entrada mais elevada durante o engajamento inicial, depois a alimentação foi reduzida à medida que a área de contacto e a carga de corte aumentaram. Esta abordagem encurtou o tempo de corte não estável enquanto protegia a qualidade da aresta durante a porção mais profunda do corte.
O totalmente revestido loop de fio de diamante sem fim forneceu envolvimento abrasivo contínuo e evitou os pontos de inversão associados ao movimento de vai e vem do fio.
Resultados de corte medidos
Três amostras cortadas foram avaliadas quanto à variação de espessura, desvio dimensional, rugosidade superficial, e lascamento de arestas. As medições fornecem uma imagem mais útil do que a velocidade de corte sozinha porque mostram se o processo mais rápido manteve a geometria repetível e a integridade da superfície.
1. Variação total de espessura (TTV)
O TTV foi medido com ventosa a vácuo, grelha de nove pontos, método de espessura com sonda dupla. O equipamento foi termicamente estabilizado e calibrado, e cada amostra foi limpa e centrada antes da medição.
| Amostra | Tmax (milímetro) | Tmin (milímetro) | TTV (milímetro) |
|---|---|---|---|
| S01 | 29.780 | 29.200 | 0.580 |
| S02 | 30.040 | 29.410 | 0.630 |
| S03 | 29.830 | 29.420 | 0.410 |
O 0.410-0.630 O intervalo de TTV em mm indica que a carga de corte e o caminho do fio permaneceram controlados nas três amostras durante este teste.
2. Precisão da espessura
| Amostra | Espessura média (milímetro) | Desvio de 30.000 milímetro |
|---|---|---|
| S01 | 29.479 | -0.521 milímetro |
| S02 | 29.720 | -0.280 milímetro |
| S03 | 29.660 | -0.340 milímetro |
O desvio máximo absoluto da espessura média foi 0.521 milímetro. A escolha da folga ainda deve considerar o processo de rectificação ou polimento subsequente do cliente.
3. Rugosidade da Superfície
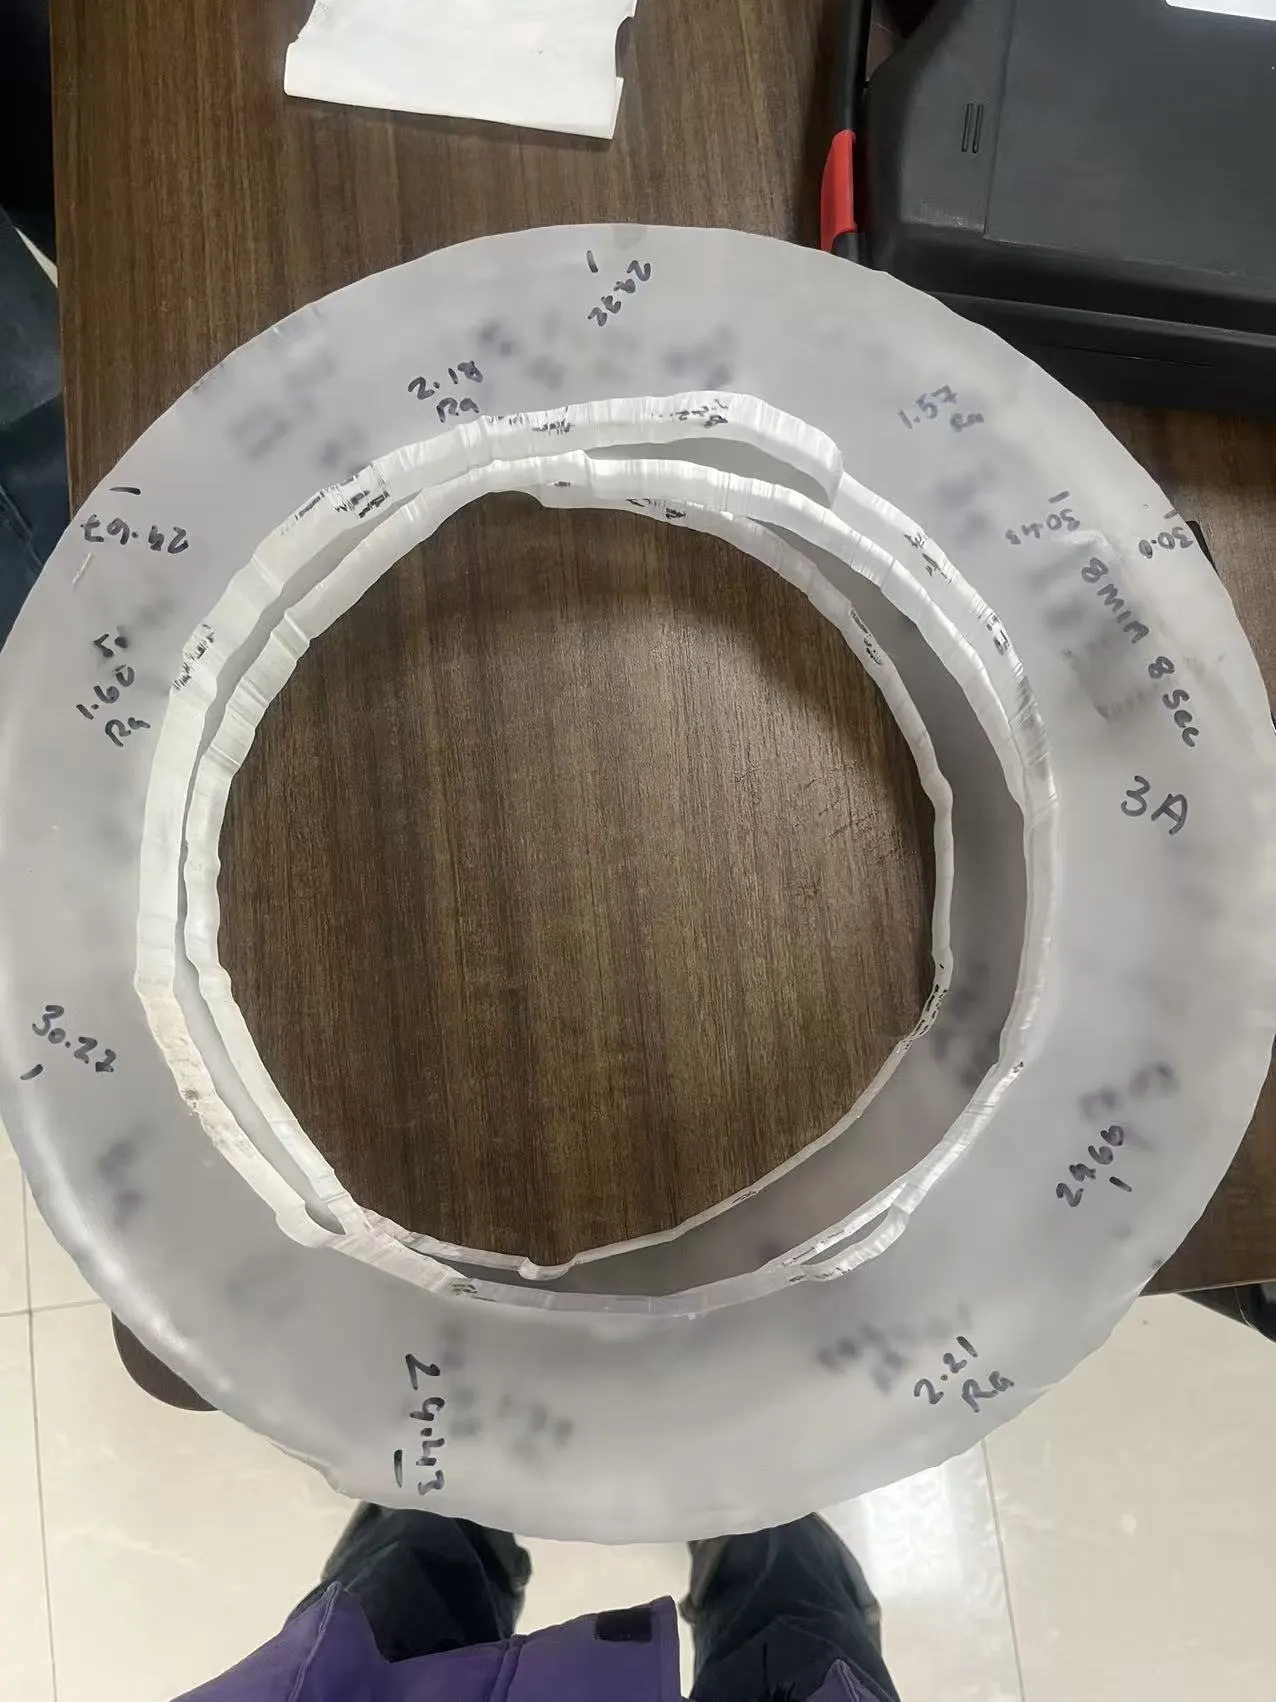
A rugosidade da superfície foi medida por perfilometria de stylus seguindo a ISO 4287 quadro de avaliação. Três posições representativas foram medidas em cada amostra.
| Amostra | Ra-1 (µm) | Ra-2 (µm) | Ra-3 (µm) | Ra médio (µm) |
|---|---|---|---|---|
| S01 | 1.83 | 1.40 | 1.33 | 1.52 |
| S02 | 1.70 | 1.73 | 1.65 | 1.69 |
| S03 | 1.91 | 1.83 | 1.86 | 1.87 |
4. Lascamento de arestas
As quatro arestas de cada amostra foram limpas e inspecionadas com um microscópio de precisão calibrado. A fragmentação máxima medida permaneceu abaixo de 20 µm para todas as três amostras.
| Amostra | Posição 1 | Posição 2 | Posição 3 | Posição 4 | Máximo (µm) |
|---|---|---|---|---|---|
| S01 | 12.5 | 15.2 | 14.6 | 16.8 | 16.8 |
| S02 | 14.3 | 17.5 | 18.2 | 16.9 | 18.2 |
| S03 | 11.8 | 14.6 | 15.2 | 16.1 | 16.1 |
O que possibilitou o 80 mm/min resultado?
- A lubrificação adequada ao quartzo: O óleo de corte reduziu o atrito na interface e estabilizou o envolvimento abrasivo melhor do que os meios à base de água usados nos primeiros ensaios.
- Estrutura rígida da máquina: Fixação estável e avanço controlado reduziram a vibração e a flutuação posicional ao longo do 415 largura de corte mm.
- Parâmetros de corte dinâmicos: A velocidade de avanço foi ajustada à condição de contacto variável em vez de ser mantida num único valor agressivo durante todo o corte.
- Corte em loop contínuo: O fio contínuo manteve uma direção, movimento abrasivo de alta velocidade sem inversão de recíproco.
- controlo de tensão: tensão de fio estável limitando a variação do arco e ajudando a preservar a consistência da espessura e a qualidade da aresta.
interpretação e limitações de engenharia
O resultado mostra que o corte de quartzo em alta velocidade é um problema a nível de sistema. rigidez da máquina, fixação da peça, especificação do fio de diamante, refrigerante/lubrificante, tensão, velocidade do fio, e estratégia de avanço devem estar compatíveis entre si. Apenas aumentar o avanço não é susceptível de reproduzir o mesmo resultado.
grau de quartzo, tensão interna, inclusões, geometria, folga necessária, especificação da superfície, e processamento a jusante podem todos alterar a janela prática de corte. Antes da produção, A Ensoll recomenda um teste de amostra utilizando o material real do cliente e critérios de aceitação. Nosso solução de corte com fio de diamante personalizada o fluxo de trabalho combina teste de material, configuração da máquina, seleção do fio, and process development.
Frequently asked questions
Can an endless diamond wire saw cut large-diameter quartz?
Sim. This test cut a 415 mm diameter quartz workpiece. The required machine travel, rigidity, fixação da peça, wire length, tensão, and coolant delivery must be sized for the workpiece.
Is 80 mm/min guaranteed for every quartz workpiece?
Não. O 80 mm/min value is the stable feed reached under the documented sample, equipamento, fio, and cutting-oil conditions. Different quartz grades, sizes, tolerances, and surface requirements require process validation.
Why was cutting oil used instead of water?
Neste teste, cutting oil provided better lubrication at the diamond-quartz interface and supported a more stable, higher-feed cutting state. Fluid selection must also account for cleaning, environmental, segurança, and downstream-process requirements.
What data should a customer provide for a quartz cutting test?
Useful inputs include quartz grade, workpiece drawing, dimensions, cutting direction, target thickness, tolerance, TTV, rugosidade superficial, chipping limit, volume de produção, coolant restrictions, and downstream grinding or polishing allowance.
Conclusão
Under the documented conditions, the customized endless diamond wire cutting process combined an 80 mm/min stable feed with controlled TTV, rugosidade superficial, and edge chipping on 415 mm quartz samples. The test demonstrates the value of matching equipment structure, fully coated diamond wire, óleo de corte, tension control, and segmented feed strategy for hard and brittle quartz.
Need to validate your own quartz material? Send Ensoll your drawing, material information, and acceptance criteria to discuss a sample cutting test and machine configuration.
Revisado pela equipa de engenharia da Ensoll.