Fio de Diamante vs Lâmina: Teste de Superfície de Vidro Óptico
- Controlled tests on 5 mm SCHOTT B270 vidro mostram que uma serra de fio diamantado atinge Ra 0.18-0.22 micrometers versus Ra 0.55-0.75 for a diamond blade — about 60% lower surface roughness without polishing.
- Subsurface damage is the decisive gap: the blade generates 3-5 times more micro-cracks, and still shows cracks at 200 micrometers depth where the wire saw shows none — beyond the typical 100-150 micrometer polishing removal depth.
- Kerf loss is 0.25 mm for the wire versus 0.42 mm for the blade, saving about 17% of material per cut on 100 mm wafers.
- Wire-cut edges are mechanically stronger: Weibull modulus 18.7 versus 9.3, 25% higher fracture stress in four-point bending, e 98% versus 72% yield on 100-micrometer thin glass.
- Blades still win on simple straight cuts (10-15% faster throughput), lower initial cost and easier training; wire saws win for precision optics, expensive materials and minimal post-processing.
Na fabricação óptica de precisão, a qualidade da superfície impacta diretamente o desempenho do componente. Os nossos testes controlados revelam:
– As serras de fio de diamante infinito alcançam 60% menor rugosidade da superfície (Ra 0,18µm) vs lâminas
– O corte com lâmina gera 3-5 vezes mais fissuras subsuperficiais a 100µm de profundidade
– A perda por corte com serra de fio é 40% mais estreita (0.25mm vs 0,42mm)
Este estudo quantifica estas diferenças usando amostras de vidro SCHOTT B270 analisadas com interferometria de luz branca e imagens SEM.
A comparação da superfície abaixo é parte de um método mais amplo descrito em corte óptico de vidro.
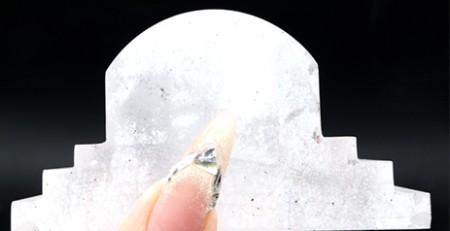
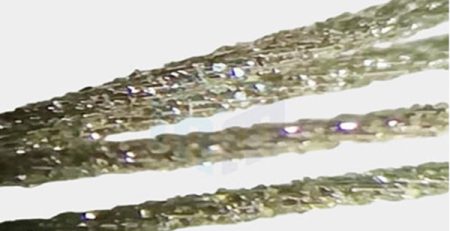
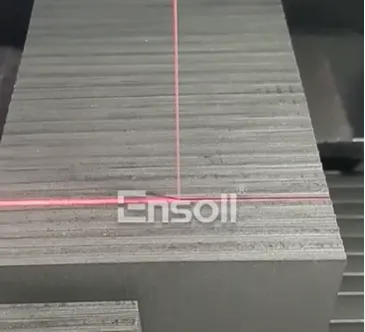
Demonstração de Corte com Fio de Diamante
Metodologia do Teste
1. Preparação da Amostra
Material: 5SCHOTT B270 com espessura de mm vidro óptico
Parâmetros de Corte:
| Método | Velocidade | Fluido de arrefecimento | Controle de Força |
| Fio de Diamante Infinito | 20 M | Água deionizada | 50N constante |
| Lâmina de Diamante | 3,000 RPM | À base de óleo | 100Servo N |
2. Ferramentas de Medição
Rugosidade da Superfície: Zygo NewView 9000 interferómetro (20Objetiva X)
Dano Subsuperficial: Feixe de iões focado (FIB) secção transversal + SEM
Desbaste das Borda: Microscópio de medição Nikon MM-400
Comparação da Qualidade da Superfície
1. Microtopografia da Superfície
[Diagrama de comparação de superfícies mostrando sulcos uniformes da serra de arame vs fossas irregulares da lâmina]
Serra de fio de diamante sem fim Resultados:
– Estriações direcionais (espaçamento consistente de 5-8μm)
– Ra 0,18-0,22μm sem polimento
– Pico até ao vale (PV) 1.2µm
Resultados da lâmina diamantada:
– Padrões aleatórios de crateras devido à fratura da granulação
– Ra 0,55-0,75μm
– PV 3,8μm com zonas profundas de ruptura
Insight-chave: O movimento contínuo de corte da serra cria texturas de superfície previsíveis que requerem 50% menos tempo de polimento para obter acabamentos ópticos.
2. Profundidade de Dano no Subsolo
| Profundidade de Medição | Densidade de Fissuras na Serra de Arame (Fissuras/mm²) | Densidade de Fissuras da Lâmina |
| 50µm | 12 ± 3 | 48 ± 9 |
| 100µm | 5 ± 2 | 22 ± 6 |
| 200µm | 0 | 7 ± 3 |
Achados Críticos: Corte da lâmina induz microfissuras além da profundidade de remoção do polimento (tipicamente 100-150μm), Risco de degradação da resistência a longo prazo.
5 Implicações Práticas
1. Impacto no Desempenho Óptico
– Perda por Dispersão: Superfícies de corte da lâmina mostram 3.2% dispersão da luz mais ampla em testes laser de 632nm
– Distorção da Frente de Onda: PVλ aumenta de λ/10 (fio) para λ/4 (lâmina) após polimento
2. Resistência Mecânica
– Módulo de Weibull:
– Amostras cortadas a fio: m=18,7
– Amostras cortadas a lâmina: m=9,3
– Testes de flexão em quatro pontos mostram 25% maior tensão de fratura para bordas cortadas a fio
3. Custos de Pós-Processamento
| Etapa do Processo | Economia de Tempo com Serra de Fio |
| Polimento Grosso | 40% mais rápido |
| Polimento Fino | 30% mais rápido |
| Rectificação de Borda | 60% menos remoção de material necessária |
4. Redução de Resíduos de Material
– Comparação de Kerf:
– Fio: 0.25milímetro (80diamante µm + 170cavacos µm)
– Lâmina: 0.42milímetro (300diamante µm + 120oscilação µm)
– Para wafers de 100 mm**: Serras de fio economizam 17% material por corte
5. Manuseamento de Vidro Fino
– 100teste de vidro com µm de espessura:
– Serra de fio: 98% rendimento
– Lâmina: 72% rendimento (principalmente fraturas de borda)
Limitações da Tecnologia
Desafios das Serras de Fio de Diamante Infinitas
- Maior Custo Inicial: 20-30% mais caro que sistemas com lâmina
- Configuração mais Lenta: Requer calibração de tensão (15-20 minutos)
- Corte Curvo: Raio mínimo limitado a 5X o diâmetro do fio
Vantagens da Lâmina de Diamante
- Cortes Retos mais Rápidos: 10-15% maior produção para geometrias simples
- Menor Requisito de Competências: Treino de operador mais fácil
- Compatibilidade com sistemas antigos: Compatível com CNC existentes corte de vidro plataformas
Estudo de Caso da Indústria
Fabricante de Lentes A (Transição de Lâmina para Serra de Fio)
– Antes: 14% taxa de rejeição por fissuras internas
– After:
– Taxa de rejeição caiu para 3.2%
– Consumo de pasta de polimento diminuiu em 35%
– ROI alcançado em 11 months
Guia de Seleção
Escolha Serra de Fio de Diamante Contínua Quando:
✓ Produzir óptica de precisão (λ/10 ou melhor)
✓ Cortar materiais caros (por exemplo,, OHARA S-BSL7)
✓ Minimizar o pós-processamento é crítico
Opte por Lâmina de Diamante Quando:
✓ Restrições orçamentais superam necessidades de qualidade
✓ Processamento de >10blocos de vidro com espessura em mm
✓ Apenas corte bruto
Perguntas Frequentes
Será uma serra de fio de diamante melhor do que uma lâmina para vidro óptico?
For surface quality, clearly yes: in the SCHOTT B270 test the wire saw produced Ra 0.18-0.22 micrometers versus 0.55-0.75 for the blade, com 3-5 times fewer subsurface cracks and a 40% narrower kerf. The blade remains 10-15% faster on simple straight cuts and cheaper to buy and operate.
How deep does subsurface damage go with blade cutting?
In the test, blade-cut glass still showed 7 +/- 3 cracks per square millimeter at 200 micrometers depth, while wire-cut glass showed zero. Because typical polishing removes only 100-150 micrómetros, blade-induced cracks can survive polishing and degrade long-term strength.
How much material does a diamond wire saw save per cut?
The wire kerf is 0.25 mm versus 0.42 mm for a blade. Em 100 mm wafers that difference saves about 17% of material per cut — significant when processing expensive optical glasses such as OHARA S-BSL7.
When does a diamond blade make more sense?
Escolha uma lâmina quando as restrições orçamentais superarem as necessidades de qualidade, ao processar blocos de vidro mais espessos do que 10 milímetro, ou quando apenas for necessário corte grosseiro. Escolha a serra de fio para óticas de precisão em lambda/10 ou melhor, materiais caros, e sempre que minimizar o pós-processamento for importante.
Revisado pela equipa de engenharia da Ensoll.