Контурная резка боросиликатного стекла алмазной проволочной петлей: 10 Данные испытаний круга мм
Пробное тестирование для европейского клиента (Компания O) · Процесс контурной резки кольцевой алмазной проволоки
Обзор
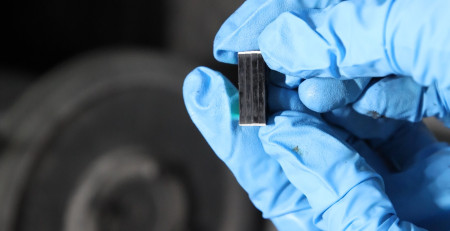
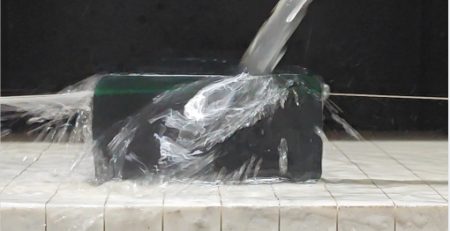
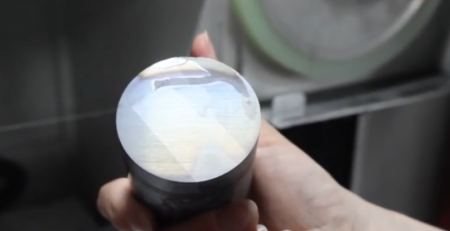
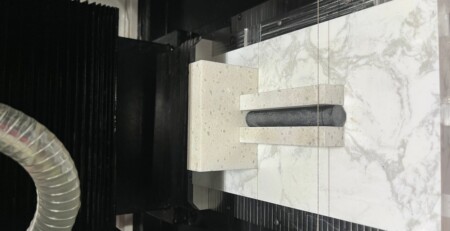
Этот отчет документирует круговую контурную резку боросиликатного стекла с использованием системы резки кольцевой алмазной проволоки. Оценка охватывает оборудование и выбор проволоки, методологию резки, параметры процесса, и полученную равномерность толщины, размерную точность, качество поверхности, и целостность кромки орезанных деталей. результаты испытаний показывают, что вертикальная многоосевая машина с кольцевой алмазной проволокой, масляная охлаждение и смазка, и соответствующие параметры процесса обеспечивают стабильную и точную круглую резку боросиликатного стекла с контролируемым обломлением края.
1. тестовый образец
| Параметр | Значение |
|---|---|
| Материал | боросиликатное стекло |
| Твёрдость | приблизительно. 6–7 Мohs |
| Размеры заготовки | 80 мм × 80 мм × 10 миллиметр |
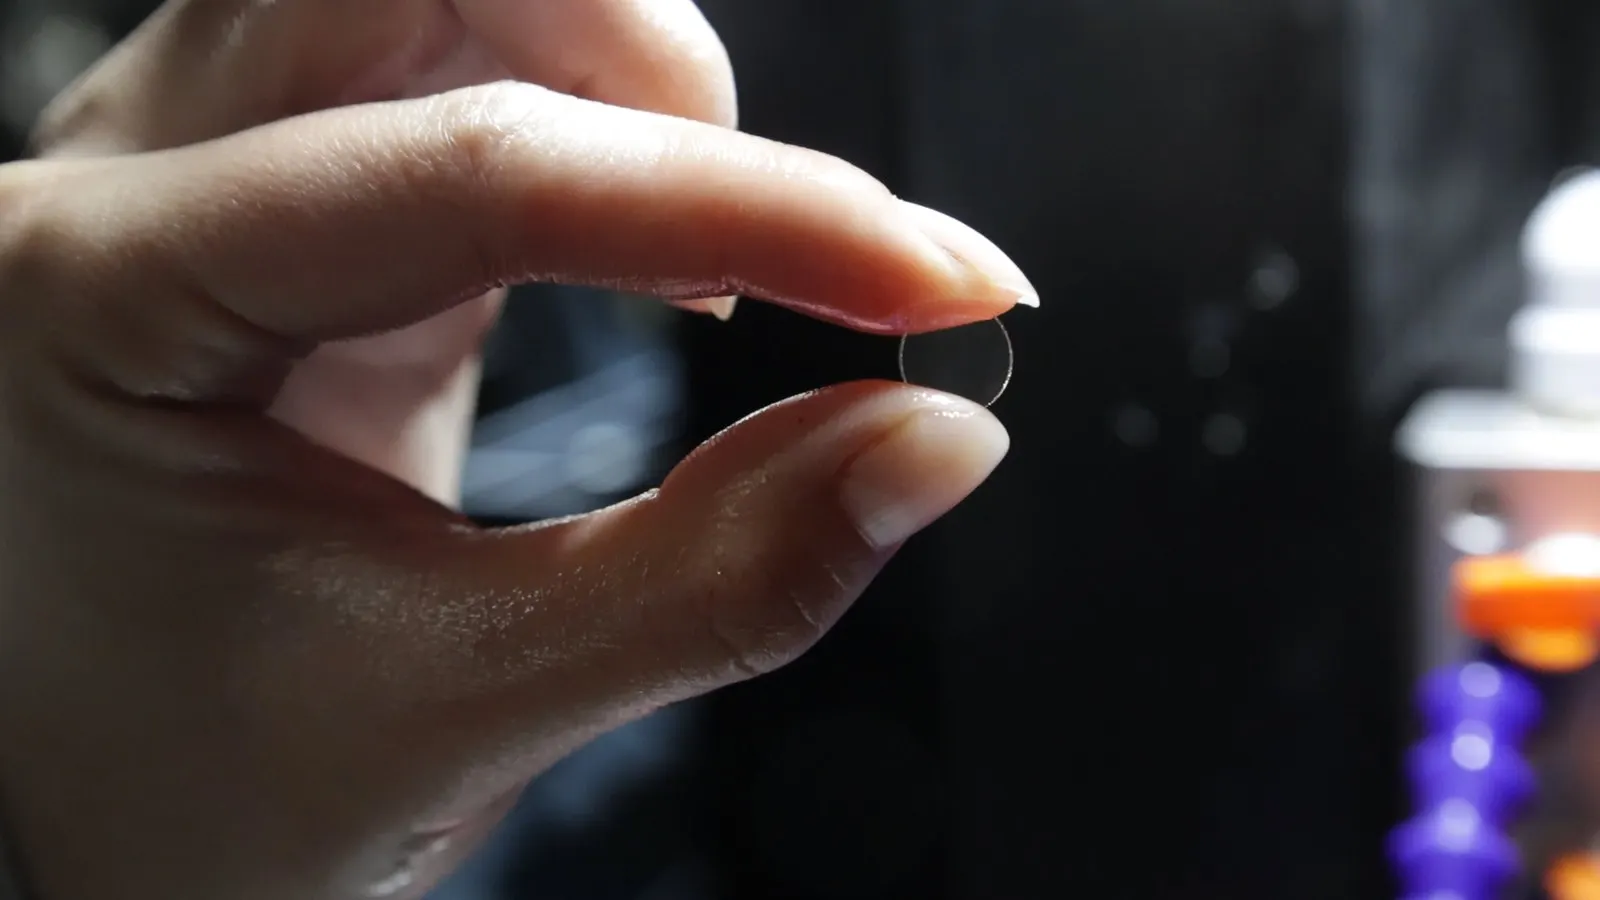
| геометрия резки | круглый контур, ø10 мм |
боросиликатное стекло твёрдое и хрупкое, с сильной склонностью к откалыванию на обрезанном крае и образованию локализованных микротрещин во время обработки. Циркулярный контур также предъявляет высокие требования к точности размеров и стабильности траектории, поскольку любое отклонение сразу проявляется как несовершенная круглая форма.
2. Выбор оборудования и проволоки
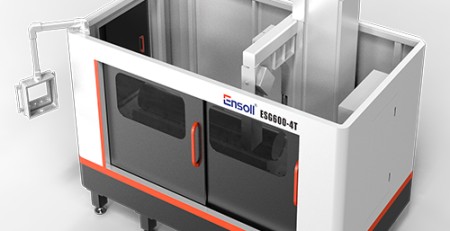
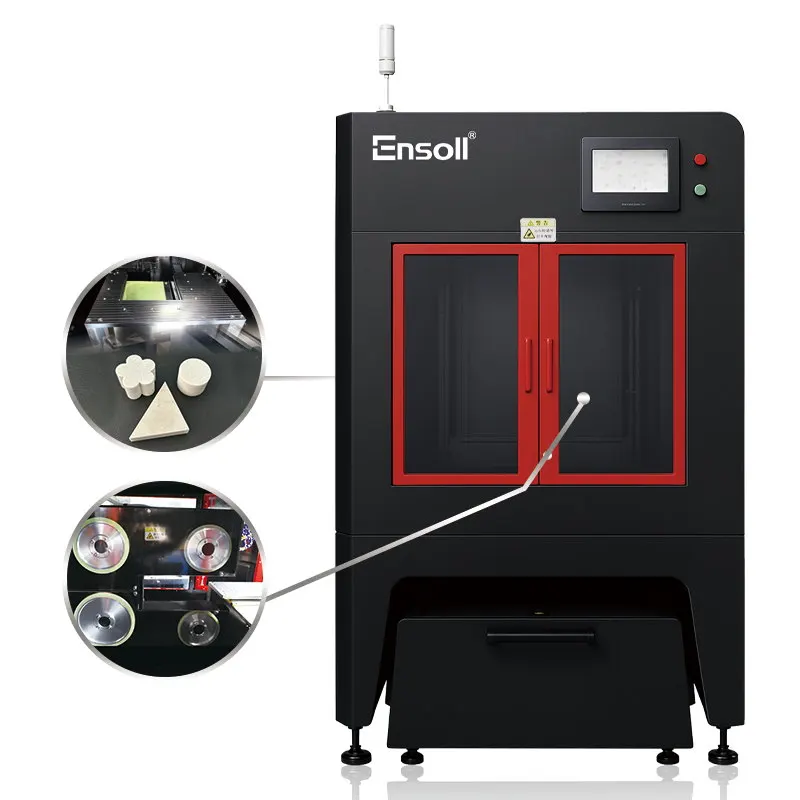
Оборудование: ESS200-4T. Учитывая характеристики материала боросиликатного стекла и требование к контурной резке круглого профиля Ø10 мм, Компания Ensoll выбрала вертикальную систему контурной резки ESS200-4T вместе с методом кольцевой алмазной проволоки. Вертикальная конфигурация обеспечивает стабильную циркулярную траекторию резки и надежное формирование профиля.
Охлаждающая жидкость: резка с использованием масла. В качестве охлаждающей и смазывающей среды используется режущее масло. Оно улучшает смазку и отвод тепла в зоне контакта алмазной проволоки с боросиликатным стеклом, reduces friction and localised heat accumulation during cutting, and limits fluctuation in cutting load and the effect of local temperature rise on the glass. This helps suppress chipping, micro-cracking and dimensional deviation in circular contour cutting.
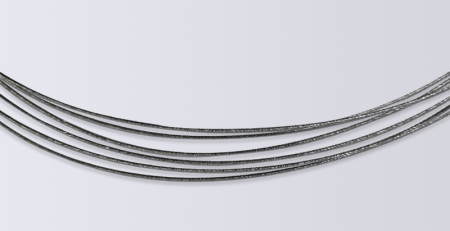
Проволока: fully plated. A fully plated diamond wire was selected. The plated construction improves the bonding strength between the diamond abrasive grains and the wire core and provides a more uniform grain distribution. This sustains a continuous and stable material removal rate, reduces grain pull-out and wire wear, and contributes to lower chipping, micro-cracking and dimensional variation when cutting circular contours in borosilicate glass.
3. Метод резки и преимущества оборудования
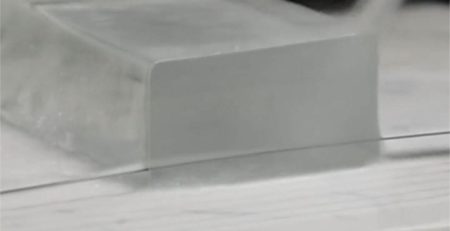
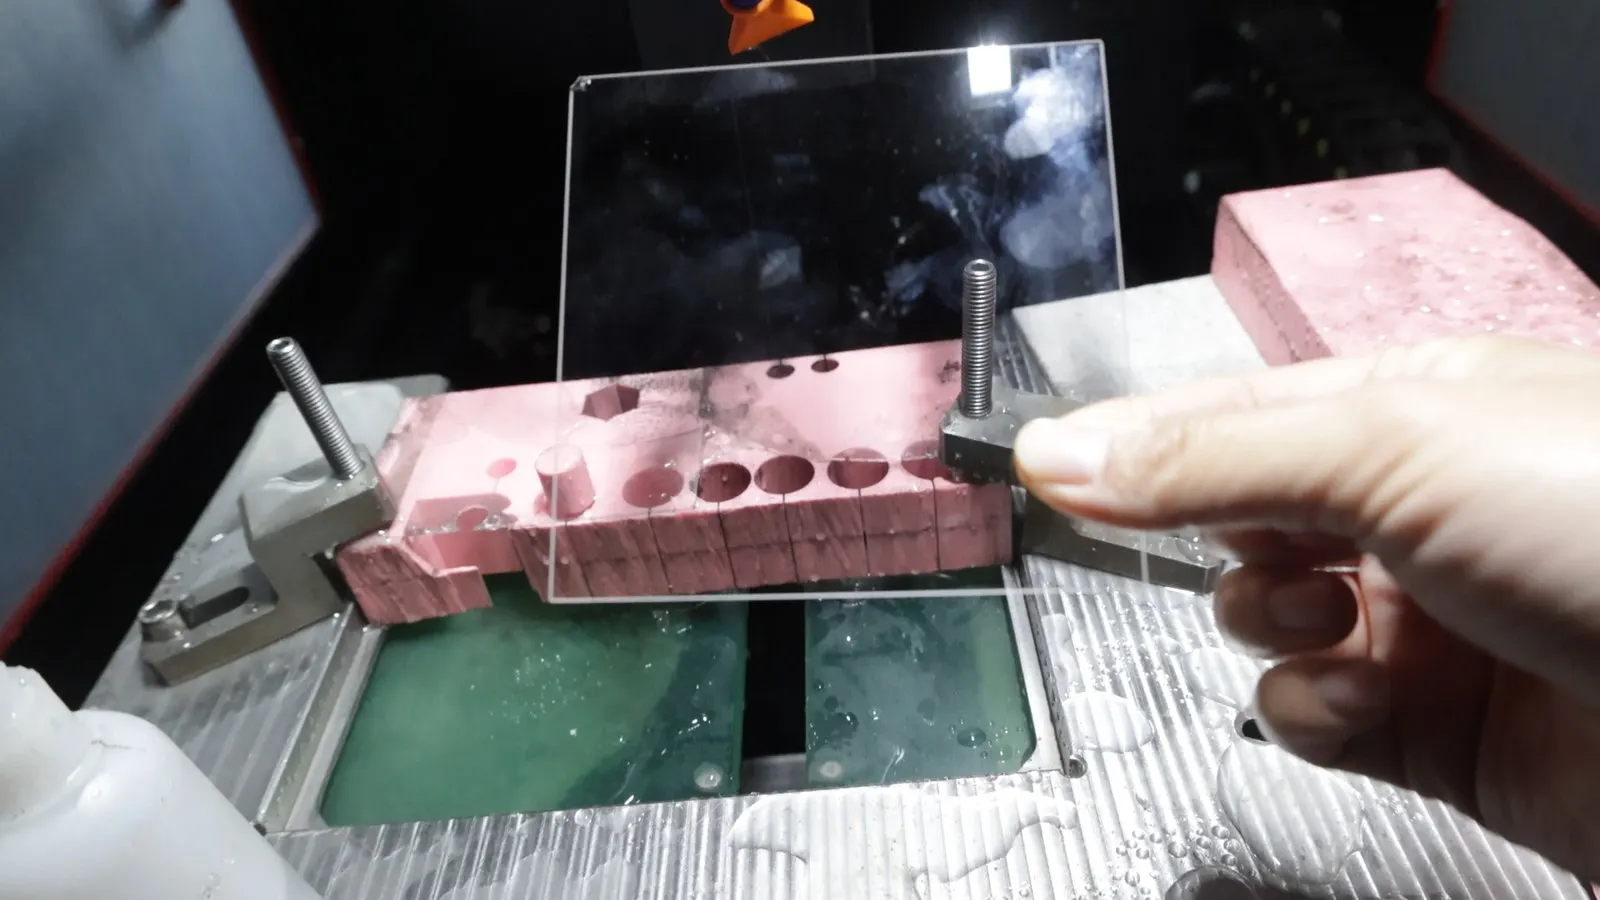
Вертикальная конфигурация резки. Заготовка зажимается вертикально, и алмазная проволока разрезает материал вертикально, обеспечивая стабильные условия зажима и резки для круглого контура в боросиликатном стекле. Правильный контроль позиционирования заготовки и последовательности входа снижает колебания силы резания, уменьшает риск сколов на кромках, и повышает точность круглого профиля.
Вертикальная структура резки проволокой. Алмазная проволока перемещается по программируемому пути резки, а резательная жидкость смазывает и охлаждает зону контакта, снижая трение и воздействие локального нагрева на материал. Эта структура помогает поддерживать стабильность процесса и ограничивает влияние местных тепловых эффектов и колебаний условий резания на размеры профиля и качество кромки.
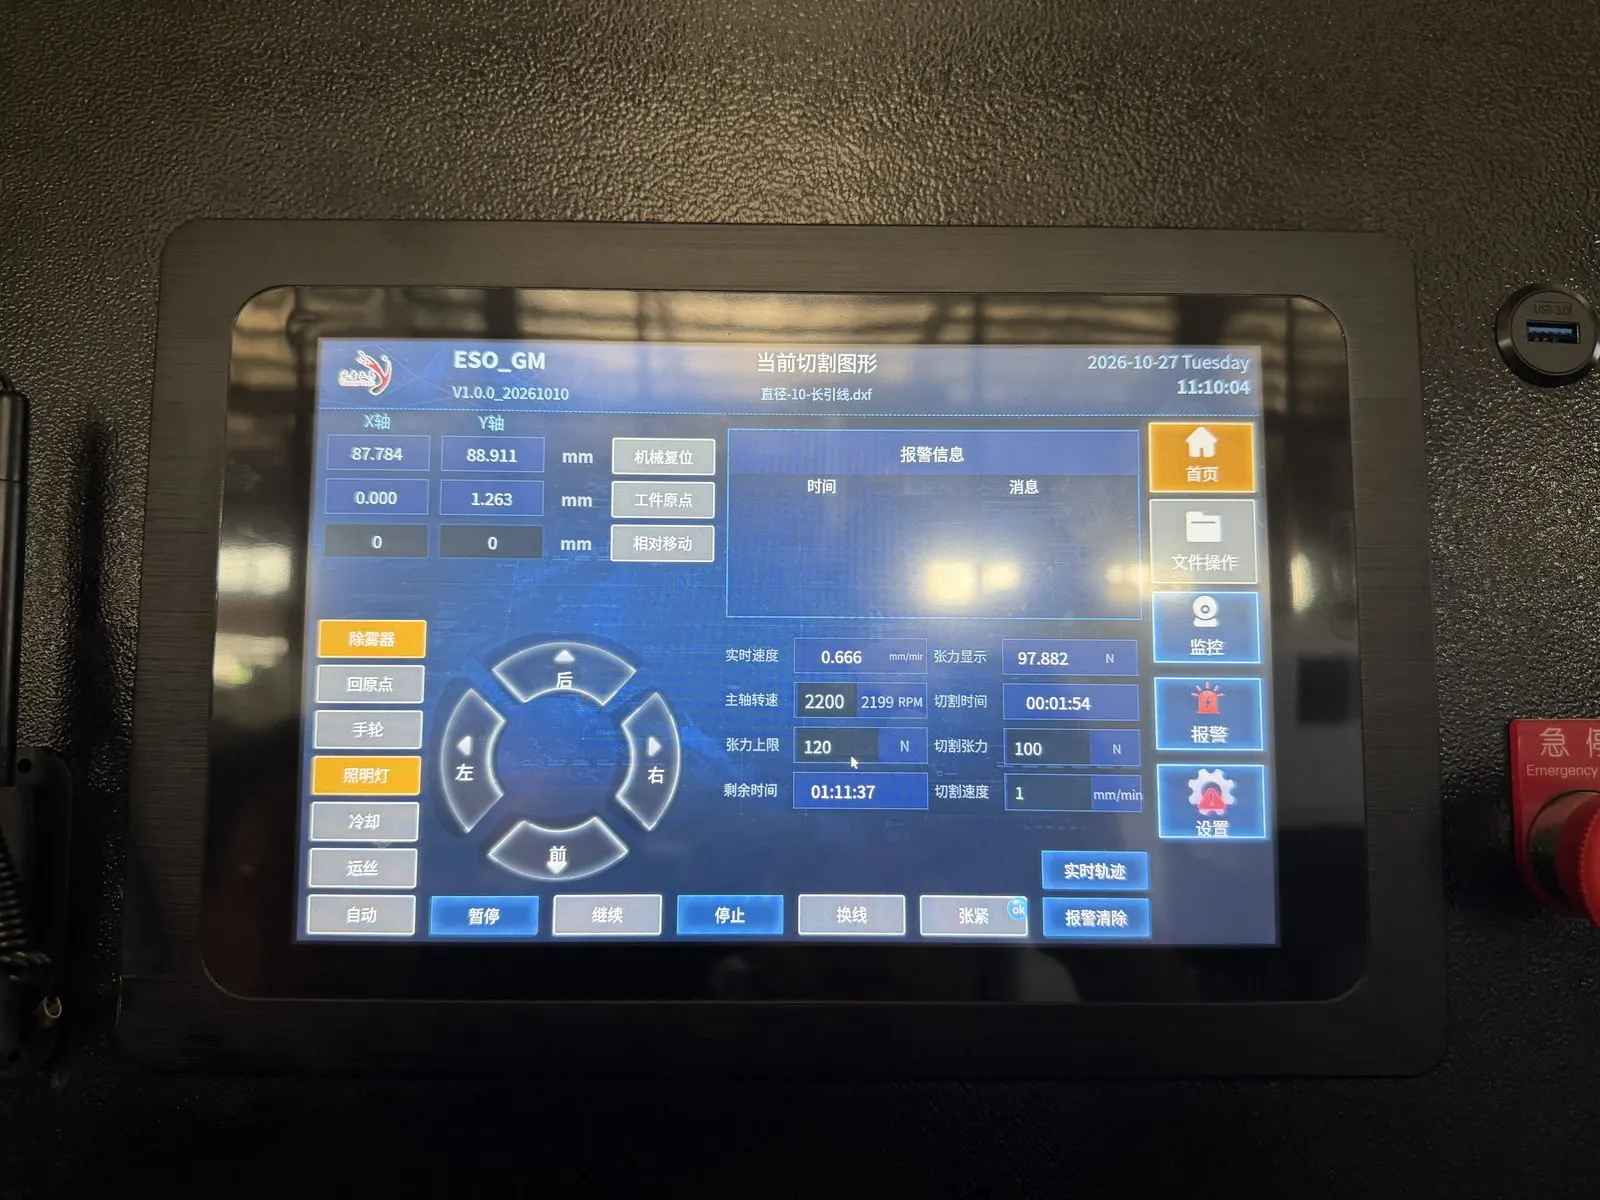
Отображение траектории в реальном времени. Траектория резания и состояние станка отображаются в реальном времени во время обработки, позволяя оператору контролировать выполнение кругового контура, быстро выявлять отклонение траектории или ненормальную работу, и корректировать в соответствии с фактическими условиями обработки. Это улучшает контроль пути резания и обеспечивает стабильность формирования кругового профиля.
Координированное управление многими осями. Координированное движение нескольких осей обеспечивает непрерывную обработку кругового контура, сохраняя траекторию станка в соответствии с запрограммированным путем. Хорошо согласованное многослойное управление снижает отклонение траектории при переходах по контуру и движении, повышая точность профиля, размерную согласованность и стабильность процесса.
Независимая компенсация диаметра проволоки. Компенсация диаметра проволоки устанавливается независимо в зависимости от диаметра используемой алмазной проволоки, корректируя влияние диаметра проволоки на фактический профиль и размеры реза. При переключении на проволоку другого диаметра, программа обработки не требует перерисовки — достаточно отрегулировать параметр компенсации. Это упрощает смену процесса и повышает размерную точность резки контуров боросиликатного стекла.
Запоминание места обрыва проволоки. Система фиксирует и восстанавливает место обрыва проволоки. Если алмазная проволока рвется, обработка может быть возобновлена с позиции, записанной системой, reducing the effect of re-positioning and repeat cutting. This limits the impact of a wire break on the continuity of circular contour cutting, reduces unnecessary material loss, and improves yield.
4. Process Parameters and Cooling Method
| Параметр | Значение |
|---|---|
| Диаметр проволоки (миллиметр) | 0.50 × 2305 |
| Wire traverse speed (мм/мин) | 1 |
| Ширина реза (миллиметр) | 10 |
| Напряжение проволоки (N) | 100 |
| Скорость проволоки (М / сек) | 32 |
| Wire bow time (s) | 60 |
5. Cutting Performance and Results
5.1 Данные теста TTV (Единица: миллиметр)
Изменение общей толщины (TTV) измерялся с использованием сетки из девяти точек, dual-probe thickness gauging method on a vacuum-chuck stage. The measurement was applied to Ø10 mm circular contour parts produced by ring diamond wire cutting of borosilicate glass. The nominal specimen thickness was 10.000 миллиметр.
| Образец | Nine-point thickness readings | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 9.994, 9.996, 9.998 9.997, 10.000, 10.002 10.001, 10.004, 10.006 |
10.006 | 9.994 | 0.012 |
| S02 | 9.988, 9.991, 9.994 9.993, 9.997, 10.000 9.999, 10.003, 10.006 |
10.006 | 9.988 | 0.018 |
| S03 | 9.978, 9.982, 9.986 9.985, 9.990, 9.994 9.997, 10.000, 10.003 |
10.003 | 9.978 | 0.025 |
Assessment. Across the three borosilicate glass samples, measured thicknesses fell within 9.994–10.006 mm (S01), 9.988–10.006 mm (S02), and 9.978–10.003 mm (S03), with corresponding TTV values of 0.012, 0.018 и 0.025 миллиметр. All three samples hold TTV within 0.025 mm on a 10 номинальной толщиной мм, confirming that the ring diamond wire process maintains good thickness uniformity in circular contour cutting of borosilicate glass.
5.2 Данные по допуску толщины (Единица: миллиметр)
Thickness tolerance was evaluated by multi-point grid measurement on the circular borosilicate glass parts produced by ring diamond wire cutting. Several measurement points were taken within the effective measurement area of each specimen, the measured thickness was recorded at each point, and the deviation from the nominal thickness was calculated so that the overall thickness deviation range could be determined.
| Образец | Mean thickness | Thickness deviation |
|---|---|---|
| S01 | 10.000 | 0.000 |
| S02 | 9.997 | −0.003 |
| S03 | 9.991 | −0.009 |
| Максимальное положительное отклонение | — | +0.006 миллиметр |
| Максимальное отрицательное отклонение | — | −0.022 mm |
| Диапазон допуска по толщине | — | ±0,014 мм |
Assessment. Относительно номинальной толщины 10.000 миллиметр, средние толщины трёх образцов были 10.000 миллиметр, 9.997 мм и 9.991 миллиметр, с отклонениями 0.000 миллиметр, −0,003 мм и −0,009 мм соответственно. Общий диапазон допуска по толщине составил ±0,014 мм, что указывает на хорошую однородность толщины при круговой резке боросиликатного стекла.
5.3 Данные по шероховатости поверхности Ra (Единица: мкм)
Шероховатость поверхности (Ra) измерялась с помощью профилометра со стилусом на круглых боросиликатных стеклянных элементах после кольцевой резки алмазной проволокой. Представительные позиции измерений были выбраны в центре и по обеим сторонам вдоль торцевой поверхности реза, данные профиля поверхности были получены с помощью стилусного профилометра, и параметр шероховатости Ra фиксировался в каждой позиции.
| Образец | Ra-1 | Ra-2 | Ra-3 | Среднее Ra |
|---|---|---|---|---|
| S01 | 0.48 | 0.55 | 0.51 | 0.51 |
| S02 | 0.43 | 0.49 | 0.46 | 0.46 |
| S03 | 0.61 | 0.72 | 0.66 | 0.66 |
Assessment. Среднее Ra по трём образцам составило 0.51, 0.46 и 0.66 мкм, с отдельными значениями между 0.43 и 0.72 мкм. The narrow spread across measurement positions on each part indicates a uniform surface finish along the cut face, consistent with stable single-direction ring wire cutting.
5.4 Данные о склеивании края (Единица: мкм)
Edge chipping was quantified by optical imaging on a toolmaker’s microscope. Specimen edges were cleaned before measurement, and the magnification and measurement scale of the instrument were calibrated. The circumference of each specimen was then inspected under the microscope, and measurable chipping at the cut edge was recorded at four positions per sample, with the maximum value retained.
| Образец | Положение 1 | Положение 2 | Положение 3 | Положение 4 | Макс. сколы |
|---|---|---|---|---|---|
| S01 | 4.5 | 5.2 | 6.1 | 5.7 | 6.1 |
| S02 | 3.8 | 4.6 | 5.4 | 4.9 | 5.4 |
| S03 | 6.5 | 8.2 | 9.4 | 7.6 | 9.4 |
Assessment. Four-point edge inspection of the three borosilicate glass parts gave maximum chipping values of 6.1, 5.4 и 9.4 μm respectively, with all measurement points falling within 5.4–9.4 μm. Chipping was small overall; S01 и S02 показали наименьшие повреждения кромки, в то время как S03 показал наибольшее максимальное скалывание при 9.4 мкм.
6. Заключение
Качество обработки при прорезании кругового контура в этом испытании с боросиликатным стеклом в основном зависело от трёх факторов, работающих совместно: специально созданная машина для резки, метод охлаждения и смазки, и правильно подобранные параметры процесса. Боросиликатное стекло заметно твёрдое и хрупкое, имеет тенденцию к скалыванию и образованию локализованных микротрещин при резке, и круговой контур предъявляет высокие требования к точности размеров и стабильности траектории.
Оборудование. Для контроля траектории и точности обработки, необходимых при резке боросиликатного стекла по круговому контуру, Ensoll выбрал вертикальную систему резки контуров ESS200-4T. Машина подходит для сложных контурных работ, follows the programmed path to execute circular cuts, and provides the mechanical basis for profile formation and dimensional control.
Охлаждение и смазывание. Cutting oil was used as the cooling and lubricating medium. During cutting the diamond wire remains in continuous contact with the borosilicate glass and the abrasive grains grind the material continuously, generating friction heat in the contact zone. Cutting oil improves lubrication and heat dissipation at the wire–glass interface, reduces friction and localised temperature rise, and helps suppress thermal effects and edge chipping.
Process parameters. Скорость проволоки, feed rate and other key parameters were matched to the hard-brittle characteristics of borosilicate glass and to the requirements of a Ø10 mm circular contour. Parameters were set to maintain stable wire travel and continuous material removal, avoiding feed rates high enough to raise cutting load or degrade edge quality.
Overall. Taken together with the dimensional measurements and machining quality evaluation of the circular contour, the combined use of a purpose-built vertical contour cutting machine, резка с использованием масла, and appropriately matched process parameters provides a reliable process basis for accurate profile formation and edge quality control in borosilicate glass. The results demonstrate that ring diamond wire contour cutting is a viable route for precision circular profiles in hard-brittle glass.