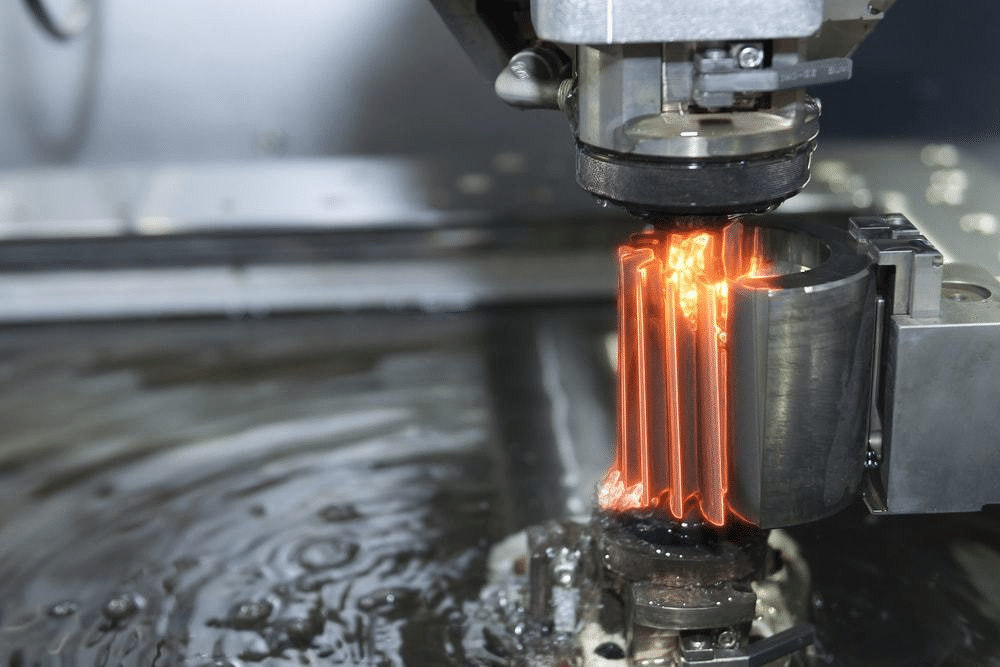
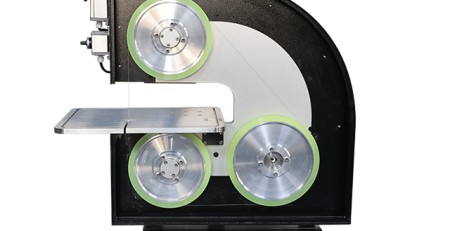
Wire EDM cuts electrically conductive materials using spark erosion, поэтому твердость материала не имеет значения – even hardened tool steel and tungsten carbide can be cut.
The process is non-contact and produces zero mechanical stress, enabling complex geometries, sharp corners and fine details.
Wire EDM delivers excellent surface finish and tight tolerances, but is limited to conductive materials and is relatively slow.
For non-conductive hard materials such as ceramics, glass and sapphire, diamond wire loop cutting is the complementary technology of choice.
In the world of high-precision manufacturing, there are materials so hard that traditional steel drill bits and carbide cutters simply cannot touch them. When aerospace engineers need to slice through titanium or semiconductor manufacturers need to create microscopic components in hardened steel, they turn to a process that feels like science fiction: Электроэрозионная обработка (Электроэрозионная обработка).
Конкретно, the Wire EDM (WEDM) machine has become the gold standard for “impossible” cuts. В этом руководстве, we will break down what an EDM wire cut machine is, how it works, and why it remains a cornerstone of industrial innovation alongside modern diamond wire technologies.
2. The Science: How Does the “Spark” Work?
The process of Wire EDM relies on the principles of erosion through electricity. Here is the step-by-step breakdown of what happens inside the machine:
The Electrode: A thin wire (usually brass, медь, or coated molybdenum), acting as one electrode, is fed from a supply spool through the workpiece.
The Dielectric Fluid: The entire cutting area is submerged in or flushed with deionized water (the dielectric fluid). This fluid acts as an insulator until a specific voltage is reached, а затем он действует как проводник.
Искра: Машина генерирует высокочастотные электрические импульсы между проволокой и заготовкой. Когда зазор становится достаточно малым, искра перепрыгивает через него, создавая “плазменный канал” который достигает температур от 8 000°C до 12 000°C.
Эрозия: Эта интенсивная температура расплавляет и испаряет микроскопическое количество металла. Затем диэлектрическая жидкость немедленно вымывает эти крошечные частицы и охлаждает область.
Непрерывная подача: Поскольку сама проволока разрушается искрами, она постоянно перемещается с одной катушки на другую, обеспечивая “свежую” поверхность резания всегда присутствует.
Почему производители выбирают электроэрозию вместо традиционного фрезерования или резки водяной струей?
A. Твердость не имеет значения
В традиционной обработке, инструмент должен быть тверже материала, который он режет. В электроэрозионной обработке (ЭЭО), единственное требование — материал должен быть электрически проводящим. Вы можете резать закалённую инструментальную сталь, Карбид вольфрама, и титан так же легко, как и алюминий.
B. Сложные геометрические формы & Острые углы
Поскольку провод может быть толщиной всего 0,02 мм, ЭЭО может создавать внутренние углы практически с нулевым радиусом. Это позволяет создавать замысловатые формы, тонкие стенки, и сложные “канавки для шпонок” пазы, которые физически невозможно сделать вращающимся сверлом с круглым наконечником.
C. Отсутствие механического воздействия
Поскольку провод на самом деле никогда не касается детали, отсутствуют механические силы резания. Это значит, что можно обрабатывать крайне хрупкие или тонкостенные детали без риска изгиба, деформации, или вибрации материала.
D. Исключительное качество поверхности
ЭЭО проволокой известно тем, что обеспечивает зеркальную поверхность. Поскольку это процесс термической эрозии, а не механического разрыва, получаемая поверхность невероятно гладкая, часто исключая необходимость вторичной полировки.
В 2026, многие наши клиенты в Ensoll спрашивают о разнице между проволочной EDM и нашей Алмазная канатная пила Технологии. Хотя обе используют “проволоки” для резки, они служат разным целям:
Функция
Проволочная EDM машина
Алмазная проволочная пила Ensoll
Требование к материалу
Должен быть Проводящим (Металлов)
Может быть Непроводящим (Керамика, Стекло, Кремний)
Полупроводниковые пластины, Так, Промышленная керамика
Если вы режете непроводящие материалы, такие как карбид кремния (Так) или техническая керамика, EDM не будет работать. В этих случаях, Алмазная проволочная петля Ensoll является стандартным решением в отрасли.
5. Применение машин проволочной EDM
Wire EDM is utilized in any industry where “failure is not an option” and precision is paramount:
Аэронаявигация: Creating cooling holes in turbine blades and intricate engine components.
Медицинские приборы: Slicing tiny, delicate surgical instruments and implants from biocompatible metals.
Tool and Die Making: Creating the hardened steel molds used to mass-produce plastic parts (like the casing of your smartphone).
Автомобильная промышленность: Producing high-precision gears and prototype parts for Electric Vehicle (Электромобиль (EV)) powertrains.
6. Maintenance and Operational Efficiency in 2026
To keep an EDM machine running at peak performance, operators focus on three main factors:
Натяжение проволоки: Just like Ensoll’s diamond wires, EDM wires must be kept at a constant tension to prevent “wire lag,” which can cause inaccuracies in the center of a thick cut.
Water Conductivity: Деионизированную воду необходимо фильтровать и постоянно контролировать её проводимость. Если вода слишком “грязная,” искра станет неконтролируемой.
Настройки генератора: Современные 2026 станки ЭДМ используют генераторы питания с управлением на основе ИИ, которые регулируют частоту искр в реальном времени, чтобы предотвратить обрыв проволоки и при этом максимизировать скорость.
Заключение: Эра точного выполнения
Станок для резки проволокой ЭДМ остаётся чудом современной инженерии. Используя электричество, чтобы обойти ограничения физической твёрдости, он позволяет нам создавать сложный, высокопроизводительный мир, в котором мы живём сегодня.
Независимо от того, используете ли вы электроэрозионную обработку для проводящих металлических форм или алмазные проволочные петли Ensoll для передовых полупроводниковых пластин, цель остаётся та же: Точность переопределена.
Часто задаваемые вопросы
Что такое резка проволокой ЭДМ и как она работает?
Электроэрозионная обработка проволоки (Электроэрозионная обработка) использует тонкую, electrically charged wire as an electrode. A controlled series of sparks between the wire and the workpiece erodes the material along the programmed path, without any physical contact.
What materials can be cut with wire EDM?
Any electrically conductive material, regardless of hardness: tool steel, нержавеющая сталь, титан, Карбид вольфрама, Inconel and other superalloys. Non-conductive materials like ceramics, glass and most stones cannot be cut by EDM.
What are the main advantages of wire EDM?
Hardness is irrelevant, there is zero mechanical cutting force, it produces complex shapes with sharp internal corners, and it achieves excellent surface finish and micron-level tolerances.
Wire EDM vs diamond wire cutting: which should I choose?
Choose wire EDM for conductive metals when you need intricate contours and ultra-fine finish. Выберите контурную резку алмазной проволокой для непроводящих твердых хрупких материалов (кремний, керамика, стекло, сапфир, магниты) или когда нужна более быстрая прямая резка с низкими потерями на прорез.
Изготовление ювелирных изделий — это искусство, существующее тысячи лет. От древних обработчиков камней, которые вручную формировали драгоценные камни... читать далее
Основные выводы
Станки для ручной резки, такие как машины Silhouette, работают только с гибкими магнитами на резиновой основе до примерно 1 мм; спеченные NdFeB,... читать далее
Ключевые выводы
Алмазные проволочные петлевые пилы режут исключительно широкий спектр металлических и неметаллических композитных материалов, от керамики до стекла.... читать далее
Основные выводы
Точная резка имеет первостепенное значение в производстве полупроводников, поскольку повреждения при нарезке распространяются на все последующие процессы.
Разные полупроводниковые материалы требуют разных... читать далее
Основные выводы
Алмазные проволочные петли скользят по стеклу с алмазным режущим покрытием, позволяя мастерам вырезать пивные бутылки в сложные узоры.... читать далее
Ключевые моменты
Производство полупроводников начинается с изготовления пластин,, где нарезка алмазной проволокой определяет как выход годного материала, так и качество поверхности.
Покрытие фотоэмульсией, литография, травление... читать далее
На протяжении веков, нефрит почитался за свою красоту, долговечность, и культурное значение, особенно в азиатском искусстве и ювелирных изделиях. Однако,... читать далее
Ключевые выводы
Стальные направляющие колесики обеспечивают максимальную жесткость и стабильность размеров для высокоточной резки алмазной проволокой, но передают больше вибрации на... читать далее