Schneiden von magnetischen Materialien mit einer unendlichen Diamantdrahtsäge
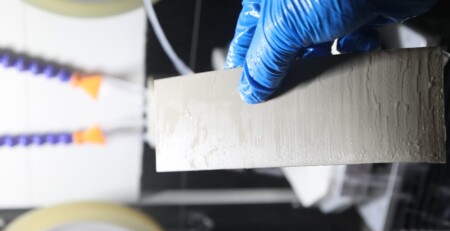
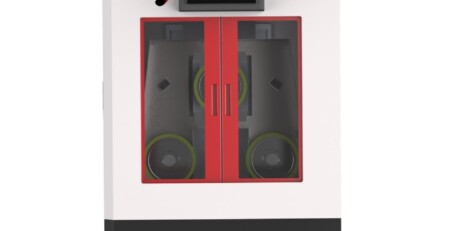
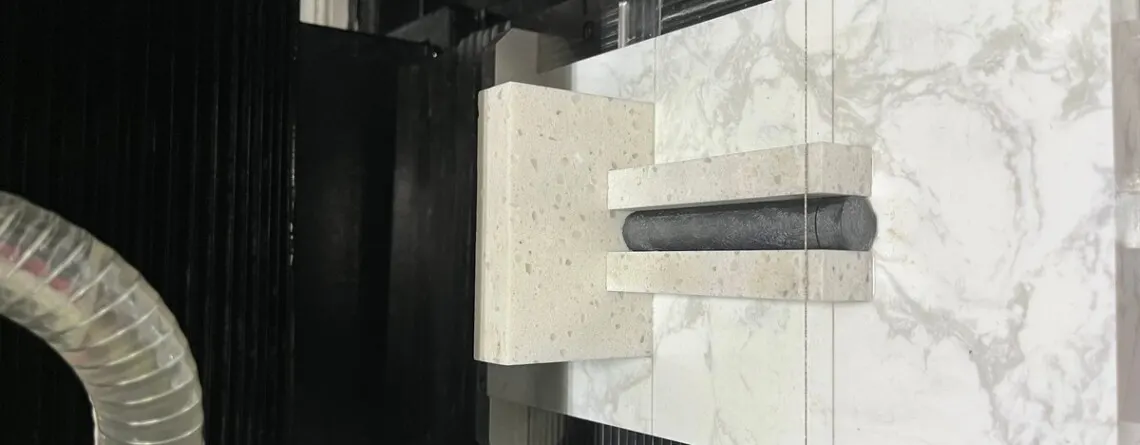
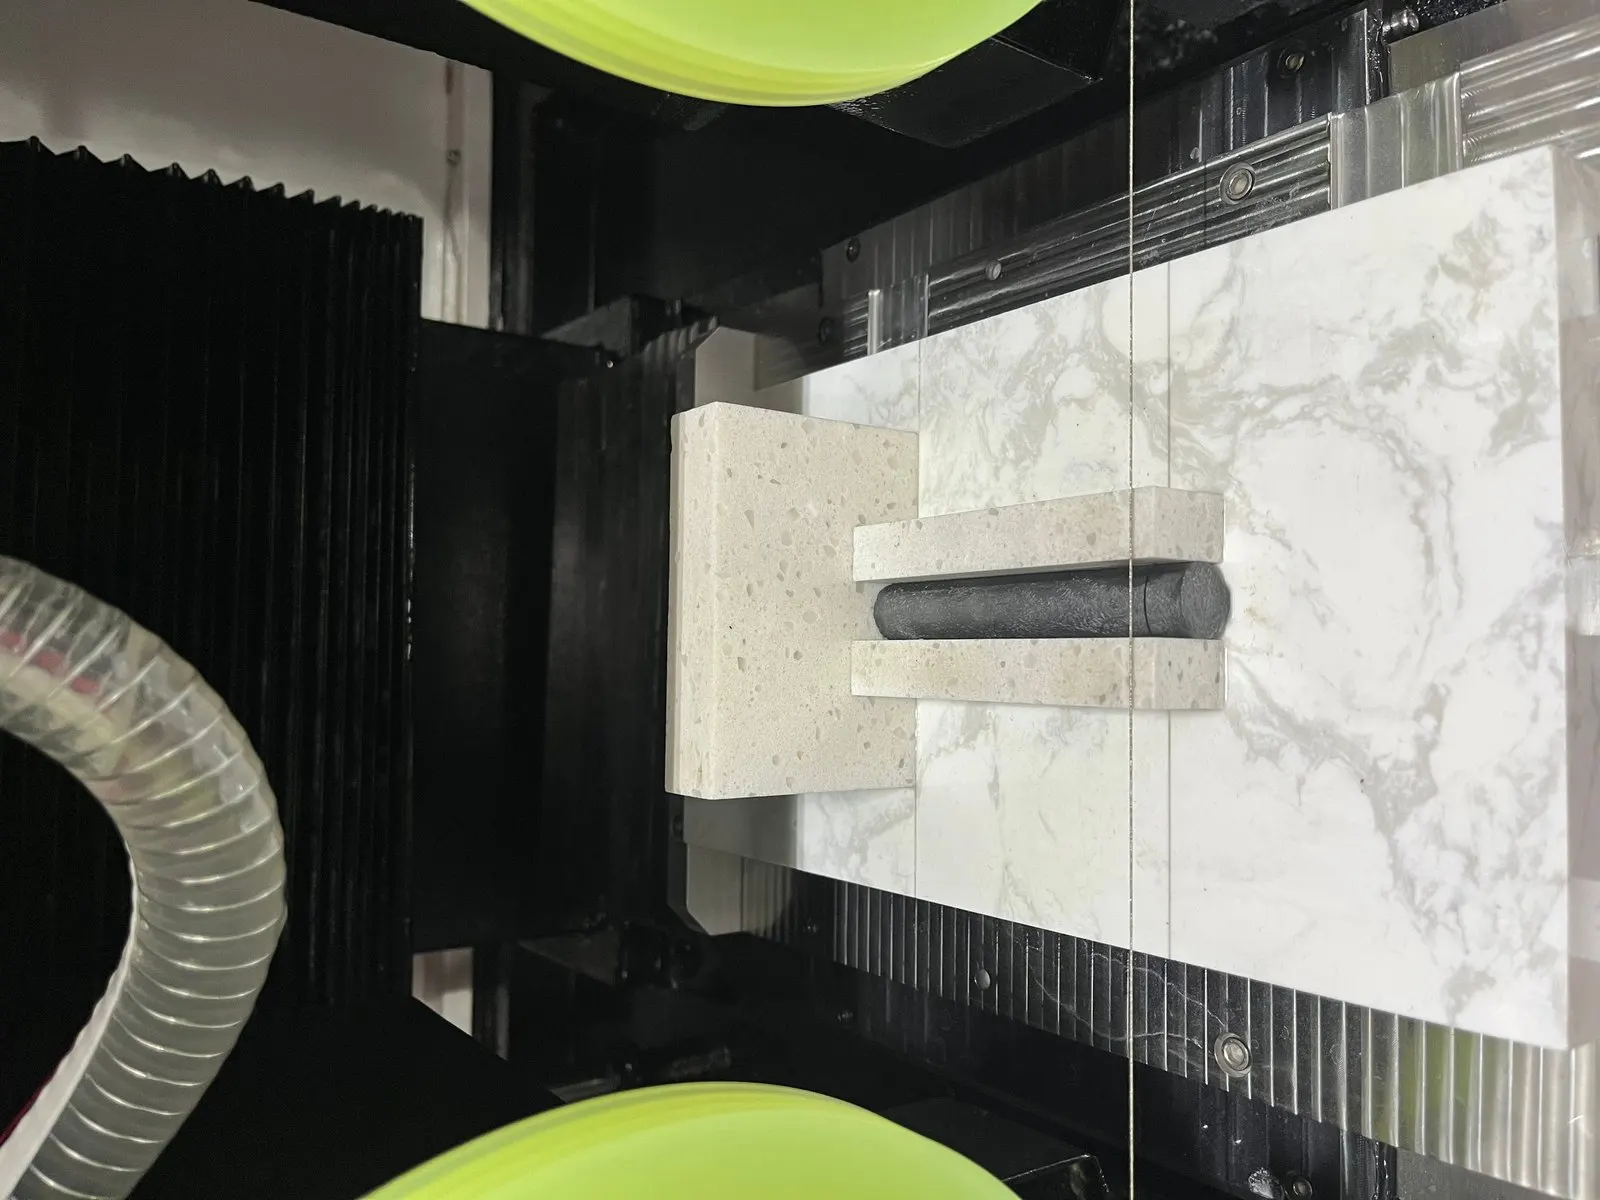
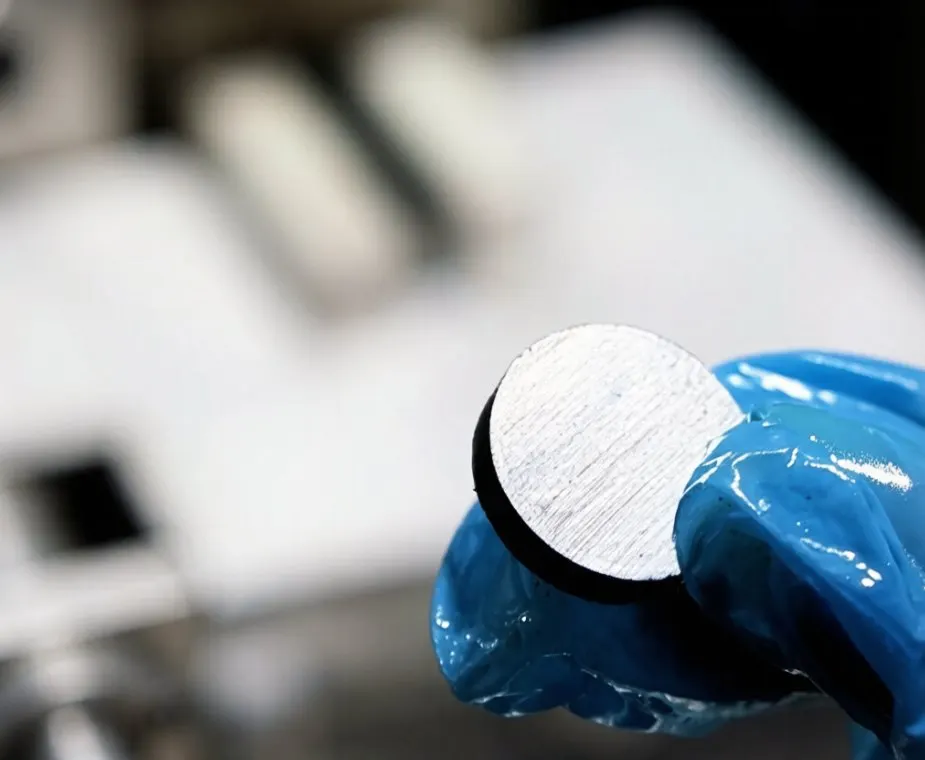
Testbereich: Präzises gerades Schneiden einer zylindrischen Probe aus magnetischem Material, geliefert von einem europäischen Kunden, mit einer Ensoll ESO-GM Endlos-Diamantdrahtsäge.
- Fünf 3.780 mm dicke Scheiben aus einem 15 mm Magnetmaterial-Zylinder, gehalten innerhalb-scheiben TTV von 0.008-0.011 Mm, im Durchschnitt 0.009 Mm.
- Die durchschnittliche Oberflächenrauheit blieb zwischen Ra 0.71-0.88 Mikrometern und maximale Kantenausbrüche betrugen 9.2 Mikrometer — ein stabiler, fertigungsbereiter Schnitt.
- Die durchschnittliche Scheibendicke sank im Verlauf der Sequenz um (-0.083 mm bei Scheibe fünf), daher benötigt die Serienproduktion Dickenkompensation oder Drahtbogen-Korrektur.
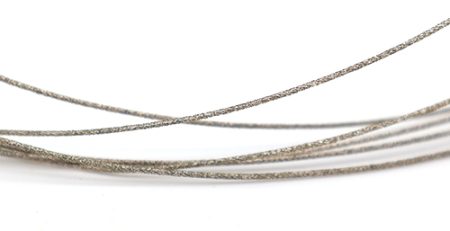
- Das Ergebnis stammt von einem abgestimmten System: einer starren Portalmaschine mit Echtzeit-Spannungsregelung, ein 0.5 mm vollbeschichtete Diamantdrahtschleife und Schnittölkühlung.
Magnetische Materialien sind hart und spröde, mit relativ geringer Bruchzähigkeit. Während des Schneidens, Schnittkraft, Reibungswärme, and internal stress can cause edge chipping, microcracks, thickness variation, and surface damage. This test evaluated whether an endless diamond wire process could maintain stable slice geometry and surface integrity while cutting a 15 mm diameter sample.
Where the workpiece is NdFeB rather than ferrite, the settings in our wie man Neodym-Magnete schneidet guide are the safer starting point.
Measured Results at a Glance
- Werkstück: Magnetic material, approximately Mohs 6-7
- Sample dimensions: 15 mm diameter x 103 mm Länge
- Nominal slice thickness: 3.780 Mm
- TTV: 0.008-0.011 mm across five slices; Durchschnitt 0.009 Mm
- Mittlere Oberflächenrauheit (Ra): 0.71-0.88 Mikrometer
- Maximal gemessenes Kantenabsplittern: 6.7-9.2 micrometers by slice
The results show good thickness uniformity within each individual slice and consistently low surface roughness. The gradual change in average thickness across the five slices also identifies an important process-control opportunity: Eine engere Konsistenz von mehreren Scheiben-Chargen würde einen Versatz- oder Vorschubausgleich während der Produktion erfordern.
1. Testziel und Prozessstrategie
Der Kunde verlangte hochpräzises gerades Schneiden mit kontrollierter Dickenvariation, Oberflächenrauheit, und Kantenschäden. Ensoll wählte die ESO-GM endlose Diamantdrahtsäge, Schneidöl, und eine vollständig beschichtete Diamant-Drahtschleife als abgestimmtes Prozesssystem.
Schneidöl wurde verwendet, um die Schmierung und Wärmeabfuhr im Schneidbereich zu verbessern. Der vollständig beschichtete Draht sorgt für eine stabile Abrasivverteilung und gleichmäßige Materialabtragung, während das Spannkontrollsystem der Maschine hilft, Drahtpositionsschwankungen während des Schneidvorgangs zu reduzieren.
2. Ausrüstung und Schneidparameter
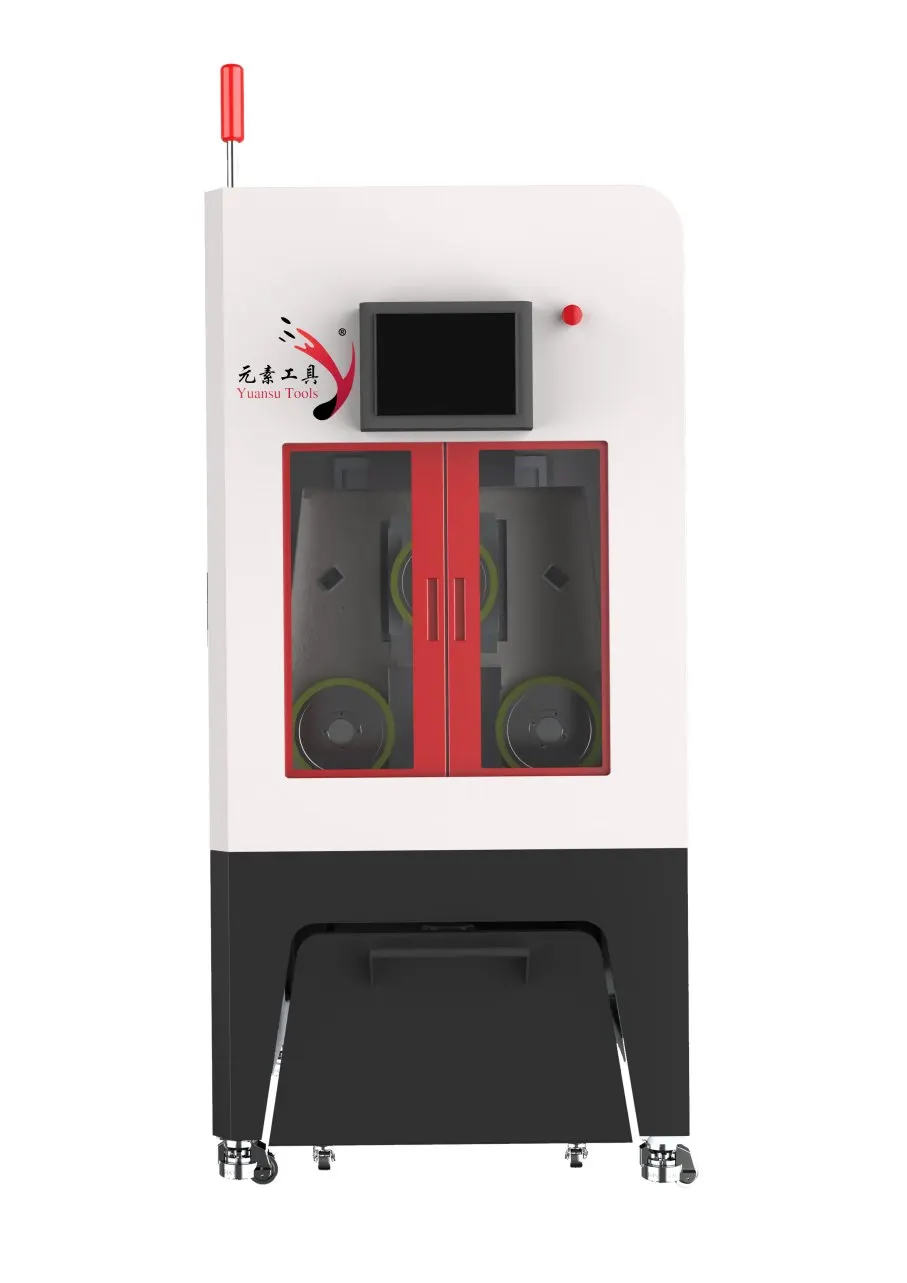
Die ESO-GM verwendet eine starre Portalstruktur mit vertikaler Top-Down-Zufuhr. Ihr integrierter Graugussrahmen ist darauf ausgelegt, Vibrationen und strukturelle Verformungen während langer Schneidzyklen zu begrenzen. Das System beinhaltet außerdem eine Echtzeit-Spannungskontrolle, Drahtbruchpositionsspeicher, und Nebelabsaugung für ölgekühlte Bearbeitung.
| Parameter | Testeinstellung |
|---|---|
| Maschine | ESO-GM endlose Diamantdrahtsäge |
| Drahtdurchmesser | 0.50 Mm |
| Diamantdraht-Schleife Länge | 1930 Mm |
| Vorschubeinstellung | 2 / 1 mm/min |
| Schnittbreite | 15 Mm |
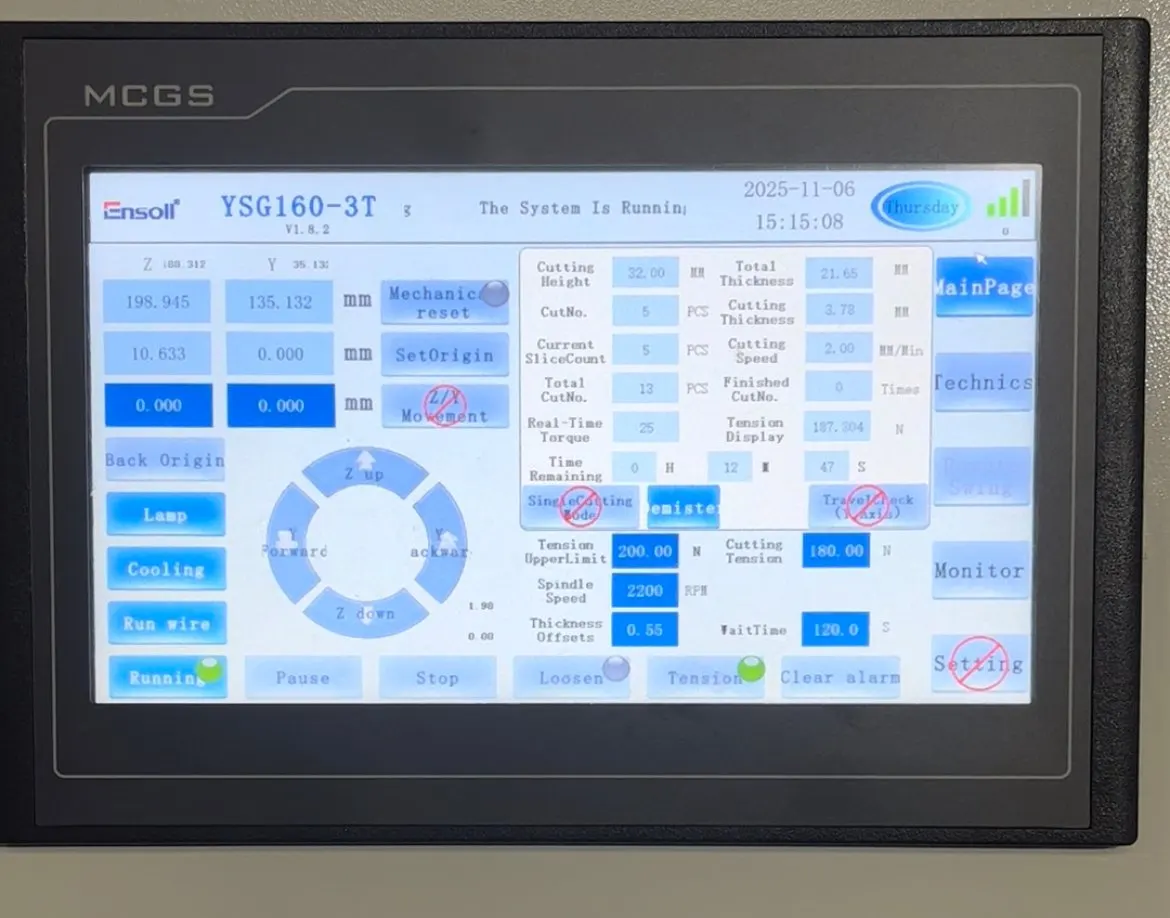
| Drahtspannung | 180 N |
| Lineargeschwindigkeit des Drahtes | 26 M/s |
| Drahtdurchbiegungszeit | 100 s |
| Aufgezeichnete Schneidlast | 25 N·m |
| Kühlung und Schmierung | Schneidöl |
Kunden, die ähnliche harte und spröde Komponenten bewerten, können auch Ensolls Magnetmaterial-Schneidmaschinen und Diamant-Drahtschlaufen.
3. Gesamt-Dickenvariation (TTV)
Jede Scheibe wurde an neun Positionen mittels Vakuumspanntechnik gemessen, Doppelsonden-Dickenmessverfahren. Der TTV-Wert ist die Differenz zwischen der maximalen und minimalen gemessenen Dicke auf derselben Scheibe.
| Probe | Neun-Punkt-Dickenmessungen (Mm) | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 3.784, 3.781, 3.786 / 3.779, 3.782, 3.785 / 3.780, 3.783, 3.778 | 3.786 | 3.778 | 0.008 |
| S02 | 3.792, 3.788, 3.790 / 3.786, 3.789, 3.791 / 3.787, 3.793, 3.785 | 3.793 | 3.785 | 0.008 |
| S03 | 3.775, 3.778, 3.781 / 3.772, 3.776, 3.779 / 3.774, 3.780, 3.773 | 3.781 | 3.772 | 0.009 |
| S04 | 3.741, 3.745, 3.748 / 3.739, 3.743, 3.746 / 3.740, 3.744, 3.742 | 3.748 | 3.739 | 0.009 |
| S05 | 3.695, 3.699, 3.703 / 3.692, 3.696, 3.701 / 3.694, 3.698, 3.697 | 3.703 | 3.692 | 0.011 |
Interpretation: Der TTV blieb zwischen 0.008 und 0.011 Mm, mit einem Durchschnitt von 0.009 Mm. Dies zeigt eine stabile lokale Dickenhomogenität innerhalb jeder Scheibe an.
4. Durchschnittsdicke und Maßabweichung
Die nominelle Scheibendicke betrug 3.780 Mm. Die durchschnittliche Dicke wurde aus den neun Messungen für jede Probe berechnet.
| Probe | Durchschnittsdicke (Mm) | Abweichung von 3.780 Mm |
|---|---|---|
| S01 | 3.782 | +0.002 Mm |
| S02 | 3.789 | +0.009 Mm |
| S03 | 3.776 | -0.004 Mm |
| S04 | 3.743 | -0.037 Mm |
| S05 | 3.697 | -0.083 Mm |
Interpretation: Die beobachteten Abweichungen lagen zwischen -0.083 An +0.009 Mm. Obwohl der TTV innerhalb der Scheibe stabil blieb, nahm die durchschnittliche Dicke über die Sequenz ab. Für Anwendungen mit enger Dicken-Toleranz auf Chargenebene, sollte dieser Trend durch programmierte Dicken-Offset-Kompensation, Zuführungsanpassung, oder Drahtbogen-Kompensation.
5. Oberflächenrauheit
Die Oberflächenrauheit wurde mit einem Taster-Profilometer an drei repräsentativen Positionen jeder Schnittfläche gemessen, gemäß der Ra-Definition in ISO 4287.
| Probe | Ra-1 | Ra-2 | Ra-3 | Durchschnittliches Ra (Mikrometer) |
|---|---|---|---|---|
| S01 | 0.81 | 0.85 | 0.79 | 0.82 |
| S02 | 0.74 | 0.78 | 0.76 | 0.76 |
| S03 | 0.69 | 0.73 | 0.71 | 0.71 |
| S04 | 0.86 | 0.91 | 0.88 | 0.88 |
| S05 | 0.77 | 0.82 | 0.79 | 0.79 |
Interpretation: Das durchschnittliche Ra blieb innerhalb 0.71-0.88 Mikrometer. Der enge Bereich zeigt einen stabilen Abrasivschnittzustand und eine gleichmäßige Oberfläche, die für nachfolgende Präzisionsbearbeitungen geeignet ist.
6. Ergebnisse der Kantenabplatzungen
Die Kantenabplatzung wurde an vier Positionen jeder Scheibe mit einem optischen Werkzeugmikroskop gemessen.
| Probe | Position 1 | Position 2 | Position 3 | Position 4 | Maximale Abplatzung (Mikrometer) |
|---|---|---|---|---|---|
| S01 | 5.2 | 7.1 | 4.6 | 6.3 | 7.1 |
| S02 | 4.8 | 6.5 | 5.6 | 7.4 | 7.4 |
| S03 | 4.1 | 5.8 | 5.0 | 6.7 | 6.7 |
| S04 | 6.3 | 9.2 | 5.8 | 8.6 | 9.2 |
| S05 | 5.1 | 7.6 | 6.2 | 8.1 | 8.1 |
Interpretation: Der größte gemessene Splitter war 9.2 Mikrometer, und der Durchschnitt der fünf Maximalwerte betrug 7.7 Mikrometer. Die Kanten blieben optisch intakt mit begrenzten sprödbruchbedingten Schäden.
7. Ingenieurtechnisches Fazit
Dieser Test zeigt, dass das endlose Diamantdrahtverfahren von ESO-GM magnetische Materialschnitte mit niedrigem TTV innerhalb der Scheibe erzeugen kann, konstante Ra-Werte unter Mikrometer, und begrenzte Kantenabplatzungen. Die Kombination aus einer starren Maschinenstruktur, Echtzeit-Zugkontrolle, einer vollständig beschichteten Diamantdrahtschleife, und Ölkühlung unterstützte stabile Schneidbedingungen.
Die Daten sollten ebenfalls sorgfältig gelesen werden: TTV beschreibt die Gleichmäßigkeit innerhalb jeder Scheibe, während die durchschnittlichen Dickenwerte einen Abwärtstrend über die Fünf-Scheiben-Sequenz zeigen. vor der Massenproduktion, sollte der Prozess daher gegen die Zugtoleranz des Kunden überprüft und, wo nötig, ergänzt durch automatische Dicken- oder Drahtbogenkompensation.
Für eine andere magnetische Materialbearbeitungsanforderung, siehe Ensoll’s unregelmäßiges Profil magnetisches Materialschneidetest.
Zitiererlaubnis: Wenn Sie diesen Artikel hilfreich finden, Erlaubt Ensoll Ihnen, ihn zu zitieren oder zu referenzieren, vorausgesetzt, dass Sie einen Link zu dieser Seite als Originalquelle einschließen.
Häufig gestellte Fragen
What is TTV in precision slicing and why does it matter?
TTV (gesamte Dickenvariation) is the difference between the thickest and thinnest points on one slice. Low TTV means uniform slices, which reduces downstream lapping and keeps magnetic component tolerances tight. This test held TTV between 0.008 und 0.011 Mm.
Why does slice thickness drift during multi-slice production?
As cutting progresses, wire wear and wire bow slowly change the effective cut position, so later slices can come out thinner or thicker. The fix is programmed thickness-offset compensation, Zuführungsanpassung, or wire-bow compensation before volume production.
What level of edge chipping is acceptable when slicing hard, spröde Magnete?
Es hängt von der Zeichnung ab, aber ein einstelliger Mikrometerbereich gilt als sauber. In diesem Test war der größte gemessene Span 9.2 Mikrometer und die Kanten blieben visuell intakt mit begrenzten Sprödbruchschäden.
Warum Schneidöl beim Schneiden magnetischer Materialien verwenden?
Schneidöl verbessert die Schmierung und Wärmeabfuhr im Schneidbereich und hilft, Späne zu entfernen, was das Drahtschneiden stabil hält und das Werkstück während langer Schneidzyklen kühl hält.
Technische Inhalte geprüft vom Ensoll-Engineering-Team – einem Hersteller von Diamantdraht-Schleifen 10+ Jahre der Produktionserfahrung.