PEEK contro schiuma PMI: Confronto del taglio con filo diamantato
Astratto: PEEK and PMI foam sit at opposite ends of the material spectrum that a
anello di filo diamantato has to handle – one is a dense, tough thermoplastic, the other a
low-density cellular structural foam. This comparison sets Ensoll’s two published slicing tests side by side:
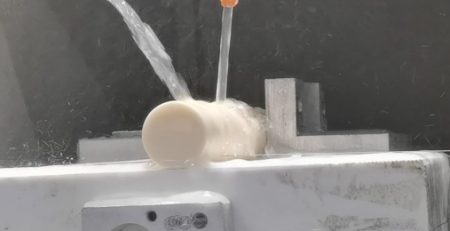
un 200 mm x 60 mm x 60 mm PEEK block cut into 6.5 mm slices with cutting fluid, and four 400 mm x 400 mm PMI
foam slices cut to 0.8 mm dry. It compares the failure modes, the parameter sets
(un macchina segatrice a filo diamantato dedicata in both cases) and the measured quality results, and gives the
rule for deciding which starting point to use.
Punti Chiave
- PEEK is limited by cutting heat (it is a thermoplastic that softens at the kerf); PMI foam is limited by cutting load (its cell skeleton compresses and tears).
- PEEK was cut wet at a 3 alimentazione mm/min; PMI foam was cut dry at 100 mm/min – a two-order-of-magnitude difference in feed rate for essentially the same wire speed.
- PEEK: TTV 0.072-0.098 millimetro (mean 0.085 millimetro), tolerance +/-0.037 millimetro, Ra 0.76-0.95 um, chipping max 6.7 um, on 6.5 mm slices.
- PMI foam: TTV 0.013-0.050 millimetro (mean 0.036 millimetro), tolerance +/-0.043 millimetro, Ra 0.68-0.82 um, chipping max 7.1 um, on 0.8 mm slices.
- The two parameter sets are not interchangeable – wire diameter, tension, feed rate and cooling method all differ.
Two Materials, Two Different Failure Modes
The reason PEEK and PMI foam need different process settings is not hardness alone – it is what happens when
the process window is exceeded.
Il PEEK è un termoplastico ad alte prestazioni con elevata resistenza agli urti, wear resistance and heat resistance. Under
diamond wire cutting its removal mechanism differs from hard and brittle materials: because the material has
plasticity and toughness, the continuous action of the abrasive grains generates cutting heat. If that heat
cannot dissipate, the machining zone softens locally and cutting resistance rises, producing dimensional
deviation, edge burrs and degraded surface quality. The controlling variable is therefore
temperature.
PMI foam is a high-performance structural foam with low density, a uniform cellular structure and good
specific strength and stiffness. Its porous interior gives a removal behaviour quite unlike a dense material:
the abrasive grains act on the foam skeleton, and if the cutting load is too high or the parameters are poorly
matched, the cells are compressed and torn and the cut face becomes uneven, which feeds directly into slice
thickness and surface quality. The controlling variable is therefore load.
Material and Workpiece Comparison
| Voce | PEEK | PMI foam |
|---|---|---|
| Material class | High-performance thermoplastic | High-performance structural foam |
| Durezza | Approximately MH 6.5 | Approximately MH 2 |
| Dimensione del pezzo | 200 mm x 60 mm x 60 millimetro | 400 mm x 400 mm x 50 millimetro |
| Slice produced | 6.5 mm x 60 mm x 60 millimetro | 400 mm x 400 mm x 0.8 millimetro |
| Density | Dense, solid | Bassa densità, cellular |
| Governing failure mode | Cutting heat – local softening, burrs | Carico di taglio – cell compression and tearing |
| Raffreddamento | Fluido da taglio (continuous) | Dry cutting |
Parameter Comparison
| Parametro | PEEK | PMI foam |
|---|---|---|
| Macchina | ESO-GM gantry-type | ESH600-4T horizontal |
| Wire diameter x loop length (millimetro) | 0.35 x 1880 | 0.60 x 3460 |
| Wire type | Fully coated | Fully coated |
| Velocità di avanzamento (mm/min) | 3 | 100 |
| Larghezza di taglio (millimetro) | 2 | 400 |
| Tensione del filo (N) | 150 | 145 |
| Velocità del filo (m/s) | 24 | 25 |
| Tempo di tensionamento del filo-arco (s) | 60 | 60 |
| Carico di taglio (N·m) | 17 | 17 |
Result Comparison
| Measure | PEEK (6.5 mm slices) | PMI foam (0.8 mm slices) |
|---|---|---|
| La variazione totale di spessore (TTV) | 0.072-0.098 millimetro, mean 0.085 millimetro | 0.013-0.050 millimetro, mean 0.036 millimetro |
| Tolleranza dello spessore | +/-0.037 mm against 6.500 mm nominal | +/-0.043 mm against 0.800 mm nominal |
| Average surface roughness Ra | 0.76-0.95 um (significa 0.80-0.91 um) | 0.68-0.82 um |
| Maximum edge chipping | 6.7 um (range 4.2-6.7 um) | 7.1 um (range 5.5-7.1 um) |
| Sample count | 3 slices | 4 slices |
Reading the Differences: Three Rules
Rule 1 – Temperature-dominated materials get cooling; load-dominated materials do not
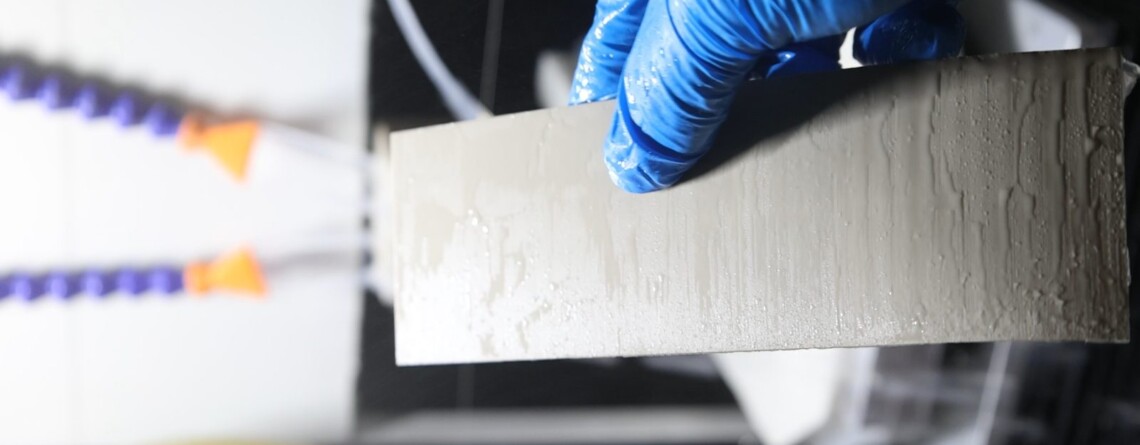
PEEK was cut with cutting fluid as the cooling medium to improve heat dissipation and lubrication at the wire
interface, limiting local softening, deformation and burrs. PMI foam was cut dry so that no liquid entered the
cells and no cleaning or drying step was needed afterwards. Choosing the wrong one is a process error in both
directions: dry-cutting PEEK risks a softened kerf, and wet-cutting PMI foam risks dimensional drift from
absorbed liquid.
Rule 2 – The soft material can run two orders of magnitude faster in feed
The PEEK feed rate was 3 mm/min; the PMI foam feed rate was 100 mm/min. That gap is not a machine difference,
it is the consequence of what limits the process. PEEK removal is limited by how much heat can be carried away,
so feed must stay low. PMI foam removal is limited by how much load the cell skeleton can take, and because the
foam is low density that ceiling is reached much later. Both tests used similar wire speed – 24 m/s for PEEK and
25 m/s for PMI foam – which confirms that feed rate, not wire speed, is the discriminating parameter.
Rule 3 – Compare each material against its own tolerance, not against the other
PMI foam produced TTV of 0.013-0.050 mm against PEEK’s 0.072-0.098 millimetro, but the slices were 0.8 mm e 6.5 millimetro
thick respectively and the tolerance requirement differs with the application. What both tests do show is a
stable process: PEEK held +/-0.037 mm thickness tolerance and PMI foam +/-0.043 millimetro, with Ra below 1 um in both
cases and edge chipping under 7.1 um in both cases.
Which Starting Point to Use
| If the material is… | Start from | Prima leva |
|---|---|---|
| Un termoplastico denso che si ammorbidisce con il calore (PEEK, e plastiche ingegneristiche simili) | Macchina a portale in stile ESO-GM, 0.35 Filo completamente rivestito da mm, 24 m/s, 3 mm/min, 150 N, Liquido da taglio | Velocità di avanzamento – Mantenere bassa la generazione di calore |
| Una schiuma cellulare a bassa densità (PMI e schiume strutturali simili) | Macchina orizzontale ESH600-4T, 0.60 Filo completamente rivestito da mm, 25 m/s, 100 mm/min, 145 N, secco | Velocità di avanzamento – Mantenere il carico lontano dallo scheletro della cella |
| Duro e fragile (silicio, carburo di silicio, ceramica, vetro ottico) | Vedere le guide specifiche per il materiale per il cluster | Specifiche del filo e controllo del kerf |
Errori comuni quando si passa da uno all'altro
- Trasportare la velocità di avanzamento. Un avanzamento conservativo per la schiuma PMI è troppo
aggressivo per il PEEK, e un avanzamento corretto per il PEEK lascia la schiuma PMI lucidata piuttosto che tagliata. - Assumere che il refrigerante aiuti ovunque. Sulla schiuma PMI, il refrigerante è un rischio dimensionale piuttosto che un
margine di sicurezza. - Giudicare il risultato della schiuma dal risultato della plastica. UN 0.8 Fetta di schiuma da mm e una 6.5 Plastica da mm
non è possibile confrontare le fette sui numeri grezzi di TTV. - Inseguire la velocità del filo. In entrambi i test la velocità del filo si è mantenuta nella stessa 24-25 banda m/s, che è
il segno più chiaro che non è la leva per la qualità su nessuno dei materiali. - Ignorando il bordo di entrata. Entrambi i materiali necessitano che l'arco del filo si stabilizzi prima che l'alimentazione si impegni; un
60 il tempo di tensionamento dell'arco del filo è stato usato in entrambi i test.
Dati completi del test
I set completi di misurazioni – letture della spessore a nove punti, tabelle di tolleranza, profili Ra e scheggiature
misurazioni – sono pubblicati nei due rapporti di origine:
Taglio di precisione PEEK con loop di filo diamantato e taglio di precisione della schiuma PMI con
anello di filo diamantato. Il metodo di misurazione stesso è descritto nella
guida alla misurazione TTV a nove punti.
Domande Frequenti
Il PEEK o la schiuma PMI sono più difficili da tagliare con un loop di filo diamantato?
Sono duri in modi diversi. Il PEEK è denso, tough thermoplastic: il rischio è il calore di taglio, che ammorbidisce il materiale al taglio e produce deviazioni dimensionali e bave. La schiuma PMI è un solido cellulare a bassa densità: il rischio è il carico di taglio, che comprime e lacera lo scheletro cellulare. PEEK quindi necessita di raffreddamento e avanzamento conservativo, mentre la schiuma PMI necessita di controllo del carico e taglio a secco.
Perché il PEEK viene tagliato a umido e la schiuma PMI a secco?
PEEK è un termoplastico che si ammorbidisce quando la zona di taglio si riscalda, quindi il fluido da taglio è usato per rimuovere calore e lubrificare l'interfaccia filo-materiale. La schiuma PMI è porosa e assorbe liquidi, quindi il refrigerante entrerebbe nelle celle e dovrebbe poi essere rimosso tramite pulizia e asciugatura – quindi si utilizza il taglio a secco.
Quanto diversi sono i valori di avanzamento tra i due materiali?
Sostanzialmente. PEEK è stato tagliato a 3 velocità di avanzamento mm/min, mentre la schiuma PMI lavorava a 100 mm/min. La termoplastica densa richiede un'alimentazione lenta per mantenere bassa la generazione di calore; la schiuma a bassa densità tollera un'alimentazione molto più alta perché la rimozione è limitata dal carico, non dal calore. La velocità del filo era simile in entrambi i test, 24 m/s for PEEK and 25 m/s for PMI foam.
Quale materiale ha ottenuto risultati dimensionali migliori?
La schiuma PMI ha mostrato la variazione più piccola in termini assoluti – TTV 0.013-0.050 millimetro (media 0.036 millimetro) rispetto al PEEK 0.072-0.098 millimetro (media 0.085 millimetro) – ma i due non sono direttamente comparabili. Le fette di PEEK erano 6.5 mm di spessore e le fette di PMI 0.8 millimetro, e una fetta più sottile viene misurata rispetto a uno spessore nominale molto più piccolo. Confrontare ciascun materiale rispetto alla propria tolleranza di applicazione.
È possibile usare un set di parametri per entrambi i materiali?
No. I set validati differiscono per diametro del filo, velocità di avanzamento, tensione e metodo di raffreddamento. PEEK utilizzava un 0.35 x 1880 mm di filo completamente rivestito a 150 N di tensione con liquido da taglio; La schiuma PMI utilizzava una 0.60 x 3460 mm di filo completamente rivestito a 145 N di tensione con taglio a secco. Start each material from its own validated window in the PMI foam cutting parameter reference.
Contenuto tecnico revisionato dal team di ingegneria Ensoll – un produttore di anelli da taglio con filo diamantato 10+ anni di esperienza produttiva.