Taglio di precisione di tubi metallici: Anello di filo diamantato
Sample test for a European customer · Diamond wire loop cutting process
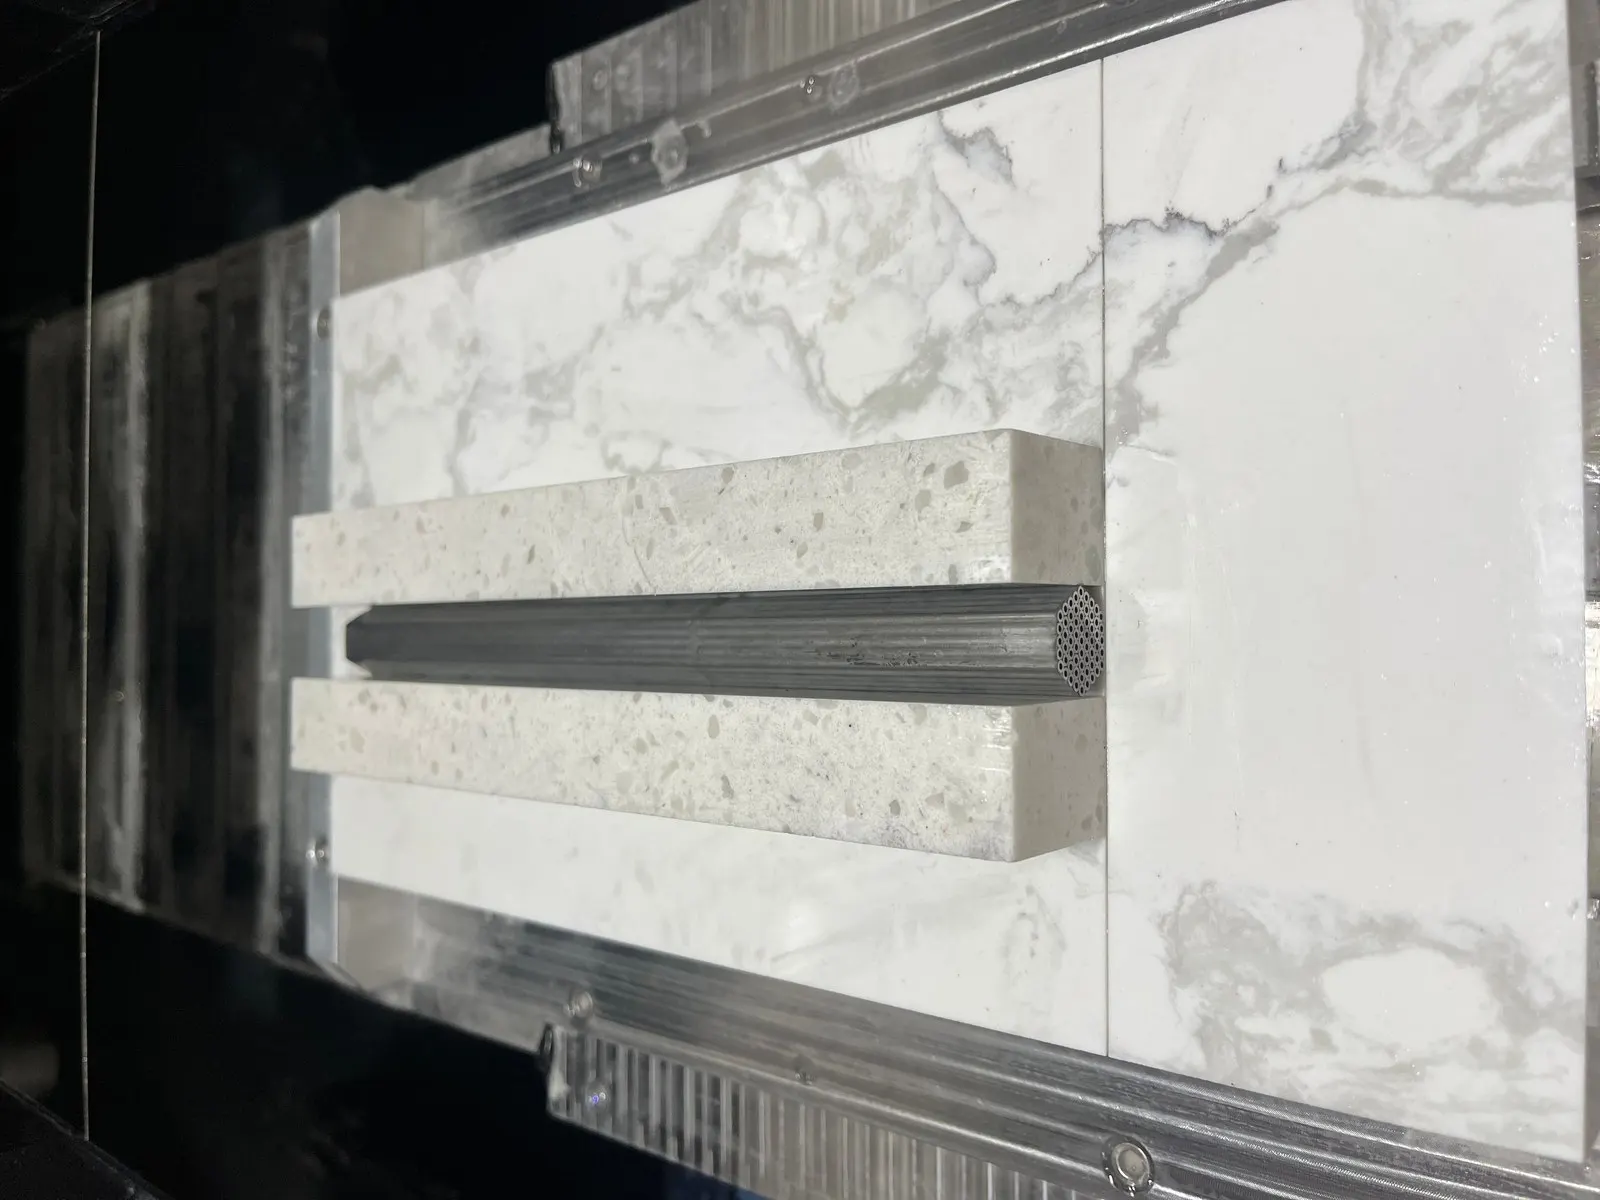
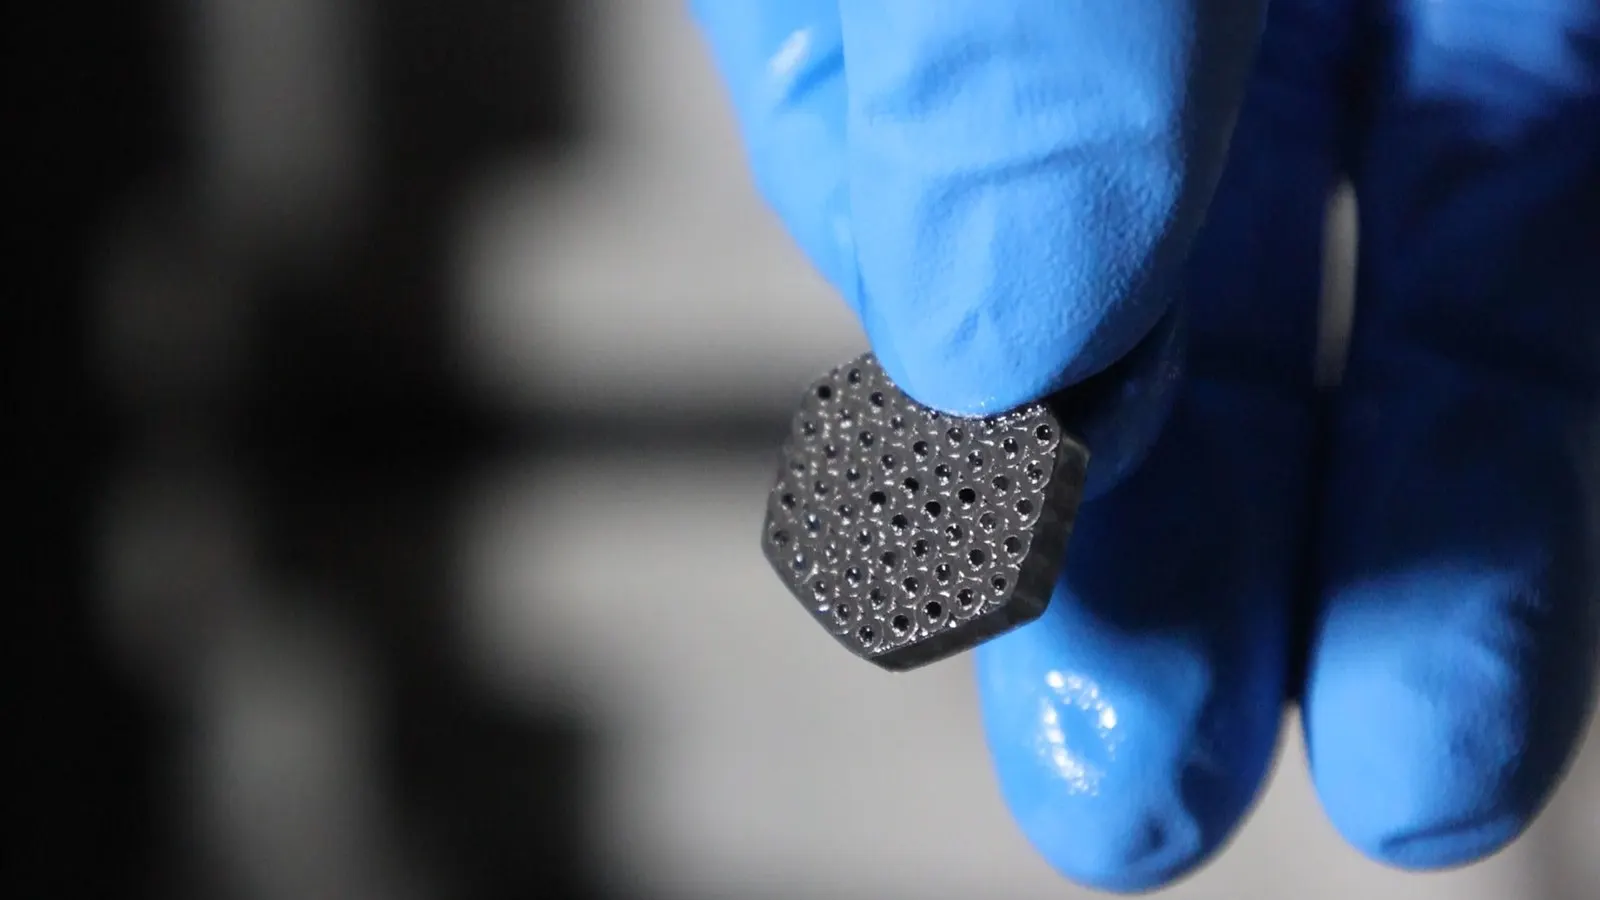
- Thin-wall metal tubes were precision-sliced with a fine diamond wire loop, producing burr-free edges.
- The process avoids the heat-affected zones of laser cutting and the deformation of blade cutting. The same trade-off is quantified on a brittle semiconductor in our comparison of taglio laser vs sega a filo diamantato.
- Full cutting parameters, TTV data, and surface photos are included for engineering reference.
Panoramica
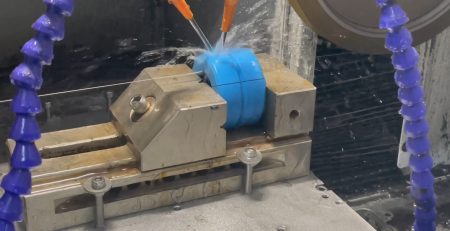
The workpiece in this test was a metal tube sample supplied by a European customer (Company E), who required high-precision straight slicing. Metal tubes are axially continuous, hollow-section, thin-walled structures. Under the combined action of cutting force, clamping stress and thermal effects, they are prone to wall deformation, irregular cut surfaces and edge burrs, il che pone elevate esigenze sulla stabilità del processo e sul controllo dimensionale.
Il taglio stesso è effettuato da un anello di filo diamantato, la cui bassa, forza costante è ciò che impedisce a una parete sottile di collassare sotto il filo.
Le officine che confrontano le attrezzature per questo tipo di lavoro possono trovare maggiori dettagli nella nostra guida alla scelta di un sega a cavo per metallo, che copre il diametro del filo, la velocità di taglio e la selezione del refrigerante.
Per affrontare i problemi di insufficiente rigidità strutturale, deformazione durante il taglio e difficoltà nel controllo della qualità superficiale durante il taglio di tubi metallici di precisione, Ensoll ha sviluppato una soluzione di lavorazione basata su tecnologia di taglio a filo diamantato a loop: è stata utilizzata una seghetto a filo di diamante ESO-GM abbinata alle caratteristiche della lavorazione dei tubi metallici, un filo diamantato appositamente progettato per materiali metallici, e olio da taglio come mezzo di raffreddamento/lubrificazione per ridurre l'aumento di temperatura nella zona di taglio, migliorare la lubrificazione e l'evacuazione dei trucioli all'interfaccia filo–pezzo, e minimizzare gli effetti termici e meccanici sulla parete del tubo. Allo stesso tempo, ottimizzando la velocità di scorrimento del filo diamantato e i parametri di taglio, è stata raggiunta una rimozione del materiale stabile e un controllo preciso. Attraverso l'ottimizzazione sinergica di macchina, consumabili e parametri di processo, l'accuratezza dimensionale, la qualità della superficie di taglio e la coerenza del processo sono state notevolmente migliorate, fornendo un efficace supporto tecnico per il taglio di alta qualità di tubi metallici di precisione.
Per una visione più ampia delle classi di attrezzature, vedere la nostra guida alle macchina da taglio per sega a filo diamantato.
1. Informazioni sul pezzo
- Materiale: Tubo metallico
- Durezza: Circa. 6 (Mohs)
- Dimensioni del pezzo: 200 mm × 18 mm × 15.5 mm
- Dimensione del taglio target: 3 mm × 18 mm × 15.5 mm
2. Selezione di macchina e filo
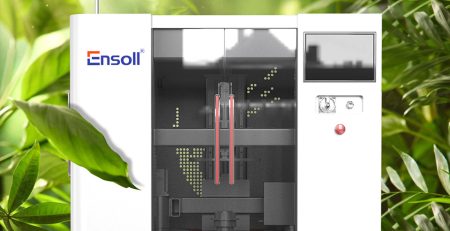
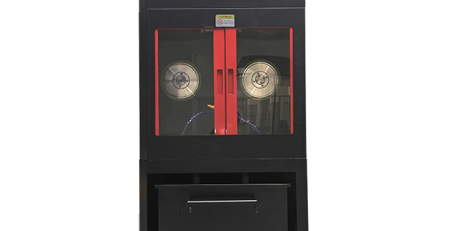
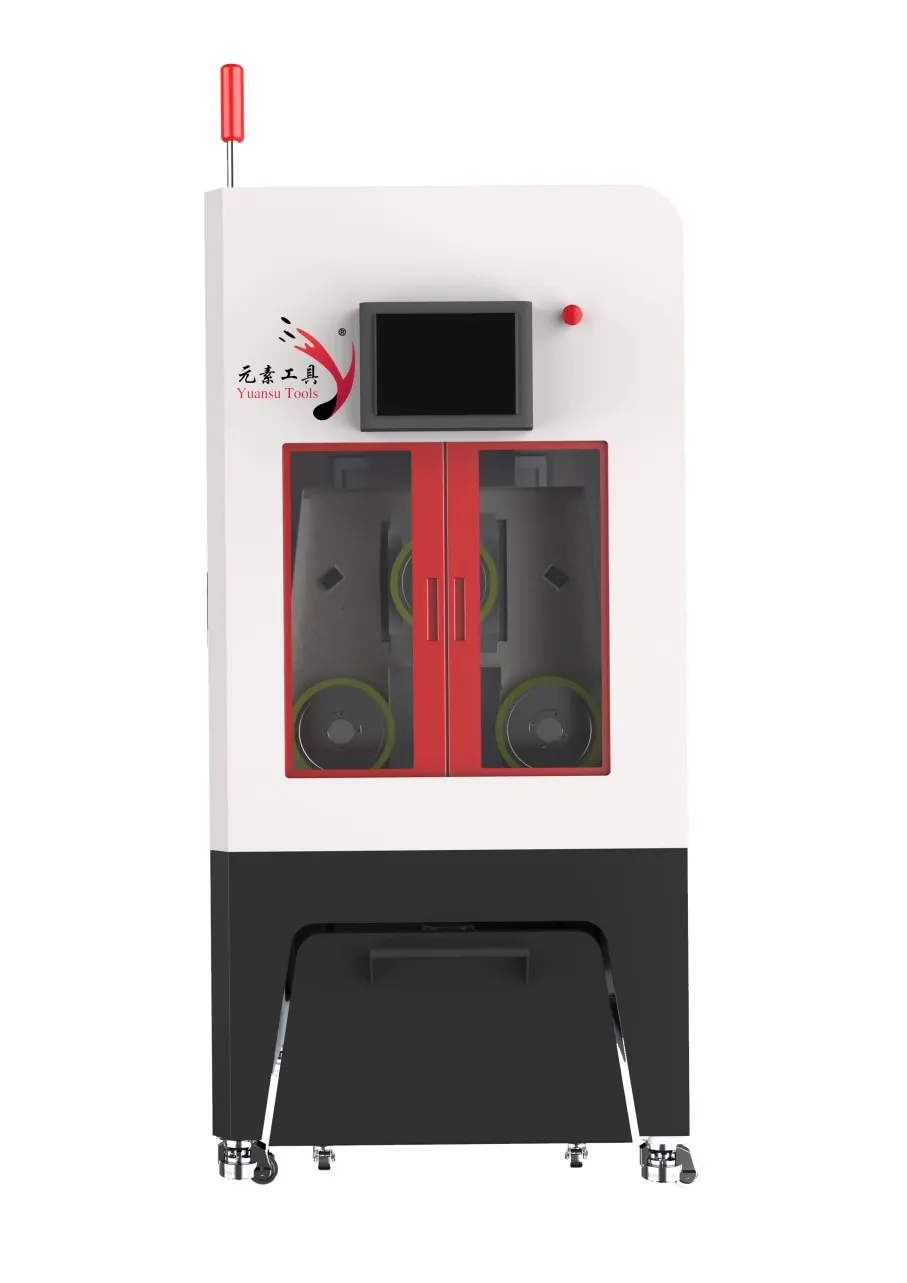
Macchina: seghetto a filo di diamante ESO-GM. Dato la struttura cava del tubo metallico e la necessità di tagli dritti ad alta precisione, Ensoll ha selezionato l'ESO-GM, una macchina progettata appositamente per la lavorazione dei tubi metallici. La sua elevata rigidità strutturale e le prestazioni stabili durante il funzionamento garantiscono l'accuratezza della traiettoria durante il taglio, ridurre le deviazioni dimensionali causate da vibrazioni e fluttuazioni di forza, e migliorare sia la precisione del taglio che la qualità della superficie tagliata.
Fluido da taglio: Olio da taglio. Utilizzato come mezzo di raffreddamento e lubrificazione, l'olio da taglio migliora la lubrificazione e la dissipazione del calore nella zona di taglio, riduce l'attrito e l'accumulo di calore all'interfaccia di contatto tra il filo diamantato e la parete del tubo, e diminuisce l'effetto del calore da taglio sulla parete del tubo e sulla superficie tagliata. Questo aiuta a controllare la deviazione dimensionale e i difetti dei bordi, miglioramento della stabilità e della qualità della superficie dei tubi metallici affettati.
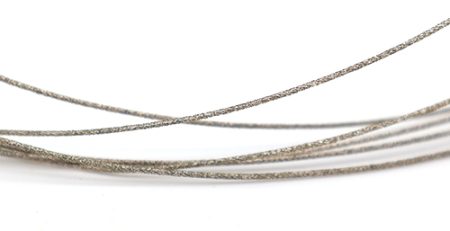
Filo: Filo diamantato completamente rivestito. Il tipo completamente rivestito rafforza il legame tra i grani di diamante e il substrato del filo e stabilizza la distribuzione dei grani, garantendo una capacità di taglio sostenuta, stabile durante tutto il processo. Riduce l'usura del filo e le fluttuazioni dello stato di taglio, aiutando a controllare la deviazione dimensionale e la qualità della superficie di taglio migliorando la stabilità della lavorazione e la consistenza delle fette.
3. Metodo di taglio e vantaggi della macchina
Struttura di taglio a portale: La struttura a portale offre alta rigidità complessiva e stabilità di funzionamento. L'alimentazione verticale dall'alto contribuisce a mantenere una traiettoria del filo diamantato stabile e riduce l'influenza della variazione della forza sulla posizione di taglio e sulla precisione dimensionale. La macchina è inoltre dotata di un sistema di estrazione della nebbia che rimuove la nebbia d'olio generata durante il taglio in tempo reale, mantenendo pulita l'area di lavorazione.
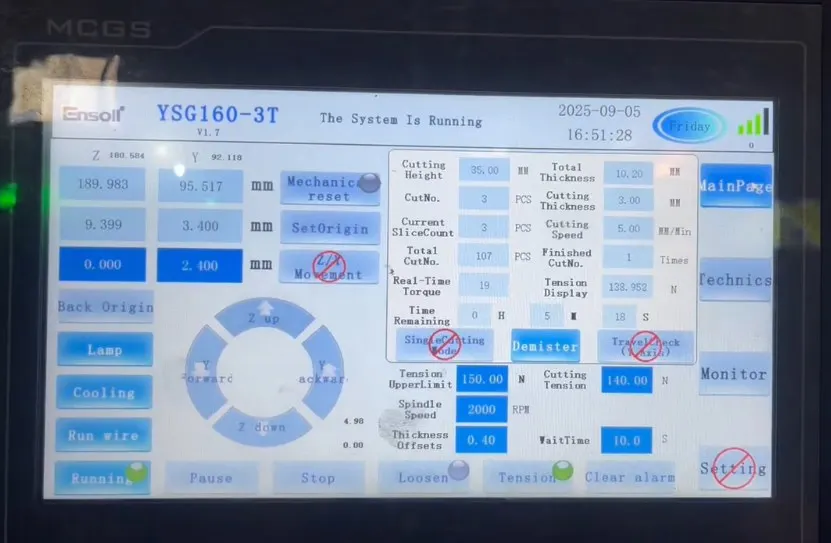
Sistema intelligente di controllo della tensione: Il sistema regola la tensione del filo diamantato in tempo reale in base allo stato di lavorazione e supporta sia la modalità a tensione costante sia quella a tensione variabile, mantenendo stabile il filo durante il taglio. Questo riduce la deviazione della traiettoria e il rischio di rottura del filo causati da fluttuazioni della tensione e migliora la coerenza dimensionale e la continuità della lavorazione.
Funzione di memoria della rottura del filo: Quando si verifica una rottura del filo o un arresto imprevisto della macchina, il sistema registra automaticamente la posizione di lavorazione corrente e lo stato operativo. Dopo la sostituzione del filo, la lavorazione può riprendere dalla posizione registrata, riducendo la deviazione dimensionale e la perdita di materiale causate da riposizionamenti ripetuti, e migliorare la continuità della lavorazione.
Telaio monopezzo in ghisa ad alta rigidità: Il telaio monolitico in ghisa aumenta la rigidità complessiva della macchina e l'ammortizzazione delle vibrazioni, attenuando l'effetto delle vibrazioni e delle deformazioni strutturali sulla stabilità della traiettoria di taglio durante il funzionamento a lungo termine. Ciò fornisce una base affidabile per il controllo della precisione dimensionale dell'attrezzatura, qualità del taglio e stabilità della lavorazione durante il taglio di tubi metallici di precisione.
4. Parametri di taglio e raffreddamento
| Parametro | Valore |
|---|---|
| Specifiche del filo (millimetro) | 0.35 × 1880 |
| Velocità di avanzamento (mm/min) | 3 |
| Larghezza di taglio (millimetro) | 18 |
| Tensione del filo (N) | 140 |
| Velocità lineare del filo (m/s) | 24 |
| Tempo di arcuamento del filo (s) | 60 |
| Carico di taglio (N·m) | 19 |
5. Efficienza e risultati del taglio
5.1 Dati del test TTV (unità: millimetro)
TTV (Variazione dello spessore totale) è stata misurata tramite un calibro a doppia sonda su griglia a nove punti con mandrino a vuoto. Fette di dimensioni 3 mm (allo spessore) × 18 mm (lunghezza) × 15,5 mm (Larghezza) sono state utilizzate. Prima del test, il calibro è stato preriscaldato a equilibrio termico e calibrato con blocchi di spessore standard. Dopo la pulizia in camera bianca, ogni campione è stato centrato sul mandrino a vuoto e trattenuto tramite depressione per eliminare deformazioni, inclinazioni o spostamenti di posizione. I dati dello spessore sono stati raccolti nei nove punti prescritti della griglia, e il TTV è stato calcolato come la differenza tra i valori di spessore massimo e minimo per valutare l'uniformità dello spessore dei fette e la coerenza del processo.
| Campione | 9-misurazioni dello spessore puntuali | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 3.017, 3.019, 3.021, 3.018, 3.022, 3.025, 3.020, 3.023, 3.024 | 3.025 | 3.017 | 0.008 |
| S02 | 3.024, 3.025, 3.026, 3.025, 3.024, 3.025, 3.026, 3.024, 3.025 | 3.026 | 3.024 | 0.002 |
| S03 | 3.020, 3.022, 3.024, 3.021, 3.023, 3.025, 3.022, 3.024, 3.025 | 3.025 | 3.020 | 0.005 |
Valutazione: Il test a nove punti su tre fette di tubo metallico ha mostrato una distribuzione dello spessore stabile. Il TTV variava da 0,002 mm a 0,008 mm, con una media di 0,005 mm, indicando una buona coerenza complessiva dello spessore. I risultati dimostrano un funzionamento stabile del filo diamantato a loop e parametri di taglio ben regolati, controllando efficacemente la variazione dello spessore durante la lavorazione e soddisfacendo i requisiti di uniformità per il taglio di precisione dei tubi metallici.
5.2 Tolleranza dimensionale dello spessore (unità: millimetro)
La tolleranza dello spessore è stata valutata mediante il metodo della griglia a nove punti utilizzando uno spessore nominale di 3,000 mm. La deviazione tra lo spessore misurato in ciascun punto e il valore nominale è stata calcolata per valutare la coerenza dimensionale.
| Campione | Spessore medio | Deviazione dello spessore |
|---|---|---|
| S01 | 3.021 | +0.021 |
| S02 | 3.025 | +0.025 |
| S03 | 3.023 | +0.023 |
| Deviazione positiva massima | +0.025 millimetro | |
| Deviazione negativa massima | 0 millimetro | |
| Tolleranza dello spessore | +0.025 / 0 millimetro | |
Valutazione: I tre campioni hanno mostrato spessori medi di 3,021 mm, 3.025 mm e 3,023 mm, con deviazioni positive di +0.021, +0.025 e +0,023 mm rispettivamente. Tutte le deviazioni sono positive e strette tra loro, con una deviazione positiva massima di +0,025 mm e nessuna deviazione negativa, indicando che il lotto è leggermente più spesso del nominale ma altamente coerente tra i campioni. I valori interni di TTV di 0.008, 0.002 e 0,005 mm mostrano una piccola variazione dello spessore tra le posizioni di misurazione. Complessivamente, il controllo dimensionale dello spessore della parete dopo il taglio è stabile e mostra buona consistenza.
5.3 Surface Roughness Ra (unità: μm)
Rugosità superficiale (Ra) was measured in accordance with ISO 4287 using a stylus profilometer. Three representative positions—centre, left-centre and right-centre—were selected on the cut end face of each metal tube slice to evaluate surface finish and machining quality.
| Campione | Ra-1 | Ra-2 | Ra-3 | Ra medio |
|---|---|---|---|---|
| S01 | 0.82 | 0.86 | 0.79 | 0.82 |
| S02 | 0.74 | 0.78 | 0.76 | 0.76 |
| S03 | 0.77 | 0.81 | 0.79 | 0.79 |
Valutazione: The three-point test on three slices gave single-point Ra values in the range 0.74–0.86 μm, indicating low overall roughness and good uniformity between samples. Sample S02 achieved the lowest average Ra (0.76 μm), exhibiting the best surface morphology, mentre S01 ha mostrato un valore di picco leggermente più alto ma è comunque rimasto entro il range accettabile. I dati confermano che il processo di taglio con filo diamantato ha mantenuto condizioni di taglio stabili e ha prodotto un'eccellente integrità superficiale, rispettando i requisiti tecnici per la successiva rettifica di precisione e assemblaggio delle parti metalliche.
5.4 Dati sulle scheggiature (unità: μm)
Le scheggiature sono state valutate tramite imaging ottico al microscopio sull'utensile ai bordi di fette da 3 mm × 18 mm × 15,5 mm. Dopo la pulizia dei quattro bordi laterali e la calibrazione della scala dello strumento, ogni bordo è stato scansionato microscopicamente e sono state registrate le dimensioni dei difetti.
| Campione | Posizione 1 | Posizione 2 | Posizione 3 | Posizione 4 | Scheggiature massime |
|---|---|---|---|---|---|
| S01 | 4.8 | 6.2 | 5.4 | 7.1 | 7.1 |
| S02 | 3.9 | 5.6 | 4.7 | 6.3 | 6.3 |
| S03 | 4.5 | 6.8 | 5.2 | 7.4 | 7.4 |
Valutazione: Il test a quattro punti su tre fette ha mostrato valori di scheggiatura distribuiti tra 3,9 μm e 7,4 μm, con variazione moderata tra campioni e posizioni dei bordi. Sample S02 exhibited the smallest maximum chipping (6.3 μm), while S03 showed the largest (7.4 μm). Complessivamente, all chipping values are low, indicando un danno minimo ai bordi del substrato metallico durante il taglio con filo diamantato e una buona integrità dei bordi con qualità stabile della lavorazione dei bordi.
6. Conclusione
Il successo nel taglio ad alta precisione dei tubi metallici in questo test deriva dall'appropriato abbinamento delle attrezzature di taglio dedicate, condizioni di raffreddamento/lubrificazione e parametri di taglio. I tubi metallici hanno sezioni trasversali cave e pareti sottili, rendendoli suscettibili a deformazioni locali, deviazione dimensionale, irregolarità della faccia terminale e bave ai bordi sotto la forza di taglio, stress di serraggio e calore di taglio. Per affrontare queste caratteristiche strutturali e i requisiti per il taglio dritto ad alta precisione, sono stati effettuati aggiustamenti in tre aree—adattamento della macchina, Raffreddamento/lubrificazione e parametri di processo—garantire un taglio stabile controllando le dimensioni delle fette e la qualità della faccia terminale.
Le officine che standardizzano questo lavoro dovrebbero anche confrontare i diametri dei fili e le opzioni di raffreddamento nel nostro sega a cavo per metallo guida. (link 2 di 2)
Primo, in termini di adattamento meccanico, è stato selezionato un ESO-GM sega ad anello a filo diamantato dedicato alla lavorazione dei tubi metallici. La sua alta rigidità strutturale e stabilità di funzionamento forniscono condizioni meccaniche affidabili per il funzionamento continuo del filo e il taglio stabile del pezzo, riducendo l'influenza delle vibrazioni e delle fluttuazioni del filo sulla traiettoria di taglio. Il controllo stabile del movimento mantiene anche la posizione relativa tra il filo diamantato e la parete del tubo, minimizzare la variazione dimensionale causata dai cambiamenti di forza e fornire una base stabile per le attrezzature per il taglio ad alta precisione.
Secondo, in termini di raffreddamento e lubrificazione, olio da taglio è stato utilizzato come mezzo di raffreddamento/lubrificazione. Poiché il contatto continuo tra il filo di diamante e la parete del tubo genera calore da attrito e la struttura della parete del tubo influisce sul trasferimento e la dissipazione del calore, l'olio da taglio forma un buon film lubrificante nella zona di contatto, riducendo l'attrito e portando via parte del calore di taglio, riducendo così gli effetti di accumulo termico sulla parete del tubo e sulla superficie tagliata. Una buona lubrificazione migliora anche le condizioni di taglio dei grani e di evacuazione dei trucioli, riducendo le fluttuazioni della qualità della superficie causate dall'attrito e dall'aumento locale della temperatura.
terzo, in termini di parametri di taglio, la velocità di corsa e l'avanzamento del filo diamantato sono state abbinate alle proprietà del materiale, struttura della parete e dimensioni del taglio del tubo metallico. Parameter selection was based on ensuring stable diamond wire cutting, avoiding excessive cutting load, local overheating and wall deformation caused by mismatched speed or feed. By adjusting the parameters appropriately, the material removal process remained stable, controlling dimensional deviation and surface defects of the cut section while maintaining machining consistency.
Overall test results—dimensional accuracy, thickness tolerance, rugosità superficiale (Ra) and edge quality—demonstrate that, with proper matching of equipment, cooling/lubrication and cutting parameters, diamond wire loop cutting can satisfactorily meet the requirements for high-precision straight slicing of metal tubes. I campioni lavorati hanno mostrato un controllo dimensionale stabile, qualità della superficie di taglio e coerenza della lavorazione. Ciò indica che la combinazione di attrezzature dedicate, raffreddamento/lubrificazione con olio da taglio e parametri di taglio corrispondenti possono migliorare efficacemente lo stato di taglio durante l'affettatura dei tubi metallici, fornendo un riferimento pratico per il processo di affettatura di precisione dei componenti tubolari metallici.
Lettura correlata: Affettatura di precisione dei materiali magnetici con una sega a filo diamantato senza fine · Sega a filo diamantato: Rivoluzionare il taglio di precisione dei metalli · Guida Ensoll: Materiali principali per il taglio senza fine con filo diamantato
Domande Frequenti
Un loop di filo diamantato può tagliare i tubi metallici?
Sì. I tubi metallici a parete sottile si affettano puliti con un loop di filo diamantato fine, producento bordi senza bave senza schiacciare o deformare la parete del tubo.
Quali sono i vantaggi rispetto al taglio con laser o lama per i tubi?
Nessuna zona interessata dal calore, nessuna deformazione da serraggio, and a very narrow kerf that preserves the tube’s wall geometry and dimensional accuracy.
What wire diameter is recommended for metal tube slicing?
Sottili anelli di filo di diamante avvolti intorno a 0.35 mm offrono il miglior equilibrio tra perdita di kerf e finitura superficiale su tubi a parete sottile.
Il taglio dei metalli con filo di diamante richiede refrigerante??
Sì. Il raffreddamento ad acqua controlla la temperatura della zona di taglio e rimuove i detriti, proteggendo sia il filo sia la superficie del pezzo.
Contenuto tecnico esaminato dal team di ingegneria Ensoll — un produttore di anelli diamantati con 10+ anni di esperienza produttiva.